
Смазка пищевая NSF H1 для фасовочных и упаковочных машин: полный подбор и применение
NSF H1 - это допуск для смазок, предназначенных для случайного контакта с пищей на производственном оборудовании. В фасовочных и упаковочных машинах такие смазки применяются там, где существует риск попадания смазочного материала на продукт, упаковку или рабочие поверхности, контактирующие с едой. Правильный выбор пищевой смазки с допуском H1 - это не только вопрос безопасности и соответствия санитарным нормам, но и залог надежной работы оборудования в условиях высокой влажности, частых моек и экстремальных температурных нагрузок. Статья объясняет, как картировать точки смазки на производстве, подобрать смазку по характеристикам и избежать типичных ошибок при выборе.
Для специалистов, инженеров и закупщиков, работающих с упаковочными линиями и фасовочным оборудованием, это руководство дает практический алгоритм подбора, который гарантирует соответствие стандартам, минимизирует вложения и предотвращает простои из-за неправильной смазки.
Чем отличается NSF H1 от других категорий пищевых смазок
Категория NSF H1 регламентирует допуск смазки на случайный контакт с пищей.
Это означает, что смазка может оказаться на продукте или упаковочном материале, но такой контакт не предусмотрен технологией и происходит в результате утечки, износа уплотнений или неправильной смазки. Допустимый уровень непредвиденного попадания составляет до 10 мг/кг для минеральных и синтетических составов. Для силиконовых масел, используемых в узких специальных применениях, лимит установлен жестче - на уровне 1 мг/кг.
Категория H2 охватывает смазки, которые не предназначены для контакта с пищей и применяются только в зонах, полностью изолированных от продукта. На упаковочных машинах H2 используют для внутренних редукторов, подшипников редуктора, расположенного ниже произведенного продукта, и других защищенных от риска контакта узлов.
Категория H3 зарезервирована для смазок-разделителей и специальных составов с прямым контактом с пищей - это случаи, когда контакт является целевым и постоянным. На фасовочном оборудовании H3 встречается редко и только в специализированных технологиях.
Международный стандарт ISO 21469 устанавливает гигиенические требования к смазкам с потенциальным контактом с пищей. Это не просто допуск на состав, а полный контроль формуляции, производства, хранения и обращения со смазкой. Если документация на оборудование содержит требование сертификации по ISO 21469, это более строгий ориентир, чем только наличие H1 в реестре NSF.
Где применяются пищевые смазки H1 на упаковочных линиях
На фасовочных и упаковочных машинах смазка H1 требуется в узлах, которые либо прямо контактируют с пищей, либо расположены в зонах, откуда случайное попадание смазки реально.
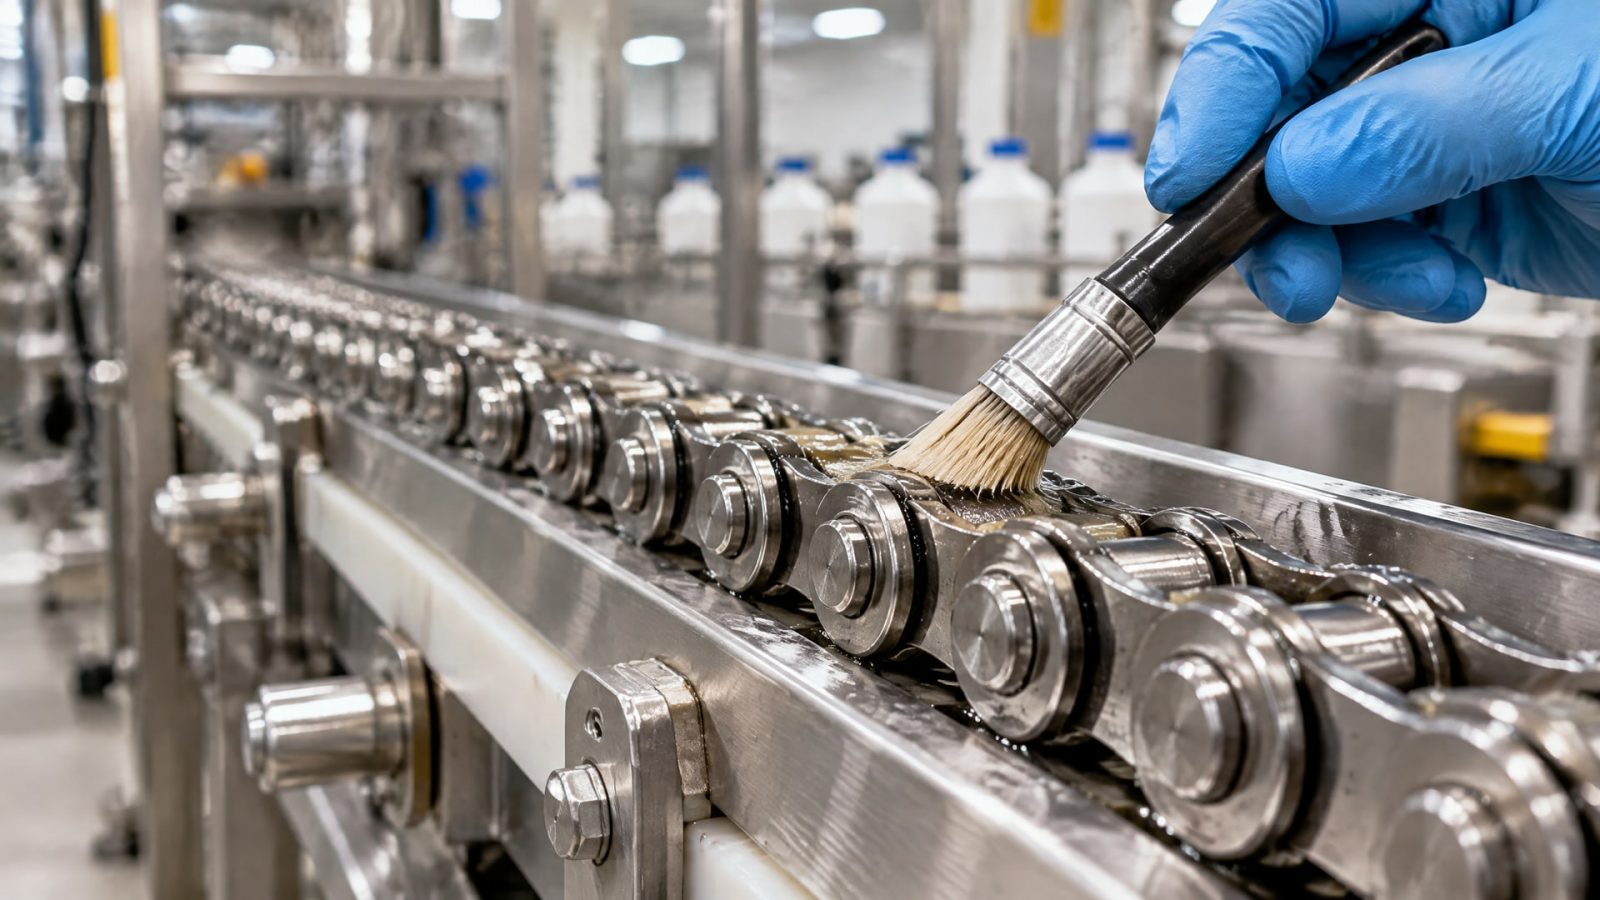
К таким узлам относятся:
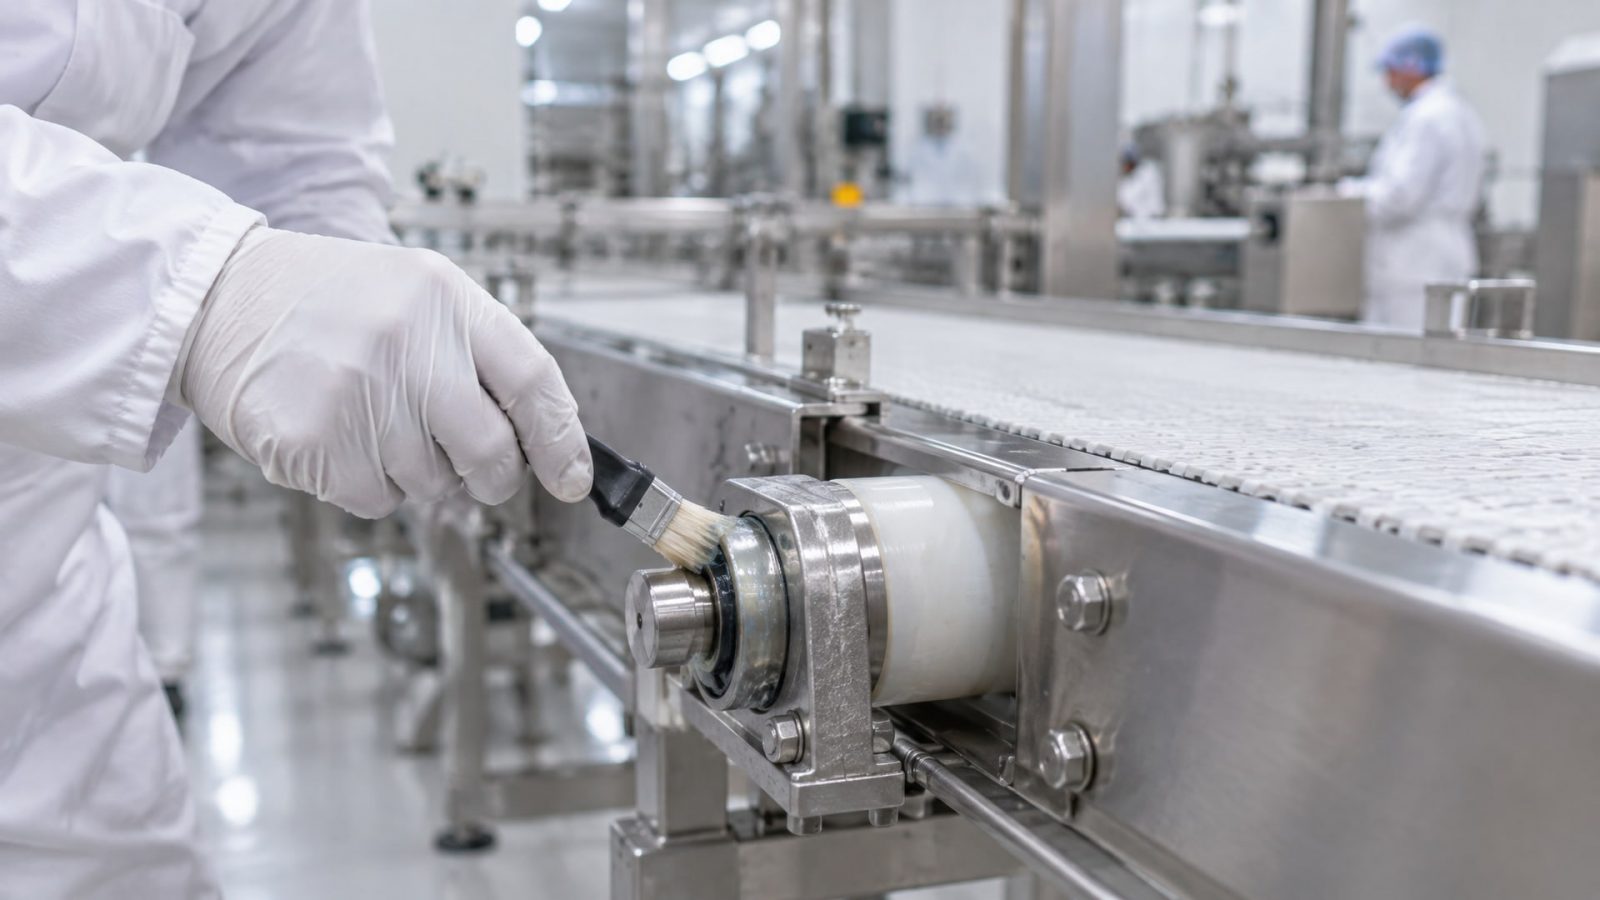
Направляющие и колонны упаковочных машин, по которым перемещаются формующие детали и ленты.
Цепные передачи и конвейеры, транспортирующие продукт или упаковочный материал.
Подшипники и втулки, вращающиеся в непосредственной близости к продуктовому потоку.
Уплотнения, вентили и шпиндели на машинах для наполнения и герметизации.
Шарниры лабелировочного оборудования и механизмы натяжения упаковочной пленки.
Первый шаг в разработке программы смазки - картирование всех точек и определение риска контакта. Для этого нужно проанализировать компоновку машины, расположение продукта относительно узлов смазки и наличие защитных элементов (кожухов, экранов). Если смазка находится выше продуктовой линии или в открытых местах, где при износе уплотнений возможна утечка на ленту или упаковку, требуется H1. Если узел полностью закрыт и изолирован, можно использовать H2, что часто позволяет снизить затраты.
На линиях с высокой частотой мойки водой или очищающими растворами особенно важна водостойкость выбранной смазки. При мойке под давлением обычная смазка вымывается из узлов, и оборудование остается без защиты до следующей смазки. Это приводит к ускоренному износу, повышенному шуму и рискам фреттинга на направляющих.
Технические параметры смазки, важные при выборе
После того как определена необходимость допуска H1, нужно выбрать смазку по рабочим параметрам.
Ни один допуск на пищевую безопасность не заменяет подбор по вязкости, консистенции и водостойкости.
Класс NLGI и его связь с узлом смазки
Класс NLGI описывает консистенцию пластичной смазки. Для большинства подшипников и корпусных узлов в упаковочном оборудовании применяется NLGI 2 - это стандартная консистенция, достаточно жесткая, чтобы не вытекать из узла, но при этом легко распределяется при работе. Для централизованных систем смазки и холодных условий, где нужна лучшая текучесть, выбирают NLGI 1 или NLGI 00. NLGI 3 встречается редко и только для узлов с экстремальными условиями.
На фасовочных машинах тип узла определяет выбор: для цепных передач и быстро вращающихся подшипников часто берут NLGI 1 или 2; для направляющих и скольжения нужна смазка с хорошей адгезией, часто NLGI 2. Неправильный выбор консистенции приводит либо к вытеканию смазки и загрязнению продукта, либо к ее высыханию и недостатку питания узла.
Водостойкость и стойкость к вымыванию
На упаковочных линиях с частыми моющими процедурами водостойкость - это ключевой параметр. Смазки оценивают по показателю ASTM D1264 (количество воды, поглощенное смазкой) и тесту на вымывание. Хорошая пищевая смазка H1 должна сохранять свои свойства после контакта с горячей водой и мягкими санитарными растворами. Смазки, чувствительные к влаге, теряют консистенцию, слоятся или просто вымываются из узла.
При мойке под давлением и в условиях влажного климата рекомендуется выбирать смазки с доказанной стойкостью к вымыванию. Это особенно важно для холодных камер, молочных и мясных производств, где влажность приближается к 100%.
Температурный диапазон и термостойкость
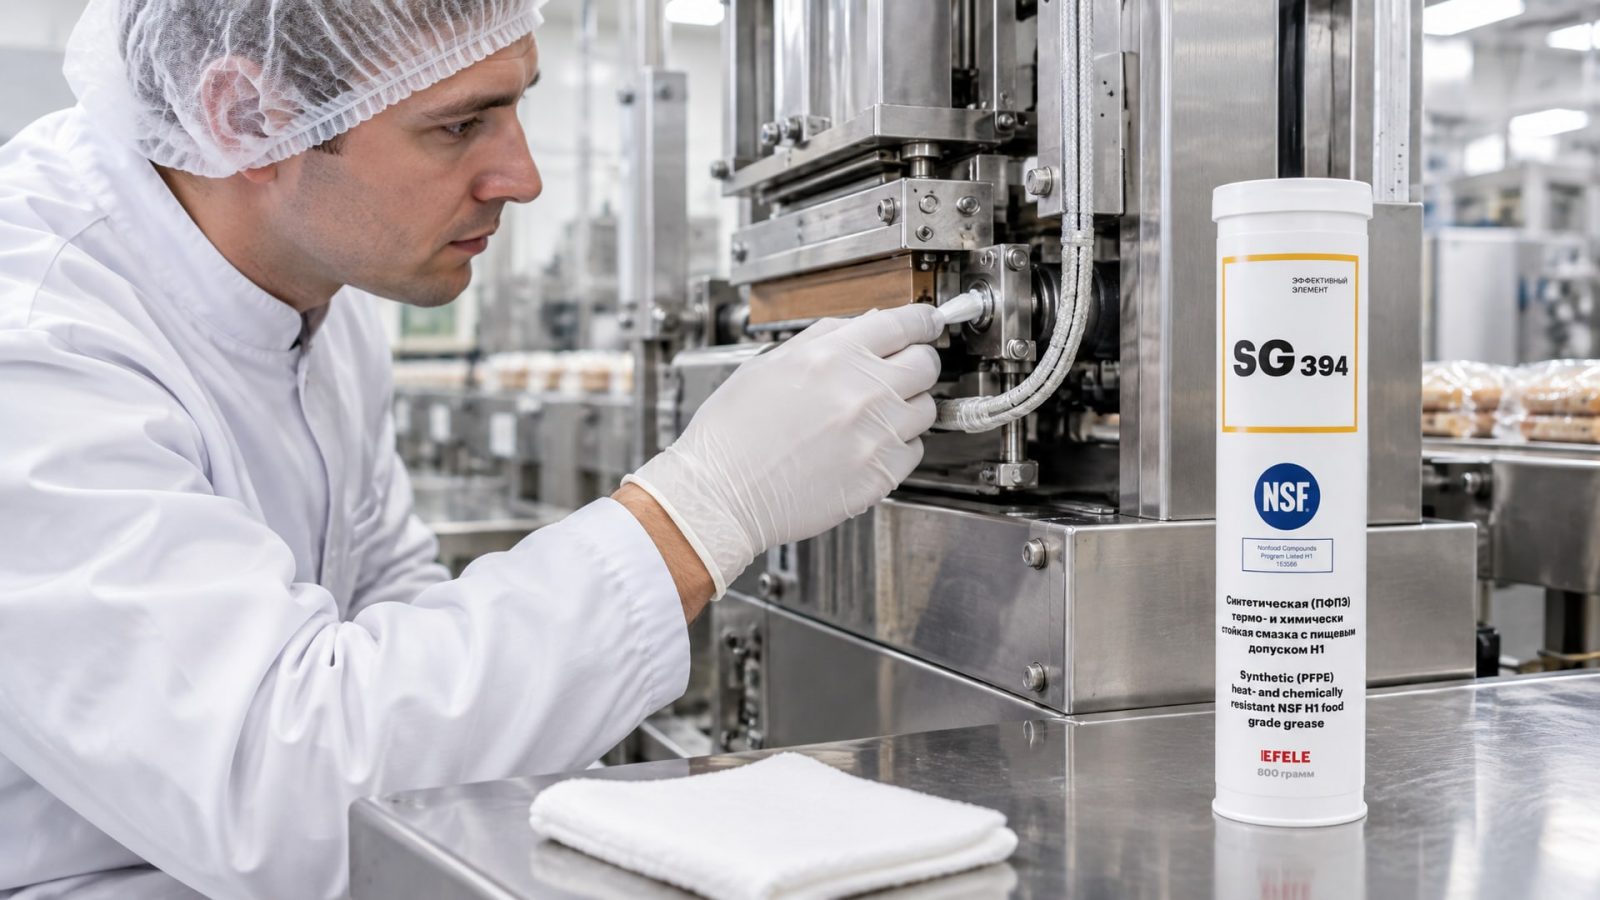
Упаковочные машины могут работать в разных температурных условиях. Например, машины для запайки могут достигать 80-100°C в зоне запаечного узла, тогда как холодильные линии работают при минус 5-10°C. Выбранная смазка должна сохранять пластичность на нижней границе и не окисляться на верхней. Для высокотемпературных узлов, работающих при нагреве, рекомендуется использовать смазки с улучшенной термостойкостью. На линиях с запаечным оборудованием, где узлы работают при высоких температурах и подвергаются воздействию влаги и механического трения, нужна смазка, способная выдержать и температурные перепады, и химическое воздействие. В этих случаях оптимальным выбором будет EFELE SG-394, обладающая термо- и химстойкостью, с допуском NSF H1.
Шум, момент вращения и стабильность при сдвиге
Для высокоскоростных узлов, таких как быстро вращающиеся подшипники в конвейерных системах, важна низкая вязкость и стабильность при сдвиге. Смазка не должна разжижаться от механического воздействия, иначе теряется ее эффективность. Для направляющих и медленно движущихся узлов критична хорошая адгезия - смазка должна образовывать стойкую пленку и минимизировать стартовый момент при пуске.
Как выбрать пищевую смазку H1: пошаговый алгоритм
Подбор смазки начинается не с поиска в каталоге, а с анализа оборудования и условий работы.
Шаг 1: определение риска контакта смазки с продуктом. Изучите компоновку машины и определите, какие узлы расположены в открытых зонах или выше линии продукта. Составьте список точек смазки с оценкой риска: высокий (смазка может попасть на продукт или упаковку), средний (контакт возможен только при нарушениях обслуживания), низкий (узел полностью защищен). Для узлов с высоким риском требуется H1.
Шаг 2: анализ условий работы. Отметьте для каждого узла температуру, влажность, частоту мойки, наличие химических реагентов (щелочи, кислоты, спирты), скорость вращения и нагрузку. На оборудовании с частыми моющими процедурами водостойкость становится приоритетом. На линиях с высокой температурой - термостойкость.
Шаг 3: выбор класса консистенции. Проверьте техническую документацию на оборудование. Там часто указан рекомендуемый NLGI или вязкость. Если документ молчит, используйте эмпирическое правило: NLGI 2 для подшипников и направляющих; NLGI 1 или 00 для централизованных систем; для цепей и зубчатых передач - в зависимости от скорости.
Шаг 4: проверка дополнительных требований. Если документация на оборудование требует соответствие ISO 21469, выбирайте смазку, сертифицированную по этому стандарту, а не только зарегистрированную как H1. Для оборудования производства молочной продукции, мясных изделий или в условиях интенсивной санитарной обработки это критично.
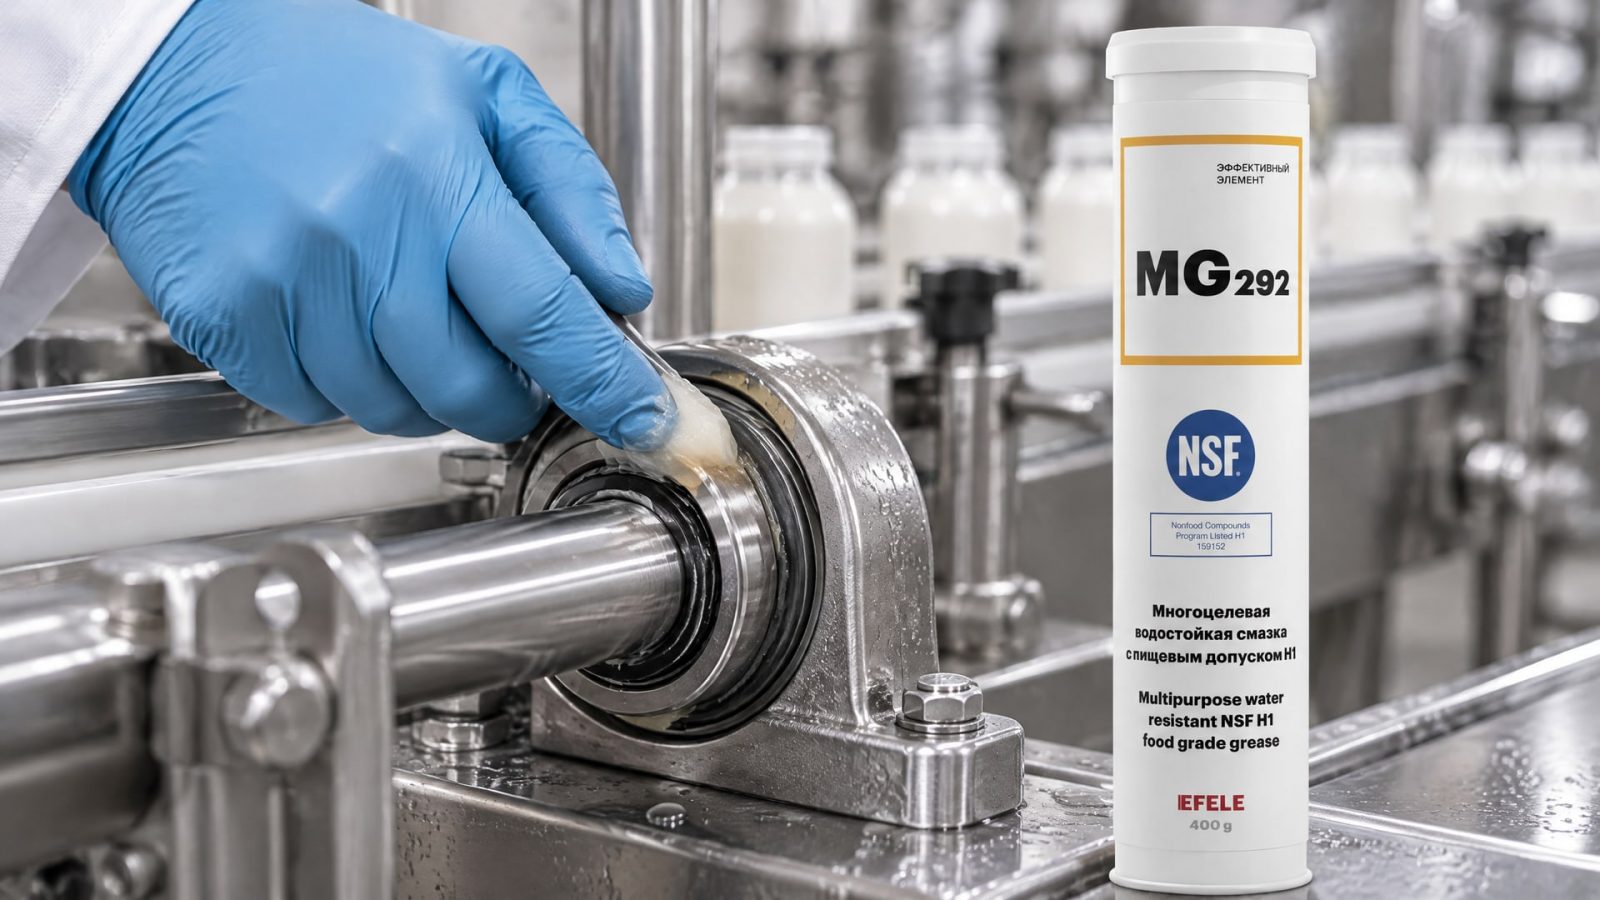
Шаг 5: оценка водостойкости. Для упаковочных машин с мойкой под давлением или частыми влажными процедурами убедитесь, что выбранная смазка имеет низкий индекс водопоглощения и выдерживает тесты на вымывание. При необходимости смазки высоконагруженных узлов, подверженных воздействию воды, оптимальным решением является использование смазок, специально разработанных для таких условий. Например, EFELE MG-292 обладает высокой водостойкостью и допуском NSF H1, что делает ее надежным выбором для фасовочных машин с постоянным контактом с влагой.
Типичные ошибки при выборе смазки для фасовочного оборудования
Ошибка 1: подмена концепции H1 на универсальность.
Многие думают, что если смазка имеет допуск H1, она подходит для всех узлов фасовочной машины. На самом деле H1 гарантирует только допустимость случайного контакта с пищей, но не решает вопросы вязкости, водостойкости и температуры. Смазка H1 NLGI 2 на основе минерального масла не подойдет для холодной линии; смазка без водостойкости будет вымыта с первой мойкой.
Ошибка 2: игнорирование условий мойки. Упаковочные машины на пищевых производствах часто моют под давлением горячей водой с добавлением щелочных средств. Обычная смазка не выдерживает такого воздействия: она либо вымывается полностью, либо теряет консистенцию. В результате узлы остаются без смазки, возникает повышенный износ и шум. Для таких условий нужна смазка с доказанной водостойкостью.
Ошибка 3: путаница между H1 и ISO 21469. ISO 21469 - это не «более пищевая версия H1», а комплексный гигиенический стандарт, охватывающий состав, производство, хранение и применение. Если оборудование требует ISO 21469, простой H1 может быть недостаточен. Нужно проверить сертификаты продукта.
Ошибка 4: применение одной смазки на все узлы. Фасовочная машина - это сложная система с подшипниками, цепями, направляющими, редукторами. Каждый узел имеет свои требования. Что подходит для конвейера, может быть неправильным для шпинделя. Неправильный выбор приводит либо к вытеканию, либо к недостатку смазки.
Ошибка 5: экономия на смазке при игнорировании условий. Дешевая смазка с допуском H1 может быть низкого качества и не выдерживать влажность или высокую температуру. Итог: частые переборки, простои, риск контаминации. Проверенная смазка, подобранная под конкретные условия, окупается за счет надежности и снижения времени простоя.
Стандарты и допуски: какие документы проверять
При выборе смазки для упаковочного оборудования нужно сверить требования с документами.
Основные ориентиры:
NSF H1 - база пищевой безопасности
Это регистрация NSF, подтверждающая, что смазка допустима при случайном контакте с пищей. В реестр NSF попадают составы, которые отвечают требованиям к составу (отсутствие запрещенных добавок, контроль примесей), и смазки, производимые в контролируемых условиях. H1-регистрация часто указывается прямо на этикетке или в техническом паспорте.
ISO 21469 - расширенные гигиенические требования
Стандарт охватывает не только состав, но и производственный процесс, хранение, обращение и применение смазки. Это более строгий критерий. Если оборудование требует ISO 21469, смазка должна быть сертифицирована по этому стандарту, а не просто зарегистрирована как H1.
Стандарты вязкости и консистенции
Для смазочных масел используется классификация по ISO 3104 (кинематическая вязкость). Для пластичных смазок - NLGI и стабильность при сдвиге по ASTM D6278. Эти параметры позволяют убедиться, что смазка будет работать в указанном диапазоне температур и нагрузок.
Тесты водостойкости
Водостойкость проверяют по ASTM D1264 (водопоглощение) и тестам на вымывание. Если линия часто моется, эти показатели критичны. Хорошая смазка после контакта с горячей водой должна сохранить консистенцию и смазывающие свойства.
Часто задаваемые вопросы
Что означает NSF H1 и почему это важно для пищевых машин?
NSF H1 - это допуск на смазку для случайного контакта с пищей. Это означает, что если смазка попадет на продукт или упаковку (из-за утечки уплотнений, чрезмерной смазки или износа), это не создаст риска для потребителя. На фасовочных и упаковочных машинах H1 требуется для узлов, расположенных выше продуктовой линии или в зонах, откуда смазка может попасть на ленту.
Можно ли использовать обычную смазку NLGI 2 вместо H1 на упаковочном оборудовании?
Нет. Обычная смазка не проходит проверку на предмет безопасности при контакте с пищей и может содержать запрещенные добавки. Кроме того, на пищевых производствах использование незарегистрированной смазки нарушает санитарные требования и может привести к претензиям при инспекции. H1-смазка специально разработана и протестирована для этих условий.
Чем отличается ISO 21469 от простого H1-допуска?
ISO 21469 - это гигиенический стандарт, который контролирует не только состав смазки, но и весь цикл производства, упаковки и обращения. H1 - это просто допуск NSF на состав. Если оборудование требует ISO 21469 (это указано в документации), смазка должна быть сертифицирована, а не просто зарегистрирована.
Какую смазку выбрать для фасовочной машины с частой мойкой водой?
Для таких условий критична водостойкость. Выбирайте смазку с низким водопоглощением (согласно ASTM D1264) и доказанной стойкостью к вымыванию. На упаковочном оборудовании с постоянным контактом с влагой используются специализированные составы. Обычная смазка вымывается при мойке под давлением и теряет защитные свойства.
Подходит ли силиконовая смазка пищевая NSF H1 для всех узлов упаковочной машины?
Силиконовые смазки с пищевым допуском NSF H1 используются выборочно, в основном для узлов, требующих низкой адгезии (например, направляющих с минимальным трением). Для подшипников, цепей и редукторов обычно более эффективны минеральные или синтетические составы. Силиконовые смазки имеют еще более строгий лимит на попадание в пищу -1 мг/кг вместо 10 мг/кг.
Заключение
Выбор смазки пищевой NSF H1 для фасовочных и упаковочных машин начинается с понимания того, что H1 - это категория безопасности при случайном контакте с пищей, а не универсальное решение для все узлов. После определения риска контакта и выбора допуска необходимо подобрать смазку по техническим параметрам: вязкости, классу NLGI, водостойкости, термостойкости и устойчивости к условиям мойки.
Практический алгоритм подбора включает картирование точек смазки, анализ рабочих условий, выбор класса консистенции, проверку требований к стандартам и оценку дополнительных свойств. Типичные ошибки - подмена H1 на универсальность, игнорирование условий мойки, путаница между H1 и ISO 21469 - приводят к простоям и риску контаминации. Следующий шаг: проверьте техническую документацию вашего оборудования, определите точки смазки с риском контакта, и подберите смазку по рекомендованным параметрам, убедившись, что она имеет допуск NSF H1 и соответствует условиям эксплуатации вашей линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ на производстве без рефрактометра, используя доступные методы.
Узнайте, почему СОЖ пенится, и как быстро устранить пенообразование, чтобы избежать простоев в производстве.
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлевая срок службы электрооборудования.