
Смазка для волочения проволоки: влияние температуры на пенообразование
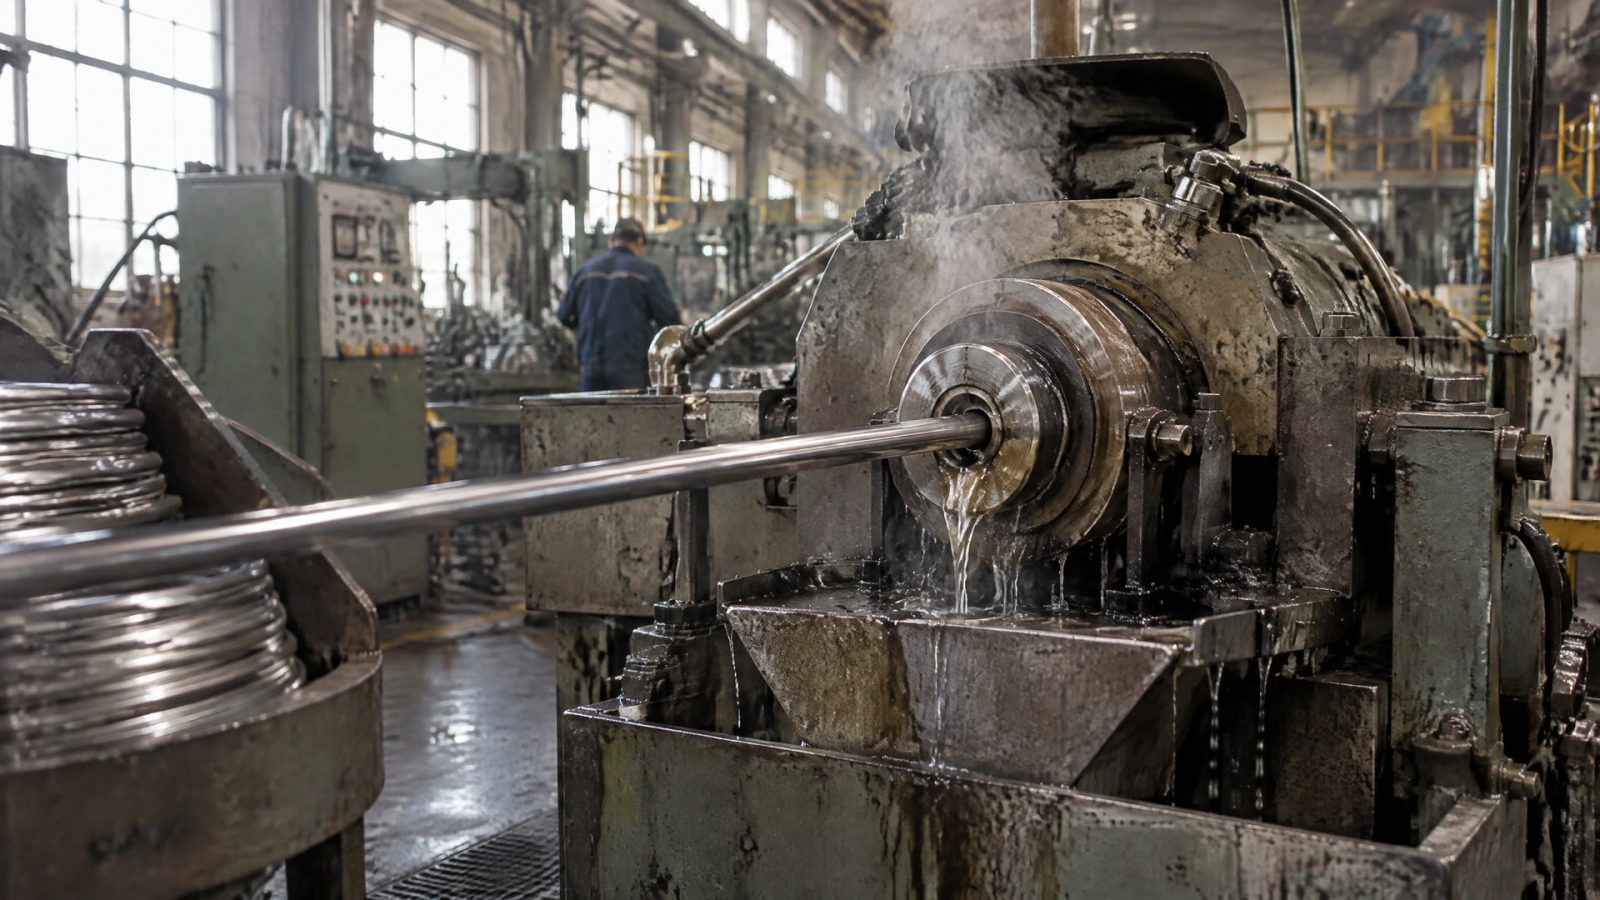
Температура влияет на пенообразование в процессе волочения, но не выступает его единственной причиной. Перегрев эмульсии или раствора в сочетании с перемешиванием, подсосом воздуха и интенсивной циркуляцией повышает риск образования пены. Одновременно нагрев снижает вязкость смазочной жидкости и может ухудшать устойчивость пленки между проволокой и матрицей. Поэтому для стабильной работы важно контролировать температуру жидкости и инструмента, а также проверять гидродинамику системы.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые подбирают смазку для волочения проволоки или ищут причины нестабильной подачи жидкости. Разберем, как связаны нагрев и пена, чем отличаются мокрое и сухое волочение и почему фильтрация не всегда устраняет проблему.
Как температура влияет на смазку волочения проволоки
При волочении часть энергии процесса переходит в тепло.
Нагреваются жидкость и волочильный инструмент, а условия в контакте проволоки с матрицей меняются. Повышение температуры снижает динамическую вязкость смазки и может уменьшать толщину пленки в контактной зоне. В результате смазывающая способность ухудшается, а износ инструмента может возрастать.
Температурная зависимость не всегда проявляется резко. В одном исследовании при нагреве до 200 °C изменение коэффициента трения было небольшим, около 3%. При температурах выше 400 °C ожидалось более заметное ухудшение условий смазки. Эти значения относятся к исследованному процессу волочения и не служат рекомендуемыми режимами работы ванны или установки.
Пена и нагрев: связанные, но разные явления
Для пенящихся систем отмечают рост склонности к вспениванию при температуре выше 90 °F (33 °C), особенно при перемешивании. Это ориентир для оценки риска, а не общий предел для любой смазочной жидкости. Конкретная реакция зависит от состава, оборудования и условий циркуляции.
Пена мешает стабильной подаче жидкости и может приводить к ошибкам при оценке уровня в баке. Она также способна усиливать окисление или загрязнение системы. Поэтому не стоит считать пену только внешним дефектом или пытаться устранить ее одной добавкой: сначала нужно проверить температуру, возврат жидкости и возможное попадание воздуха.
Для диагностики полезно сопоставить температуру жидкости с температурой матрицы. Нагрев инструмента напрямую связан с трением и износом, а замер только в баке может не показать локальный перегрев в рабочей зоне. Если температура растет одновременно с ухудшением смазки или появлением пены, следует оценить оба фактора, а не ограничиваться настройкой подачи.
Рабочая температура и пенообразование СОЖ
Для эмульсий и водных смазок в технических материалах встречаются разные рабочие диапазоны: 35–45 °C, 35–40 °C, а также 75–130 °F (примерно 24–54 °C) и 80–150 °F (примерно 27–66 °C).
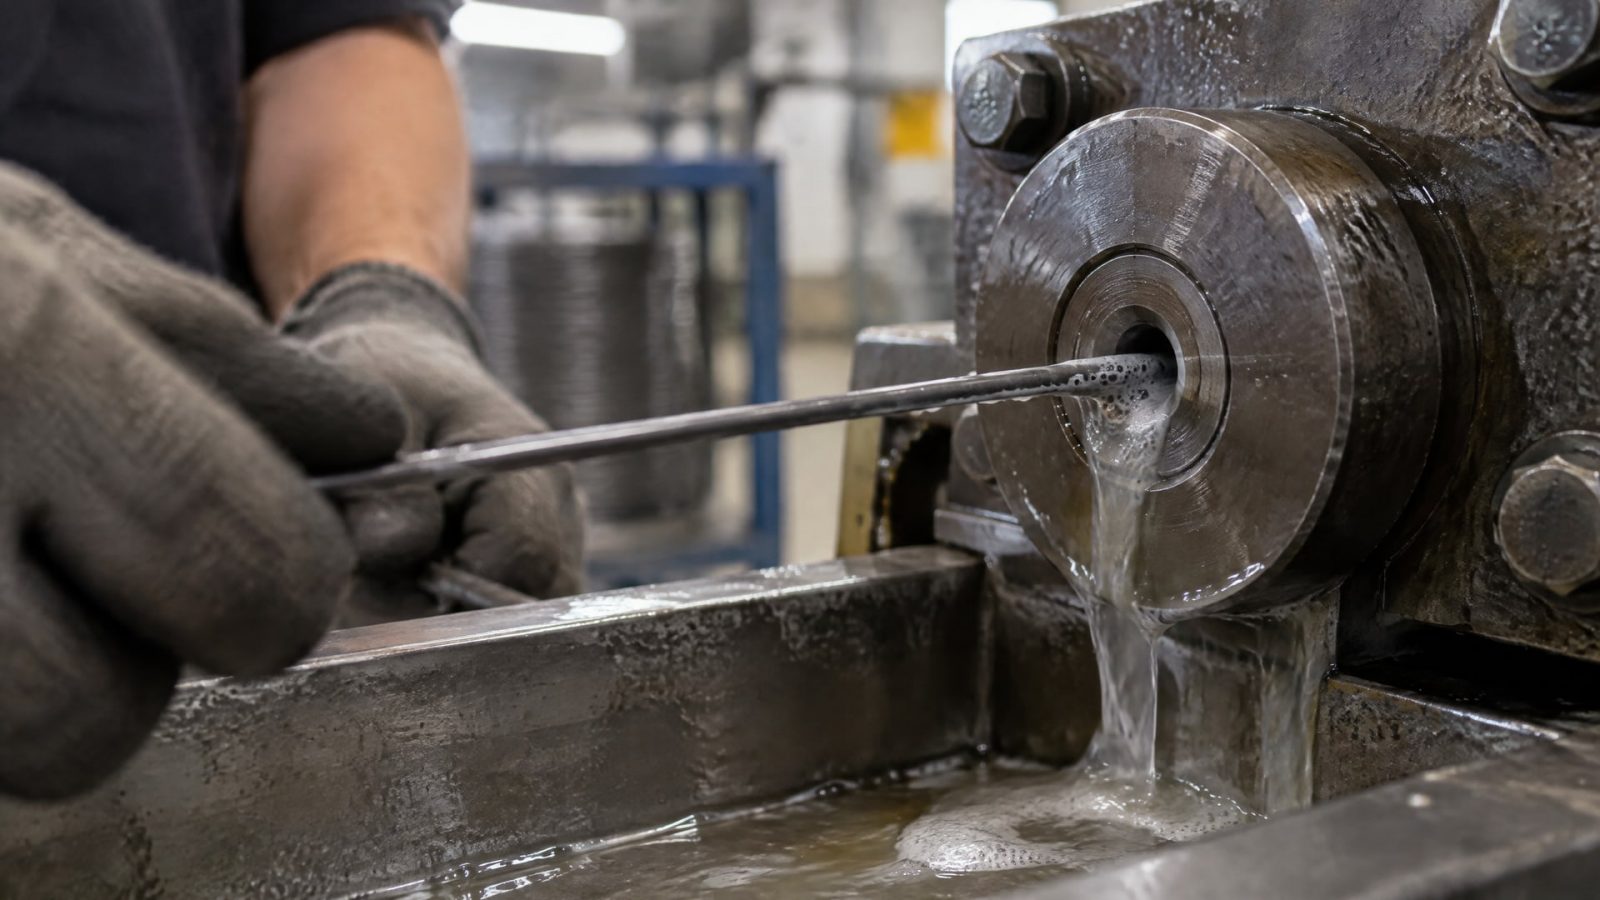
Разброс показывает, что единой температуры для всех систем нет. Эти значения относятся к отдельным составам и не должны переноситься на другую жидкость без проверки ее спецификации.
Слишком высокая температура может усиливать пенообразование, снижать вязкость и ухудшать устойчивость смазочной пленки. Но принцип «чем холоднее, тем лучше» тоже неверен: чрезмерное охлаждение меняет вязкость, текучесть и смачиваемость. В результате жидкость может хуже поступать в рабочую зону, даже если пены стало меньше.
Как определить режим для конкретной линии
Сначала сверьте допустимый диапазон температуры со спецификацией применяемой жидкости. Затем оценивайте его в одинаковых точках системы и при сопоставимой нагрузке: например, отдельно на подаче и в баке. Если показатель меняется в течение смены, фиксируйте, когда появляются пена, нестабильная подача или признаки ухудшения смазывания.
Режим стоит оценивать комплексно, а не по одной цифре. При повышении температуры проверьте состояние волочильного инструмента, характер возврата жидкости, интенсивность циркуляции и возможный подсос воздуха. Для смазочной жидкости волочения важны и рабочие свойства в зоне контакта, и способность системы подавать состав без избыточного вспенивания.
В технических данных отдельных смазок встречается характеристика non-foaming или low foaming. При выборе состава для рециркуляционной системы с интенсивной циркуляцией это полезный критерий, но сама маркировка не гарантирует отсутствие пены при любых условиях. На результат также влияют вода, загрязнения и конфигурация возвратной линии.
Почему смазочная жидкость пенится: проверка системы
Если в баке появилась пена, не ограничивайтесь добавлением антипенной присадки.
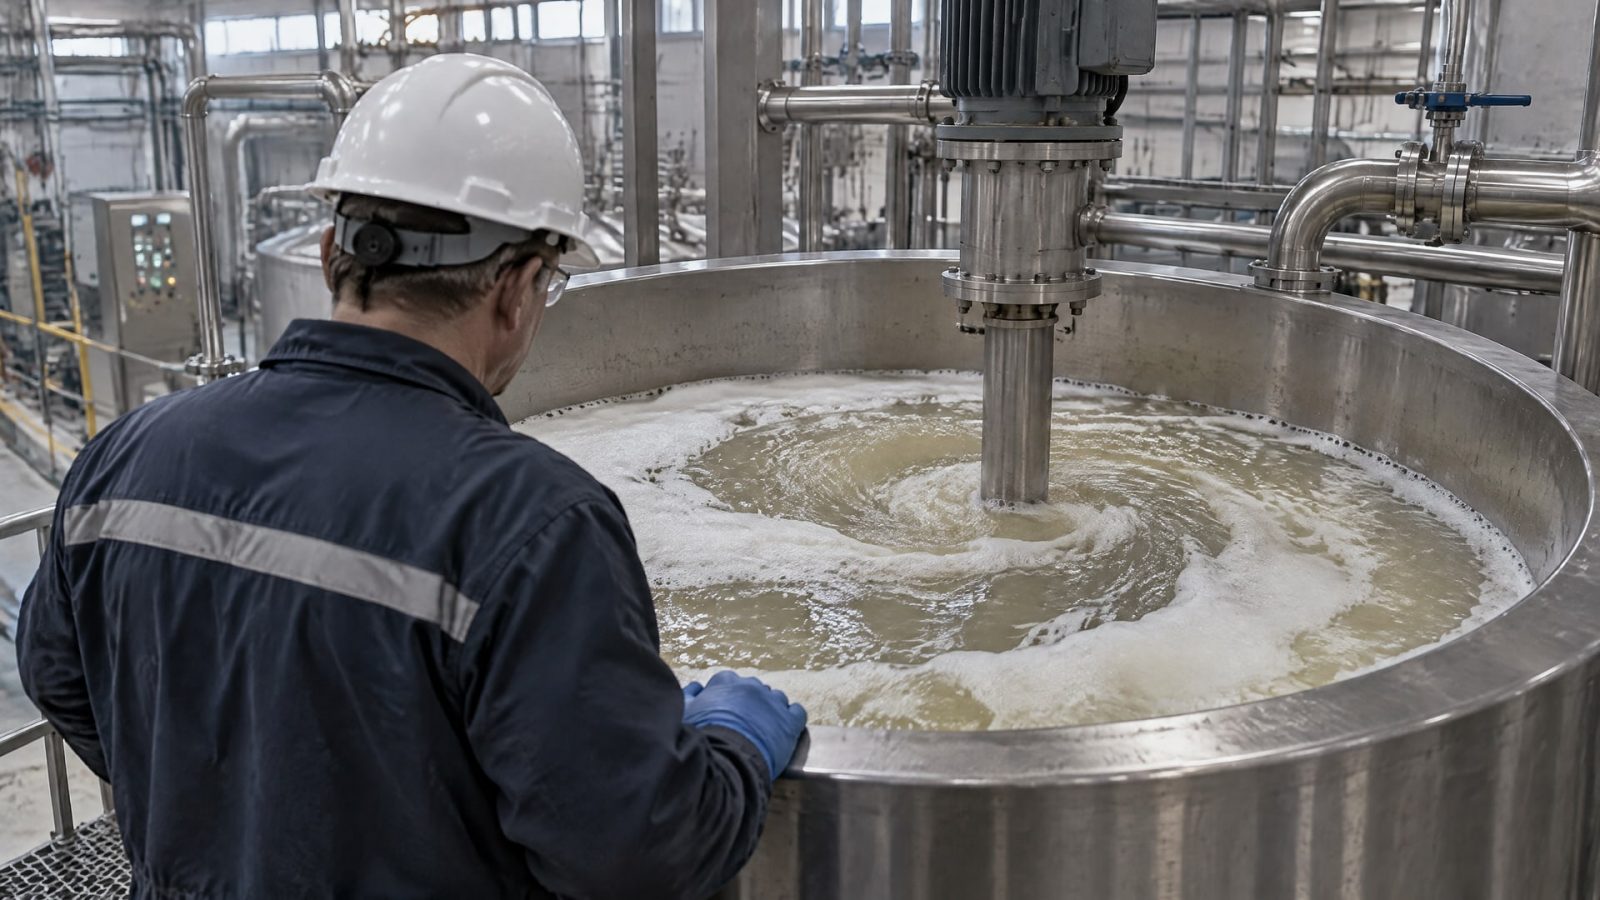
Сначала выясните, не вызвано ли вспенивание перегревом, чрезмерной аэрацией или особенностями циркуляции. При высокой температуре одна присадка может не устранить причину, а изменение состава жидкости без проверки системы затруднит поиск неисправности.
Для первичной диагностики проверьте:
температуру жидкости и волочильного инструмента;
подсос воздуха на участках подачи и возврата;
интенсивность циркуляции и перемешивания;
высоту падения возвратной струи в бак;
качество воды и наличие посторонних поверхностно-активных веществ;
соответствие состава режиму волочения и рециркуляции.
Перечисленные факторы могут действовать одновременно. Например, нагретая жидкость в системе с интенсивным перемешиванием склонна пениться сильнее, чем состав при стабильной температуре и спокойном возврате в бак. Поэтому полезно менять условия поэтапно и фиксировать результат, а не корректировать сразу несколько параметров.
Фильтрация смазки волочения и ее ограничения
Фильтрация помогает удалять твердые загрязнения и часть нестабильных примесей. Это важно для состояния жидкости и подачи к рабочей зоне, однако сама по себе фильтрация не устраняет вспенивание, если его вызывают перегрев или аэрация. Если после очистки жидкости пена сохраняется, продолжайте проверку гидродинамики и температурного режима.
Для оценки пенообразования масел применяют ISO 6247 и ASTM D892, а поведение при высоких температурах оценивают по ASTM D6082. Эти стандарты относятся к испытаниям смазочных масел; применимость метода к конкретной водной эмульсии следует уточнять отдельно. При выборе продукта также учитывайте его назначение и характеристики из технической документации, а не только результат испытания на пену.
Замена жидкости и очистка системы
При переходе на новый состав остатки старой жидкости и загрязнения в системе могут осложнить запуск и затруднить оценку поведения свежей СОЖ.
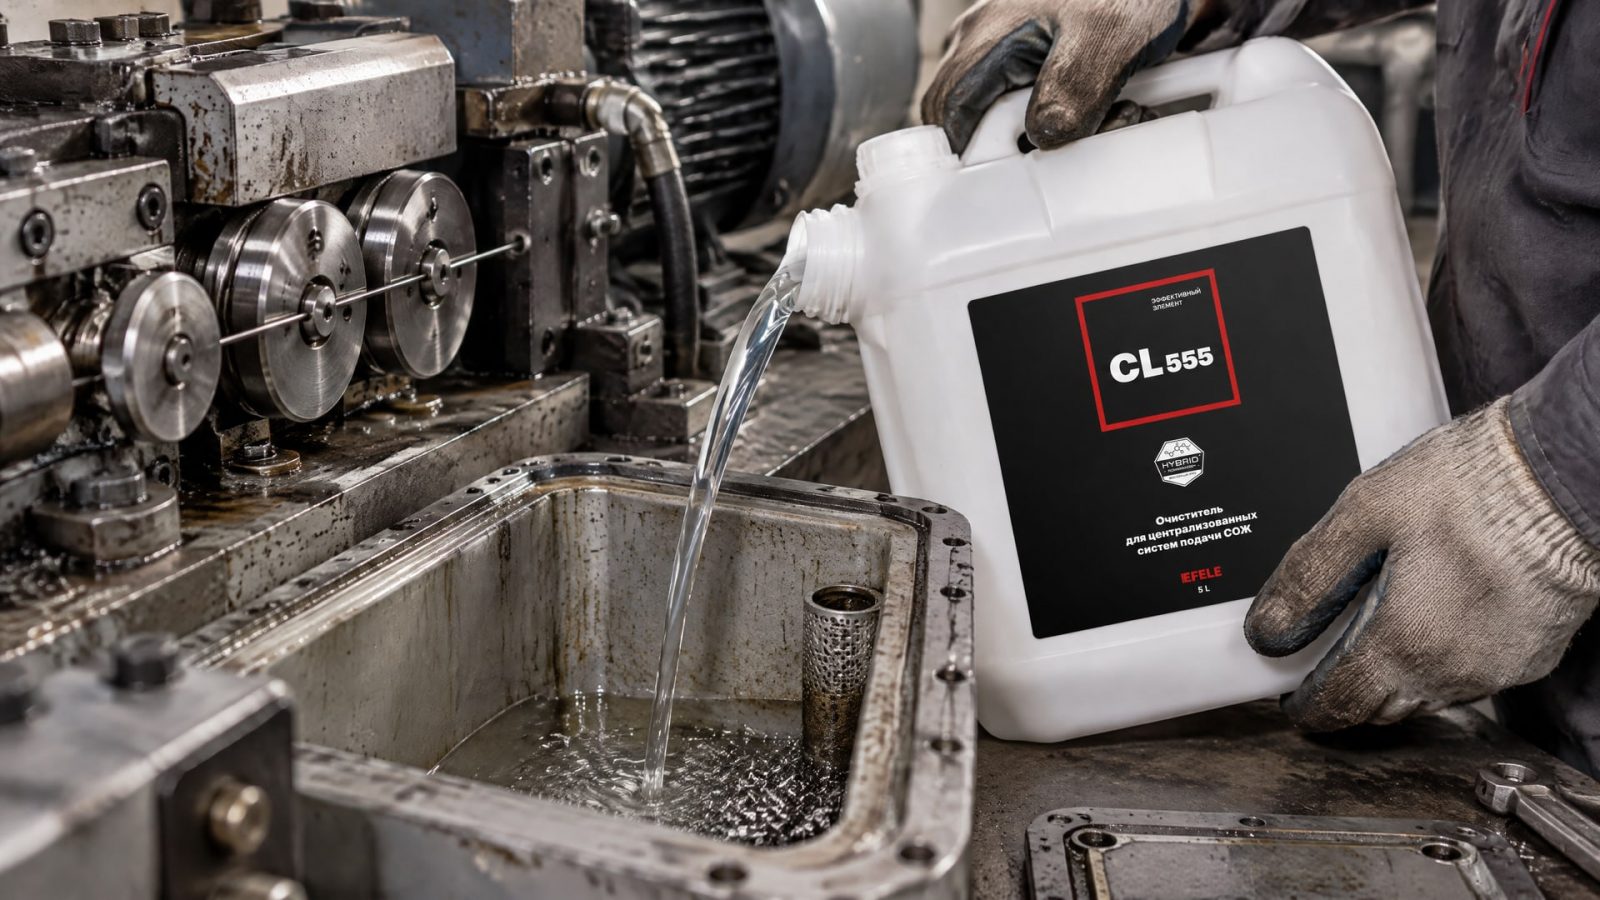
Поэтому замену рассматривают как технологический процесс: сначала определяют порядок промывки по инструкции к системе и применяемым составам, затем проводят очистку и только после этого заполняют контур новой жидкостью.
Совет инженера
Сценарий: при замене смазки для волочения проволоки в контуре остается отработанная жидкость, и ее смешивание с новым составом нежелательно.
Что делают: перед заменой промывают систему очистителем для систем подачи СОЖ. В этом процессе используют EFELE CL-555.
Итог: система проходит предусмотренный этап подготовки перед заполнением новой жидкостью. После замены наблюдают за температурой, подачей и пенообразованием, чтобы оценить работу состава уже в штатном режиме.
Очистка не заменяет настройку циркуляции и контроль температуры. Если пена появляется после замены, следует проверить, правильно ли приготовлена и подается жидкость, нет ли подсоса воздуха и соответствует ли режим спецификации нового состава. Необходимость фильтрации и порядок обслуживания определяют с учетом состояния системы и рекомендаций для применяемой жидкости.
Сухое волочение и волочение нержавеющей проволоки
При сухом волочении проволоки пенообразование в ванне обычно не является основной задачей контроля: здесь применяют порошковую или мыльную смазку.
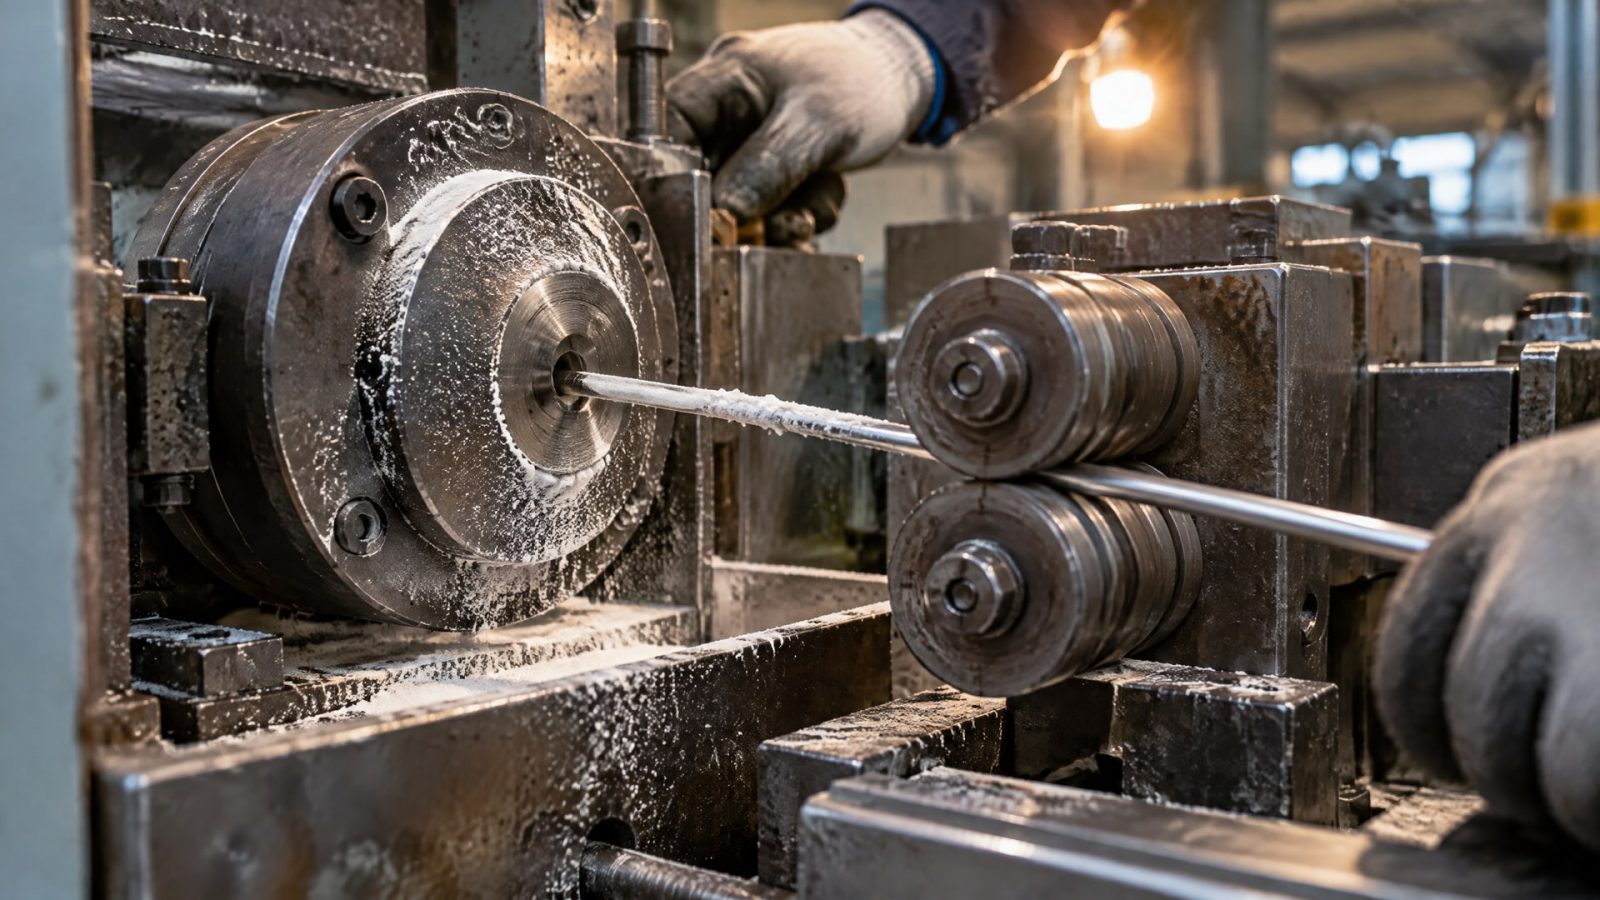
Важны ее состояние, влажность, температура и подготовка поверхности проволоки. Поэтому смазки для сухого волочения проволоки нельзя выбирать по той же логике, что и жидкость для рециркуляционной системы.
Для смазочных мыл в материалах приводится диапазон температур размягчения или перехода в вязко-эластичное состояние 110–260 °C, в зависимости от химии мыла. Этот диапазон не означает, что всю смазку следует нагревать до таких значений: он описывает поведение разных материалов и требует сопоставления с конкретным процессом. При росте температуры меняется состояние смазки и устойчивость пленки.
Для волочения нержавеющей проволоки особенно важны устойчивость смазочного слоя, фильтрация и температурная стабильность. Повышенные контактные напряжения и склонность к задиру делают состояние пленки значимым для процесса. Если используется жидкостная система, дополнительно контролируют температуру, пену и циркуляцию; для сухого процесса оценивают состояние покрытия и подачу порошковой смазки.
Таким образом, запросы «смазки для сухого волочения проволоки» и «смазки для волочения нержавеющей проволоки» описывают разные условия применения, хотя в обоих случаях нагрев влияет на работу смазочного слоя. Подбирайте состав под материал проволоки и тип процесса, а температуру оценивайте по документации на продукт и параметрам оборудования.
Часто задаваемые вопросы
Почему при нагреве СОЖ начинает пениться?
Нагрев может повысить склонность некоторых систем к вспениванию, особенно при перемешивании и интенсивной циркуляции. При температуре выше 90 °F (33 °C) риск для пенящихся систем возрастает. Однако причиной также могут быть подсос воздуха, возвратная струя, качество воды или загрязнения, поэтому одной температурной проверки недостаточно.
Поможет ли фильтрация, если жидкость пенится?
Фильтрация удаляет твердые загрязнения и часть нестабильных примесей, но не гарантирует устранения пены. Если вспенивание связано с перегревом, аэрацией или гидродинамикой возврата, нужно проверять эти факторы отдельно. Фильтрацию рассматривают как часть обслуживания системы, а не как универсальный способ борьбы с пеной.
Какие температуры подходят для жидкости при волочении проволоки?
Единого диапазона для всех составов нет. В технических материалах встречаются значения 35–45 °C и 35–40 °C, а также другие интервалы. Рабочую температуру выбирают по документации конкретной жидкости и условиям оборудования. Слишком низкая температура тоже может ухудшать текучесть и смачиваемость.
Одинаково ли выбирают смазку для мокрого и сухого волочения?
Нет. В мокром процессе учитывают свойства жидкости, охлаждение, пенообразование и рециркуляцию. Для сухого волочения важны состояние порошковой или мыльной смазки, влажность, температура и подготовка поверхности проволоки. Поэтому один подход к подбору не подходит для обоих процессов.
Заключение
Температура влияет на пенообразование и качество смазочной пленки, но не определяет их в одиночку. Для мокрого волочения проволоки проверяйте температуру жидкости и инструмента, аэрацию, циркуляцию, воду и загрязнения. Фильтрация помогает контролировать твердые примеси, но не заменяет устранение перегрева или подсоса воздуха.
Практический следующий шаг: сверьте рабочий диапазон применяемой жидкости со спецификацией, измерьте температуру в нескольких точках системы и проверьте возврат жидкости в бак. Если пена сохраняется, фиксируйте условия ее появления и последовательно проверяйте причины, прежде чем менять состав или вводить дополнительные присадки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему на медной проволоке появляются темные пятна, и как правильно выбрать смазку волочения проволоки для предотвращения дефектов.
Узнайте, как правильно выбрать фильтровальное полотно для волочильной эмульсии, учитывая тип жидкости, размер загрязнений и тонкость фильтрации.
Узнайте, как правильно перейти на новую смазку для волочения, чтобы обеспечить стабильную работу оборудования и продлить срок службы состава.