
Смазка для волочения проволоки: причины темных пятен на меди и способы их устранения
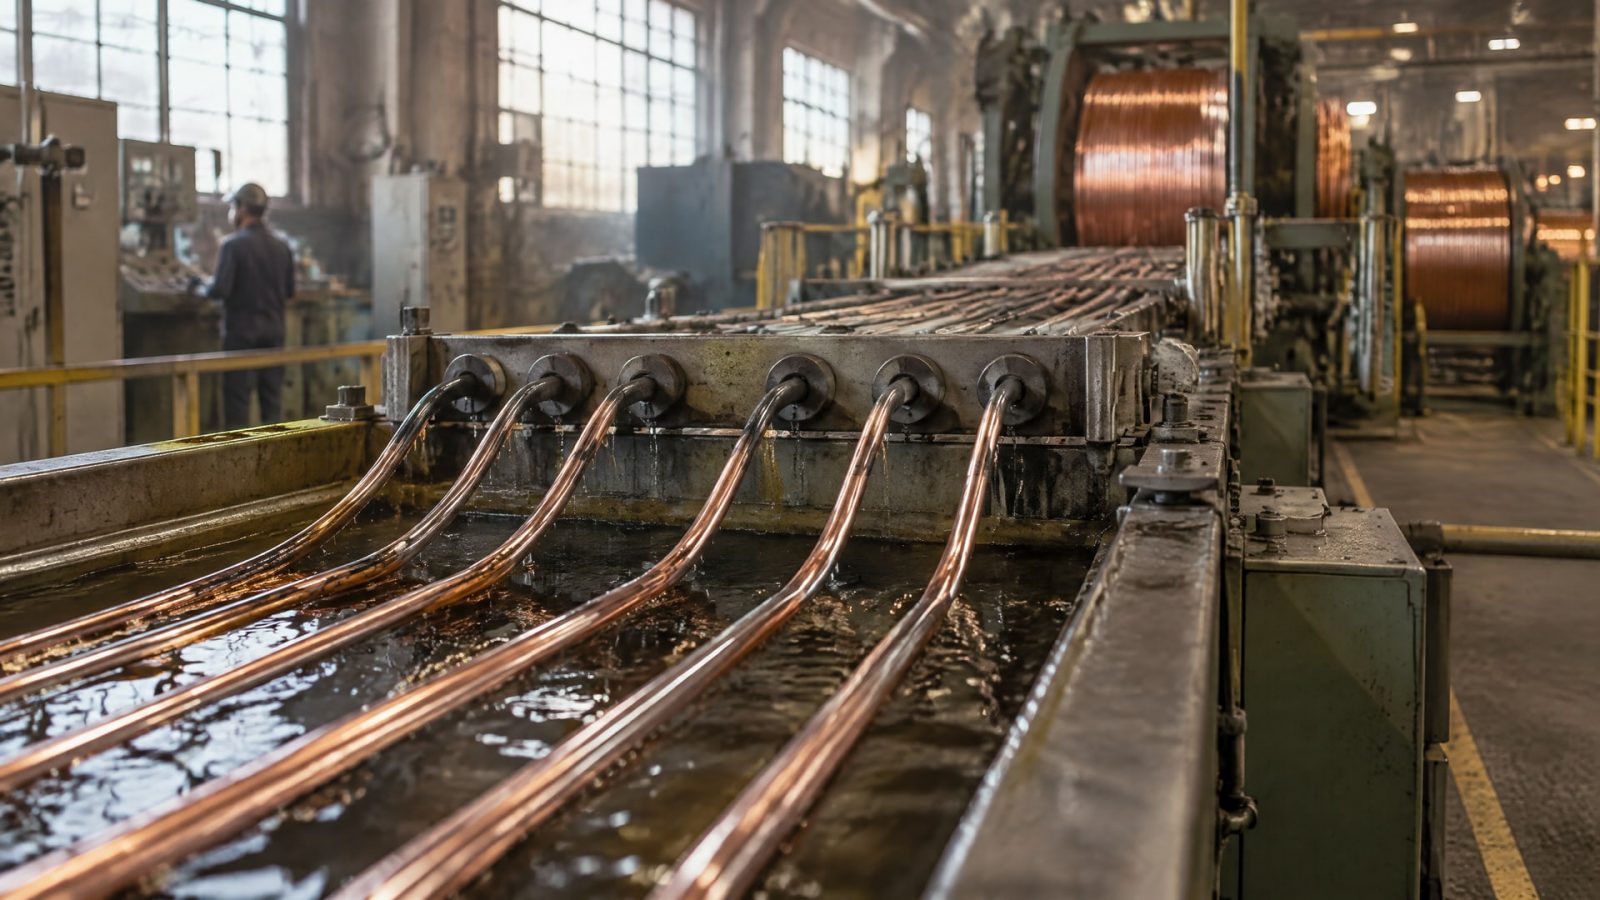
Темные пятна на медной проволоке могут появляться из-за окисления, загрязненной или состарившейся смазочно-охлаждающей жидкости, остатков смазки, брызг масла и влаги на поверхности. Поэтому при поиске причины важно проверять не только медь и режим отжига, но и состояние рабочей среды, очистку проволоки, охлаждение и оборудование. Смазка волочения проволоки должна помогать сохранять поверхность чистой и не оставлять окрашивающих или трудноудаляемых остатков.
Статья полезна инженерам, технологам и закупщикам, которые разбирают причины потемнения медной проволоки и подбирают смазку для процесса. Ниже разобраны признаки возможных причин, порядок проверки системы и критерии выбора состава для мокрого и сухого волочения. Это поможет перейти от долива свежей жидкости к устранению источника дефекта.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки не всегда означает, что дефект вызван только свойствами металла.
Окисление может возникнуть при недостаточной защите поверхности, неблагоприятных условиях отжига или охлаждения. Но не менее важны состав и состояние смазочно-охлаждающей жидкости: старение, снижение pH и накопление загрязнений связывают с появлением пятнистой окраски.
Чтобы сузить круг причин, зафиксируйте, на каком этапе обнаруживается дефект. Пятна, заметные сразу после волочения, требуют проверки рабочей жидкости, чистоты инструмента и возможного переноса масла с оборудования. Если проволока темнеет позднее, в том числе после хранения, проверьте остаточную влажность, чистоту поверхности и сушку. Отсроченное появление пятен не исключает технологическую причину.
| Возможная причина | Что проверить | Направление действий |
|---|---|---|
| Окисление при отжиге или охлаждении | Защиту поверхности и условия процесса | Проверить режим отжига и охлаждения |
| Ухудшение состояния жидкости | pH, загрязнение, наличие шлама и бактерий | Оценить необходимость очистки системы и замены жидкости |
| Остатки смазки | Очистку после волочения и перед следующей операцией | Проверить удаление пленки и качество промывки |
| Перенос масла на проволоку | Узлы оборудования рядом с готовой продукцией | Исключить попадание брызг на поверхность |
| Влага после обработки или хранения | Сушку и условия хранения | Устранить остаточную влажность |
Отдельный источник пятен - брызги масла с оборудования. При попадании капель на готовую проволоку могут возникать локальные участки изменения цвета. Поэтому осматривайте не только ванну и фильтрующие элементы системы, но и расположенные рядом узлы, с которых масло может переноситься на продукцию.
Состояние смазки волочения проволоки и шламообразование
Состояние рабочей жидкости оценивают не только по внешнему виду.
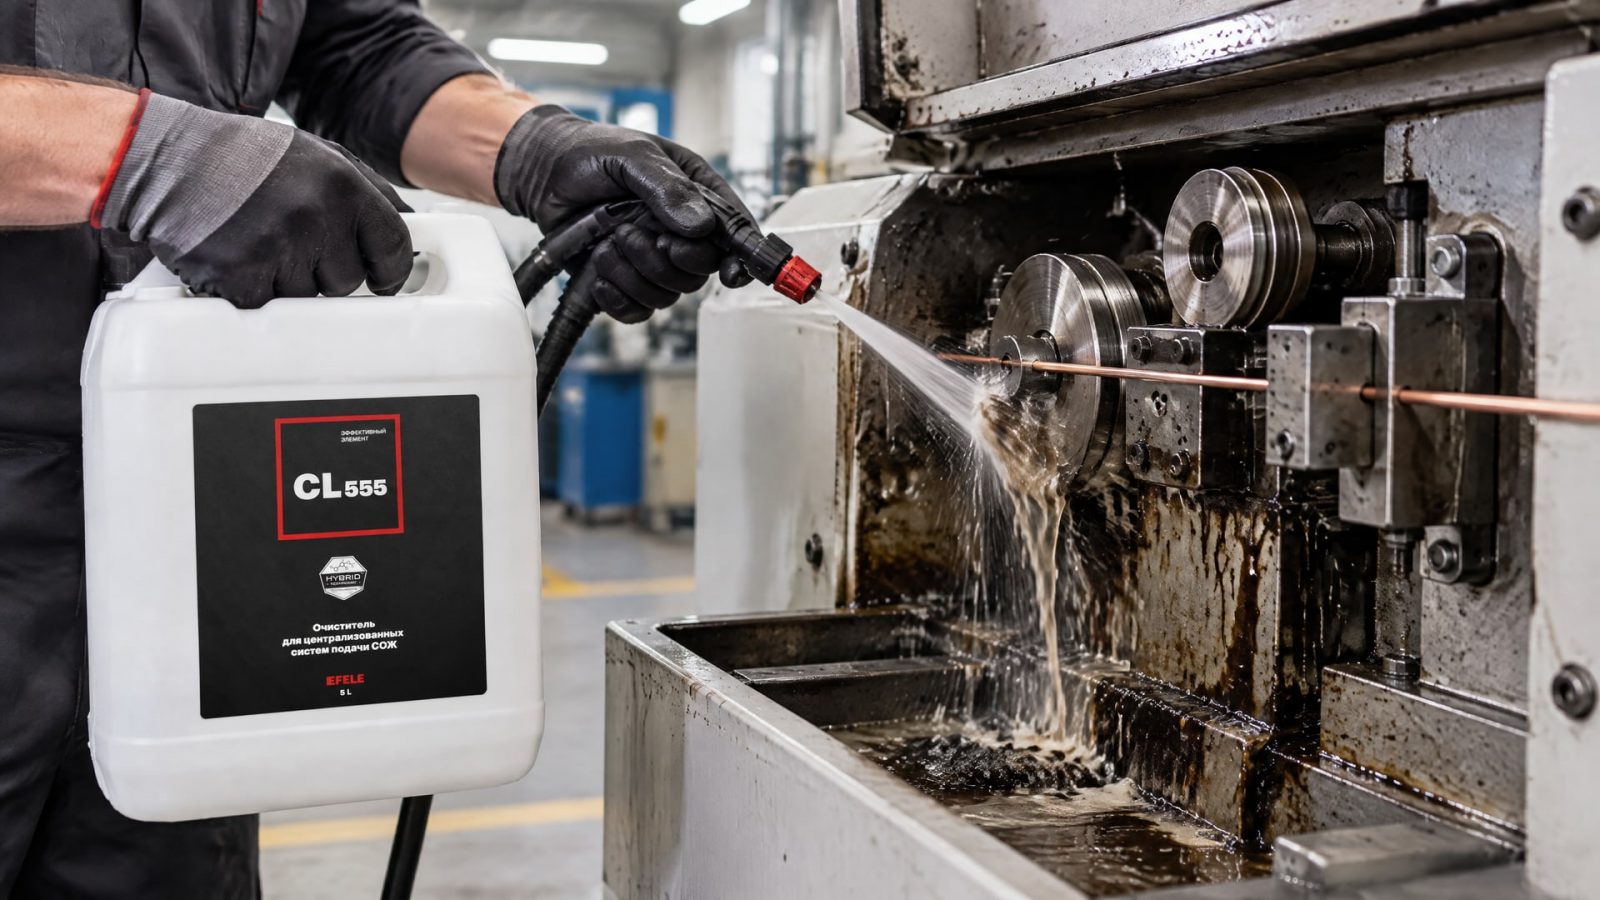
Снижение pH, рост загрязнения, шлам и бактерии указывают, что смазочно-охлаждающая среда могла потерять стабильность. В материалах по теме также упоминается накопление ионов меди. Такие изменения могут сопровождаться окрашиванием поверхности и ухудшением очищающего действия жидкости.
Шламообразование смазки волочения - повод проверить всю систему, а не ограничиваться доливом свежего состава. Добавление жидкости не удаляет накопившиеся отложения и загрязнения. Если в системе обнаружены шлам или бактерии, сначала определяют объем необходимой очистки, затем заменяют рабочую жидкость в соответствии с регламентом предприятия.
При промывке важно удалить старые отложения, иначе они могут снова загрязнить свежую эмульсию. Для очистки системы волочения перед заменой состава используют специализированные средства; в этой операции применяют очиститель для систем СОЖ EFELE CL-555. После промывки систему подготавливают к заполнению свежей жидкостью, а затем контролируют ее состояние в работе.
Для первичной диагностики полезно сопоставить появление пятен с историей обслуживания: когда меняли жидкость, проводили ли очистку системы и наблюдались ли изменения pH или загрязнения. Если дефект усиливается в жаркий период, отдельно проверьте охлаждение. Один из материалов связывает черные пятна с ухудшением drawing fluid из-за жары и указывает, что температура охлаждающей воды ниже 50 °C помогает избежать такой проблемы. Это наблюдение не заменяет проверки фактических условий конкретной линии.
Как подобрать смазку для волочения медной проволоки
При подборе смазки для меди важны не только смазывающие свойства.
Состав должен поддерживать чистоту поверхности, обладать моющей способностью и коррозионной защитой, не давать избыточной пены и не оставлять трудноудаляемый остаток. Для водосмешиваемых систем также учитывают промываемость и стабильность эмульсии. Эти свойства влияют на последующую очистку, отжиг и внешний вид проволоки.
Для смазки для волочения проволоки имеет значение весь маршрут обработки. Если после волочения предусмотрены отжиг или нанесение покрытия, проверяют, насколько легко удаляется остаточная пленка и не вызывает ли она окрашивания при нагреве. Для сухого волочения проволоки важна способность удалить пленку на следующей стадии: трудноубираемый остаток может помешать получить чистую блестящую поверхность.
В материалах по медной проволоке описана работа с заготовками до конечного диаметра 0,05 мм на одно- и многопроволочных волочильных машинах. Это не универсальное обещание для любого состава: пригодность жидкости для конкретной линии сверяют с ее технической документацией и спецификацией процесса. При выборе также уточняют тип системы, последующие операции и требования к очистке.
В линейке СОЖ EFELE представлены решения, предназначенные для работы с цветными металлами. При оценке конкретного состава технолог сопоставляет требования производства с его характеристиками: моющей способностью, поведением при промывке, пенообразованием, защитой от коррозии и остатком на поверхности. Смазки для волочения нержавеющей проволоки не следует автоматически переносить на медь: для каждого материала проверяют назначение состава и требования конкретной операции.
Порядок устранения потемнения медной проволоки
Начните с определения момента появления дефекта.
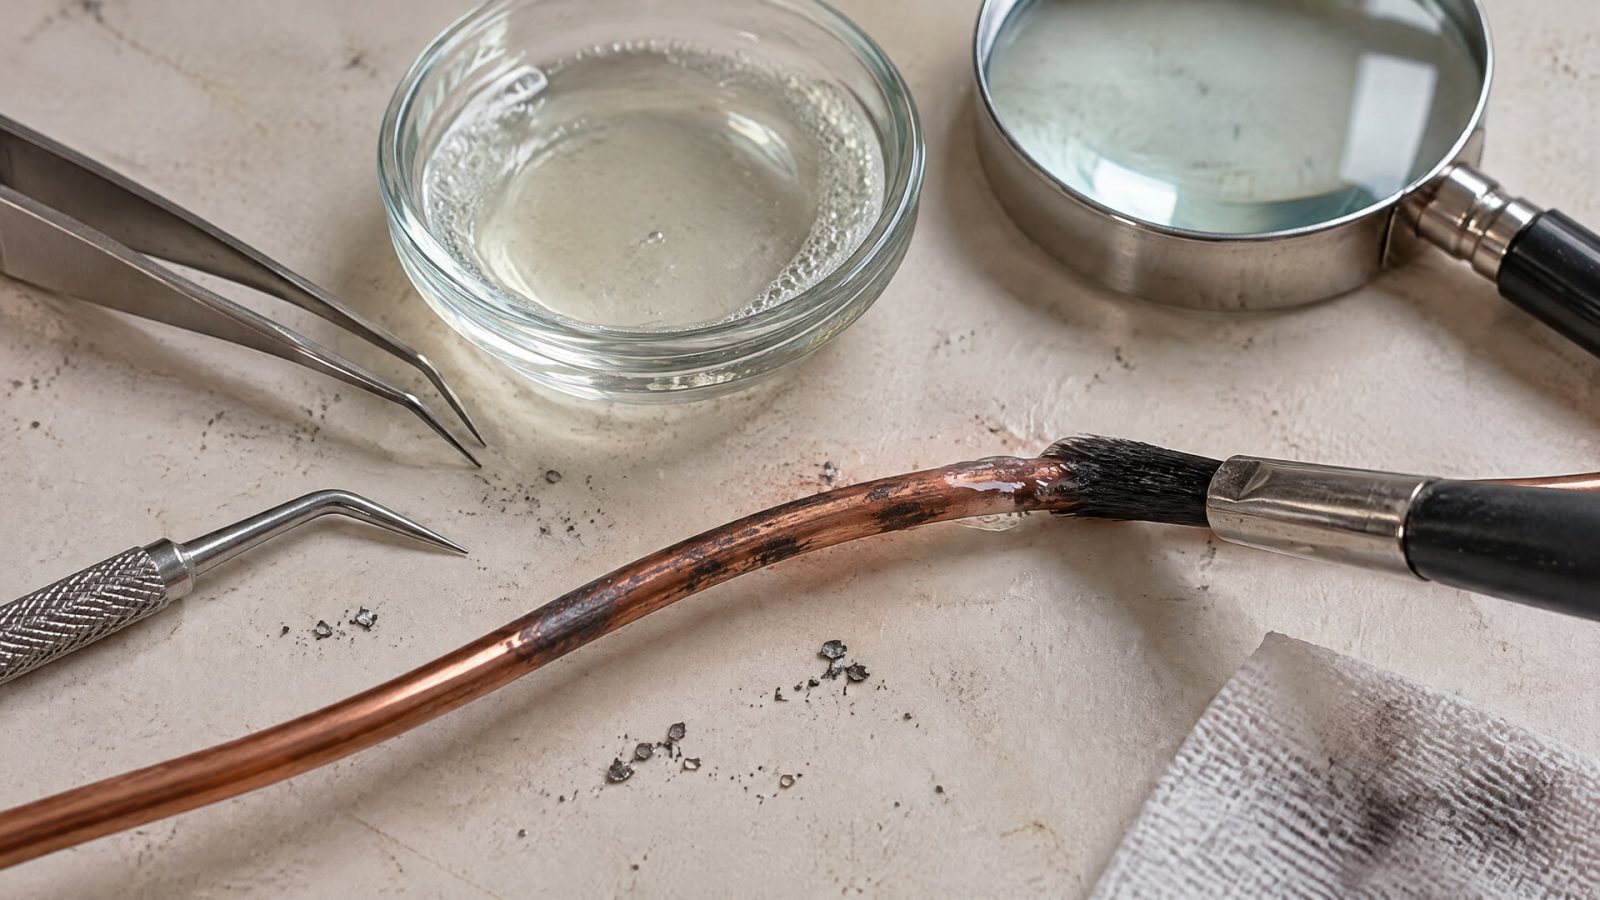
Осмотрите проволоку сразу после волочения, после отжига, после очистки и после хранения. Если пятна возникают не сразу, проверьте сушку и условия хранения. Если они заметны уже на линии, обратите внимание на рабочую жидкость, загрязнения, перенос масла и чистоту инструмента.
Затем проверьте состояние смазочно-охлаждающей системы. Оцените pH, загрязнение и наличие шлама или бактерий. Если жидкость деградировала, простого долива может быть недостаточно: при накоплении отложений систему очищают и заменяют состав по регламенту. Одновременно устраняют возможные источники брызг, чтобы масло не попадало на готовую проволоку.
После обслуживания системы проверьте, удаляются ли остатки смазки перед следующими операциями. Неудаленная пленка может повлиять на внешний вид поверхности, особенно если проволоку затем отжигают или покрывают. Для мокрого и сухого волочения критерии очистки различаются, поэтому их сопоставляют с технологической схемой, а не оценивают только по виду проволоки.
Если дефект усиливается в жару, проверьте охлаждение и температурный режим воды. В одном из материалов приводится значение ниже 50 °C как условие, при котором удается избегать черных пятен. Используйте его как диагностический ориентир, а фактические требования к охлаждению сверяйте с документацией оборудования и процесса.
Как проверить результат и предупредить повторные пятна
После корректирующих действий сравните состояние проволоки на одинаковых этапах производственного маршрута.
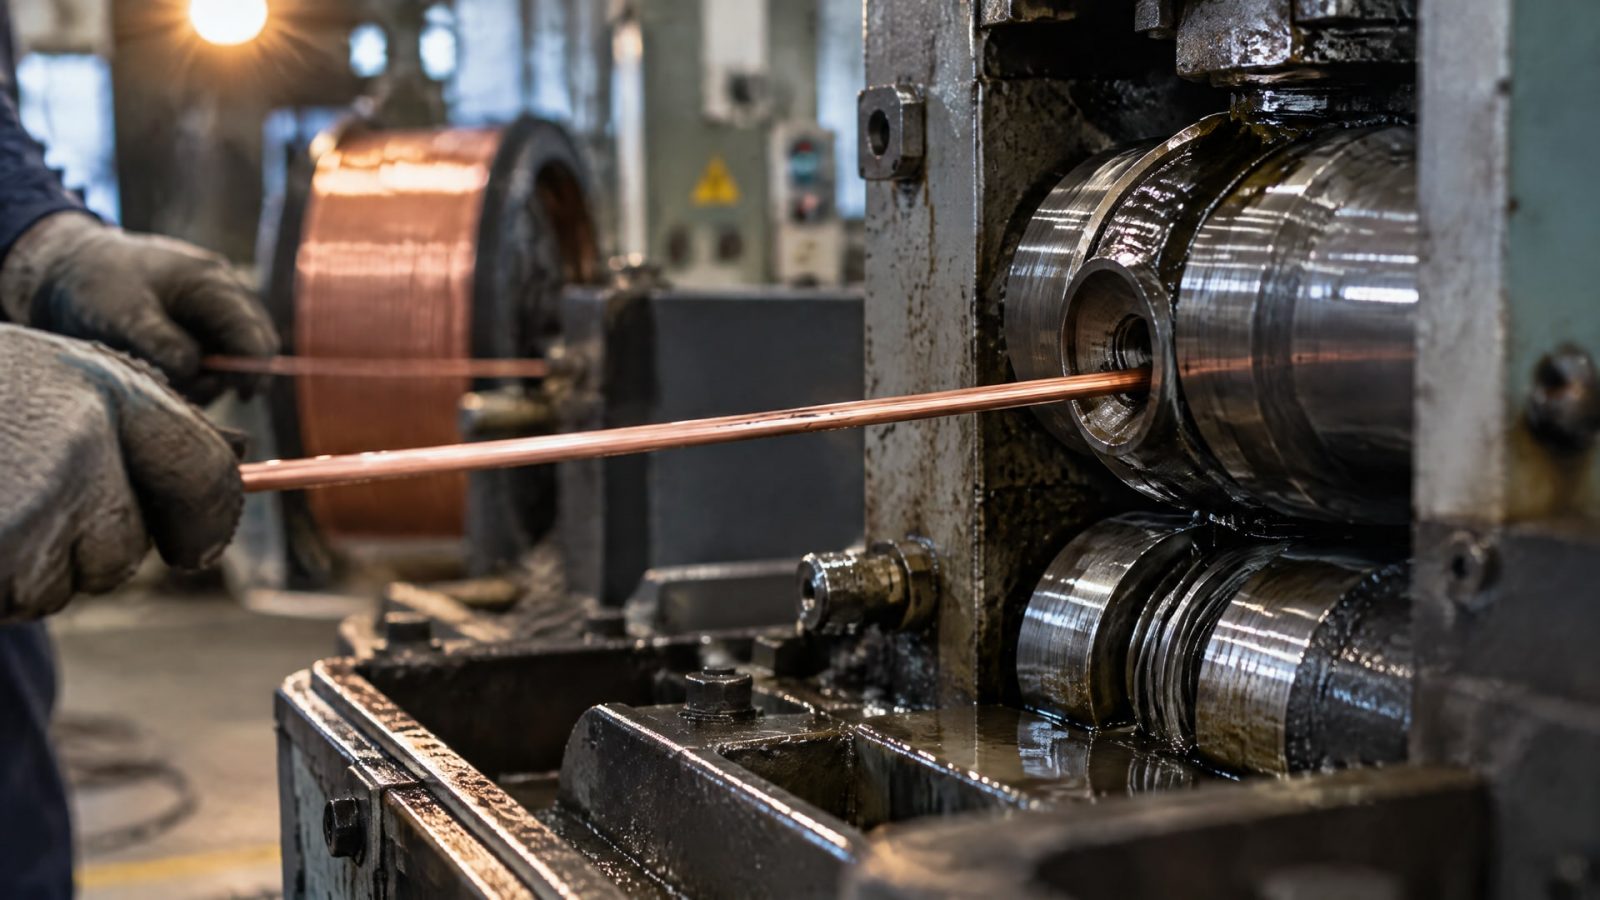
Важно понять, исчезли ли пятна сразу после волочения или проблема сохраняется после отжига, промывки либо хранения. Такая проверка помогает отделить недостаточную очистку от окисления и переноса масла.
В рабочем регламенте зафиксируйте контроль состояния жидкости, порядок очистки системы и критерии замены смазки волочения. Частоту проверок определяют по регламенту предприятия и состоянию процесса: доступные материалы не задают универсального интервала замены или единого целевого значения pH. Если появляются шлам, бактерии, заметное загрязнение или изменение цвета проволоки, состояние системы оценивают вне очереди.
При испытании нового состава проверяйте не только качество волочения, но и состояние поверхности после последующих операций. Отдельно оценивают пенообразование, промываемость, остаток и коррозионную защиту. Результаты испытания фиксируют для тех условий, в которых работает линия: тип волочения, дальнейший отжиг или покрытие, а также способ очистки.
Для закупщика такая проверка помогает сформулировать требования к поставке без привязки к одному показателю. В спецификации полезно описать материал, тип процесса, необходимость водосмешиваемости, требования к очистке и ожидаемое поведение остатка. Техническую пригодность конкретной смазки сверяют с паспортом продукта и промышленной спецификацией предприятия.
Часто задаваемые вопросы
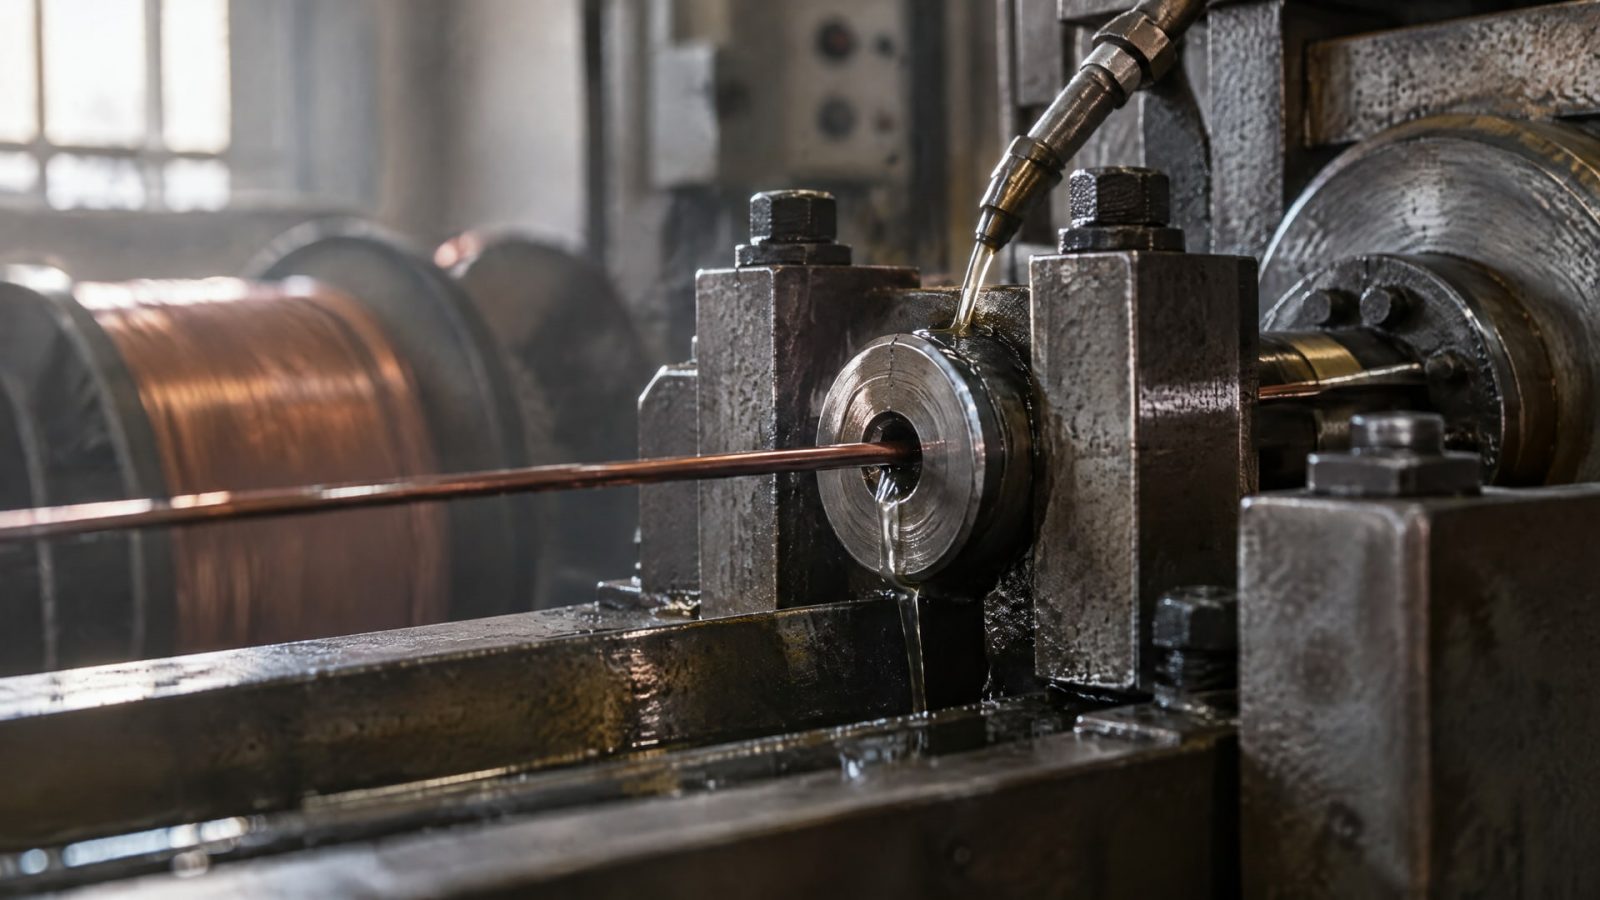
Почему медная проволока темнеет после волочения?
Причиной может быть окисление, но также проверьте состояние смазочно-охлаждающей жидкости, снижение pH, загрязнения, остатки смазки и попадание брызг масла на готовую проволоку. Если потемнение появляется после хранения, дополнительно оцените чистоту поверхности, сушку и остаточную влажность.
Достаточно ли долить свежую смазку при появлении шлама?
Не всегда. Если в системе накопились шлам, бактерии или загрязнения, долив не удалит их и не восстановит чистоту контура. В такой ситуации оценивают необходимость промывки системы и замены жидкости. После обслуживания проверяют состояние свежего состава и поверхность проволоки на следующих этапах процесса.
Подходит ли смазка для сухого волочения проволоки для меди?
Подходящий состав оценивают по всей технологической цепочке. Для сухого волочения важно, чтобы остаток смазки можно было удалить на следующей стадии и чтобы пленка не мешала получить чистую поверхность. Пригодность для конкретной медной проволоки и оборудования сверяют с документацией продукта и спецификацией процесса.
Что проверить, если пятна появились после хранения?
Проверьте, насколько хорошо проволоку очистили и высушили после производства, а также не осталась ли на ней влага. Осмотрите условия хранения и сопоставьте время появления пятен с этапами обработки. Отсроченное потемнение не исключает технологическую причину: на него могут влиять остатки загрязнений и нестабильность смазки.
Заключение
Темные пятна на медной проволоке могут быть связаны с окислением, деградацией рабочей жидкости, шламообразованием, остатками смазки, брызгами масла или влагой после производства. Чтобы устранить дефект, определите этап его появления, проверьте pH и загрязнение жидкости, оцените охлаждение и очистку, а при наличии отложений рассмотрите промывку системы и замену состава. Смазка волочения проволоки должна соответствовать материалу и следующим операциям, а не только условиям самого волочения.
Практический следующий шаг - осмотреть проволоку на нескольких этапах процесса и сопоставить результат с состоянием жидкости, системы охлаждения и сушки. После этого сверить требования к смазке с паспортом продукта и спецификацией линии, провести корректирующие действия и зафиксировать результат контроля поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать фильтровальное полотно для волочильной эмульсии, учитывая тип жидкости, размер загрязнений и тонкость фильтрации.
Узнайте, как правильно перейти на новую смазку для волочения, чтобы обеспечить стабильную работу оборудования и продлить срок службы состава.
Узнайте, когда финишная обработка покрытия допустима после нанесения, и как это влияет на выбор материалов и технологий.