
Ремонт посадочного места подшипника: фиксация без пресса и нагрева
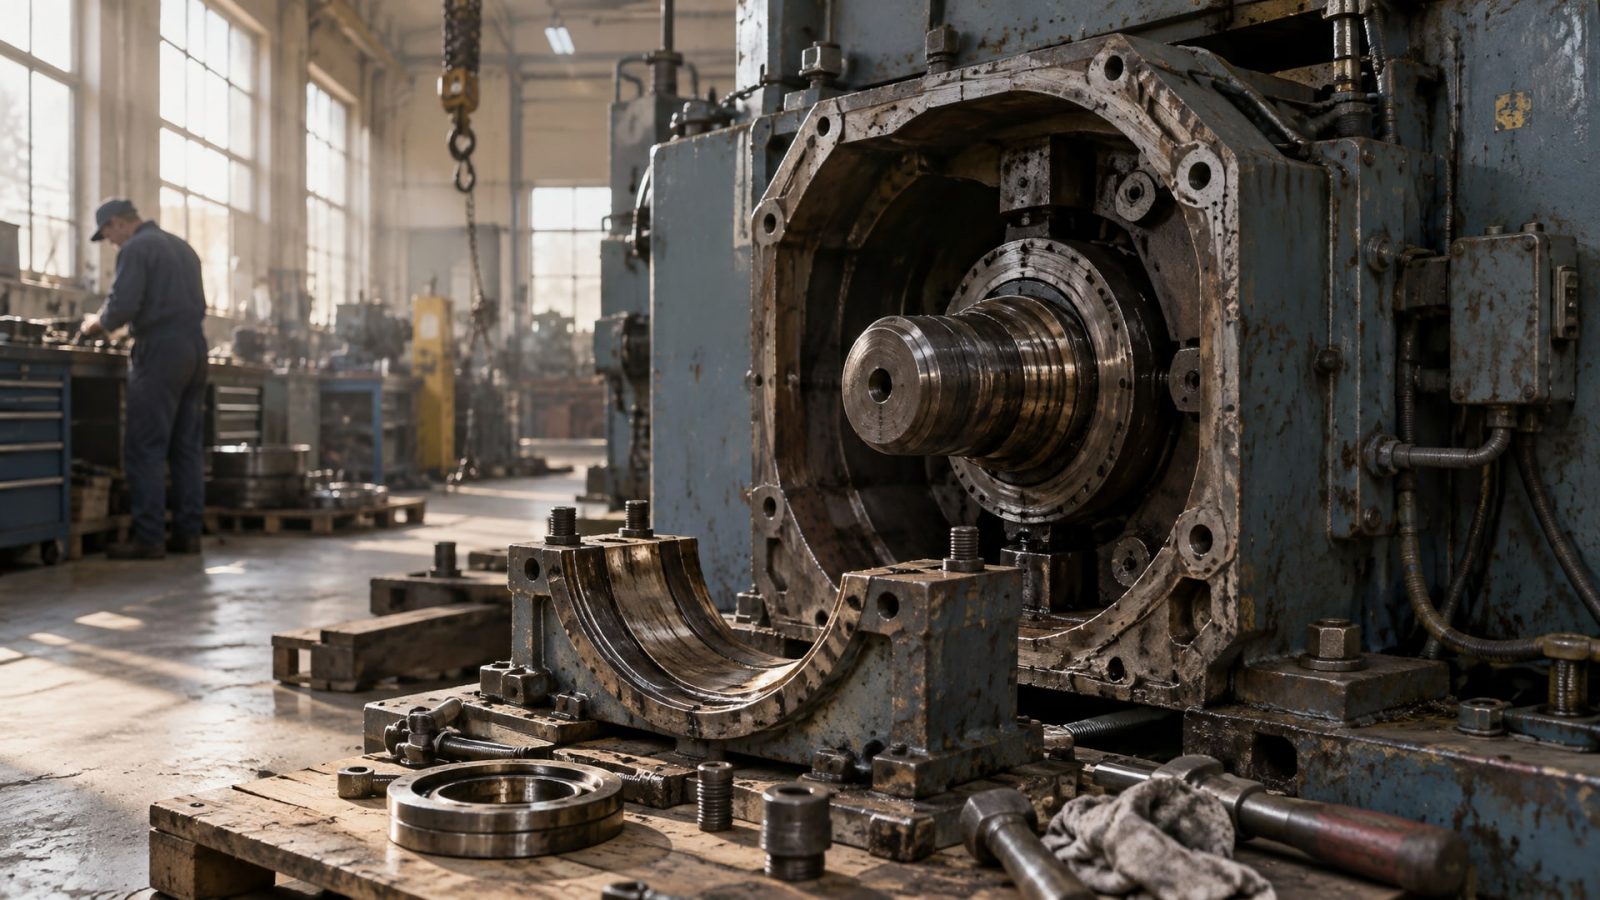
Когда посадочное место подшипника износилось, вал деформирован или корпус разбит, многие технические специалисты видят выход только в замене детали. Однако существует проверенный способ восстановить посадку и вернуть узел в работу - без пресса, без горячей посадки и без разборки оборудования. Это возможно благодаря анаэробным фиксаторам, которые работают в зазоре между деталями и создают прочное неразъемное соединение. Статья расскажет, когда этот метод применим, как правильно подготовить детали, какие требования соблюдать при сборке и как избежать типичных ошибок, которые ведут к повторному отказу узла.
Когда нужен анаэробный фиксатор подшипника
Типичные ситуации, при которых инженеры и закупщики обращаются к фиксаторам, - это вибрационный износ посадочного места, фреттинг-коррозия (микроперемещение и окисление контактных поверхностей), а также разбитое посадочное место на валу или в корпусе.
Если подшипник начинает проворачиваться на валу или качаться в отверстии корпуса, это сигнал того, что зазор превысил допустимый и началось разрушение.
Анаэробные фиксаторы предназначены для удержания посадки при условии, что зазор не превышает -0,5 мм на сторону. Материал не плавит металл и не требует предварительного прессования - он полимеризуется в щели между деталями и образует упругое твердое соединение, устойчивое к вибрациям и микроперемещениям.
Вывод: анаэробный фиксатор - это способ избежать замены ремонтопригодной детали, когда износ умеренный, а полный демонтаж оборудования невозможен или экономически нецелесообразен.
Стандарты посадок подшипников: вал и корпус
Производители подшипников регламентируют посадки через поля допусков ISO 286-1 и ISO 286-2.
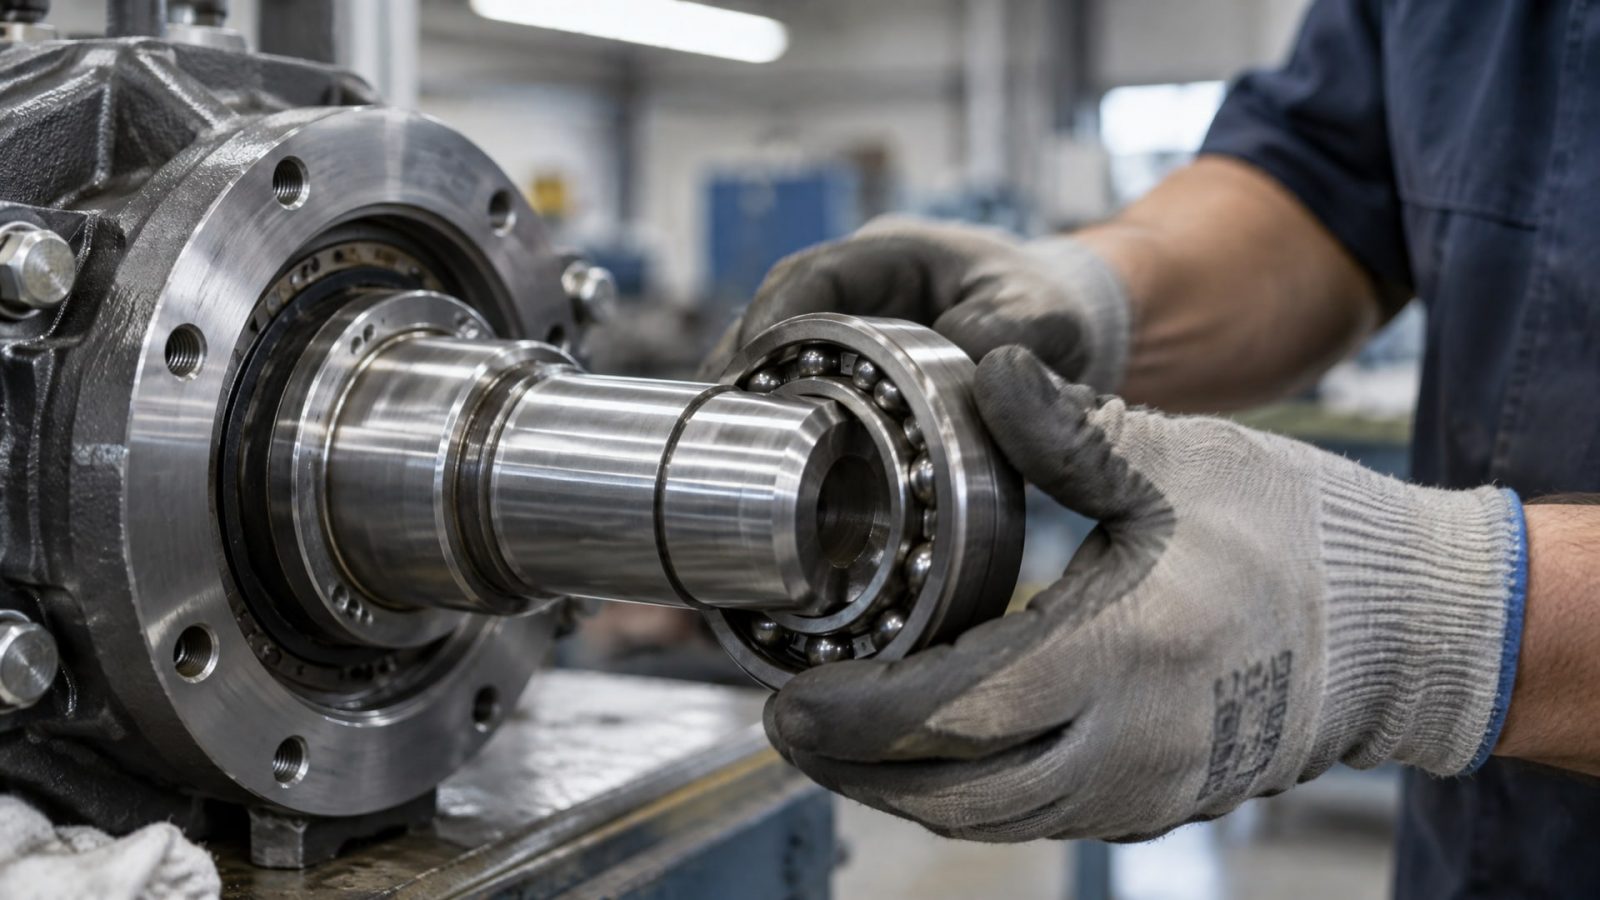
Для вала используют обозначения типа k6, для корпуса - H7. Пример типичной переходной посадки: H7/k6 на валу и H7/h6 в корпусе без натяга.
Для метрических размеров 10–25 мм поле допуска H7 в отверстии соответствует диапазону +21/0 мкм от номинального размера. Это означает, что при номинальном диаметре, скажем, 20 мм, реальное отверстие может быть от 20,00 до 20,021 мм. Поле k6 на валу обеспечивает натяг или переходную посадку.
Важно: вал и корпус нормируются отдельно. Если вал деформирован и его диаметр уменьшился, зазор увеличился, и подшипник теряет фиксацию. Анаэробный фиксатор должен заполнить этот зазор и восстановить посадку в пределах ремонтного диапазона.
Справочники SKF, Schaeffler и других крупных производителей содержат таблицы, где указаны требуемые допуски для разных типов подшипников и условий работы. При выборе ремонтной методики следует сверять фактический зазор с рекомендациями производителя подшипника.
Подготовка поверхностей и требования к очистке
Главная ошибка при нанесении анаэробного фиксатора - попытка наносить его на грязную, ржавую или масляную поверхность.
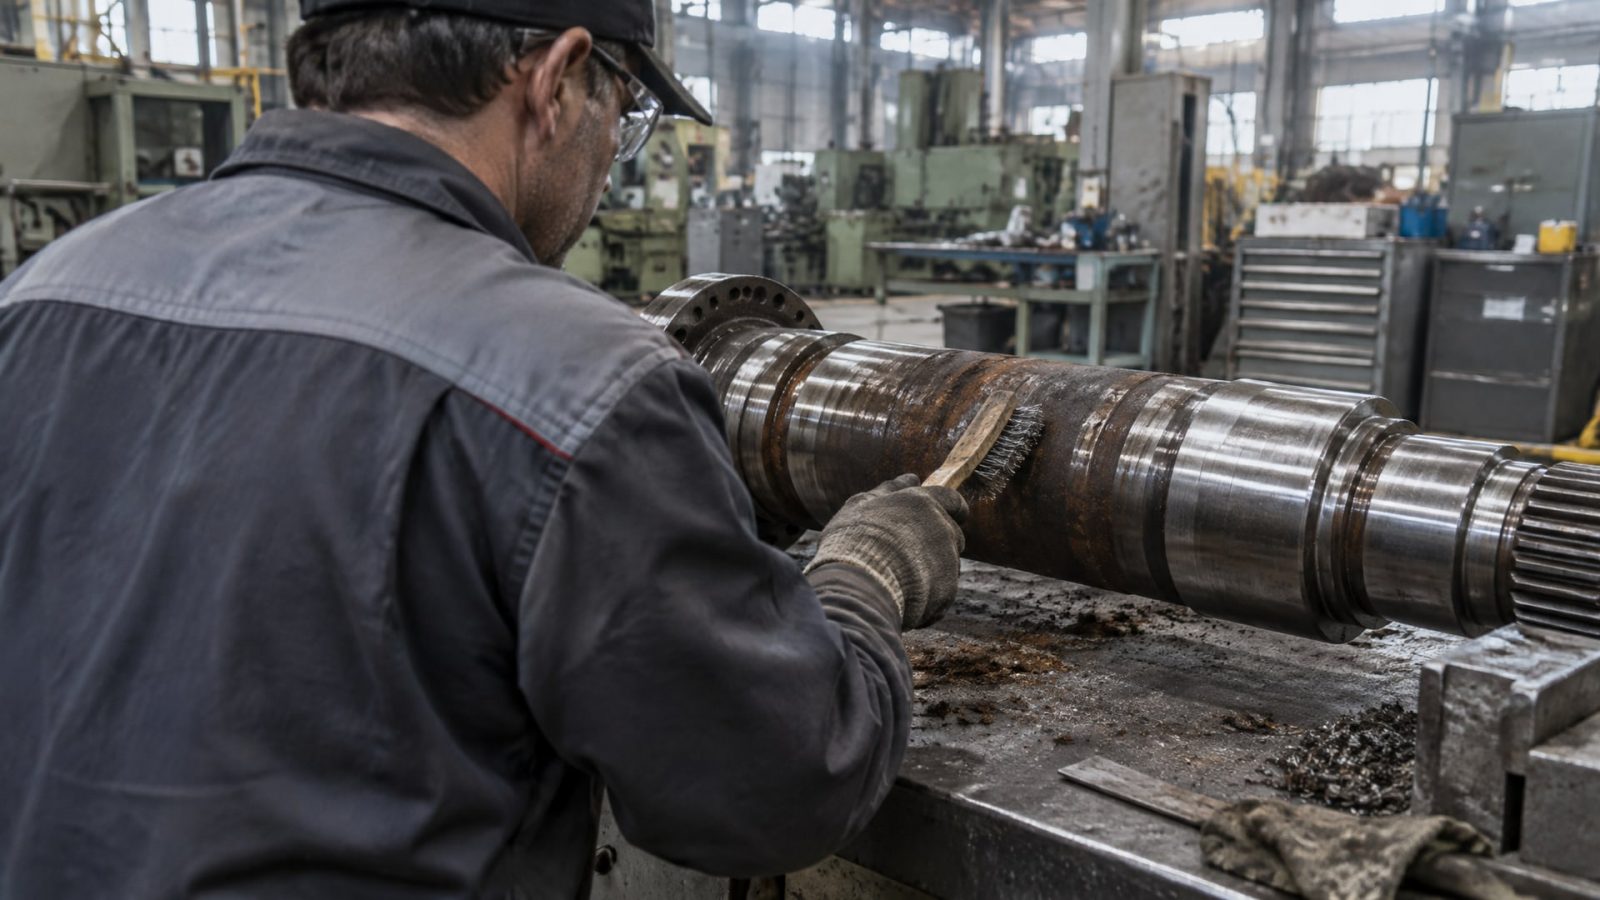
Материал отверждается в результате полимеризации, инициируемой ионами металла, - это происходит только на чистом, обезжиренном металле.
Последовательность очистки
Сначала удалите рыхлую грязь и ржавлый слой металлической щеткой или абразивной щеткой в патроне электродрели. Затем промойте посадочное место на валу и внутреннюю поверхность втулки (или отверстие корпуса) уайт-спиритом или техническим ацетоном, чтобы сойти масляную пленку и остатки старой смазки. После этого вытрите детали чистой, сухой, безворсовой тканью.
Для критичных случаев, когда видна глубокая ржавчина или многолетний нагар, используйте дополнительно абразивную бумагу Р120–Р180 - слегка отшлифуйте контактные поверхности, чтобы вернуть блеск металлу. Еще раз протрите ацетоном.
Проверка влажности и сухости
Убедитесь, что после промывки поверхность полностью высохла. Если работаете во влажной мастерской, используйте горячий воздух (фен на минимальной температуре) или дайте детали выветриться в течение 15–20 минут. Капля влаги может нарушить полимеризацию и привести к расслаиванию слоя фиксатора.
Нанесение анаэробного фиксатора и сборка узла
После подготовки поверхностей нанесите анаэробный состав тонким слоем по окружности посадочного места.
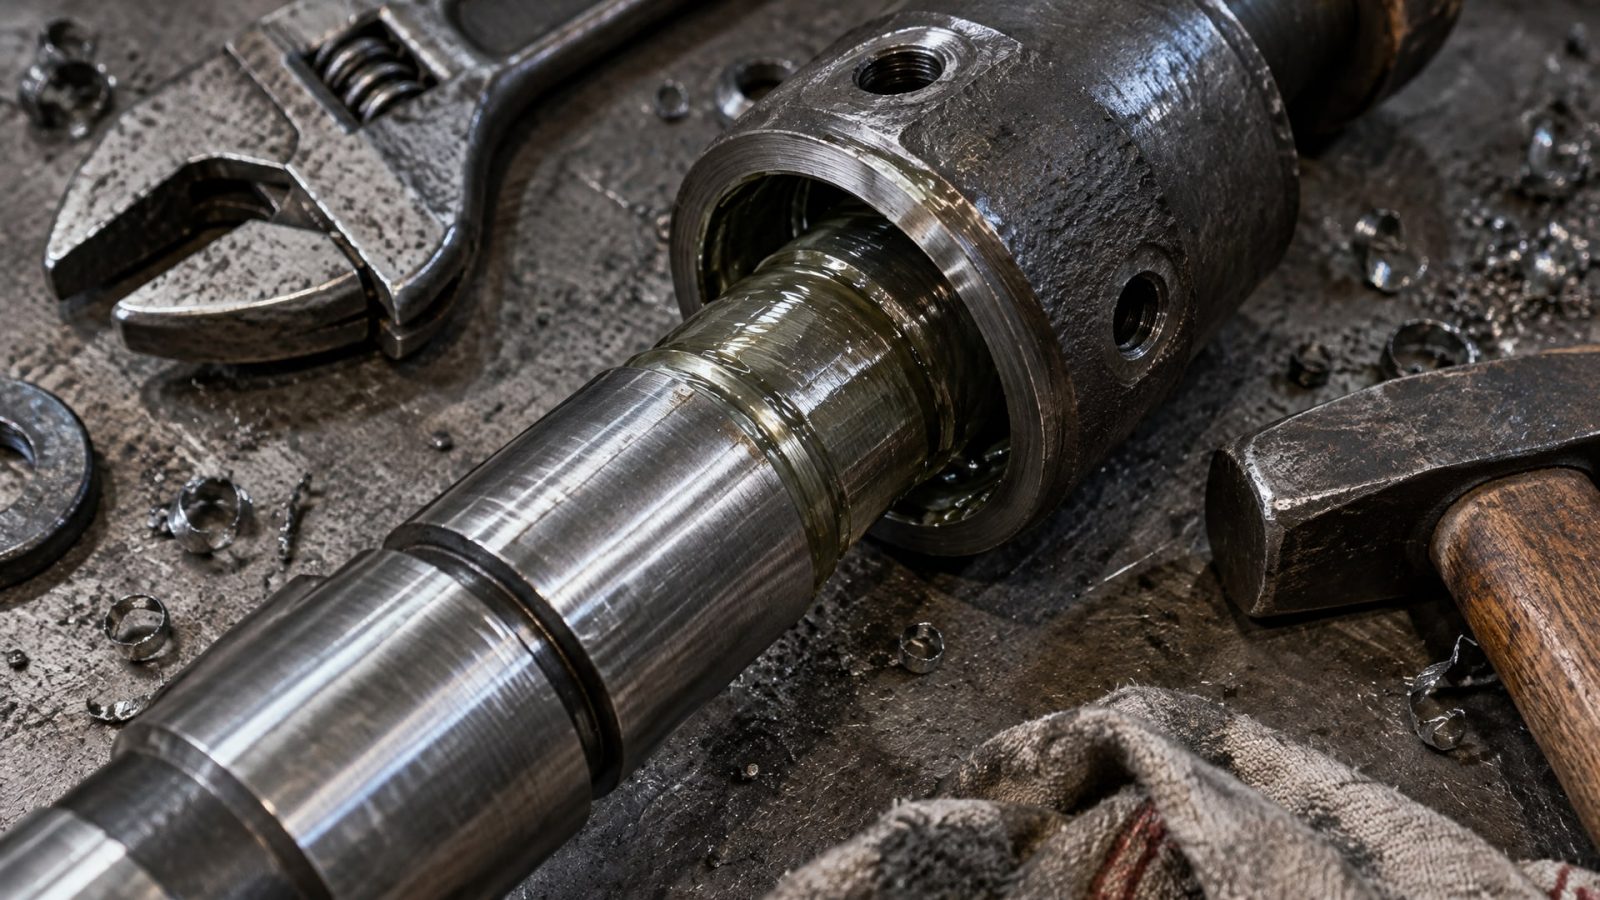
На вал - по всей длине контактной зоны; на внутреннюю поверхность втулки - равномерно. Не нужно наносить толстый слой; фиксатор работает в щели, и избыток просто вытечет наружу после сборки.
Затем сразу (в течение минут) соберите узел: вставьте вал в отверстие или наденьте подшипник на вал. При необходимости легко постучите молотком через деревянную проставку, чтобы подшипник сдвинулся на место. Не требуется ни гидравлический пресс, ни нагрев - материал срабатывает при комнатной температуре.
Излишки фиксатора, которые выступят по краям посадки, удалите влажной тряпкой сразу после сборки, пока материал еще влажный. После сборки узел нельзя передвигать, вращать или нагружать до полного отверждения.
Время отверждения и условия работы узла после сборки
Для большинства анаэробных фиксирующих составов полная полимеризация происходит за 24 часа при комнатной температуре 15–25 °C.
На промежуточную прочность (около 50 % от максимальной) уходит примерно 2–4 часа в зависимости от типа материала; можно провести контрольный осмотр или легкую сборку уже через 3–4 часа, но нагружать узел нужно лишь после полного отверждения.
Если температура ниже 15 °C, время отверждения увеличивается. При 5 °C процесс может растянуться на 48–72 часа. Производители указывают скорость полимеризации в технических паспортах (ТДП/TDS); всегда следуйте этим рекомендациям.
После полного отверждения узел работает при полной грузоподъемности и вибростойкости. Фиксированная посадка устойчива к вибрациям, микроперемещениям и температурным циклам благодаря упругой структуре отвержденного материала.
Типичные ошибки и как их избежать
Ошибка 1: нанесение на грязную поверхность.
Результат - узел рассыпается через несколько часов или дней работы. Профилактика: чистка щеткой, промывка ацетоном, сушка воздухом.
Ошибка 2: нагружение узла раньше времени. Если начать работу через час-два, соединение может не выдержать динамические нагрузки, и подшипник проворачивается заново. Выход - дождаться 24 часов и проверить, что составу есть отверждение перед эксплуатацией.
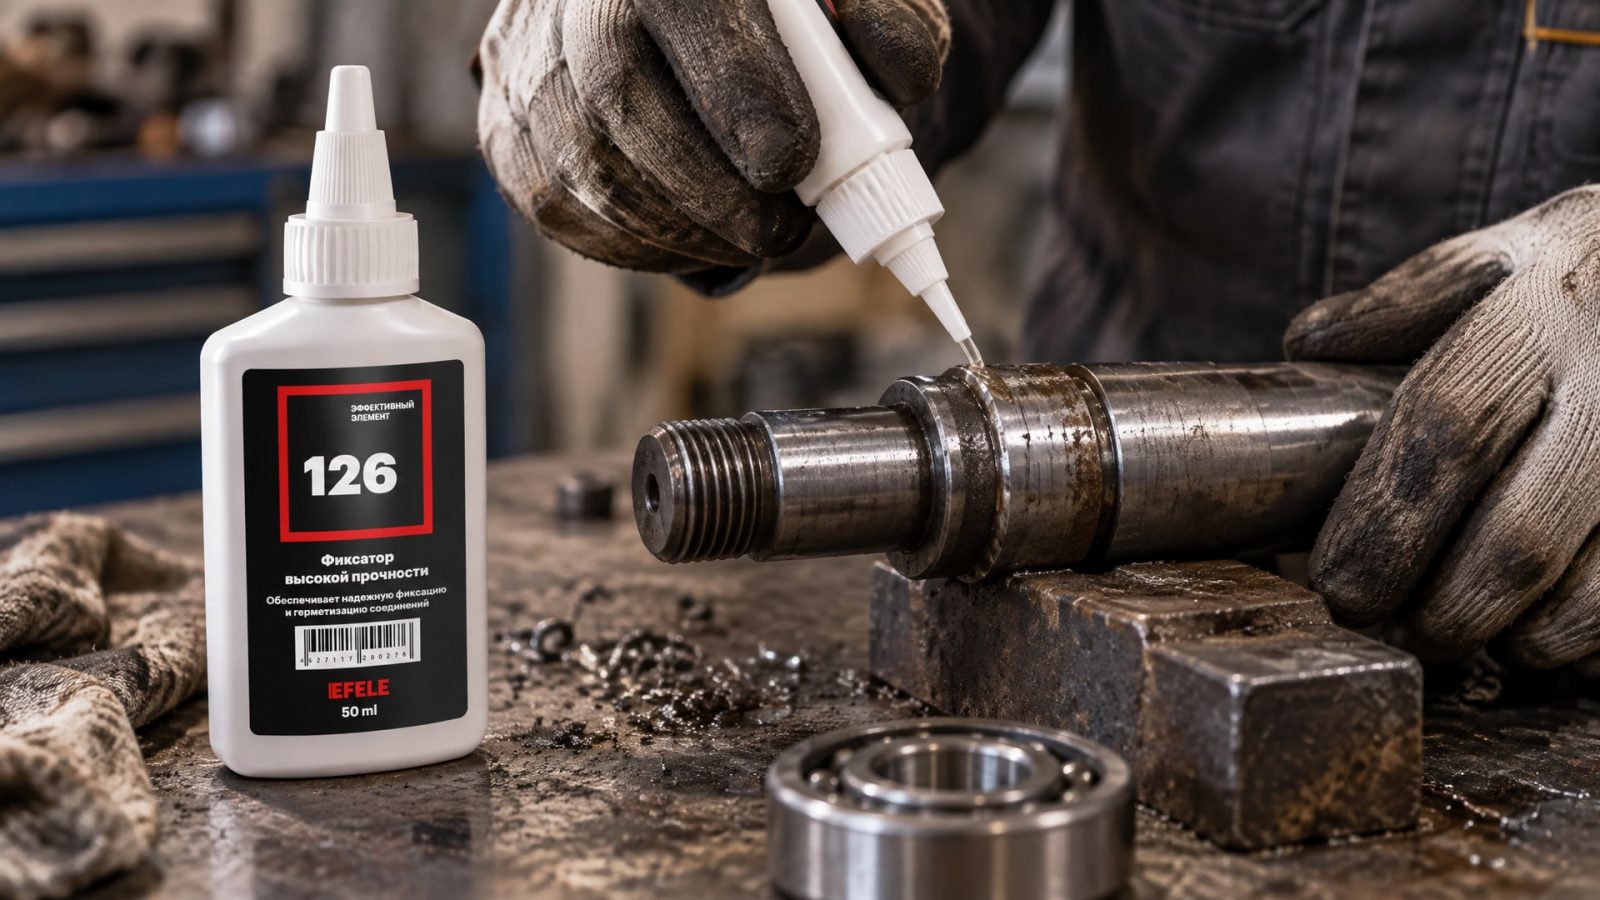
Ошибка 3: незнание того, когда фиксатор неприменим. Если посадочное место разбито настолько, что зазор превышает -0,5 мм на сторону, или если корпус деформирован механически, анаэробный клей не поможет. В таких случаях требуется предварительное восстановление геометрии: нарощивание вала полимерными ремонтными материалами, гальваническое напыление или замена детали. При фиксации подшипника на валу без пресса и нагрева, когда посадочное место еще в относительно целом состоянии, EFELE 126 обеспечивает надежное соединение и устойчивость к вибрациям, что достаточно для восстановления многих ремонтопригодных узлов.
Ошибка 4: неправильное нанесение. Если нанести фиксатор только в несколько точек вокруг окружности, заполнение зазора будет неравномерным, и соединение потеряет прочность. Наносите состав полосой по всей длине контактной зоны.
Выбор между холодной фиксацией и другими методами
При ремонте посадочного места под подшипник инженер выбирает между несколькими методами:
Горячая посадка: нагрев корпуса или подшипника. Требует оборудования, риск деформации, время охлаждения.
Прессовая сборка: гидравлический пресс. Требует доступа к прессу, точное позиционирование, не всегда применимо на месте эксплуатации.
Анаэробный фиксатор: холодный монтаж без оборудования, применяется на месте, предсказуемый результат при соблюдении процедуры.
Механические фиксаторы (шпонки, шлицы, винты): дополняют основную посадку, но не решают проблему износа зазора.
Анаэробная технология становится выбором множества производств и ремонтных сервисов именно потому, что не требует громоздкого оборудования, применяется при комнатной температуре и дает надежный результат при умеренном износе. Закупщики и снабженцы возвращаются к ней из года в год, потому что сочетание доступности и предсказуемости расхода материала упрощает планирование ремонтных работ.
Часто задаваемые вопросы
Что делать, если разбило посадочное место подшипника в стартере?
Если зазор умеренный (не более -0,5 мм на сторону), удалите стартер, очистите посадочное место от грязи и ржавчины, обезжирьте ацетоном, нанесите анаэробный фиксатор и соберите узел. Оставьте на 24 часа. Если зазор больше или корпус деформирован, потребуется восстановление геометрии отверстия перед фиксацией.
Когда анаэробный фиксатор не поможет?
Когда посадочное место разрушено критически: трещины в корпусе, деформация вала свыше допусков, большие выколы металла или если зазор превышает -0,5 мм на сторону. В таких случаях нужно вначале восстановить геометрию детали ремонтными технологиями или заменить деталь.
Можно ли наносить фиксатор на влажную поверхность?
Нельзя. Влага препятствует полимеризации и приводит к слабому соединению. Всегда промывайте детали ацетоном и дайте им высохнуть полностью, особенно во влажных условиях.
Сколько времени ждать, пока узел будет готов к работе?
При комнатной температуре 15–25 °C полное отверждение занимает около 24 часов. При более низкой температуре время увеличивается. Не начинайте эксплуатацию раньше указанного времени производителем материала.
Как правильно подобрать посадку при ремонте посадочного места?
Сверьте фактический диаметр вала и отверстия корпуса с таблицами ISO 286-1/286-2. Для типичной переходной посадки используют H7/k6 на валу и H7/h6 в корпусе. При сомнениях консультируйтесь со справочником производителя подшипника, где приведены рекомендуемые посадки для вашего типа и размера подшипника.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - это реальный и экономичный способ вернуть ремонтопригодный узел в строй, если износ умеренный и зазор не превышает допустимые пределы. Ключ к успеху - чистота поверхностей, соблюдение времени отверждения и правильный выбор посадки согласно стандартам ISO 286. Перед тем как приступить, оцените фактический зазор, проверьте состояние корпуса и вала, убедитесь, что восстановление возможно без полной переделки детали.
Следующий шаг: подберите анаэробный фиксатор под вашу задачу, руководствуясь рекомендациями производителя подшипника и техническим паспортом материала. При правильном применении соединение выдержит вибрации, микроперемещения и температурные циклы, обеспечив стабильную работу подшипника и экономию на замене дорогостоящих деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы устранить скрип и продлить срок службы механизма. Подробное руководство по выбору смазки и технике нанесения.
Выбирайте пищевые смазки для высоких температур с допуском H1, учитывая базовое масло и загуститель для стабильной работы оборудования.
Узнайте, как снять анаэробный герметик с болтов, используя проверенный алгоритм демонтажа при сильной фиксации.