
Пищевая смазка высокие температуры: как выбрать для работы в условиях жара
Пищевая смазка с допуском H1 - это не универсальное решение для любого высокотемпературного оборудования, а специальный материал, рассчитанный на условия, где возможен только случайный контакт с продуктом. Главное заблуждение: H1 описывает пищевой допуск, а не термостойкость. Температурный диапазон зависит от базового масла, загустителя и конкретной рецептуры. В пекарном производстве, на горячих конвейерах, в печах и системах теплопередачи эксперты выбирают H1-смазки именно за сочетание пищевого допуска и стабильности при нагреве - если смазка содержит синтетическую базу (PAO, PAG, силикон) вместо обычного минерального масла. Эта статья расскажет, как выбрать нужный материал, на какие параметры смотреть в паспорте и какие ошибки приводят к отказам оборудования.
Что такое допуск H1 и почему он не гарантирует работу при высоких температурах
H1 - это классификация NSF для смазок, применяемых в условиях, где допускается только случайный, непреднамеренный контакт с пищей.
Регулятивная база - федеральный стандарт США FDA 21 CFR 178.3570, который определяет, какие компоненты (базовые масла, загустители, присадки) могут входить в такие составы. Максимально допустимое количество смазки, попавшей в готовый продукт, - не более 10 mg/kg. Это означает, что H1-смазка может применяться на подшипниках приводных механизмов печи, в цепных передачах упаковочного оборудования или на направляющих формовочного стола, но не как смазка для пищевых контейнеров или внутренних полостей тестомесительных машин. Важное уточнение: H1 описывает только пищевую безопасность, а не стойкость к жару. Смазка может иметь H1-допуск и работать при +60°C, или иметь H1-допуск и выдерживать +260°C - это зависит от того, какие именно компоненты выбрал производитель. Поэтому первый шаг - понять, где именно на вашем оборудовании возможен контакт с продуктом, и только потом искать H1-смазку с нужным температурным диапазоном.
Синтетические основы для высокотемпературных H1-смазок
Для пищевого производства, где нужна смазка одновременно с допуском H1 и жаростойкостью, производители выбирают синтетические базовые масла.
PAO (полиальфаолефины), PAG (полиалкиленгликоли) и силиконы обладают намного лучшей термоокислительной стабильностью, чем белые минеральные масла. Они меньше коксуются на горячих поверхностях и дольше сохраняют консистенцию под нагревом. Синтетические H1-смазки с PAO-базой часто работают до +232°C в непрерывном режиме. Более специализированные составы (например, с PAG или полиэфирной базой) могут держать температуры свыше +300°C в кратковременных пиках, а отдельные линейки доходят до +316°C - это касается универсальных масел для печей и систем теплопередачи в пищевом производстве. Однако важно различать «кратковременный выброс температуры» и «постоянная рабочая температура». Если в печь иногда скачет 330°C на 15 минут, а в остальное время держится 280°C, то смазка рассчитана на 280°C, а не на 330°C. Кроме того, синтетические смазки требуют правильного подбора класса вязкости (ISO VG) для конкретного узла: для горячих цепей часто берут ISO VG 100–460 вместо универсальных низковязких вариантов, потому что при нагреве вязкость падает и тонкая пленка масла может разорваться.
Загустители для жара: алюминиевый комплекс и его альтернативы
В пластичных H1-смазках (консистенция NLGI) самый распространенный загуститель - алюминиевый комплекс.
Он устойчив к нагреву, хорошо сочетается с синтетическими базами (особенно с PAO) и обладает выраженной водостойкостью, что критично для пищевого производства, где на оборудование часто попадают брызги и пар. При выборе H1-смазки для печей и горячих узлов закупщик должен видеть в паспорте именно упоминание алюминиевого комплекса - это служит сигналом о том, что смазка разработана с учетом жаростойкости. Класс NLGI для высокотемпературных применений часто выбирают в диапазоне NLGI 1 или NLGI 2: более мягкие составы (NLGI 0 или жидкие масла ISO VG) используют в нагруженных, высокоскоростных узлах или в системах со сложной геометрией, где консистентная смазка не протечет нужное количество. Температурный стресс на загуститель тем выше, чем чаще смазывают узел, поэтому для печей с постоянным режимом важна не только жаростойкость, но и правильный интервал обслуживания: даже термостойкая смазка теряет свойства, если ее не менять в сроки, рекомендованные производителем оборудования.
Выбор вязкости и консистенции для высокотемпературных режимов
Один из частых просчетов - берут универсальную пищевую смазку «на все случаи» и применяют ее везде на печи, от направляющих стола до цепных передач.
На деле вязкость должна подбираться под скорость узла и тип нагрузки. Для горячих цепей конвейеров в пекарне рекомендуют цепные масла класса ISO VG 100–460, в зависимости от скорости цепи, температуры и наличия брызг воды. Низковязкие ISO VG 46–68 могут смываться со звездочек или недостаточно защищать шарниры. Для подшипников скольжения в прессах и направляющих печных тиглей нужна смазка с хорошей адгезией (способностью держаться на металле под нагревом), так как при жаре смазка может стекать на холодные части или испаряться. Здесь часто выбирают пластичные смазки NLGI 1–2 вместо масла, чтобы удержать материал в зазоре. Если оборудование работает с холодным пуском (например, печь не прогрета с ночи), нужна H1-смазка, которая не застывает при холоде и при этом сохраняет вязкость при жаре - это возможно только с синтетическими составами. Минеральная пищевка застынет при +5°C, а синтетическая PAO останется текучей и при -20°C, и при +260°C, хотя это означает более высокую стоимость владения.
Практический чек-лист подбора смазки для печей и упаковочного оборудования
При выборе H1-смазки для конкретного оборудования закупщик должен собрать следующую информацию:
Место нанесения на агрегате: подшипники вращения, цепные передачи, направляющие скольжения, болты резьбовых соединений или другое. Разные узлы требуют разные типы смазок.
Температура рабочего узла (не воздуха в цехе): подшипник в печи может быть на 30–50°C горячее, чем среда, если там высокое трение. Надо измерить термометром или взять из технической документации оборудования.
Режим нагрева: постоянный или прерывистый. Постоянно нагреваемая смазка деградирует быстрее, чем та, которая периодически остывает. Интервал смазывания должен быть короче.
Наличие влаги, пара или прямого контакта с водой: для влажной среды нужна H1-смазка с хорошей водостойкостью, то есть с алюминиевым комплексом, а не с обычной литиевой основой.
Класс вязкости: для масел (цепные передачи, насосные узлы) - ISO VG; для пластичных смазок - NLGI.
Совместимость с предыдущей смазкой: если переходите с одной H1-смазки на другую, разные загустители (например, алюминиевый комплекс и полимочевина) могут смешиваться и терять консистенцию. Перед заменой прочищают узел или убеждаются в совместимости.
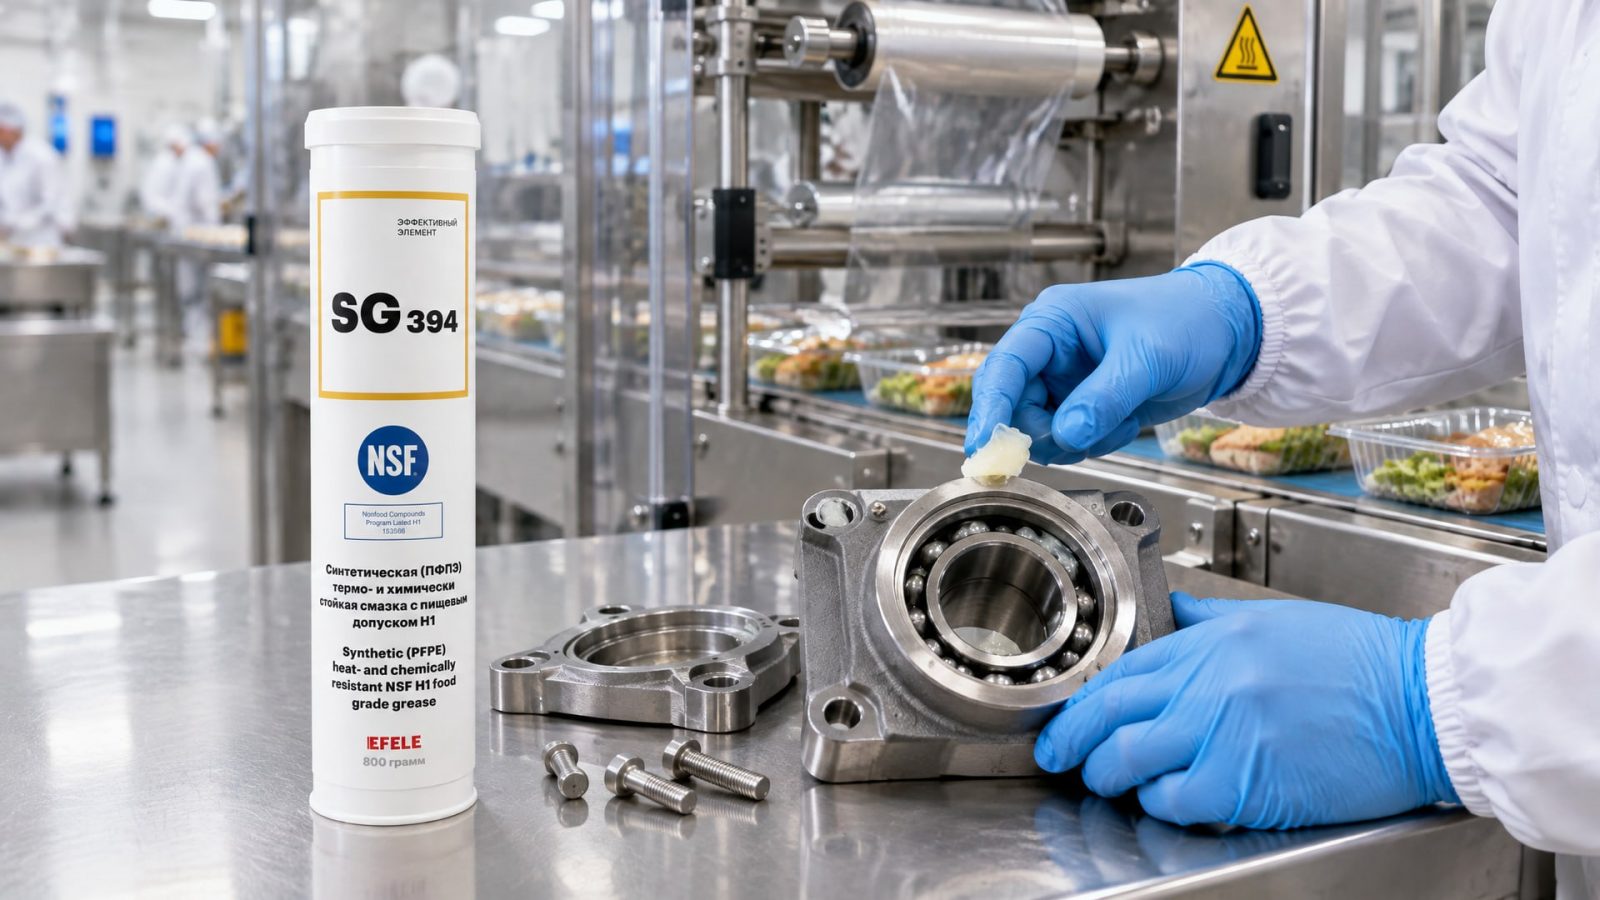
После сбора этой информации открывают техлист (TDS) потенциального решения и проверяют: паспортный диапазон температур (непрерывный минимум), наличие H1-допуска, ISO VG (для масла) или NLGI (для смазки), тип загустителя, подтверждение FDA 21 CFR 178.3570 и желательно наличие ISO 21469 (гигиенический стандарт производства смазки). Если все совпадает, заказывают пробник или малый объем, чтобы удостовериться на практике. На линиях фасовки и упаковочном оборудовании, работающих в постоянном режиме, часто используют H1-смазки синтетического типа - там, где минеральный вариант выходил из строя через 3-4 месяца, синтетический держит 12-18 месяцев. Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260°C, подойдет EFELE SG-394, которая сочетает NSF H1-допуск, алюминиевый загуститель и синтетическую базу, не требуя дополнительной сертификации на предприятии.
Регуляторные требования и документирование
H1-допуск - это не одноразовое утверждение.
Ответственность за его наличие лежит на производителе смазки, но проверить это обязан закупщик. На техлисте (TDS) должна быть прямая ссылка на FDA 21 CFR 178.3570 и указание, что смазка зарегистрирована в NSF (National Sanitation Foundation). Многие поставщики добавляют на упаковку код NSF H1 или указывают его в документе о соответствии. Если в паспорте просто написано «пищевая» без явного H1, это может быть H2 (смазка для зон без контакта) или вообще какой-то другой класс. На большинстве пищевых производств России требуют наличие не только H1, но и дополнительного стандарта ISO 21469 - он относится не к пищевой безопасности самой смазки, а к гигиеническим требованиям к ее производству, хранению и логистике. Если на вашем предприятии есть система ХАССП (анализ опасностей и критические контрольные точки), ISO 21469 часто входит в обязательный список документов. При закупке убедитесь, что поставщик может предоставить свидетельство о регистрации NSF H1 и паспорт качества с информацией о базе, загустителе и температурном диапазоне.
Различие между кратковременным и постоянным температурным пределом
Один из главных источников ошибок при выборе - путаница между «температурой, которую смазка выдержит 15 минут» и «температурой, при которой смазка будет работать стабильно 8 часов подряд».
Паспорт H1-смазки часто указывает максимальный пиковый предел (например, +316°C), но это не значит, что смазка будет держать свойства все время. Для печей в пекарне, которые работают с 6 утра до 18 вечера без перерыва при температуре +280°C, нужна смазка с непрерывным режимом не ниже +280°C, а не просто с пиком +316°C. Под непрерывным режимом понимают то, при какой температуре смазка может находиться без потери вязкости, адгезии и консистенции в течение не менее 1000 часов. Для горячих цепей и высокотемпературных пищевых механизмов в обзорах часто указывают цифры +230–260°C как рабочие температуры, и именно на них опираются при расчете интервала замены. Если экспериментировать и наносить смазку с пиком +232°C в узел, постоянно нагреваемый до +250°C, она прослужит несколько дней, а не месяцев. Поэтому при выборе смотрите на непрерывный (continuous) рейтинг в техлисте, а не только на пиковый (peak) максимум.
Частые ошибки и как их избежать
Применение одной смазки для всего оборудования.
Печь - это система с разными узлами и разной геометрией. Направляющие работают медленнее, чем цепные передачи; подшипники на валу воспринимают другую нагрузку, чем рычажные узлы. Попытка использовать универсальную H1-смазку везде приводит к тому, что где-то она слишком вязкая (застаивается, коксуется), где-то слишком жидкая (смывается паром), а где-то просто не держит нагрузку.
Игнорирование совместимости при замене. Если раньше использовали H1-смазку с литиевым загустителем, а новый поставщик предложил алюминиевый комплекс, нельзя просто заполнить шпиндель новым материалом. Несовместимые загустители смешиваются, смазка теряет консистенцию, и подшипник может развалиться. Перед заменой нужно очистить узел или убедиться в совместимости в техлисте.
Экономия на объеме и частоте смазывания. В системах с централизованной смазкой на печах часто калибруют дозаторы на минимум, чтобы сэкономить. Результат: на горячих участках смазка быстро выгорает, остаются сухие трущиеся поверхности, и подшипник изнашивается за две недели вместо полугода. Даже термостойкая H1-смазка требует корректного интервала; экономия здесь ложная.
Выбор по цене вместо характеристик. Дешевая H1-смазка (часто минеральная, NLGI 2, литиевый комплекс) может казаться привлекательной, но при работе в печи при +250°C она выйдет из строя за месяц-два. Синтетическая альтернатива с PAO-базой будет дороже, но прослужит 12-18 месяцев, что в пересчете на стоимость владения много выгоднее.
Недоучет влажности и контакта с водой. В пекарне всегда есть пар и брызги. H1-смазка с плохой водостойкостью (например, стандартная литиевая без гидрофобизирующих добавок) быстро теряет адгезию и стекает. Для влажной среды нужны алюминиевые комплексы или специальные водостойкие синтетические смазки.
Как читать техлист (TDS) пищевой смазки для высоких температур
Техлист содержит всю информацию, необходимую для выбора.
Вот ключевые поля:
| Поле в TDS | Что оно означает | Что смотреть |
|---|---|---|
| Base oil | Базовое масло | PAO, PAG, синтетический полиэфир - это хорошо для жара; минеральное масло - только если температуры до +120°C |
| NLGI Grade / ISO VG | Класс консистенции | NLGI 0–2 для пластичных смазок; ISO VG 46–460 для масел |
| Thickener type | Тип загустителя | Aluminum complex - стандарт для пищевых высокотемпературных смазок; lithium complex - экономвариант, но с худшей водостойкостью |
| Temperature range | Температурный диапазон | Должна быть указана непрерывная рабочая температура (continuous), не только пик |
| NSF H1 | Пищевой допуск | Должно быть явное «Yes» или реквизиты регистрации NSF |
| FDA 21 CFR 178.3570 | Регуляторная база | Указывает соответствие американским пищевым стандартам |
| ISO 21469 | Гигиенический стандарт производства | Плюс для комплаенса на российских пищевых производствах |
| Kinematic viscosity (вязкость) | Текучесть при 40°C и 100°C | Для горячих узлов важна вязкость при 100°C - она должна быть не менее 5 мм²/с |
| Oxidation stability / Oxidation number | Стойкость к окислению | Чем выше число часов или чем меньше прирост кислотного числа - тем дольше смазка живет при жаре |
| Water resistance | Водостойкость | Для пекарни важна; оценивается ASTM D4378 или другими методами |
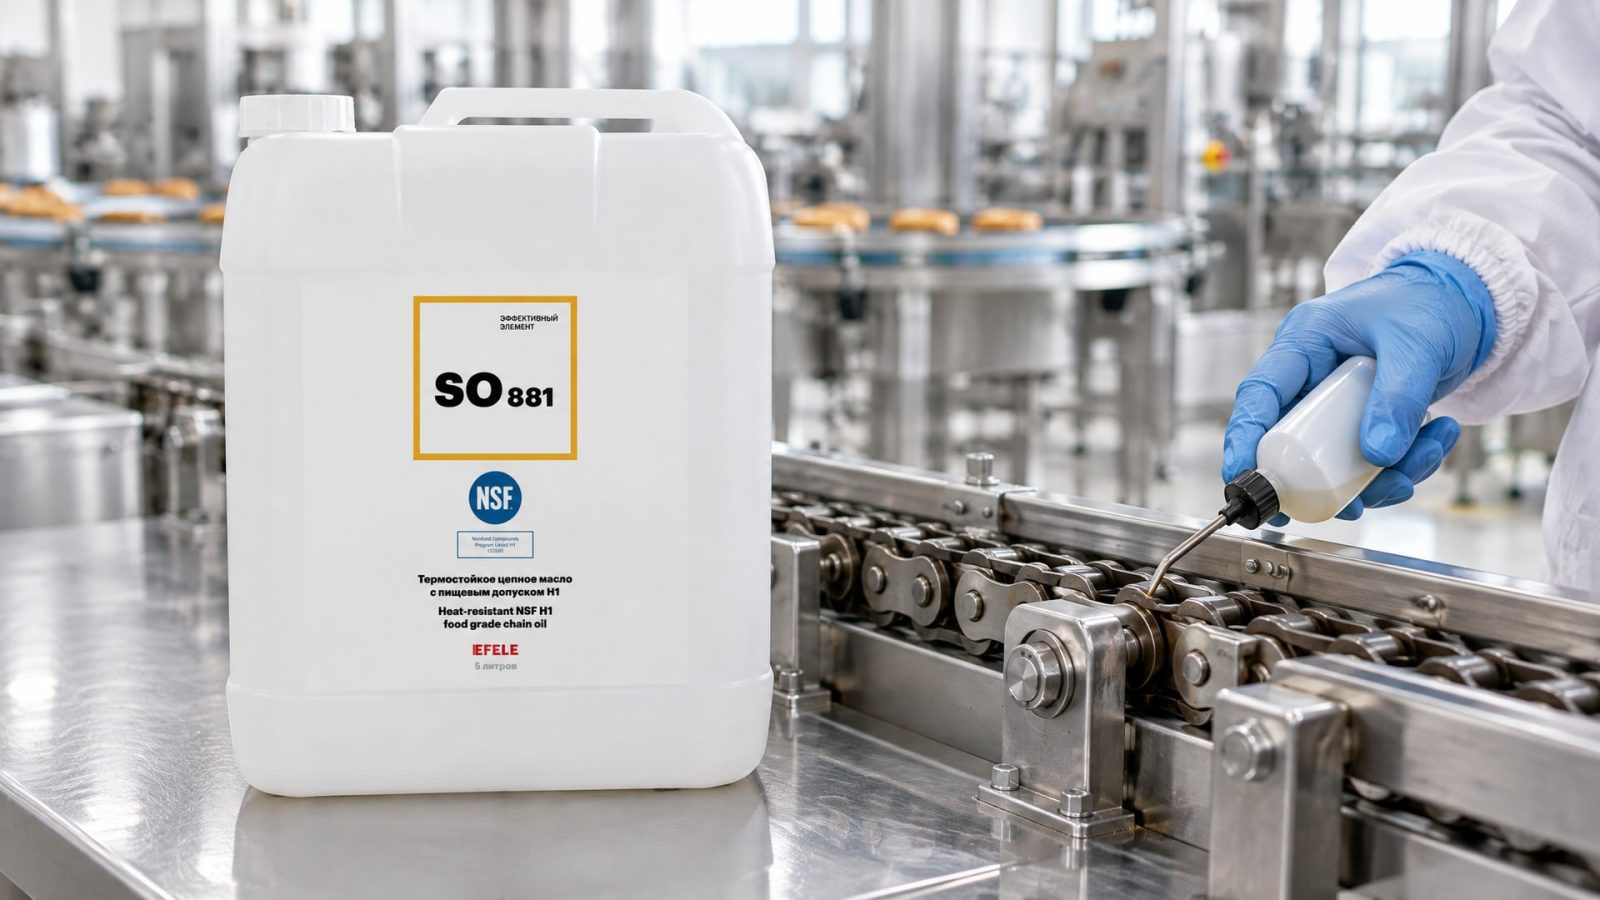
Цепные масла H1 для печей часто указывают дополнительно наличие противозадирных присадок (extreme pressure additives) и защиту от ржавления. Если все это есть в техлисте и цифры совпадают с вашими требованиями (температура +250°C, NLGI 2, алюминиевый комплекс, водостойкость), смазка подходит. Для цепных передач, работающих при высоких температурах до +230°C, рекомендуется использовать термостойкое цепное масло EFELE SO-881, которое сочетает пищевой допуск H1, синтетическую PAO-базу, антизадирные присадки и стойкость к окислению - это позволяет держать интервал замены до 12 месяцев вместо обычных 3-4 месяцев.
Часто задаваемые вопросы
Может ли H1-смазка с допуском на +232°C работать в печи при +250°C?
Нет, не должна, если +232°C указан как непрерывный рейтинг. При превышении на 18°C смазка начнет быстро окисляться и коксоваться. Пиковые выбросы до +270°C она может выдержать минуты, но постоянная работа при +250°C требует смазки с рейтингом минимум +260°C.
Чем отличается H1 от H2, и что можно использовать в пече?
H1 допускает случайный контакт с пищей (до 10 mg/kg), H2 - контакт запрещен полностью. В печах, где возможен хотя бы технически неизбежный контакт, используют только H1. H2 подходит для зон, полностью отделенных от продукта (например, приводной вал редуктора в подвале, куда не попадает никакая пища).
Нужна ли мне ISO 21469, если уже есть H1?
H1 гарантирует пищевую безопасность смазки самой по себе. ISO 21469 подтверждает, что производство, хранение и логистика этой смазки отвечают гигиеническим требованиям. На российских пищевых производствах с системой ХАССП это часто требуется для аудитов; проверьте внутренний регламент вашего предприятия.
Почему синтетическая H1-смазка дороже минеральной, если обе имеют допуск?
Синтетические PAO и PAG намного дороже в производстве, но служат в 3-4 раза дольше, особенно при высоких температурах. В расчете на стоимость владения синтетика часто выгоднее: ее реже менять, меньше простоев оборудования, ниже вероятность отказа в критический момент.
Что означает «алюминиевый комплекс» в паспорте смазки?
Это тип загустителя, который остается стабильным при нагреве и хорошо держит влагу (водостойкий). Для пекарни это стандарт. Литиевый комплекс дешевле, но при высокой температуре и влажности деградирует быстрее.
Заключение
Выбор пищевой смазки H1 для высокотемпературных применений начинается не с запроса «дайте термостойкую пищевку», а с четкого понимания того, где именно она будет работать, какая там температура, влажность и нагрузка. H1 - это гарантия пищевой безопасности (допуск на случайный контакт до 10 mg/kg по FDA 21 CFR 178.3570), а не гарантия работы при жаре. Синтетические составы с PAO-базой и алюминиевым комплексом при правильном подборе вязкости и консистенции держат непрерывные температуры +230–260°C и служат в несколько раз дольше, чем минеральные аналоги. Закупщику нужно собрать информацию о конкретных узлах на печи, сверить требования с техлистом (TDS) потенциального поставщика, проверить наличие H1-регистрации NSF и при необходимости ISO 21469, а затем заказать пробник для практической проверки. Экономия на цене здесь часто приводит к простою оборудования и внеплановым затратам на ремонт - инвестирование в правильную смазку окупается за первые месяцы работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов, используя проверенный алгоритм демонтажа при сильной фиксации.
Утилизация СОЖ: узнайте, как избежать штрафов и защитить природу, с пошаговым алгоритмом и требованиями к хранению.
Выбирайте цепное масло пищевое для конвейеров, чтобы обеспечить надежную смазку, снизить износ и гарантировать безопасность продукции.