
Подготовка поверхности деталей с внутренними диаметрами: микропескоструй или химическая обработка
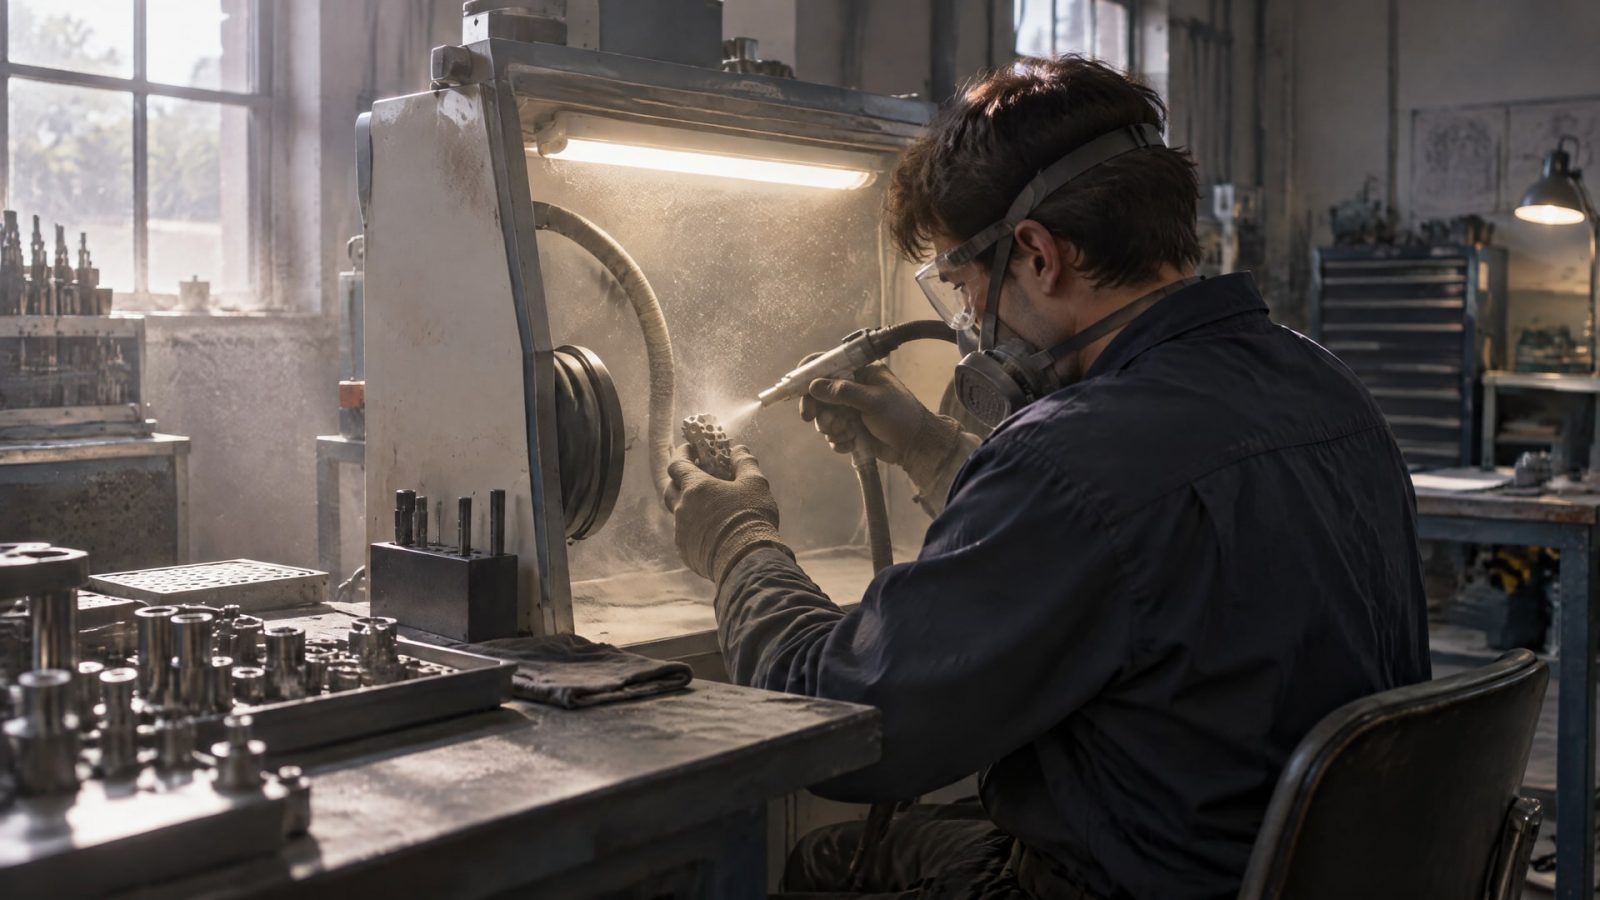
Для внутренних диаметров выбор зависит от требуемого результата: микропескоструй подходит для локальной механической очистки и активации поверхности, а химическая подготовка и фосфатирование - когда нужно равномерно обработать сложную внутреннюю геометрию и получить конверсионный слой. В обоих случаях результат начинается с удаления масла, окалины, ржавчины и сварочных брызг.
Статья поможет инженерам и техническим специалистам сопоставить возможности методов, а закупщикам - точнее описать требования в техническом задании. Разберем обработку внутренних диаметров, подготовку сварных зон и проверку качества перед нанесением покрытия.
Микропескоструйная и химическая подготовка внутренних диаметров
Внутреннюю поверхность сложнее осмотреть и обработать, чем наружную.
Доступ к зоне ограничивают длина канала, его диаметр и наличие глухих участков. Поэтому подготовка поверхности деталей должна учитывать не только материал и загрязнения, но и то, сможет ли выбранный метод равномерно воздействовать на всю рабочую область.
Микропескоструйная обработка стали целесообразна, когда требуется механически очистить или активировать конкретную зону без погружения детали в ванну. Она помогает работать локально, например на внутреннем участке, который будет покрываться или контактировать с сопряженной деталью. Однако обработку необходимо спланировать так, чтобы абразив достигал нужной поверхности, а его остатки и пыль можно было удалить и проконтролировать.
Химический способ удобен, если необходимо обработать внутреннюю геометрию равномерно и получить конверсионный слой. При фосфатировании результат зависит от предварительной очистки: ISO 9717 требует удалить масла, пыль, рыхлую коррозию и окалину. После обработки нужен тщательный водный промыв, иначе растворимые соли могут повысить риск вздутия органического покрытия.
| Задача | Что обычно выбирают | Что контролируют |
|---|---|---|
| Локальная механическая зачистка | Микропескоструй | Доступ абразива, удаление пыли и его остатков |
| Равномерная обработка сложной внутренней геометрии | Химическую подготовку | Предварительную очистку, промывку и сушку |
| Подготовка сварной зоны | Метод по условиям детали и требованиям к шву | Дефекты по ISO 8501-3 |
Это не универсальное разделение: выбор зависит от внутренней формы детали, состояния поверхности и требований к последующему покрытию. Если нужно обработать только ограниченную зону, локальный механический метод может упростить процесс. Если важна равномерность конверсионного слоя по сложной поверхности, преимущество может быть у химической схемы, при условии полноценного промыва.
Как выбрать способ обработки внутренних диаметров
Начинают с определения цели.
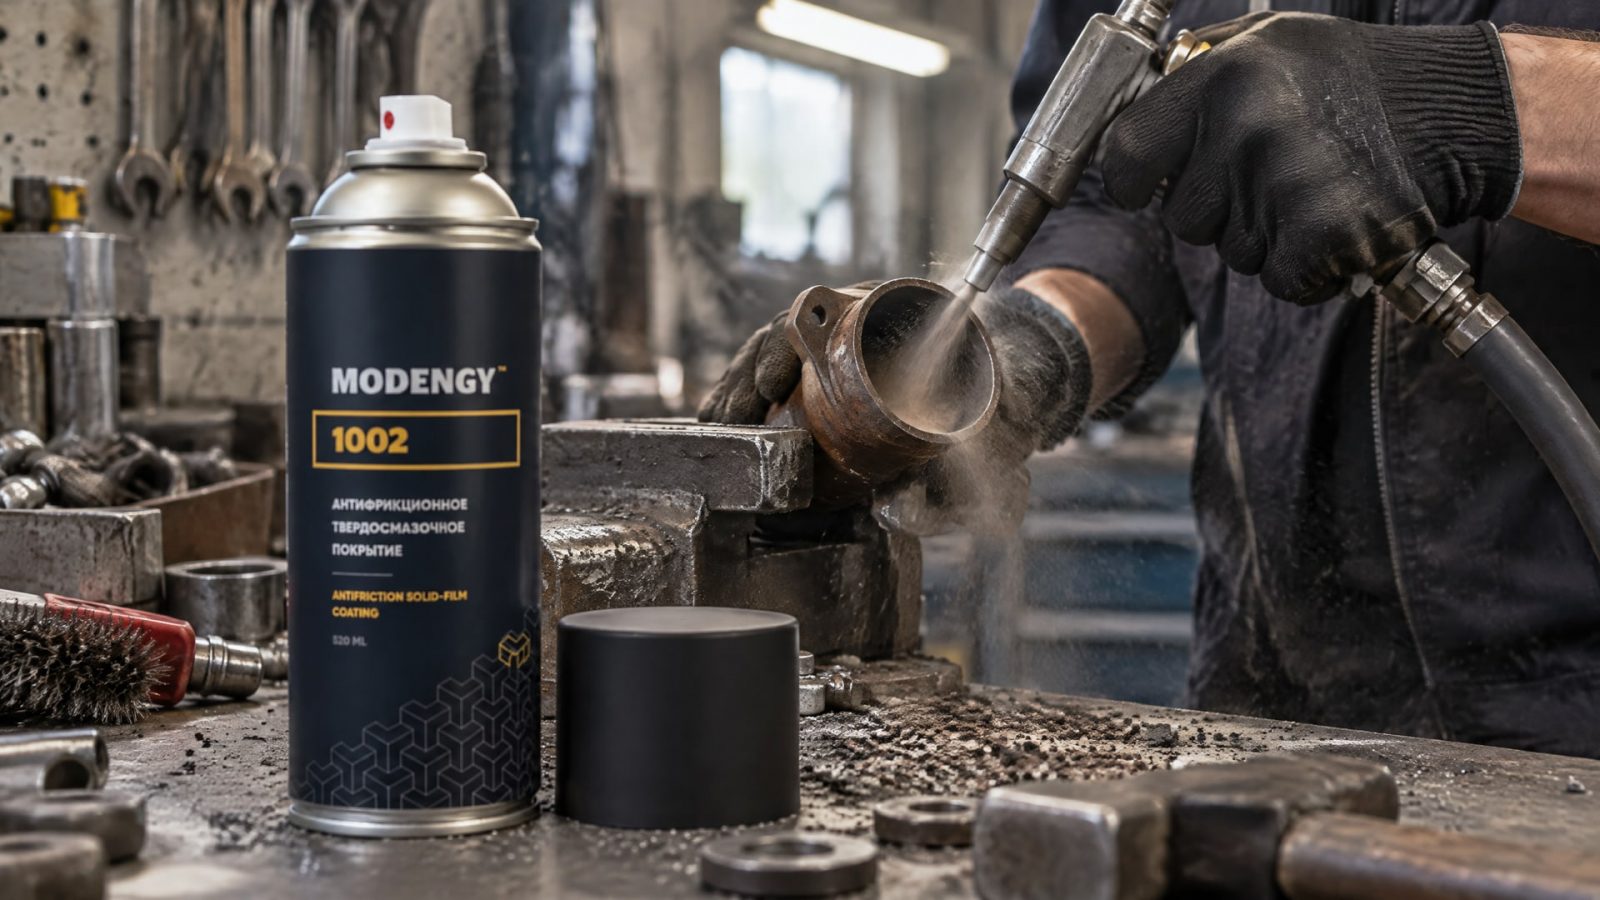
Если нужно удалить окалину, ржавчину или старое покрытие, абразивная очистка рассматривается как один из эффективных способов. Перед ней сталь следует обезжирить и удалить сварочные брызги. Если задача - сформировать фосфатный слой для последующего покрытия, одной очистки недостаточно: важно выдержать весь процесс химической подготовки и промывки.
Затем оценивают геометрию. Для узких внутренних каналов, длинных отверстий и глухих полостей механический доступ может быть ограничен. Даже если обработать поверхность удается, нужно предусмотреть удаление абразива и пыли, а также осмотр подготовленной зоны. Для химической схемы проверяют, сможет ли раствор контактировать со всей внутренней поверхностью и можно ли затем полноценно промыть деталь.
Третий критерий - материал. Для высокопрочных сталей ≥ 1000 MPa ISO 9717 отдает предпочтение неэлектролитическим щелочным и анодным щелочным очистителям, а также механической очистке, чтобы снизить риск водородной хрупкости. Поэтому при выборе химической схемы учитывают не только требуемый слой, но и риск, связанный с конкретными этапами обработки.
Если внутренний диаметр должен работать с фрикционной нагрузкой, после очистки может понадобиться не только подготовка под краску или органическое покрытие, но и функциональный слой. Например, MODENGY 1002 применяют для обработки внутренних диаметров, когда требуются низкий коэффициент трения и антикоррозионные свойства. Это отдельная задача покрытия, а не замена очистки: состояние основания и пригодность поверхности к нанесению слоя все равно нужно оценить заранее.
До выбора оборудования и химической схемы стоит зафиксировать, какие зоны требуется обработать, какой результат должен быть получен и как его будут проверять. Это позволяет сравнивать технологии по одинаковым условиям, а не только по удобству отдельной операции.
Подготовка поверхности детали и заготовки к сварке
Подготовка поверхностей деталей под сварку не сводится к удалению ржавчины.
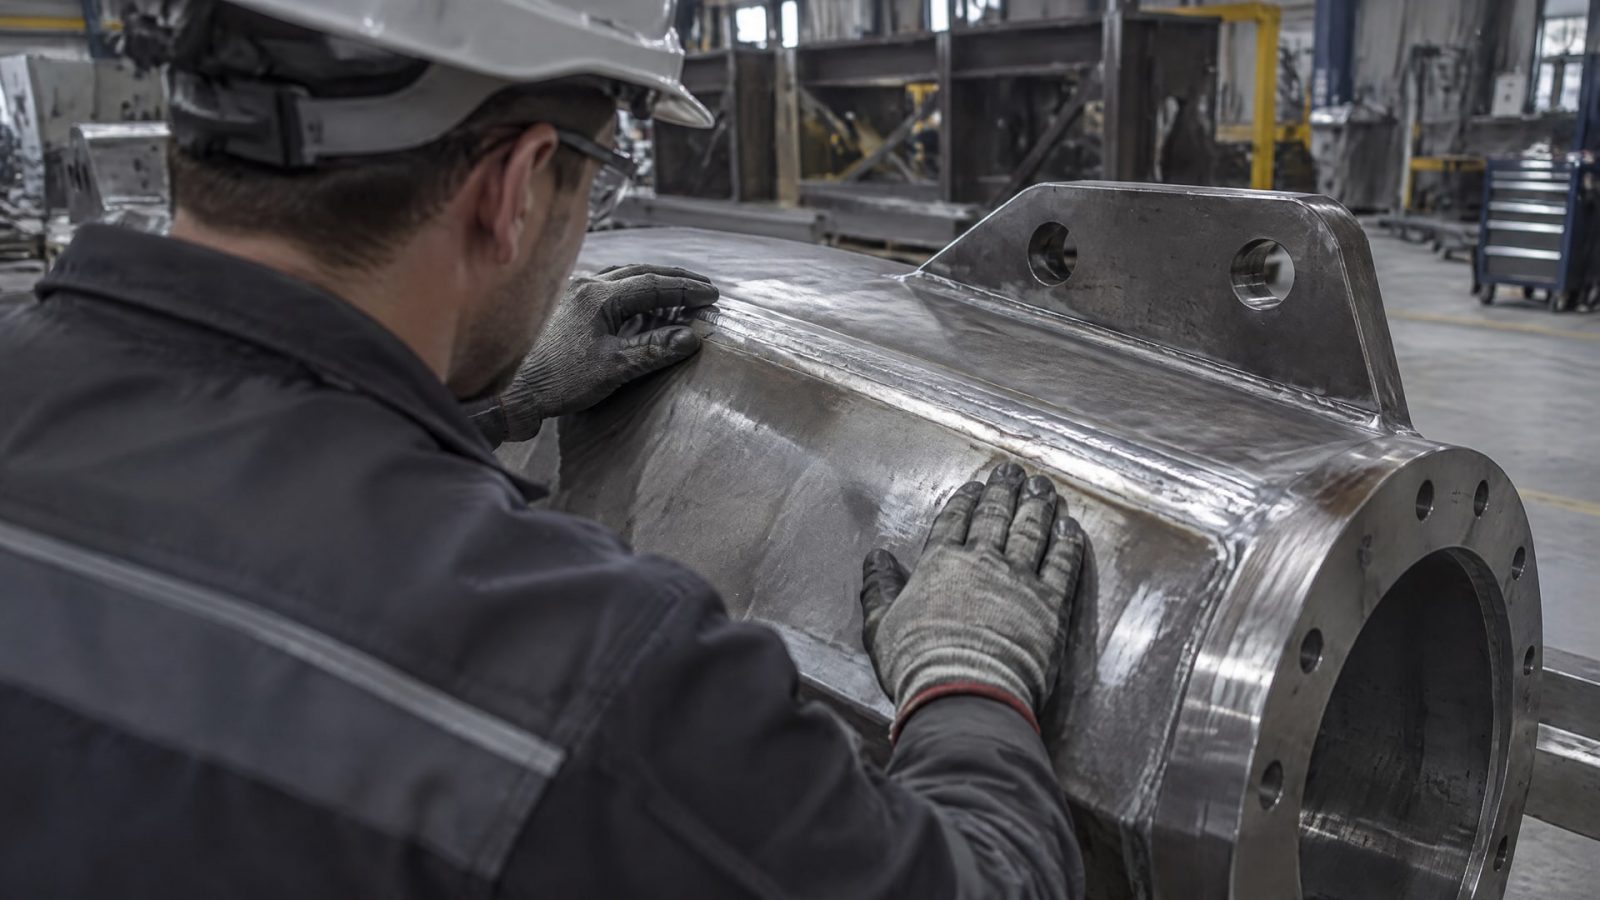
На сварных швах и кромках необходимо учитывать брызги сварки, шлак, поры, подрезы, неровности профиля и острые кромки. Эти дефекты могут повлиять на последующую обработку и качество защитного покрытия.
ISO 8501-3 задает три степени подготовки сварных швов, кромок и участков с поверхностными дефектами: P1, P2 и P3. P3 - наиболее строгая степень, при которой устраняют все значимые видимые дефекты. Нужный уровень выбирают по требованиям к детали и условиям ее работы, а не по принципу «чем тщательнее, тем лучше» без учета задачи.
ISO 8504-1 требует явно указывать в требованиях к подготовке сварные участки, удаление сварочных брызг, заусенцев и острых кромок. Поэтому инструкция по подготовке поверхностей деталей к сварке должна описывать конкретные зоны и операции. Если после сварки планируется покрытие, в требования включают также очистку от масел и загрязнений перед выбранным способом обработки.
Для деталей с внутренними сварными зонами добавляется вопрос доступности. Микропескоструй может быть уместен для локальной зачистки, если инструмент достает до участка и остатки абразива можно удалить. Химическая обработка может помочь получить более равномерный результат в сложной геометрии, но только при обеспеченной очистке и последующем промывании. Если поверхность высокопрочной стали требует особого подхода, учитывают рекомендацию ISO 9717 по снижению риска водородной хрупкости.
При приемке сварной зоны сверяются с выбранной степенью по ISO 8501-3 и требованиями технологической документации. Визуальный осмотр должен учитывать не только чистоту поверхности, но и состояние шва, кромок и участков с дефектами. Так подготовка к сварке и подготовка после сварки становятся отдельными, ясно описанными этапами процесса.
Фосфатирование перед покрытием: требования к очистке и промывке
Фосфатирование перед покрытием применяют, когда нужен фосфатный конверсионный слой как финишное покрытие или как промежуточный слой под последующее покрытие.
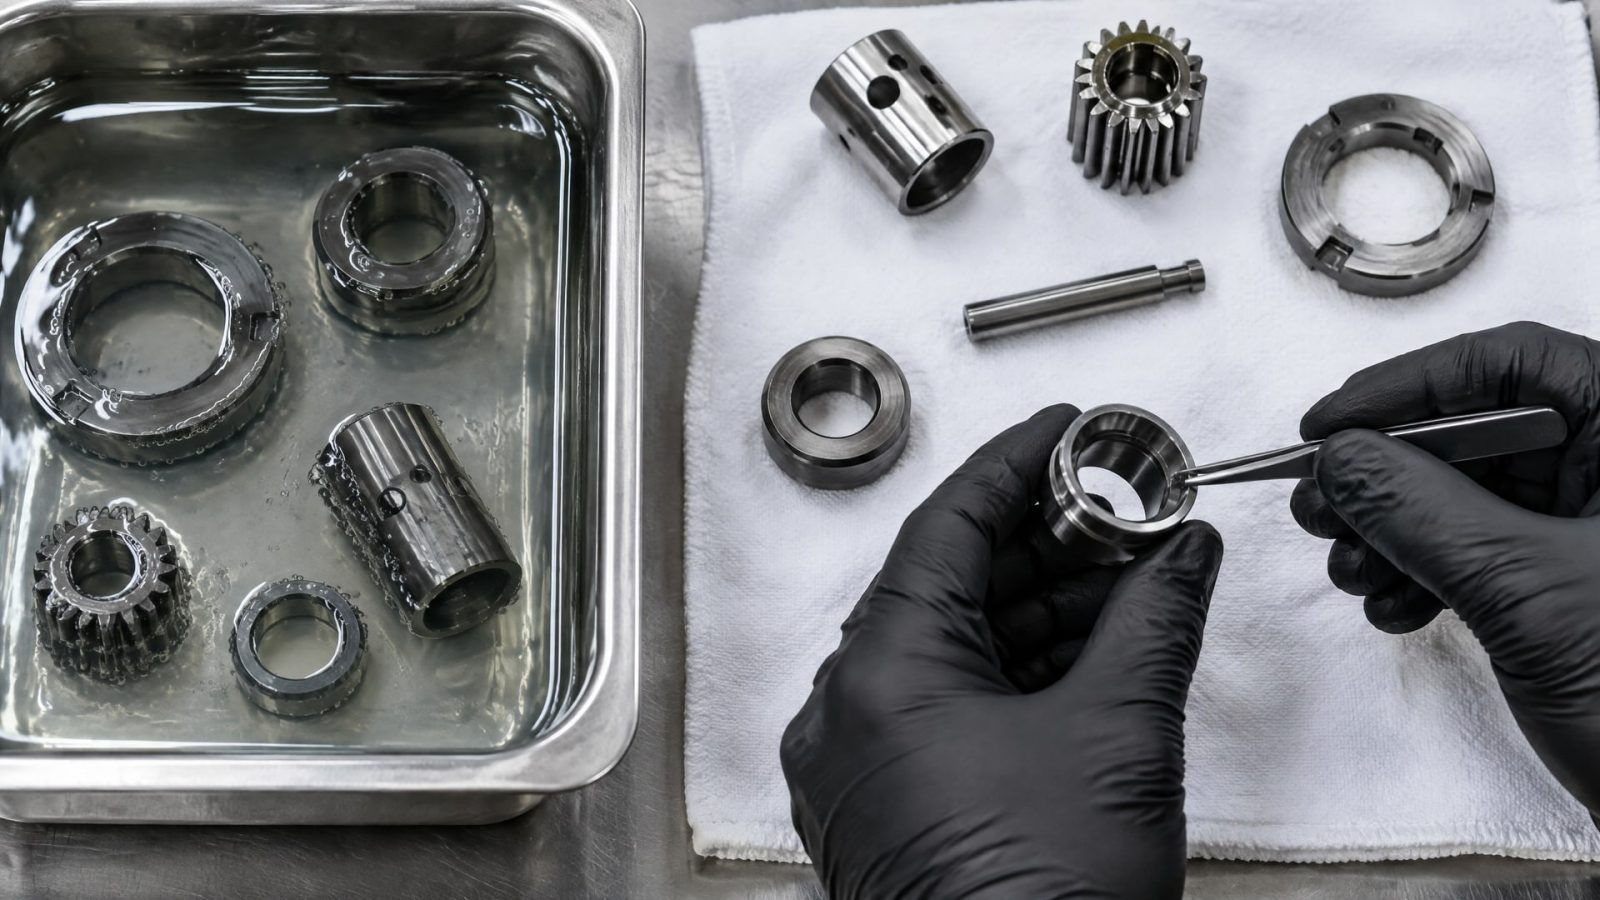
ISO 9717 рассматривает фосфатирование для ферросплавов, алюминия, цинка и их сплавов. Для стальных деталей с внутренними диаметрами ключевой вопрос - обеспечить обработку всей нужной поверхности и не пропустить этапы подготовки.
Фосфатирование не очищает деталь вместо оператора. До обработки удаляют масла, пыль, рыхлую коррозию и окалину. Если на поверхности остаются загрязнения, химический слой формируется на неподготовленном основании, что мешает получить ожидаемый результат. Поэтому качество подготовки перед фосфатированием рассматривают как обязательную часть процесса.
После фосфатирования нужен тщательный водный промыв, который удаляет растворимые соли. Если соли остаются на поверхности, возрастает риск вздутия под органическим покрытием. Для внутренних каналов этот этап особенно важно включить в технологический маршрут: нужно заранее убедиться, что промыв охватывает всю обработанную область и что конструкция позволяет удалить остатки раствора.
Фосфатирование может улучшать адгезию к краскам и другим органическим покрытиям, но сам факт наличия конверсионного слоя не подтверждает качество всей системы. При необходимости адгезию проверяют по ASTM D3359. Конкретный способ контроля и критерии приемки задают в документации на изделие или процесс.
Для обработки внутренних диаметров химическую схему выбирают, когда важна равномерность слоя по сложной геометрии и доступны этапы полноценной предварительной очистки и промывки. Если промыв обеспечить нельзя, либо материал и условия обработки создают нежелательные риски, стоит рассмотреть другой способ подготовки. Технологию подбирают по требуемому результату, а не по одному названию процесса.
Адгезия покрытия к стали: что проверять до и после обработки
Адгезия покрытия к стали зависит не только от финишного материала.
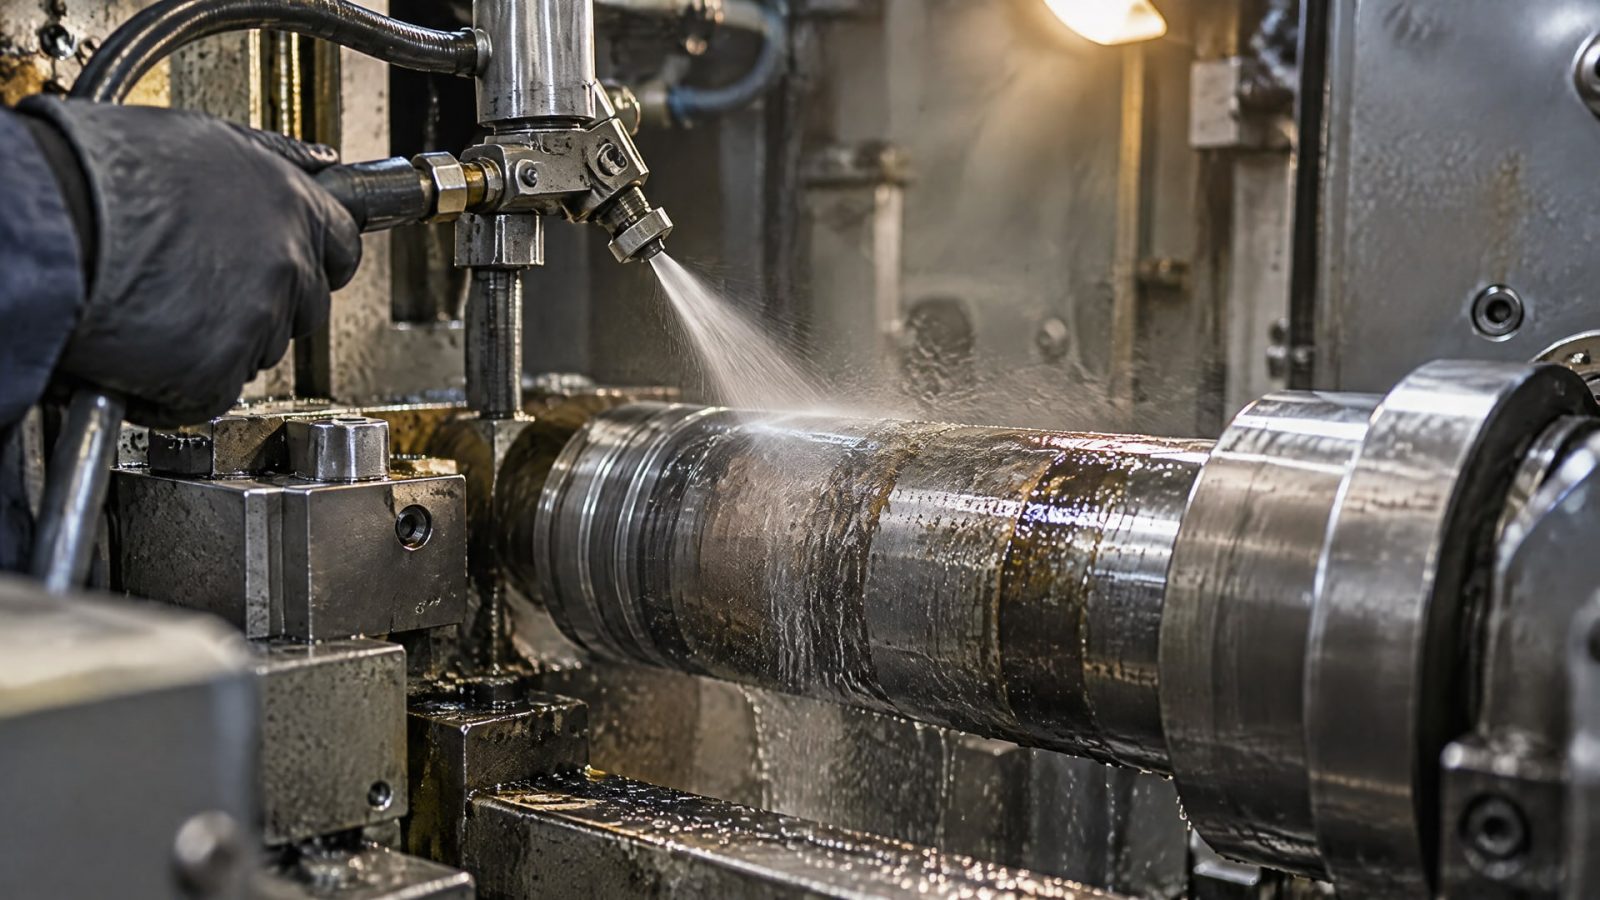
На нее влияет состояние основания: остатки масла, окалины, ржавчины и сварочных загрязнений могут помешать последующему покрытию. Поэтому перед нанесением слоя сначала определяют, какие загрязнения есть на поверхности, и выбирают способ их удаления.
Абразивная очистка эффективна для удаления окалины, ржавчины и старых покрытий. До нее сталь обезжиривают и убирают сварочные брызги. На внутренних диаметрах важно дополнительно проверить, что обработана именно нужная зона, а абразив и пыль удалены. Визуальная чистота доступного края сама по себе не подтверждает состояние поверхности в глубине канала.
При химической подготовке проверяют качество предварительной очистки, равномерность обработки и промывку. Для фосфатирования тщательное удаление загрязнений требуется до процесса, а водный промыв - после него. Если деталь имеет сложную внутреннюю геометрию, в план контроля включают участки, которые труднее осмотреть или промыть.
Когда требуется проверить адгезию, в источнике по фосфатированию указан ASTM D3359 как практический тест. Метод контроля необходимо соотнести с требованиями к конкретному покрытию и изделию. Само измерение не заменяет контроль подготовки: если основание было загрязнено или после химической обработки остались растворимые соли, испытание готового образца может выявить проблему уже на позднем этапе.
Для надежной приемки заранее определяют, что именно оценивают: чистоту, состояние сварных зон, наличие остатков после обработки или адгезию финишного покрытия. Такой порядок помогает разделить причины дефекта и понять, на каком этапе корректировать процесс - при очистке, обработке, промывке или нанесении слоя.
Что указать в техническом задании на обработку
ISO 8504-1 требует явно задавать детали подготовки, включая сварные участки, удаление брызг, заусенцев и острых кромок.
Для внутреннего диаметра это означает, что в задании важно описать не только материал, но и зоны обработки, включая труднодоступные участки. Формулировка «очистить перед покрытием» не объясняет, какого результата ожидают и как его проверять.
До выбора технологии указывают тип стали и наличие сварных зон. Для швов и кромок задают требуемую степень по ISO 8501-3: P1, P2 или P3. Для фосфатирования отдельно описывают предварительную очистку и промывку после обработки, поскольку эти этапы связаны с качеством конверсионного слоя и последующего органического покрытия.
В техническое задание полезно включить:
внутренние поверхности и участки, которые необходимо обработать;
тип стали и наличие высокопрочных сталей;
сварные зоны, кромки, брызги, заусенцы и другие дефекты, подлежащие удалению;
требуемую степень подготовки сварных участков по ISO 8501-3;
выбранный результат: локальная механическая обработка или равномерный конверсионный слой;
требования к удалению абразива и пыли при механической обработке;
необходимость водного промыва и сушки после химической обработки;
способ контроля чистоты и адгезии покрытия.
Если назначение поверхности связано не с покрытием, а с другой операцией, например разметкой, критерии подготовки следует задавать отдельно под эту операцию. Требования к адгезии или фосфатному слою нельзя автоматически переносить на подготовку поверхности детали и заготовки к разметке: это разные технологические задачи.
До запуска процесса согласуют требования между технологом, производством и снабжением. Технолог определяет нужный результат и контроль, производственный участок подтверждает доступность обработки внутренней геометрии, а закупщик сверяет комплектацию и условия с утвержденной спецификацией. Так сравнение вариантов опирается на требования к изделию, а не только на цену отдельной операции.
Часто задаваемые вопросы
Что лучше для обработки внутренних диаметров: микропескоструй или химическая подготовка?
Микропескоструй подходит для локальной механической очистки и активации поверхности, если абразив можно подать к нужной зоне и затем удалить. Химическая подготовка удобна для равномерной обработки сложной внутренней геометрии. Для фосфатирования обязательны предварительная очистка и тщательный водный промыв.
Заменяет ли фосфатирование очистку перед покрытием?
Нет. Перед фосфатированием удаляют масла, пыль, рыхлую коррозию и окалину. Конверсионный слой не исправляет недостаточную подготовку основания. После процесса также нужен тщательный водный промыв, чтобы удалить растворимые соли и снизить риск вздутия органического покрытия.
Как выбрать степень подготовки сварных швов и кромок?
ISO 8501-3 предусматривает степени P1, P2 и P3. Уровень выбирают по требованиям к детали и последующей защите поверхности. P3 - наиболее строгая степень: при ней устраняют все значимые видимые дефекты. В требованиях отдельно описывают сварные зоны, кромки и подлежащие удалению дефекты.
Как проверить адгезию покрытия к стали?
В материалах по фосфатированию указан ASTM D3359 как практический метод проверки адгезии. Подходящий способ контроля и критерии приемки задают для конкретного покрытия и изделия. Проверка готового слоя не заменяет контроль очистки, состояния сварных зон и промывки после фосфатирования.
Заключение
Для внутренних диаметров микропескоструй выбирают, когда нужна локальная механическая очистка, а химическую подготовку - когда важна равномерная обработка сложной геометрии и формирование конверсионного слоя. В обоих случаях результат зависит от удаления масел, ржавчины, окалины и сварочных загрязнений. Для фосфатирования обязательны полноценная предварительная очистка и последующий водный промыв.
Следующий шаг - описать в техническом задании материал, внутренние зоны обработки, состояние сварных швов, требуемый результат и порядок контроля. Для сварных участков указывают степень подготовки по ISO 8501-3, а для химического процесса отдельно фиксируют требования к промывке и сушке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием улучшает адгезию и коррозионную стойкость, но требует соблюдения технологии и учета совместимости покрытий.
Узнайте, как правильная подготовка поверхности обеспечивает надежную защиту внутренних диаметров твердосмазочным покрытием.
Подберите густую пищевую силиконовую смазку для оборудования, учитывая допуск NSF, класс NLGI, водостойкость и температурный диапазон.