
Пищевая смазка и ТСП: как поддерживать гигиену и оборудование в рабочем состоянии
На пищевом производстве регулярное обслуживание включает не только очистку оборудования, но и управление смазочными материалами: нужно знать, где они применяются, исключать ошибки при нанесении и учитывать риск контакта с продуктом. Если случайное попадание смазки на пищу технически нельзя исключить, для такой точки выбирают материал с подтвержденным статусом NSF H1 или соответствием ISO 21469. Твердосмазочные покрытия (ТСП) рассматривают как часть общей системы обслуживания, а не как замену гигиеническим процедурам.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые отвечают за обслуживание линий и подбор материалов. Разберем, как оценивать точки смазки, что проверять в документации, как организовать нанесение и хранение, а также почему пищевой статус сам по себе не отменяет график профилактических работ.
Как пищевая смазка и ТСП вписываются в программу обслуживания
Пищевая смазка нужна не для того, чтобы сделать оборудование «безопасным по умолчанию», а для управления риском в тех узлах, где возможен случайный контакт с пищей.
Твердосмазочные покрытия также следует учитывать в обслуживании оборудования, но их нельзя автоматически приравнивать к пластичным смазкам или считать заменой мойке, осмотру и профилактическому ремонту. Для каждого материала важны назначение, документация и место применения.
Первый шаг - составить карту оборудования и отметить точки, где используются смазки или ТСП. Затем оценивают, может ли материал попасть на продукт при штатной работе, мойке, техническом обслуживании или из-за износа узла. Если контакт нельзя исключить, подбирают решение с подтвержденным статусом для такого риска. Если смазка не контактирует с продуктом, это не дает оснований использовать ее без проверки совместимости с оборудованием и внутренними требованиями предприятия.
Не смешивайте допуски и назначение
NSF H1 обозначает смазки, допустимые при возможности случайного контакта с пищей. Намеренно наносить такую смазку на продукт нельзя. ISO 21469 задает гигиенические требования к составу, производству и применению смазок, которые могут случайно контактировать с пищей. Стандарт также охватывает аспекты хранения и обращения.
H2 - категория для зон, где контакт смазки с пищей запрещен. Это не «более строгий» вариант H1, а другое назначение. Категории 3H и H3 также различаются: 3H относятся к разделительным агентам для прямого контакта, а H3 - отдельная категория. Поэтому в документации важно сверять точное обозначение, а не ориентироваться на похожее название или цвет упаковки.
ТСП не отменяют оценку риска
При выборе покрытия выясняют, для какого узла и режима работы оно предназначено, и сверяют условия применения с документацией материала и оборудования. Если возможен контакт с продуктом, проверяют наличие подтверждения, соответствующего именно этому применению. Нельзя переносить статус одной смазки на другое средство того же производителя или на покрытие только потому, что они используются на одной линии.
Такой подход помогает связать техническое обслуживание с санитарным контролем. Инженер фиксирует точки применения и требования к материалам, снабженец закупает позиции по согласованным обозначениям, а персонал работает с понятной маркировкой. В результате снижается риск перепутать материалы и нанести неподходящий состав при плановом ремонте.
Смазка пищевого оборудования: как оценить риск контакта
Подбор начинают не с поиска «универсальной пищевой смазки», а с оценки каждого узла.
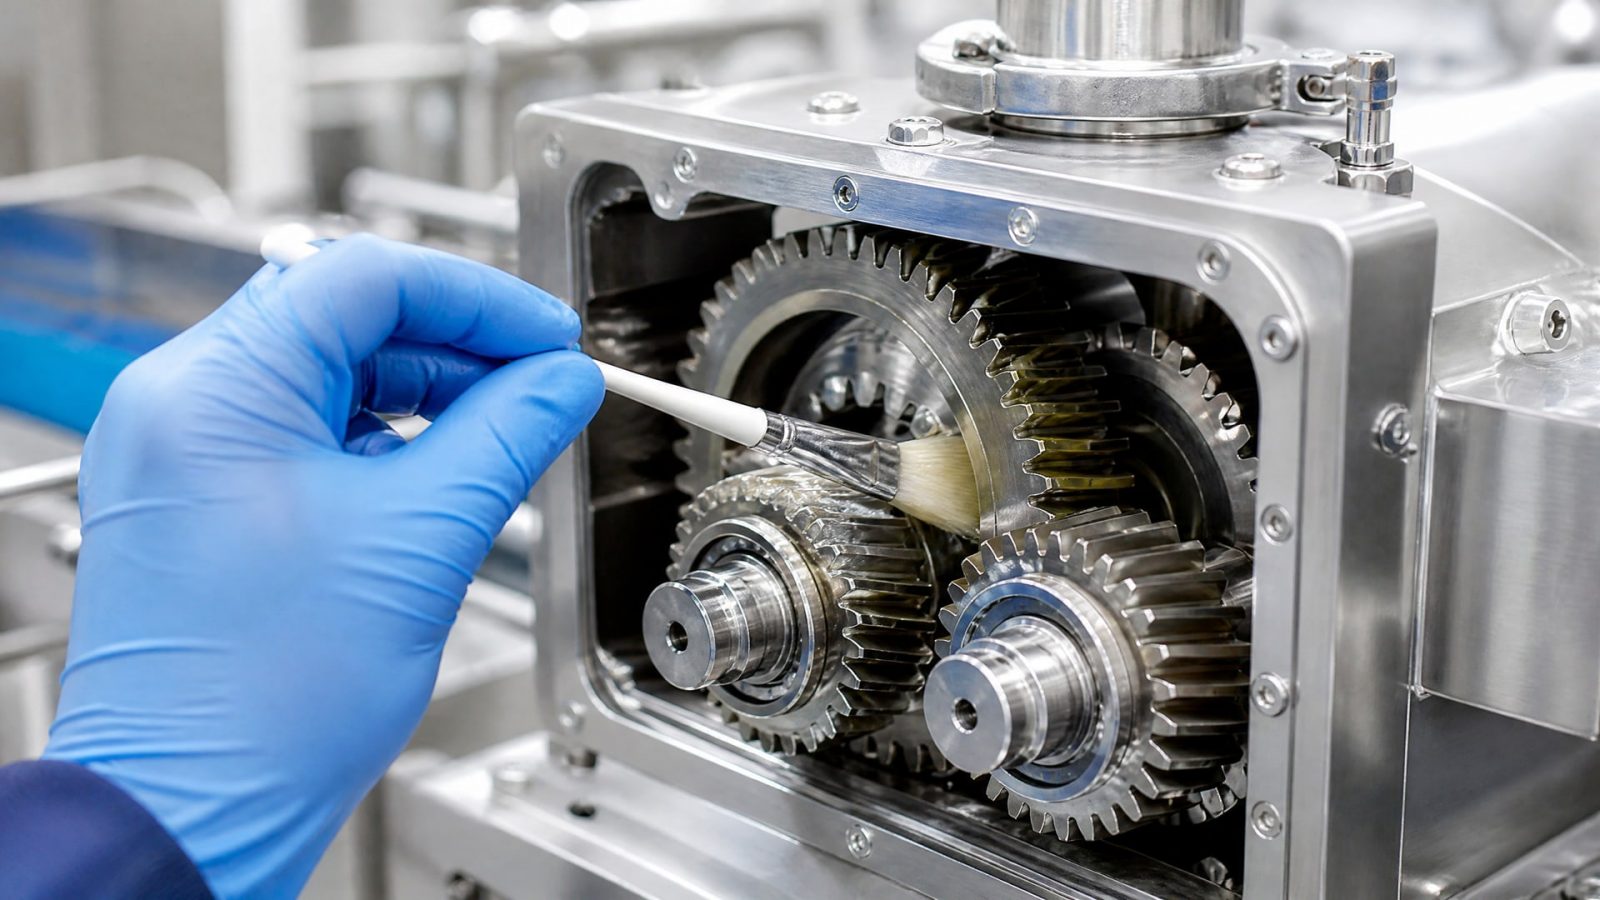
Нужно установить, где находится точка смазывания, каким способом материал наносят и может ли он переместиться в зону продукта. Учитывают штатную работу, остановку линии, обслуживание и последующую очистку. Это позволяет отличить узлы с реальным риском контакта от точек, расположенных вне пищевой зоны.
Если случайный контакт технически нельзя исключить, выбирают смазку NSF H1 или материал, соответствующий ISO 21469. Одного обозначения на упаковке недостаточно: сверяются со спецификацией и проверяют, относится ли подтверждение к конкретному продукту. Учитывают также требования оборудования, температуру, давление и совместимость материала с узлом. Пищевой допуск не означает, что любая смазка с такой маркировкой подходит для любого механизма.
Что означают численные пределы контакта
В отраслевых материалах STLE для случайного контакта приводятся значения до 10 ppm для H1-масел и 1 ppm для силиконовых масел. Эти значения не следует воспринимать как разрешение на намеренное попадание смазки в пищу или как универсальную цель для производства. Они описывают пределы incidental contact в соответствующем контексте, а практическое решение зависит от категории, регистрации и назначения конкретного материала.
Силиконовая основа сама по себе не делает состав пищевым. Пищевая силиконовая смазка должна иметь подтвержденный статус для предполагаемой зоны применения. По той же причине нельзя выбирать материал только по цвету, запаху или консистенции. Проверяют маркировку, документы и указания производителя оборудования.
Как оформить карту точек
В карте фиксируют оборудование, узел, используемый материал и условия доступа для обслуживания. Отдельно отмечают точки, где случайный контакт с продуктом возможен, и те, где он исключен конструкцией и расположением. Каждой точке и смазке присваивают понятную маркировку, чтобы персонал мог сопоставить место обслуживания с нужным материалом.
Такая карта особенно важна, если предприятие применяет несколько категорий смазок. Раздельное хранение и ясные обозначения помогают не перепутать H1 с H2 или непищевым составом. Если на линии используют ТСП, их также вносят в перечень обслуживаемых материалов, указывая назначение и правила применения из документации. Карту пересматривают при изменении оборудования, материала или процедуры обслуживания.
Регулярное обслуживание и гигиена на пищевом производстве
Пищевая смазка дает результат только в рамках установленной процедуры.
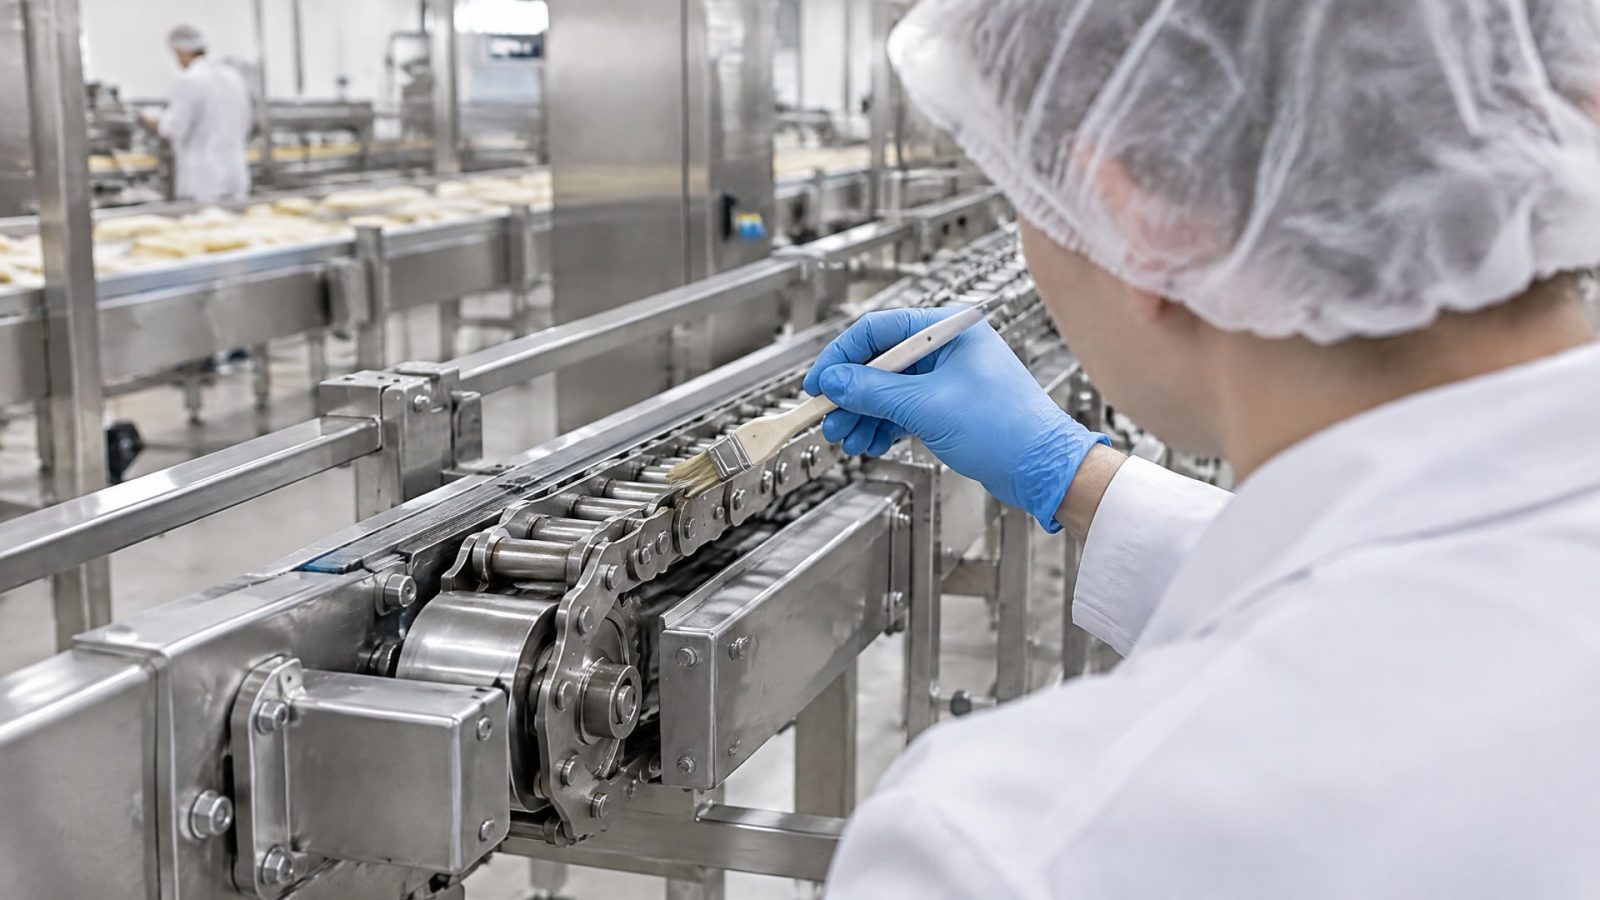
Для каждой точки назначают график работ, определяют ответственных и фиксируют способ нанесения. В программу включают контроль состояния узла, проверку уровней там, где это применимо, замену и удаление отработанной смазки. Важная часть процесса - обучение персонала: сотрудник должен понимать, какой материал использовать и как не допустить его попадания в продукт.
Количество смазки дозируют до минимально необходимого для задачи. Избыточное нанесение повышает риск загрязнения, а недостаточное может не обеспечить требуемую работу узла. Универсального объема для всех механизмов нет: ориентируются на документацию оборудования и материала. Такой порядок применяют и к точкам с ТСП: нанесение, обслуживание и контроль выполняют по требованиям к конкретному покрытию, не подменяя ими санитарную обработку.
Разделение, маркировка и хранение
Материалы хранят так, чтобы исключить смешение пищевых и непищевых смазок. На таре и в местах хранения используют однозначные обозначения, связанные с картой точек. При выдаче материала персонал сверяется с маркировкой, а не выбирает состав по внешнему виду или привычке. Условия хранения и обращения должны соответствовать документации продукта и принятой на предприятии процедуре.
Также важно планировать замену смазки и удаление отработанного материала. Остатки не должны переноситься в другие узлы или смешиваться с продуктом. Для обслуживания устанавливают чистый порядок работы: подготавливают инструмент, предотвращают загрязнение открытых поверхностей и после операции проверяют участок. Если оборудование требует очистки, ее проводят по санитарной процедуре предприятия с подходящими для задачи средствами.
Очистка после обслуживания
Очистка помогает поддерживать гигиену оборудования, но не заменяет корректный выбор смазки и контроль ее нанесения. Средство для очистки подбирают с учетом материала оборудования и санитарных требований участка. Линейка очистителей EFELE может быть включена в такую процедуру, если конкретное средство подходит для поверхности и предусмотрено внутренними правилами предприятия. Перед применением персонал сверяется с документацией и инструкцией по очистке.
Смазка пищевого производства не должна попадать в процесс мойки из-за небрежного хранения или нанесения. Поэтому порядок очистки связывают с графиком обслуживания: после завершения работ проверяют, не осталось ли излишков материала на поверхностях, которые могут контактировать с продуктом. Способ удаления выбирают по инструкции, не распространяя один метод на все узлы и покрытия.
Смазка с пищевым допуском: как выбрать материал для конкретного узла
Пищевой допуск - важный фильтр, но не единственный критерий выбора.
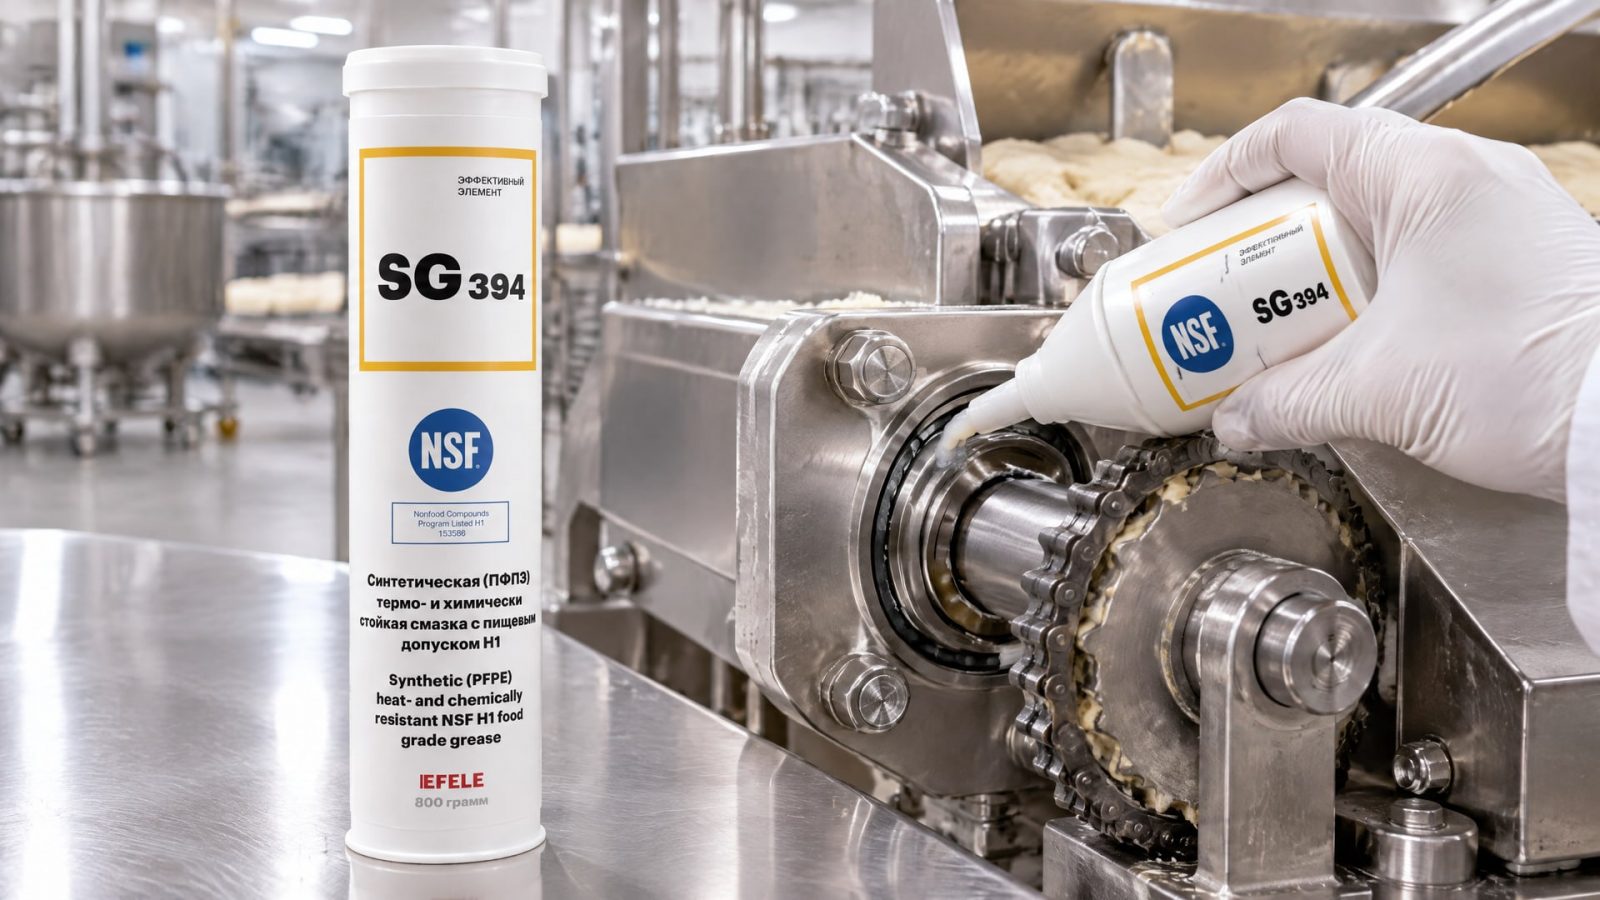
Сначала подтверждают, что материал подходит для зоны возможного контакта, затем проверяют совместимость с оборудованием и условия эксплуатации. В документации ищут точное обозначение регистрации или сертификации, назначение продукта и ограничения по применению. Если речь о ТСП, не следует считать, что допуск смазки автоматически распространяется на покрытие: подтверждение проверяют для конкретного материала.
Закупщику полезно работать по единой спецификации, в которой указаны точки применения и допустимые категории материалов. Такой подход снижает вероятность случайной замены на визуально похожий состав. Инженер, в свою очередь, проверяет, что выбранное решение соответствует узлу по температуре, давлению и требованиям производителя оборудования. Если данных недостаточно, позицию не подбирают только по общему названию вроде «пищевая смазка для оборудования».
Проблема налипания теста и обслуживания узлов
На оборудовании пищевого производства налипание теста осложняет очистку и может нарушать стабильность процесса. При этом смазочный материал не должен становиться заменой очистке: нужно установить, в каком узле возникает проблема, как на него воздействуют мойка и рабочая среда, и где возможен контакт с продуктом. Также оценивают износ и признаки фреттинга, а при холодном пуске проверяют, сохраняется ли требуемая работа узла.
Если для задачи нужна пластичная смазка с термо- и химстойкостью, в соответствующих узлах применяют EFELE SG-394 с допуском NSF H1. Это решение рассматривают именно в рамках назначения и документации продукта, а не как универсальное средство от налипания для любых поверхностей. Перед внедрением уточняют точку нанесения и проверяют совместимость с оборудованием, а затем включают материал в карту смазки и график обслуживания.
Силиконовая смазка и кофемашины
Запрос «пищевая смазка для кофемашины» не задает одного универсального ответа. В кофемашине могут быть узлы с разными материалами и функциями, поэтому смазку выбирают по конкретной точке, инструкции оборудования и вероятности контакта с водой или напитком. Если случайное попадание в напиток исключить нельзя, проверяют наличие H1 или соответствия ISO 21469 у конкретного материала.
Пищевая силиконовая смазка также не подходит автоматически только из-за основы. Сверяют ее назначение, совместимость с деталями и требования производителя кофемашины. Если нужна смазка при контакте с пищей, речь идет о случайном контакте и соответствующем подтвержденном статусе, а не о нанесении материала на продукт. Для промышленной линии этот же принцип применяют к каждому узлу отдельно.
Ошибки при применении пищевой смазки и ТСП
Распространенная ошибка - считать, что переход на пищевые материалы завершает работу по управлению загрязнениями.
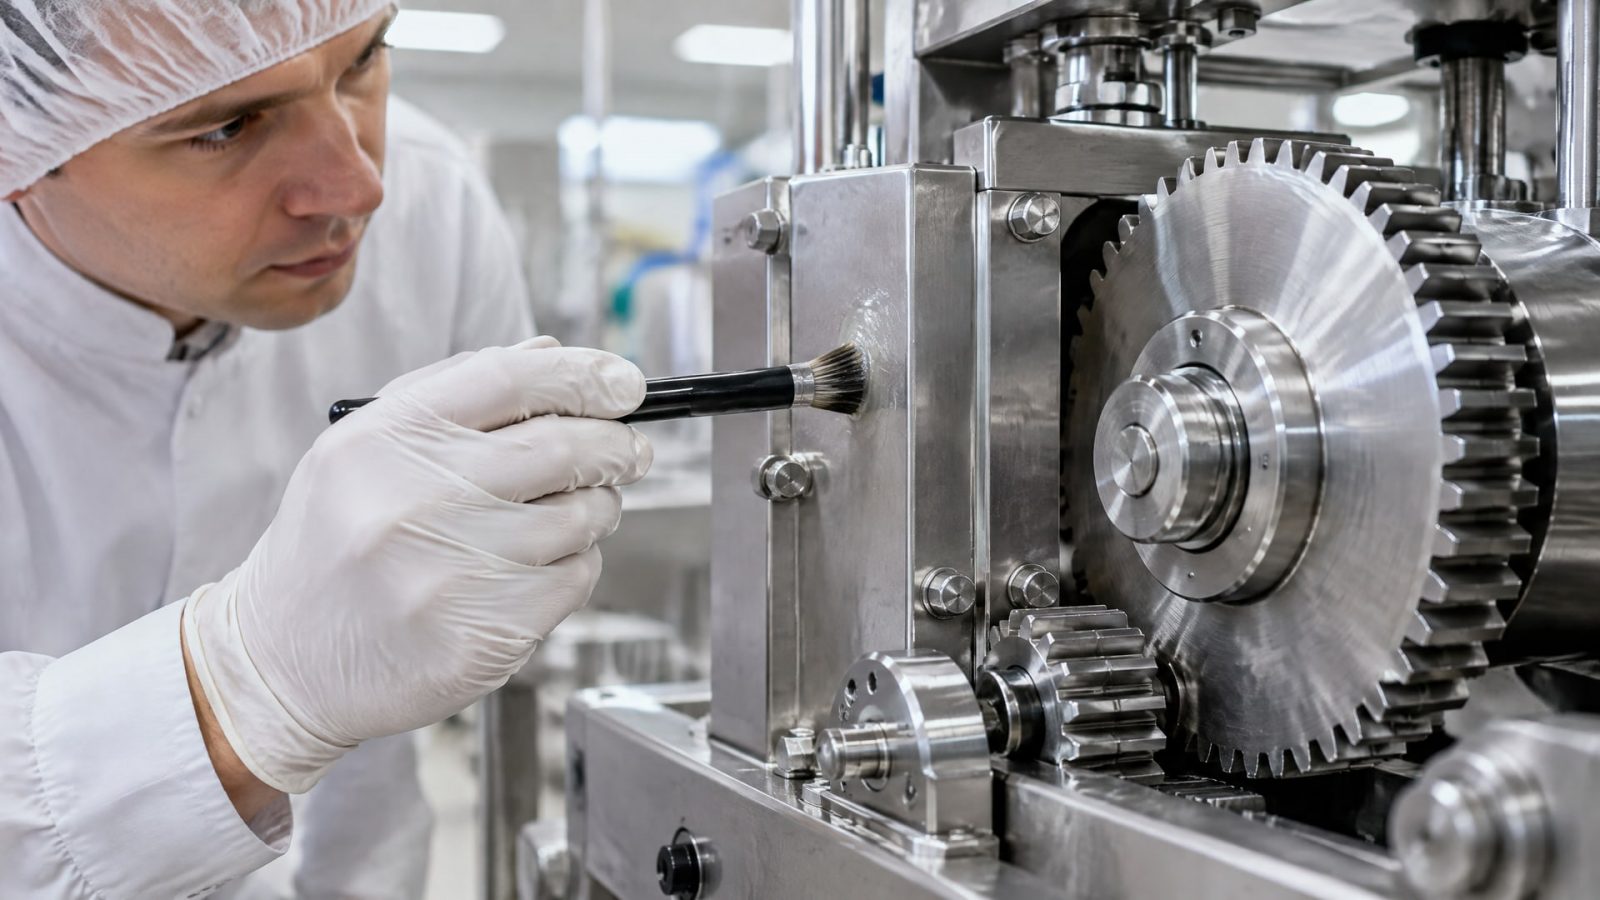
На практике необходимо учитывать всю систему: точки смазки, хранение, маркировку, дозирование, очистку, замену и обучение персонала. Даже материал с подходящим статусом не защищает от ошибки, если его нанесли не в тот узел или перепутали с другой смазкой.
Еще одна ошибка - менять только масло или смазку в одном механизме, оставляя без пересмотра остальные точки. Если на предприятии возможно случайное попадание смазки в продукт, программу оценивают целиком. Отраслевые рекомендации указывают на пользу единой логичной системы смазочных материалов: она упрощает работу персонала и снижает риск использования неподходящего состава. При этом единая система не означает применение одного продукта для всех узлов.
Чего не подтверждают внешний вид и название
Белый цвет, отсутствие запаха или силиконовая основа не доказывают пищевой статус. Его подтверждают регистрация NSF H1 или соответствие ISO 21469, если это предусмотрено для конкретного продукта и его применения. Аналогично обозначение «пищевой» в описании не заменяет проверку документации и назначения материала.
Нельзя путать H1 и H2: первая категория допускает только случайный контакт, вторая предназначена для зон без контакта с пищей. Нельзя считать H1 разрешением использовать смазку как ингредиент. Категория 3H относится к разделительным агентам для прямого контакта и не тождественна H3. Точное обозначение на этикетке и в документах важнее общего бытового названия.
Контроль после внедрения
После выбора материала проверяют, что он внесен в карту точек, правила хранения и график обслуживания. Персонал должен знать, где именно применять продукт, в каком количестве и как действовать при замене или удалении отработанной смазки. При изменении линии или технологии карту обновляют, чтобы прежние обозначения не вводили сотрудников в заблуждение.
Отдельно контролируют чистоту нанесения и инструмента. Для каждого участка устанавливают порядок подготовки оборудования и последующей очистки. Если применяется ТСП, в процедуре указывают соответствующий материал и порядок обслуживания по его документации. Такой контроль связывает техническую надежность с гигиеной производства и помогает не полагаться только на маркировку продукта.
Часто задаваемые вопросы
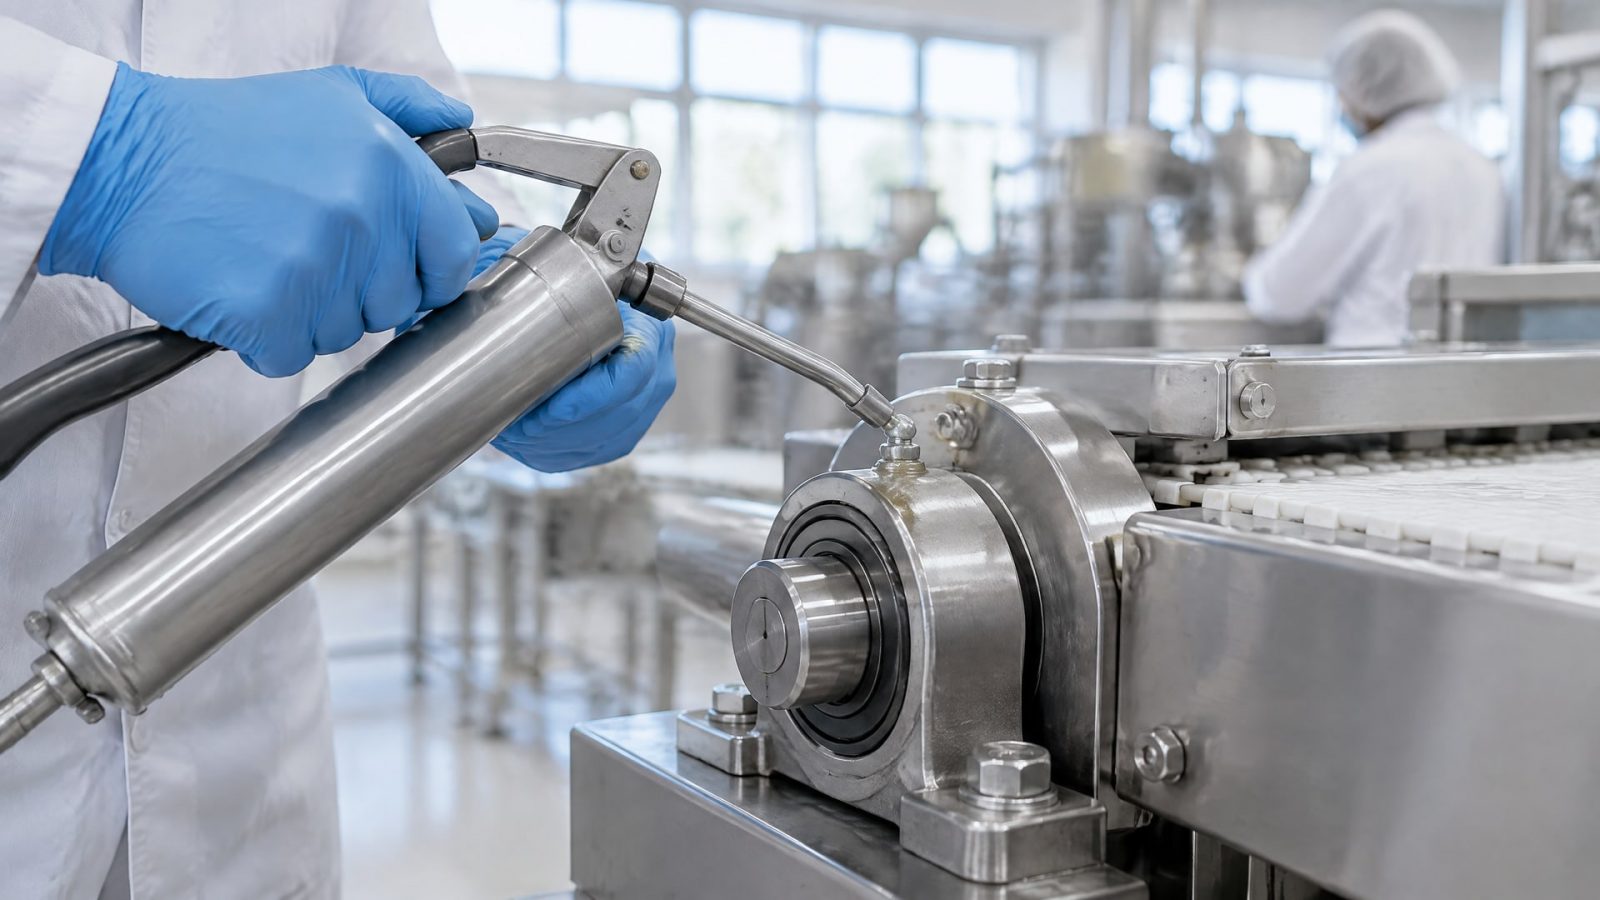
Что означает NSF H1 для пищевой смазки?
NSF H1 указывает, что смазка предназначена для зон, где возможен случайный контакт с пищей. Это не разрешение наносить ее непосредственно на продукт или использовать как ингредиент. Если контакт технически нельзя исключить, проверяют регистрацию конкретного материала и его соответствие условиям применения оборудования.
Чем отличаются NSF H1 и ISO 21469?
H1 обозначает категорию смазок для возможного случайного контакта с пищей. ISO 21469 задает гигиенические требования к составу, производству и применению таких смазок и учитывает обращение и хранение. Для выбора проверяют документацию конкретного продукта и требования оборудования, а не ограничиваются общим упоминанием стандарта.
Подходит ли любая пищевая силиконовая смазка для кофемашины?
Нет. Силиконовая основа сама по себе не подтверждает пищевой статус или совместимость с узлом. Нужно учитывать требования производителя кофемашины, назначение точки смазывания и возможный контакт с напитком или водой. Если случайный контакт нельзя исключить, проверяют регистрацию NSF H1 или соответствие ISO 21469 у конкретного материала.
Можно ли применять H1-смазку при прямом контакте с пищей?
H1 рассчитана на случайный, а не намеренный контакт. Для прямого контакта нельзя автоматически выбирать H1: назначение материала должно соответствовать конкретной операции. Категория 3H относится к разделительным агентам для прямого контакта и отличается от H3. Перед применением сверяются с документацией и требованиями технологического процесса.
Заключение
Регулярное обслуживание на пищевом производстве строят вокруг карты точек смазки, оценки вероятности контакта и понятных процедур нанесения, хранения, очистки и замены материалов. Пищевая смазка с подтвержденным статусом снижает риск при случайном контакте, но не заменяет санитарные меры и не отменяет проверку совместимости. ТСП также включают в программу обслуживания по назначению и документации конкретного материала.
Практический следующий шаг - составить или актуализировать перечень точек смазки и покрытий, отметить зоны возможного контакта с продуктом и сверить применяемые материалы с документацией оборудования. Затем закрепить маркировку, раздельное хранение и график работ, чтобы инженер, снабженец и обслуживающий персонал действовали по одной системе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика от подделки на производстве по документам, упаковке и свойствам, чтобы избежать проблем.
Узнайте, как обработка титана СОЖ повышает стойкость инструмента, какие свойства жидкости важны и как настроить подачу для эффективного фрезерования.
Узнайте, как обеспечить надежную адгезию герметика к краске и почему важно проверять совместимость анаэробных составов с лакокрасочными покрытиями.