
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
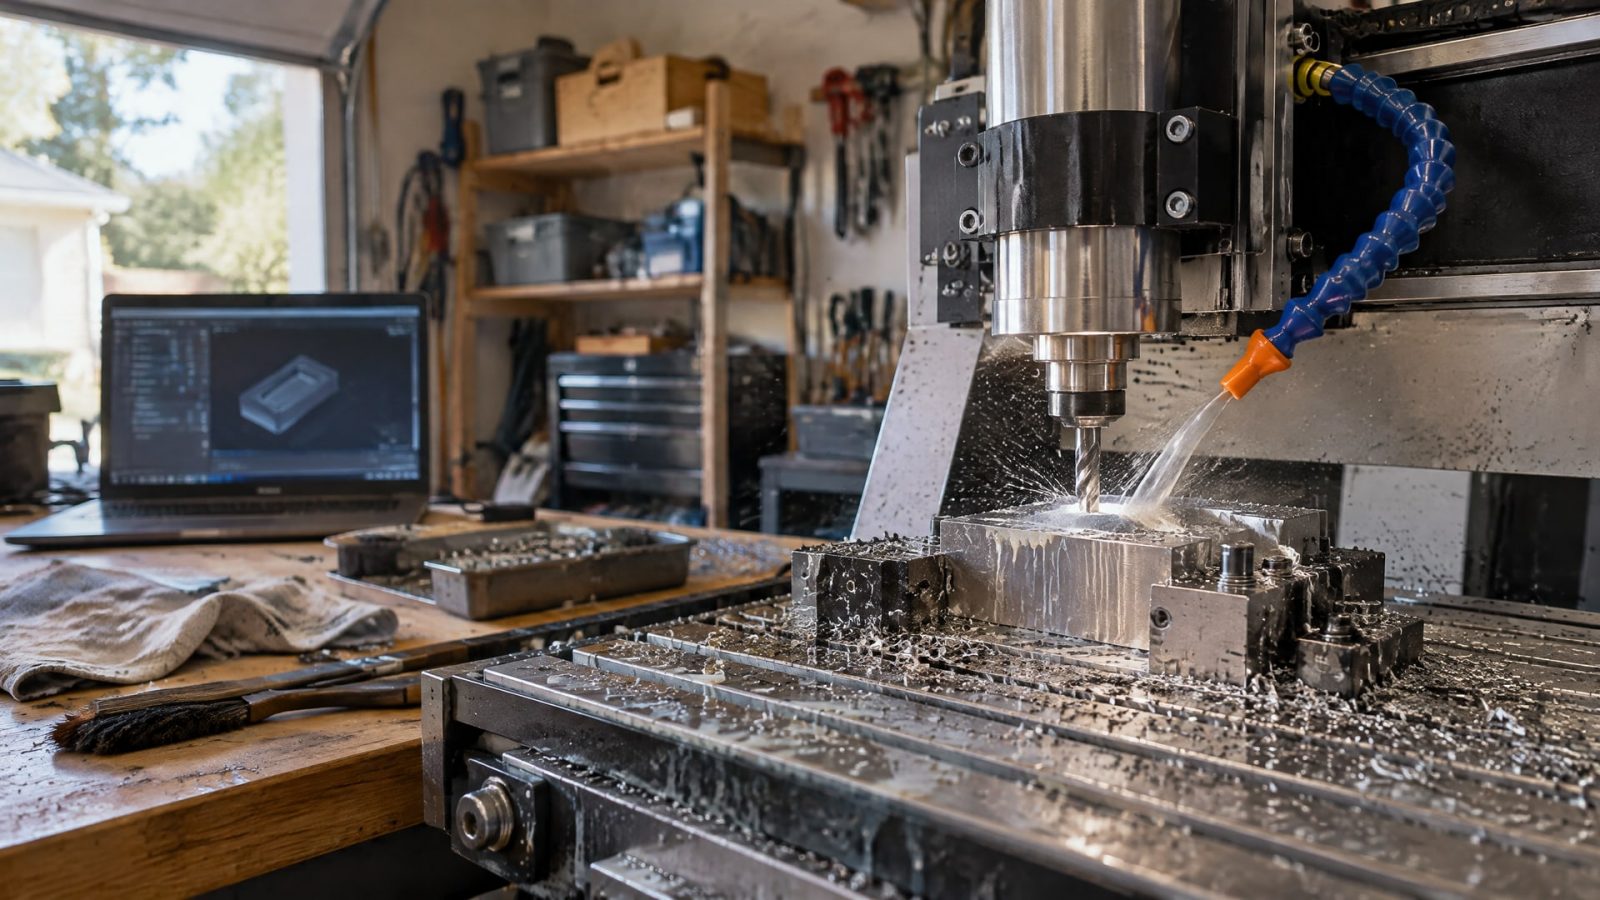
Стойкость инструмента при фрезеровании титановых сплавов повышают за счет эффективного отвода тепла, смазывания зоны резания и точной подачи СОЖ к режущей кромке. Практический подход включает высоконапорную или внутреннюю подачу жидкости, подходящие режимы резания, острую геометрию инструмента и контроль состояния рабочей жидкости. Обработка титана с СОЖ требует согласованной настройки всей системы, а не только увеличения расхода жидкости.
Материал будет полезен инженерам, технологам и закупщикам, которые подбирают СОЖ для обработки титана или ищут причины ускоренного износа фрез. Разберем, как тепло влияет на стойкость инструмента, какие свойства жидкости важны, как настраивать подачу и режимы резания, а также что проверять в первую очередь при нестабильном результате.
Почему СОЖ влияет на стойкость инструмента при фрезеровании титана
Титан плохо проводит тепло, поэтому тепло, возникающее при резании, в значительной мере остается в зоне контакта инструмента и заготовки.
В одном из обзоров приводится оценка: в стружку уходит около 25% тепла. Остальная тепловая нагрузка воздействует на режущую кромку, инструмент и прилегающий материал. Поэтому охлаждение и смазывание здесь связаны напрямую со стойкостью инструмента.
При фрезеровании титана СОЖ применяют постоянно, а не только на отдельных участках цикла. Сухая обработка может ускорить износ инструмента и создать риск возгорания стружки. Недостаточно и просто обильно заливать деталь: если жидкость не попадает к корню стружки и режущей кромке, ее охлаждающее действие в наиболее нагретой зоне ограничено.
Для повышения ресурса важно доставить жидкость в контакт стружки с кромкой. Прицельная струя помогает отводить тепло и способствует управлению стружкой. Если станок и инструмент позволяют, используют подачу через инструмент: такой способ направляет СОЖ непосредственно в рабочую зону, а не только на наружную поверхность заготовки.
Что дает высоконапорная подача
Высокое давление помогает жидкости проникать в зону резания, разрушать стружку и уменьшать влияние паровой пленки. В качестве типичного рабочего диапазона приводят 12-70 бар, а минимальным ориентиром для высоконапорной подачи называют 12 бар. В других рекомендациях для обработки титана указаны более высокие значения: от 35-70 бар, а также диапазоны 50-80 бар и 80-100 бар и выше для сложных условий.
Эти значения не следует воспринимать как единую настройку для любого станка. Рабочее давление выбирают с учетом возможностей оборудования, системы подвода СОЖ и конкретной операции. Сначала проверяют, обеспечивает ли подача попадание жидкости в зону резания и эффективный отвод стружки, а затем корректируют давление.
В отдельных материалах высоконапорной подаче приписывают увеличение стойкости инструмента в 2-4 раза по сравнению со стандартной подачей. Это ориентир из практики, а не гарантированный результат для каждого процесса. Изменение стойкости нужно оценивать на конкретной операции при фиксированных режимах и условиях подачи.
Какую СОЖ выбрать для обработки титана
Для обработки титана важны не только охлаждающие, но и смазывающие свойства жидкости.
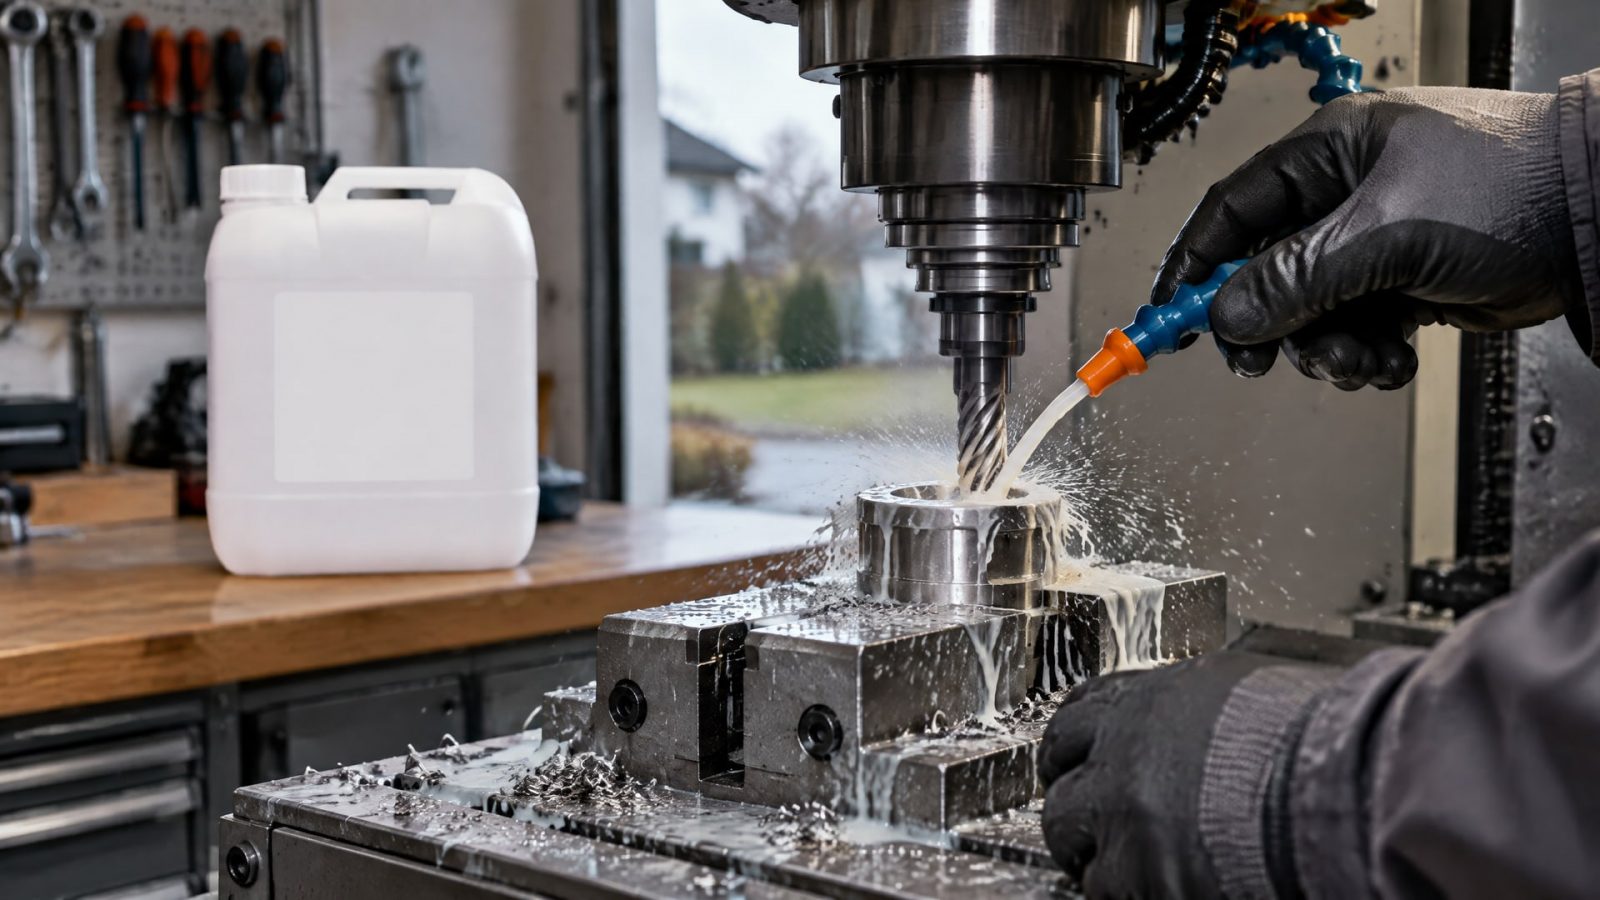
В рекомендациях по металлообработке рассматривают водосмешиваемые или полусинтетические СОЖ с высокой смазывающей способностью и EP-присадками. Такая комбинация помогает одновременно отводить тепло и снижать трение в зоне резания. Выбор жидкости только по способности охлаждать не учитывает вторую важную задачу.
СОЖ для титановых сплавов подбирают с учетом конкретного процесса, системы подачи и требований к рабочей жидкости. До запуска проверяют совместимость выбранного состава с операцией и оборудованием по технической документации. Не следует считать, что любая водосмешиваемая жидкость подойдет для титана только по типу основы: нужны подтвержденные характеристики смазывания и сведения о применении.
В ходе работы контролируют чистоту и pH жидкости. Загрязнения и посторонние масла ухудшают ее работу, поэтому важно следить за состоянием системы, а не ограничиваться первичным подбором. Если меняются условия резания или возникают признаки ухудшения обработки, проверяют состав и состояние СОЖ наряду с режимами и подачей.
Совет инженера
Сценарий: при подборе СОЖ для фрезерования титанового сплава рассматривают водосмешиваемый концентрат, но его характеристик в названии недостаточно, чтобы подтвердить пригодность для конкретной операции.
Что проверили: концентрат водосмешиваемой СОЖ EFELE CF-627 включают в перечень вариантов для оценки, затем сверяют с технической документацией свойства смазывания, совместимость с процессом и требования к приготовлению и эксплуатации.
Итог: решение принимают по подтвержденным характеристикам и условиям обработки, а не только по типу основы. Для титана важны высокая смазывающая способность, охлаждение, чистота и контроль pH рабочей жидкости.
Как настроить подачу СОЖ и эвакуацию стружки
При фрезеровании титана направляйте струю не просто на заготовку, а к корню стружки и режущей кромке.
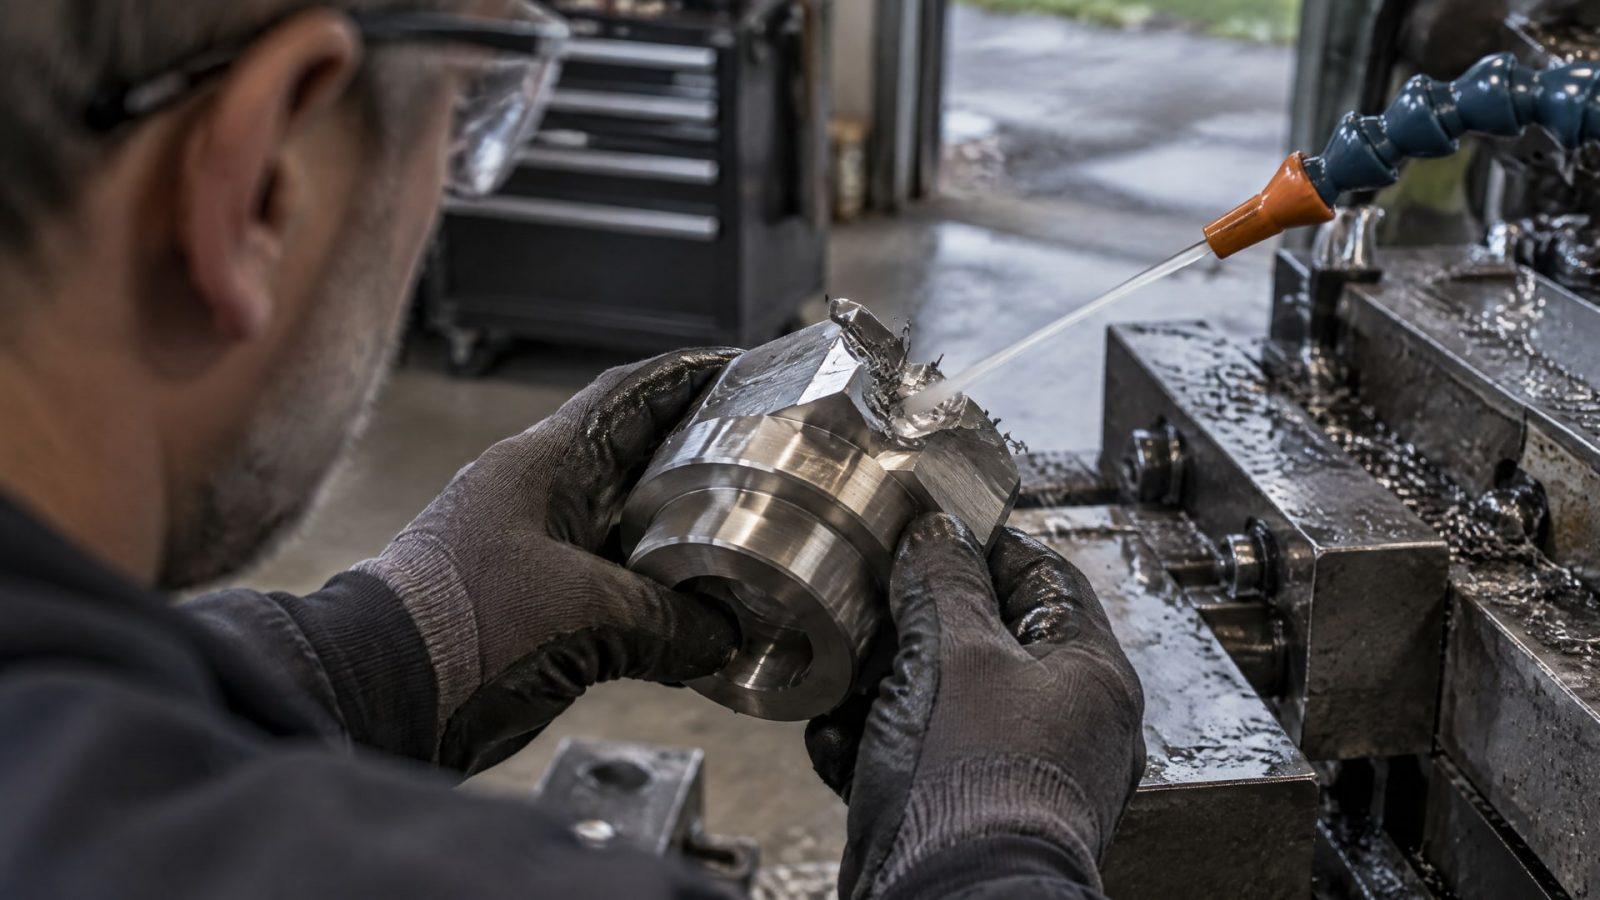
Положение сопла проверяют в рабочем цикле: поток должен попадать в зону контакта, а не уходить в сторону при движении инструмента. Давление без точного направления не гарантирует, что жидкость достигнет наиболее нагретого участка.
Внутренняя подача через инструмент считается одним из эффективных способов доставки СОЖ. В одном сравнении такая подача дала более чем в 2 раза большую стойкость инструмента. Для круглых фрезерных пластин с подачей через инструмент приводится результат более чем в 2,5 раза по сравнению с соответствующим вариантом без такого подвода. Эти значения относятся к описанным условиям испытаний и не обещают такого же прироста на любой операции.
СОЖ также помогает управлять стружкой. Для стабильного процесса ее стремятся сделать короткой и контролируемой, чтобы она не мешала резанию и отводу тепла. Если стружка остается длинной или подача жидкости не очищает рабочую зону, проверяют направление и давление струи, а также стратегию обработки.
Что проверить на станке
Направление сопла относительно корня стружки и режущей кромки.
Возможность внутренней подачи СОЖ через инструмент.
Фактическое давление в системе: ориентир 12-70 бар рассматривают с учетом возможностей станка и конкретной операции.
Эффективность удаления стружки из зоны резания.
Стабильность закрепления заготовки и инструмента, а также наличие вибраций.
Повышение расхода не всегда решает проблему: значение имеют давление, направление струи и доступ жидкости к зоне контакта. Если станок не обеспечивает нужную подачу, корректируют положение сопел и проверяют, не перекрывают ли стружка и элементы оснастки путь СОЖ.
Какие режимы резания и геометрия помогают увеличить стойкость
Для обработки титановых сплавов рекомендуют снижать скорость резания и повышать подачу, подбирая режим так, чтобы не перегружать режущую кромку теплом.
Универсальных числовых значений скорости и подачи для всех сплавов и операций нет, поэтому режим проверяют на конкретной детали, инструменте и станке. При изменении параметров важно учитывать не только температуру, но и стабильность резания.
Острая кромка и подходящая геометрия инструмента особенно важны в тяжелых условиях. Тупая кромка усиливает трение, способствует образованию нароста и ускоряет повреждение инструмента. Если стойкость падает, необходимо проверить состояние режущей кромки и геометрию наряду с настройками СОЖ, а не объяснять проблему только свойствами материала.
Жесткость системы также влияет на результат. Вибрации и нестабильный контакт инструмента с заготовкой повышают чувствительность процесса к перегреву и износу. Проверьте крепление инструмента и детали, а затем оцените, можно ли сделать обработку стабильнее за счет корректировки стратегии и глубины резания.
Как оценивать результат изменения режимов
Чтобы понять, какое изменение повлияло на стойкость, меняйте параметры последовательно. Сначала зафиксируйте исходные режимы, способ подачи СОЖ, состояние инструмента и характер стружки. Затем корректируйте один фактор, например давление или скорость резания, и сравнивайте ресурс инструмента при сопоставимых условиях.
Такой подход помогает отличить эффект от увеличения давления от результата смены геометрии или стратегии обработки. В отдельных режимах различия между покрытым и непокрытым твердосплавным инструментом могут быть несущественными, тогда как подача СОЖ под высоким давлением заметно влияет на стойкость. Поэтому покрытие не заменяет правильную настройку охлаждения, смазывания и резания.
Как контролировать СОЖ и диагностировать износ инструмента
Состояние СОЖ проверяют регулярно: контролируют чистоту, pH и наличие загрязнений или посторонних масел.
Эти параметры важны не только при первоначальном подборе, но и в ходе эксплуатации. Загрязненная жидкость может работать хуже, поэтому неожиданное сокращение стойкости инструмента требует проверки рабочей среды наряду с осмотром фрезы.
При диагностике полезно последовательно оценить четыре группы факторов: жидкость, ее подачу, режимы резания и состояние инструмента. Если струя не достигает режущей кромки, смена СОЖ сама по себе не исправит подачу. Если кромка затуплена или инструмент вибрирует, увеличение давления также не устранит первопричину.
Практическая проверка может идти по такому порядку:
Осмотреть кромку и определить, нет ли признаков затупления, нароста или повреждения.
Проверить жесткость установки инструмента и заготовки, оценить вибрации.
Убедиться, что СОЖ попадает в зону контакта и помогает удалять стружку.
Проверить давление подачи, чистоту и pH рабочей жидкости.
Пересмотреть скорость резания и подачу, не меняя одновременно несколько параметров.
Результат оценивают по стойкости инструмента и повторяемости обработки при зафиксированных условиях. Если несколько параметров меняются одновременно, определить причину улучшения или ухудшения сложнее. Снабженцу при выборе жидкости стоит сверяться со спецификацией и проверять, подтверждены ли нужные свойства для планируемой операции.
Часто задаваемые вопросы
Можно ли фрезеровать титан без СОЖ?
Сухую обработку титана не рекомендуют: охлаждение и смазывание при такой обработке нужны постоянно. Титан плохо проводит тепло, поэтому большая часть тепловой нагрузки остается в зоне резания; в одном обзоре указано, что в стружку уходит около 25% тепла. Сухая обработка также связана с риском возгорания стружки.
Какое давление СОЖ нужно для фрезерования титана?
В качестве типичного диапазона высоконапорной подачи приводят 12-70 бар, а 12 бар называют минимальным ориентиром. Для отдельных условий обработки указывают 35-70 бар, 50-80 бар и 80-100 бар и выше. Это не универсальные настройки: давление выбирают по возможностям станка и результату подачи в зону резания.
Какая СОЖ подходит для обработки титановых сплавов?
В рекомендациях рассматривают водосмешиваемые или полусинтетические СОЖ с высокой смазывающей способностью и EP-присадками. Важно проверять чистоту и pH жидкости, а также ее совместимость с процессом по технической документации. Одного охлаждения недостаточно: при обработке титана нужны и отвод тепла, и снижение трения.
Помогает ли внутренняя подача повысить стойкость инструмента?
Внутренняя подача позволяет направить СОЖ непосредственно в рабочую зону. В одном сравнении стойкость инструмента с такой подачей была более чем в 2 раза выше, а для круглых фрезерных пластин приводится результат более чем в 2,5 раза. Эффект зависит от условий обработки и конфигурации оборудования.
Заключение
Максимальная стойкость инструмента при обработке титана с СОЖ достигается не одним приемом, а согласованной настройкой жидкости, способа подачи, режимов резания и инструмента. Начните с проверки попадания струи в зону контакта, затем оцените давление, чистоту и pH СОЖ, состояние кромки, геометрию и жесткость установки. Для высоконапорной подачи ориентир 12-70 бар нужно соотносить с возможностями станка и условиями операции.
Следующий шаг для технолога - зафиксировать текущие режимы и способ подачи, проверить фактическое состояние СОЖ и провести последовательную настройку, меняя по одному параметру. Такой порядок поможет определить причину износа и выбрать меры, которые повышают стойкость инструмента именно на конкретной операции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске и почему важно проверять совместимость анаэробных составов с лакокрасочными покрытиями.
Узнайте, как предотвратить смолу в СОЖ при обработке меди, чтобы обеспечить стабильную работу оборудования и качество деталей.
Узнайте, какая смазка для мясорубки с допуском H1 подходит для направляющих и передач, как учитывать мойку и нагрузку, а также как правильно наносить состав.