
Переход с индустриальных на пищевые масла: схема безопасной замены без дополнительных затрат
Переход с обычных индустриальных масел на пищевые (NSF H1) - это не просто замена жидкости в резервуаре. Производства пищевой промышленности, косметики и фармацевтики часто сталкиваются с вопросом: можно ли обойтись без полной промывки системы смазки? Ответ неоднозначен. Большинство отраслевых руководств рекомендуют минимум слив и очистку фильтров; полный переход без предварительной подготовки возможен лишь в исключительных случаях - когда система малочувствительна к остаткам старого масла, оборудование простое и риск смешения признан приемлемым. Эта статья разбирает пошаговый алгоритм конверсии, от аудита точек смазки до финальной проверки, и объясняет, когда промывка действительно критична, а когда ее можно минимизировать.
Статья полезна техническим специалистам, инженерам и закупщикам, отвечающим за переход предприятия на пищевые смазки без срывов производства и дополнительных затрат на остановку оборудования.
Понимание различий между H1 и H2: первый шаг к конверсии
NSF H1 и H2 - это не градация строгости, а классификация по типу контакта с пищей.
H1 допускает только случайный, технологически неизбежный контакт (капля на конвейер, брызга из сустава); H2 - это полный запрет на контакт и используется для оборудования в зонах, где продукт не может попасть на смазку никогда.
Распространенное заблуждение: «Если масло пищевое, его безопасно применять везде». На самом деле H1 - это регистрация в реестре NSF (National Sanitation Foundation) с подтверждением того, что малые случайные попадания на пищу или пищеконтактные поверхности не создают здоровье-угрожающего риска. Это ориентир для производителей оборудования, а не лицензия на произвольное использование.
H2-смазка стоит дешевле H1 (нет дополнительной сертификации), и ее нельзя трактовать как «более строгую» или «более чистую». Разница - в контексте применения и риск-менеджменте. Когда вы переходите на H1, это означает: оборудование работает на пищевой линии, контакт возможен, и нужна регистрация с подтвержденным профилем безопасности.
Перед конверсией убедитесь, что новое масло действительно имеет номер регистрации NSF H1 (обычно указан на этикетке или в техническом паспорте). Одного слова «пищевое» недостаточно.
Полный аудит системы смазки как основа безопасного перехода
Прежде чем приступать к замене, составьте полный реестр всех точек смазки на предприятии.
Это не формальность - это основа плана конверсии.
Что входит в аудит
Перечень всех используемых масел и смазок (марка, назначение, объем в системе);
местонахождение каждой точки заливки, тип уплотнений и материалы (резина, фторопласт, бронза);
частота обслуживания и рекомендации производителя оборудования (OEM);
наличие фильтров, их размер и состояние;
замкнутые ли это системы (редукторы, гидравлика, циркуляционные контуры) или открытые точки (подшипники, направляющие);
температурный диапазон работы каждого узла.
Материалы уплотнений особенно важны: некоторые полимеры (особенно резина) могут разбухать при контакте с новым маслом, если оно имеет иную полярность или состав, чем старое индустриальное. Синтетические H1-масла часто содержат иные растворители, чем обычные минеральные продукты.
После аудита проверьте совместимость новых масел с остатками старых. Если в системе долго работало минеральное масло класса ISO 46, и вы хотите перейти на синтетическое H1 того же класса, остаток минерального может создать эмульсию, помутнение и потерю смазывающих свойств. В таких случаях промывка становится не рекомендацией, а необходимостью.
Документируйте каждый пункт. Это потребуется для HACCP-плана и для контроля после конверсии.
Пошаговая процедура слива и промывки: когда ее делать, а когда минимизировать
Большинство руководств по конверсии рекомендуют следующий алгоритм, адаптированный под характер системы:
Для открытых и малочувствительных систем (подшипники, направляющие, простые узлы)
1. Подогрев системы до рабочей температуры. Теплое масло течет легче и вымывает больше загрязнений. Если нет циркуляции, подождите 15–20 минут после остановки, чтобы масло еще было теплым.
2. Полный слив старого масла. Не оставляйте осадок на дне резервуара. Если есть сливная пробка с магнитом, удалите ее и протрите для удаления стружки.
3. Замена или промывка фильтров. Использованный фильтр - это аккумулятор старого масла, загрязнений и продуктов окисления. Замена обязательна.
4. Заливка нового H1-масла и короткая циркуляция (если система циркуляционная). 10–15 минут работы достаточно.
5. Повторный слив и финальная заливка. Промывочное масло после первого цикла удаляется; его больше не используют как рабочую жидкость.
Для замкнутых и критичных систем (редукторы, гидравлика, синхронизированные контуры)
Здесь промывка обязательна и может потребовать остановки. Схема та же, но с акцентом на полноту очистки: циркуляция дольше (до 30 минут), возможна специальная промывка через фильтр высокого давления. Остаток несовместимого масла в редукторе или гидросистеме может вызвать падение давления, проскальзывание или даже отказ оборудования.
Когда промывку можно минимизировать
Если система совсем простая (например, точечная смазка подшипников шпинделя, работающего при низком давлении), а старое масло было минеральным ISO 46 и новое H1 - тоже ISO 46, остаток может быть приемлем. Но даже в этом случае рекомендуется слив и замена фильтра.
Полный отказ от промывки (просто долить новое масло в старое) оправдан только в исключительных ситуациях: система совсем открытая, объем масла ничтожен, остаток быстро будет вытеснен, и контакт с пищей невозможен по конструкции.
Совместимость компонентов: почему подешевле не работает
H1-смазки производятся на основе синтетических или гидрообработанных минеральных масел.
Часто используются сложные эфиры, PAO (полиальфаолефины) или другие синтезы. Обычное индустриальное масло - это минерал с добавками.
Когда вы смешиваете остаток старого индустриального масла с новым синтетическим H1, могут возникнуть несовместимости:
Расслоение. Синтез и минерал могут не растворяться друг в друге, и в резервуаре образуется эмульсия.
Потеря присадок. Некоторые антиокислители или противопенные присадки могут осаждаться на границе раздела двух масел.
Изменение вязкости. Смесь может не соответствовать классу ISO и потерять смазывающие свойства при нагреве.
Разбухание уплотнений. Если полярность масел сильно отличается, резиновые манжеты могут разбухнуть или, наоборот, усохнуть.
Эти проблемы редко проявляются в течение дня, но через 1–2 недели работы приводят к повышенному износу, снижению давления в гидросистеме или неожиданным отказам.
Вывод: перед смешиванием консультируйтесь с техпаспортами обоих масел. Если производители не гарантируют совместимость, рисковать не стоит - промывка окупится снижением времени простоя из-за отказов.
Управление запасами и маркировка: как избежать повторного смешения
После конверсии самый частый источник проблем - случайное смешение пищевого и непищевого масла на складе или при заливке оборудования.
Организация хранилища
Разделенные зоны. H1-масла хранятся в отдельном, четко обозначенном месте, на максимальном расстоянии от обычных индустриальных масел.
Цветовая маркировка. Рекомендуется окрасить или переклеить этикетки H1-продуктов (например, зеленый или желтый цвет) так, чтобы визуально они сразу отличались.
Отдельные насосы и воронки. Если возможно, используйте отдельные насосы для подачи H1-масла; воронки, щупы и емкости тоже должны быть расчехлены и подписаны.
Журнал выдачи. Фиксируйте каждую выдачу масла со ссылкой на точку оборудования и дату. Это помогает при ревизии.
Маркировка на оборудовании
На каждой точке заливки (резервуар редуктора, централизованная система смазки, картер) наклейте метку «H1» или «пищевое масло». Инструкция по обслуживанию на каждой машине должна указывать точный тип масла (марку и NSF-номер).
Если предприятие постепенно переходит на H1 (не все оборудование сразу), разметьте «промежуточные» узлы, которые еще работают на обычном масле, и укажите на них тип текущей жидкости. Это предотвратит случайную переливку.
Циркуляционная промывка: техника для систем с централизованной подачей
Если на предприятии используется централизованная система смазки (CSS), промывка может быть проведена без полной остановки оборудования.
Это щадящий, но эффективный способ.
Процедура
1. Слив масла из главного резервуара на рабочей температуре (если система прогрета).
2. Замена картриджа фильтра в системе.
3. Заливка свежего H1-масла того же класса вязкости.
4. Запуск циркуляции на холостом ходу (без нагрузки на оборудование) на 15–30 минут в зависимости от объема системы и типа магистралей.
5. Слив промывочного масла обратно в резервуар (его не используют дальше как рабочее).
6. Повторная замена картриджа (если в системе есть возможность).
7. Финальная заливка рабочего H1-масла.
При объеме системы 50–100 литров 15 минут циркуляции дает достаточно хорошую очистку. Если система очень загрязнена (много часов работы без замены фильтра), время может быть увеличено до 30 минут.
Очень важно: промывочное масло, прошедшее один цикл циркуляции, содержит вымытые загрязнения и следы старого масла. Используйте его как вспомогательный flush oil при следующей промывке другого оборудования, но не как финальную рабочую заливку.
Совет инженера: контроль качества после конверсии
Сценарий: конверсия завершена, оборудование работает на H1-маслах неделю.
Как убедиться, что все прошло успешно?
Рекомендуется провести анализ образца масла из главного резервуара или из одной из ключевых точек циркуляции. Современная лаборатория проведет:
Полевый анализ вязкости (ISO класс) - должен совпадать с документацией.
Проверка на воду и влагу - для свежего масла не должно быть более 200–300 ppm.
Подсчет частиц по ISO 4406 (классификация загрязненности) - после промывки размер частиц должен быть не хуже 17/15/12 или лучше.
Кислотное число (TAN) - должно соответствовать свежему маслу из паспорта.
Наличие металлических частиц (железо, медь) - свежее масло содержит минимум, резкий прирост говорит об износе.
Если контроль показал нормальные параметры, оборудование можно считать успешно переведенным. Если обнаружены проблемы (высокая загрязненность, вода, необычный рост частиц), нужна повторная промывка или внеплановое техническое обслуживание.
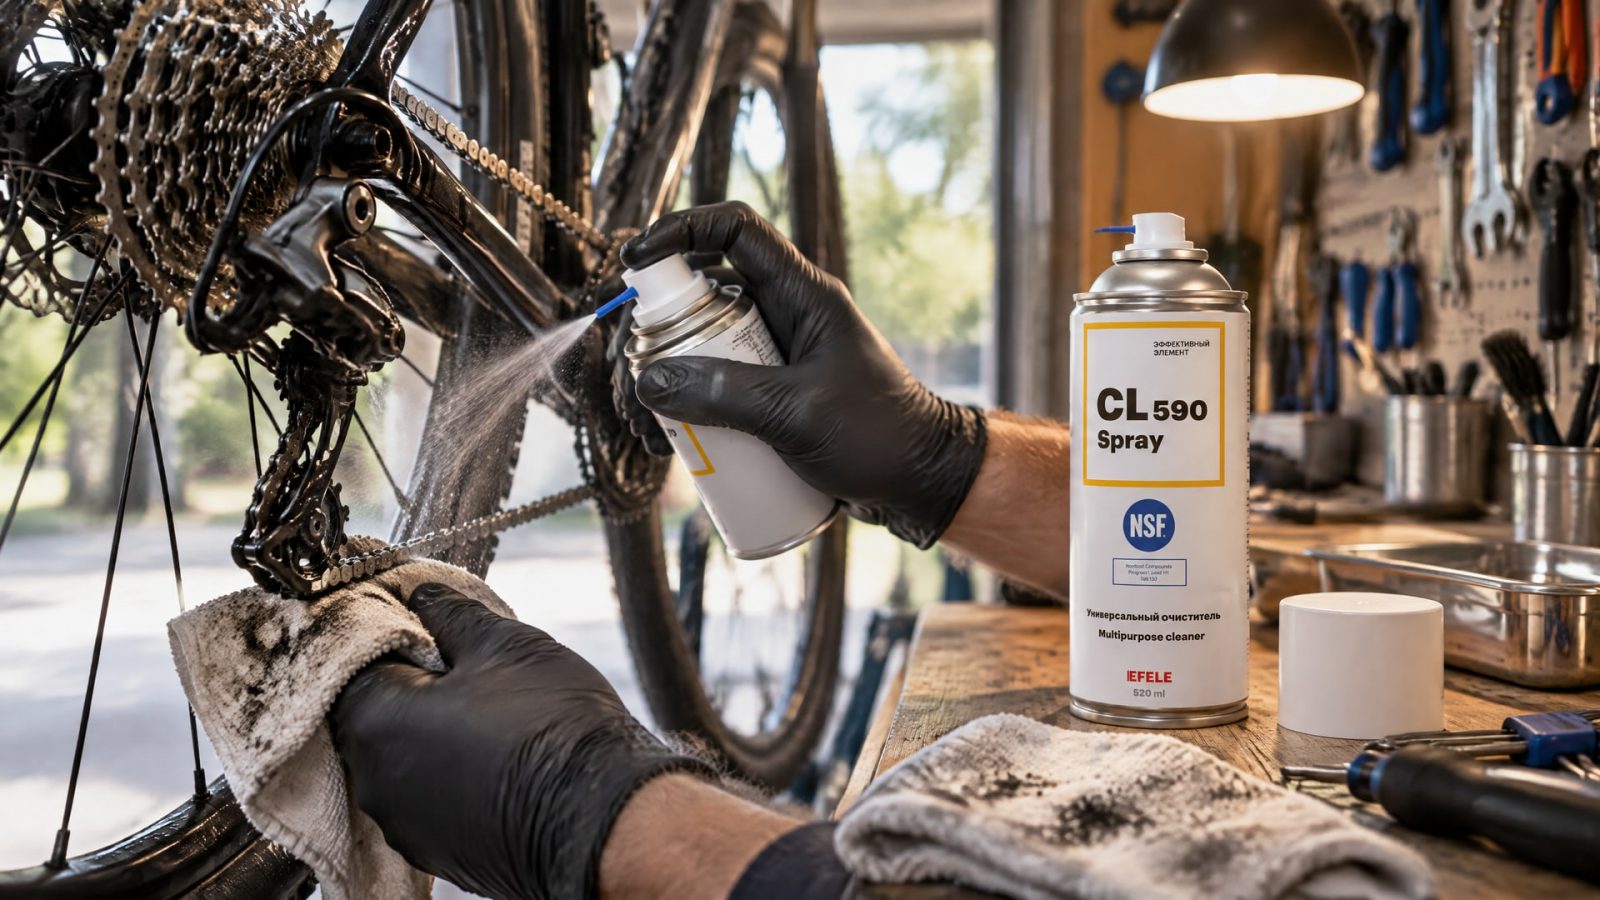
Для легкой очистки оборудования от остатков старого минерального масла перед финальной заливкой H1 можно использовать специализированный очиститель. EFELE CL-590 Spray с допуском NSF H1 эффективно удаляет органические отложения, остатки минеральных масел и загрязнения с поверхностей без риска оставить токсичные пленки; это безопасный выбор для пищевого производства, позволяющий минимизировать время простоя при переходе.
Централизованные системы смазки: переход без остановки оборудования
Многие пищевые производства используют централизованные системы смазки (дозаторы, линии циркуляции), в которых одно масло подается к множеству точек.
Переход таких систем на H1 удобнее, чем перевод каждого узла отдельно.
Преимущества централизованного подхода
Единая промывка. Вместо того чтобы промывать каждый подшипник или редуктор отдельно, вы промываете один главный резервуар и одну магистраль.
Контроль качества в одной точке. Анализ масла из главного резервуара дает картину всей системы.
Упрощение логистики. Вместо десятков типов масла на складе - один или два сорта H1.
Снижение затрат на обслуживание. Единая замена фильтров, единая процедура промывки.
Технические особенности
Если в системе используется масло для полужидкой многоцелевой смазки (NLGI 0–1, прокачиваемое через линии), переход осложняется: новое H1-масло может иметь иную прокачиваемость, вязкость при температуре линий может отличаться. В таких случаях проверьте совместимость давления подачи с новым маслом - могут потребоваться регулировки насоса дозатора.
Полужидкую многоцелевую смазку EFELE MG-200 с допуском NSF H1 часто используют в централизованных системах пищевых производств благодаря отличной прокачиваемости при низких температурах и совместимости с остатками минеральных масел; она обеспечивает стабильный переход без переналадки оборудования дозации.
После конверсии централизованной системы рекомендуется первые две недели проверять давление в магистралях каждый день. Если оно нестабильно (прыгает на 20–30% от нормы), это признак несовместимости масел или неправильной вязкости; требуется вторичная промывка или консультация с техподдержкой производителя системы.
Документирование перехода для HACCP и контроля качества
Пищевые производства обязаны вести записи о конверсии систем смазки в рамках своего HACCP-плана (план анализа рисков и критических контрольных точек).
Это не бюрократия - это инструмент снижения рисков.
Минимальный набор документов
План конверсии: перечень всех точек смазки, тип текущего масла, тип нового H1-масла, плановые даты переходов.
Акт аудита системы смазки: результаты осмотра, выявленные проблемы, план их решения.
Журнал промывок: дата, время, объем промывочного масла, продолжительность циркуляции, ФИО исполнителя.
Результаты анализа масла до и после: вязкость, загрязненность, влага, кислотное число.
Чек-лист приемки: точка заливки, тип залитого H1-масла, количество, дата, подпись.
Обновленная инструкция обслуживания: на каждой машине и в руководстве по техническому обслуживанию указаны точные марки H1-масел и интервалы замены.
Такая документация не только соответствует регуляторным требованиям, но и помогает при трудировании с поставщиком смазочных материалов в случае отказа оборудования. Поставщик, видя полную историю конверсии, может быстро определить, был ли это дефект масла или ошибка в процедуре.
Часто задаваемые вопросы
Можно ли просто долить пищевое масло в старое индустриальное без промывки?
Это возможно только в очень редких ситуациях - когда система совсем открытая (капельная смазка), объем масла ничтожен, остаток будет быстро вытеснен, и риск смешения признан приемлемым. Во всех остальных случаях (циркуляционные системы, редукторы, гидравлика) требуется как минимум слив, замена фильтров и промывка. Смешение несовместимых масел приводит к эмульсии, потере смазывающих свойств и износу оборудования.
Какая разница между H1 и H2?
H1 допускает случайный технологически неизбежный контакт с пищей; H2 - полный запрет. H1 дороже (требует дополнительная NSF-сертификация), но используется для оборудования пищевых линий, где капля масла может попасть на продукт или конвейер. H2 дешевле и подходит для зон, где контакт исключен (например, редуктор в отдельном помещении).
Если промыть систему один раз, остаток старого масла точно удалится?
Одна промывка удаляет 80–90% остатков, но не 100%. Для критичных систем (гидравлика, редукторы) рекомендуется двойная промывка: первый слив, замена фильтра, краткая циркуляция, повторный слив и финальная заливка. Для простых узлов достаточно одной промывки.
Нужно ли менять уплотнения при переходе на H1?
Обычно нет, если уплотнения изготовлены из стандартной резины (NBR) или фторопласта (FKM). Но если система долго работала на экстремально полярном масле (например, синтетическом эфире), уплотнения могут быть адаптированы под его свойства. При переходе на новое H1-масло возможно разбухание. Проверьте совместимость в техпаспорте нового масла или консультируйтесь с производителем оборудования.
Что делать, если систему нельзя разобрать (она герметична)?
Герметичную систему нельзя полностью промыть через фильтр. В этом случае рекомендуется: (1) полностью слить масло из доступного резервуара; (2) залить свежее H1-масло; (3) дать системе поработать на холостом ходу 20–30 минут для циркуляции; (4) снова слить масло; (5) залить финальную рабочую заливку. Если система совсем не разборная - требуется специальная промывка под давлением или консультация техподдержки производителя.
Заключение
Переход с индустриальных масел на пищевые (H1) - это не просто замена жидкости, а комплексная процедура, включающая аудит, промывку, документирование и контроль. Хотя некоторые источники обсуждают «переход без промывки», на практике это работает только в исключительных случаях; для большинства систем требуется минимум слив, замена фильтров и циркуляционная промывка.
Ключ к успешной конверсии - прозрачное планирование, четкая маркировка оборудования и разделение хранилищ пищевых и непищевых смазок. Анализ масла после переходе подтвердит качество выполненной работы. Если начать с грамотного аудита системы смазки, правильно выбрать тип промывки и задокументировать каждый этап, предприятие избежит неожиданных отказов оборудования и будет уверено в безопасности своей продукции.
Следующий шаг - составить план конверсии для конкретного производства: перечень всех точек смазки, сроки переходов для каждого узла, назначение ответственного за контроль и согласование с HACCP-программой. Это позволит провести переход плавно, без срывов графика и с минимальными затратами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, в какую сторону откручивается гайка, и как безопасно демонтировать закисшую резьбу, избегая повреждений.
Выбирайте смазку пищевую NSF H1 для фасовочного и упаковочного оборудования, учитывая вязкость, температурный диапазон и совместимость с материалами.
Узнайте, почему сож пенится в станке, и как быстро устранить эту проблему, чтобы восстановить эффективность обработки.