
Контроль качества анаэробных фиксаторов: методы и проверка нанесения
Контроль качества анаэробных фиксаторов строят на механических испытаниях, а не только на визуальной оценке нанесения. Для резьбового соединения измеряют момент срыва и момент проворачивания после срыва по ISO 10964:1993. Для оценки материала применяют испытание на сдвиг по ISO 10123:2013. Отдельно контролируют подготовку поверхностей и соблюдение регламента нанесения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые отвечают за стабильность сборки и приемку партий. Разберем, какие методы контроля подходят для соединения и самого материала, как организовать производственную проверку и почему нельзя без риска проверять момент уже отвержденного соединения.
Какие параметры показывают качество фиксации резьбы
Наличие состава на резьбе еще не означает, что соединение получило требуемую прочность.
Для контроля важны механические показатели: момент срыва, момент проворачивания после срыва и сдвиговая прочность. Они позволяют оценить результат испытания, тогда как внешний вид слоя показывает лишь отдельные признаки нанесения.
Момент срыва, или breakaway torque, показывает, какое усилие требуется, чтобы начать проворачивать зафиксированное соединение. Момент проворачивания, или prevailing torque, измеряют после срыва, когда крепеж продолжает двигаться. Эти показатели относятся к испытанию резьбового соединения по ISO 10964:1993.
Сдвиговая прочность характеризует сопротивление материала нагрузке сдвига. Ее определяют на образцах типа pin-and-collar или на резьбовых крепежах по ISO 10123:2013. Этот стандарт применяют для ранжирования и контроля качества анаэробных клеев, в том числе фиксаторов.
Методы дополняют друг друга, но не заменяют один другой. ISO 10964:1993 сосредоточен на крутящем моменте резьбового соединения, а ISO 10123:2013 - на сдвиговой прочности материала. Выбор испытания зависит от того, что требуется подтвердить: качество фиксации конкретного соединения или свойства материала в сопоставимых условиях.
При подготовке контроля важно заранее определить, какие показатели проверяют и с какими критериями приемки сравнивают результат. Универсальное значение момента или прочности для всех резьбовых узлов из этих стандартов не следует: испытания дают измеряемые показатели, а требования к ним задают для конкретной задачи.
Проверка нанесения фиксатора резьбы на производстве
Проверка нанесения фиксатора резьбы включает оценку самого процесса и испытание результата на специально подготовленных образцах.
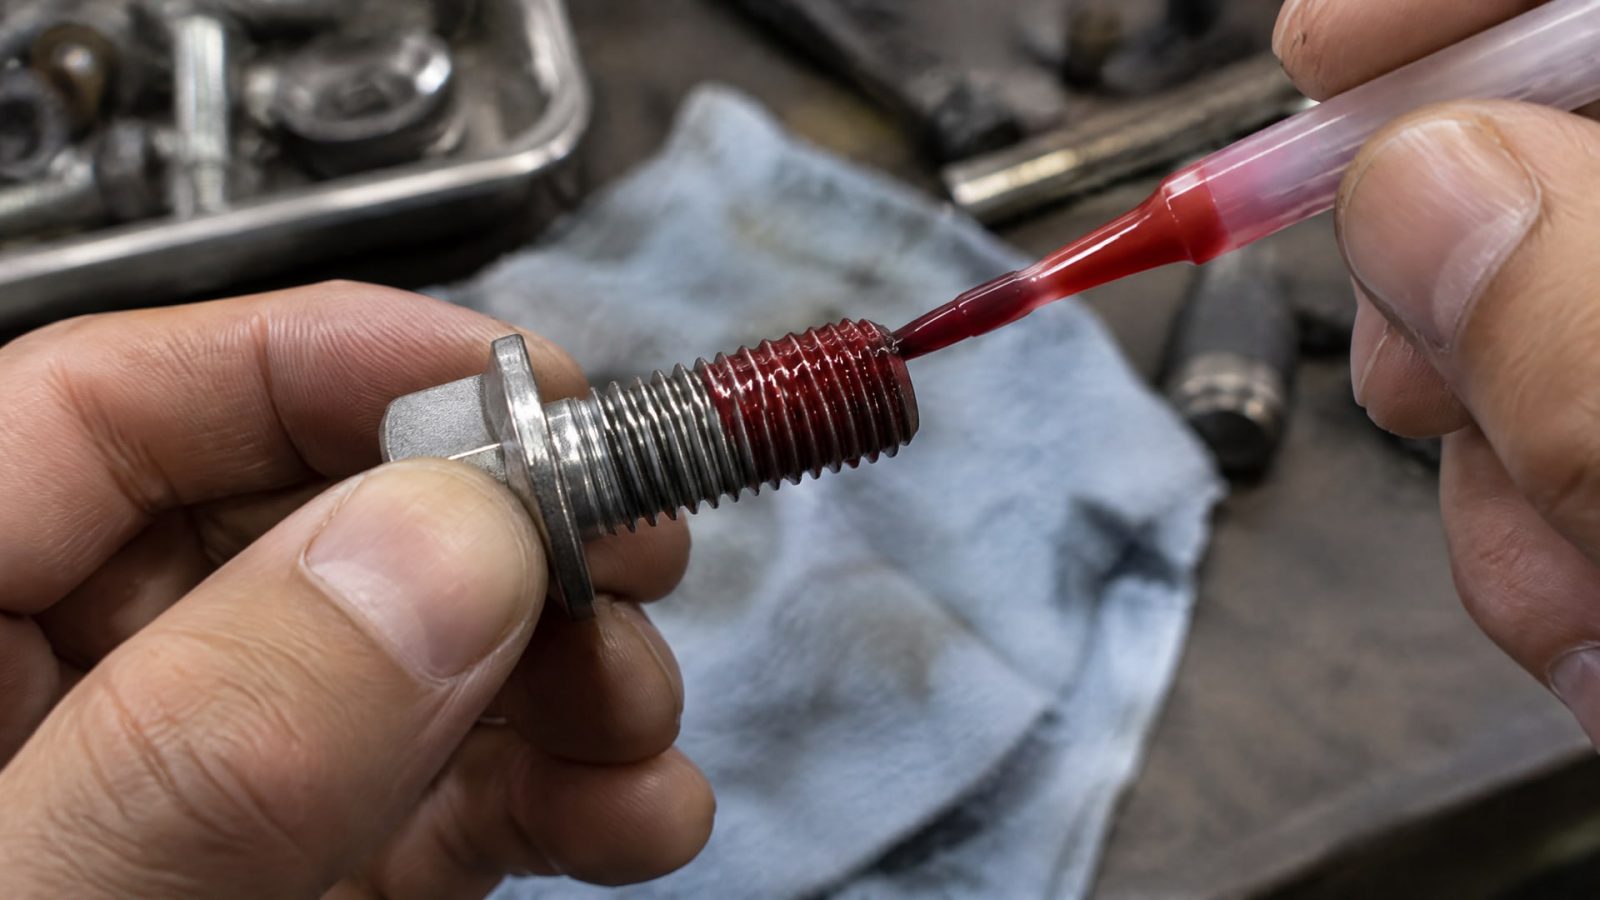
Визуальный осмотр может выявить очевидные нарушения регламента, но не подтверждает механическую прочность соединения. Одинаковый внешний вид не гарантирует одинаковых результатов испытания.
Для производственного контроля фиксируют соблюдение принятого порядка подготовки поверхностей и нанесения состава. Конкретные операции и критерии должны соответствовать технологическому регламенту предприятия. Если процесс меняется, важно оценивать не только внешний вид собранных узлов, но и результаты механических испытаний на образцах.
Практическую проверку можно выстроить так:
Осмотреть нанесение и проверить, соблюден ли установленный регламент подготовки поверхности и сборки.
Для проверки фиксации резьбы провести испытание момента срыва и момента проворачивания по ISO 10964:1993.
Для оценки материала провести испытание на сдвиг по ISO 10123:2013.
Сопоставить результаты с установленными для конкретной сборки критериями приемки.
Сохранить результаты испытаний, чтобы оценивать повторяемость процесса и поставок.
Для фиксаторов резьбы EFELE применяют разные методы контроля: визуальный осмотр, проверку момента откручивания и испытания на сдвиг. Выбор метода зависит от того, проверяют ли нанесение и готовое соединение или оценивают свойства материала. В обоих случаях визуальная оценка остается вспомогательной, а механические показатели дают измеряемую основу для вывода о качестве.
Как проверить анаэробный фиксатор по ISO 10964:1993
ISO 10964:1993 описывает определение крутящего момента анаэробных фиксаторов на резьбовом крепеже.
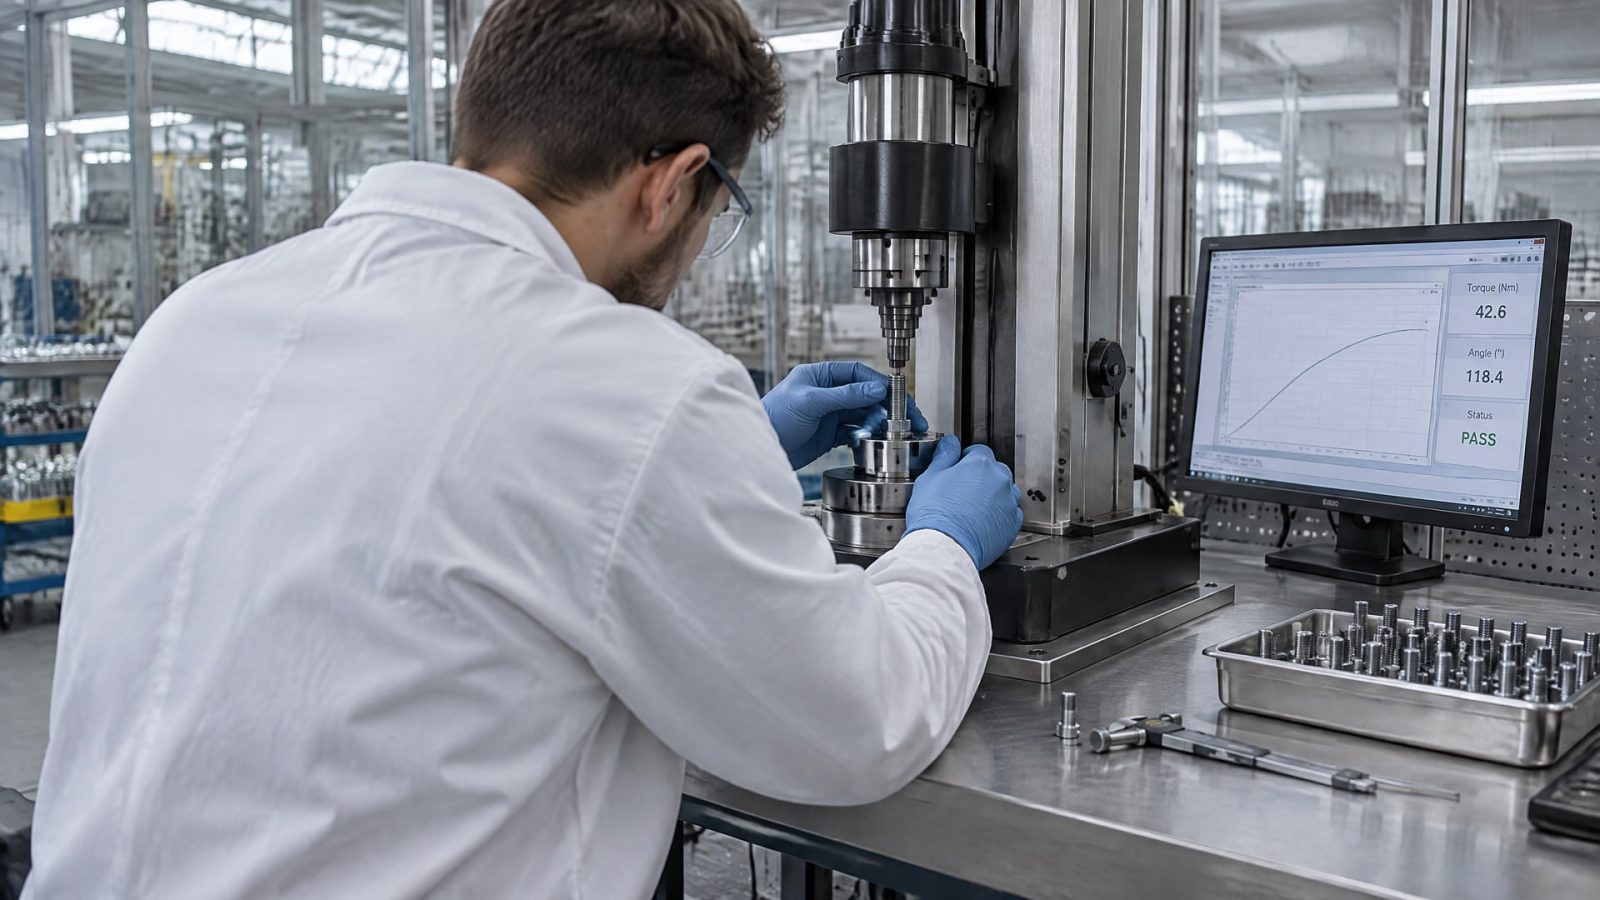
В ходе испытания измеряют момент, необходимый для срыва соединения, а затем момент проворачивания после срыва. Такой подход помогает оценить именно прочность фиксации резьбового соединения, а не внешний вид нанесенного материала.
Результаты испытаний используют при контроле качества и квалификации материала. Чтобы оценить стабильность, одной проверки может быть недостаточно: важна повторяемость показателей в серии испытаний. Для приемки поставки полезно запрашивать последовательные COA с данными по вязкости, времени фиксации и моменту срыва, а также актуальный протокол независимых испытаний, если он предусмотрен процедурой квалификации.
Важно различать испытание образца и проверку готового производственного узла. Если соединение уже отверждено, прикладывать к нему контрольный момент не следует: такая проверка может разрушить сформировавшееся клеевое соединение и снизить его фиксирующую способность. Для оценки по ISO 10964:1993 используют образцы, подготовленные для испытаний, а не узлы, которые после проверки должны продолжать работать.
При анализе результатов учитывают, какие именно показатели измерены и по какой методике. Момент срыва и момент проворачивания описывают разные этапы испытания, поэтому их не стоит подменять одним числом. Для корректной приемки инженеру и снабженцу важно сверяться со спецификацией и протоколом, а не сравнивать отдельное значение без контекста метода.
Испытание на сдвиг по ISO 10123:2013
ISO 10123:2013 устанавливает метод определения сдвиговой прочности анаэробных клеев на образцах pin-and-collar.
Стандарт также охватывает другие анаэробные клеи и применим для ранжирования и контроля качества материалов. Это испытание помогает сравнивать свойства составов по заданной методике.
Для проверки материала как такового испытание на сдвиг дает отдельный показатель, который нельзя напрямую считать моментом фиксации резьбового соединения. ISO 10123:2013 и ISO 10964:1993 отвечают на разные вопросы: первый - о сдвиговой прочности, второй - о крутящем моменте резьбового соединения. Поэтому выбор метода зависит от цели контроля.
При входной оценке партии испытание на сдвиг может дополнять анализ документации поставщика. Для квалификации материала также применяют независимую лабораторию и признанную методику испытания. Важно фиксировать результаты и оценивать их повторяемость между партиями, а не делать вывод только по единичному измерению.
Если задача предприятия - подтвердить именно работу фиксатора на резьбе, испытания на сдвиг не заменяют измерение момента срыва по ISO 10964:1993. Если задача - сопоставить материалы по сдвиговой прочности, релевантен ISO 10123:2013. В программе контроля могут понадобиться оба подхода, поскольку они характеризуют разные стороны качества.
Дефекты фиксации резьбы и ограничения визуального контроля
К дефектам фиксации относят ситуацию, когда наличие нанесенного материала не подтверждается требуемой механической прочностью соединения.
Однако по одному внешнему признаку нельзя установить причину отклонения или надежность узла. Стандарты ориентированы на измеряемые механические показатели, а не на визуальную «красоту шва».
Визуальный осмотр полезен как часть проверки процесса: он позволяет оценить, выполнялся ли регламент нанесения и нет ли очевидных нарушений. Но одинаковое на вид нанесение не доказывает одинаковый момент срыва или сдвиговую прочность. Поэтому визуальную проверку дополняют испытаниями на образцах и контролем соблюдения технологического порядка.
Еще одно распространенное заблуждение - повторно проверить затяжку уже отвержденного крепежа. Такая операция может повредить сформировавшееся соединение. Если требуется измерить момент, испытание проводят на подготовленном образце, предназначенном для контроля, а не на узле, который должен остаться в эксплуатации.
При разборе отклонения сопоставляют протокол испытаний, данные партии и соблюдение регламента подготовки и нанесения. Такой подход помогает отделить проблему самого материала от нестабильности процесса, не делая выводов только по внешнему виду соединения.
Как организовать входной и производственный контроль партии
При входном контроле стоит оценивать не только паспортные данные, но и результаты испытаний партии.
Для подтверждения стабильности поставки используют серии последовательных COA, в которых отслеживают вязкость, время фиксации и момент срыва. Актуальный протокол испытаний независимой лаборатории может служить дополнительным подтверждением по процедуре квалификации.
Внутреннюю программу контроля удобно разделить на несколько задач:
Проверка документов и идентификация партии.
Контроль соблюдения регламента подготовки поверхности и нанесения.
Испытание резьбовых образцов на момент срыва и момент проворачивания по ISO 10964:1993.
Оценка сдвиговой прочности материала по ISO 10123:2013, если она нужна для задачи контроля.
Анализ повторяемости результатов между испытаниями и партиями.
Критерии приемки устанавливают для конкретной сборки и производственного процесса. Поскольку приведенные стандарты задают методы испытаний, а не универсальные пределы для любого крепежа, результат нужно интерпретировать в контексте требований предприятия. В протоколе полезно указывать метод, проверяемый показатель, идентификатор партии и итог сравнения с заданными критериями.
Такой порядок дает инженеру основание оценивать качество соединения, а закупщику - сопоставлять поставки по измеряемым характеристикам. Если результаты выходят за установленные пределы или заметно меняются между партиями, следует проверить соблюдение процесса и запросить дополнительные данные испытаний.
Часто задаваемые вопросы
Достаточно ли визуально проверить нанесение фиксатора резьбы?
Нет. Визуальный осмотр помогает оценить соблюдение регламента и обнаружить очевидные нарушения, но не подтверждает прочность соединения. Для этого измеряют момент срыва и момент проворачивания по ISO 10964:1993 либо определяют сдвиговую прочность по ISO 10123:2013, в зависимости от задачи контроля.
Можно ли проверить момент затяжки после отверждения фиксатора?
Не следует проверять момент на уже отвержденном производственном соединении. Такая операция может разрушить сформировавшееся клеевое соединение и снизить его фиксирующую способность. Для измерения момента срыва и проворачивания применяют подготовленные образцы, предназначенные для испытаний по ISO 10964:1993.
Чем отличаются ISO 10123:2013 и ISO 10964:1993?
ISO 10123:2013 описывает определение сдвиговой прочности анаэробного материала на образцах pin-and-collar. ISO 10964:1993 посвящен определению крутящего момента резьбового соединения: измеряют момент срыва и последующего проворачивания. Методы отвечают на разные вопросы и не заменяют друг друга.
Заключение
Контроль качества анаэробных фиксаторов сочетает проверку соблюдения регламента нанесения с механическими испытаниями. Для резьбовых соединений используют момент срыва и момент проворачивания по ISO 10964:1993, для оценки сдвиговой прочности материала - ISO 10123:2013. Визуальная проверка полезна, но не заменяет измерений.
Следующий шаг - определить, какие показатели нужны для вашей сборки, установить критерии приемки и включить соответствующие испытания в контроль партии и производственного процесса. Для проверки момента используйте подготовленные образцы, а не уже отвержденные рабочие соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку без аллергенов для оборудования на производстве детского питания, учитывая допуски H1 и ISO 21469.
Узнайте, как анаэробный герметик срок годности сохраняет при правильном хранении и использовании.
Подготовка поверхности деталей с внутренними диаметрами: микропескоструй или химическая обработка для оптимального результата.