
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
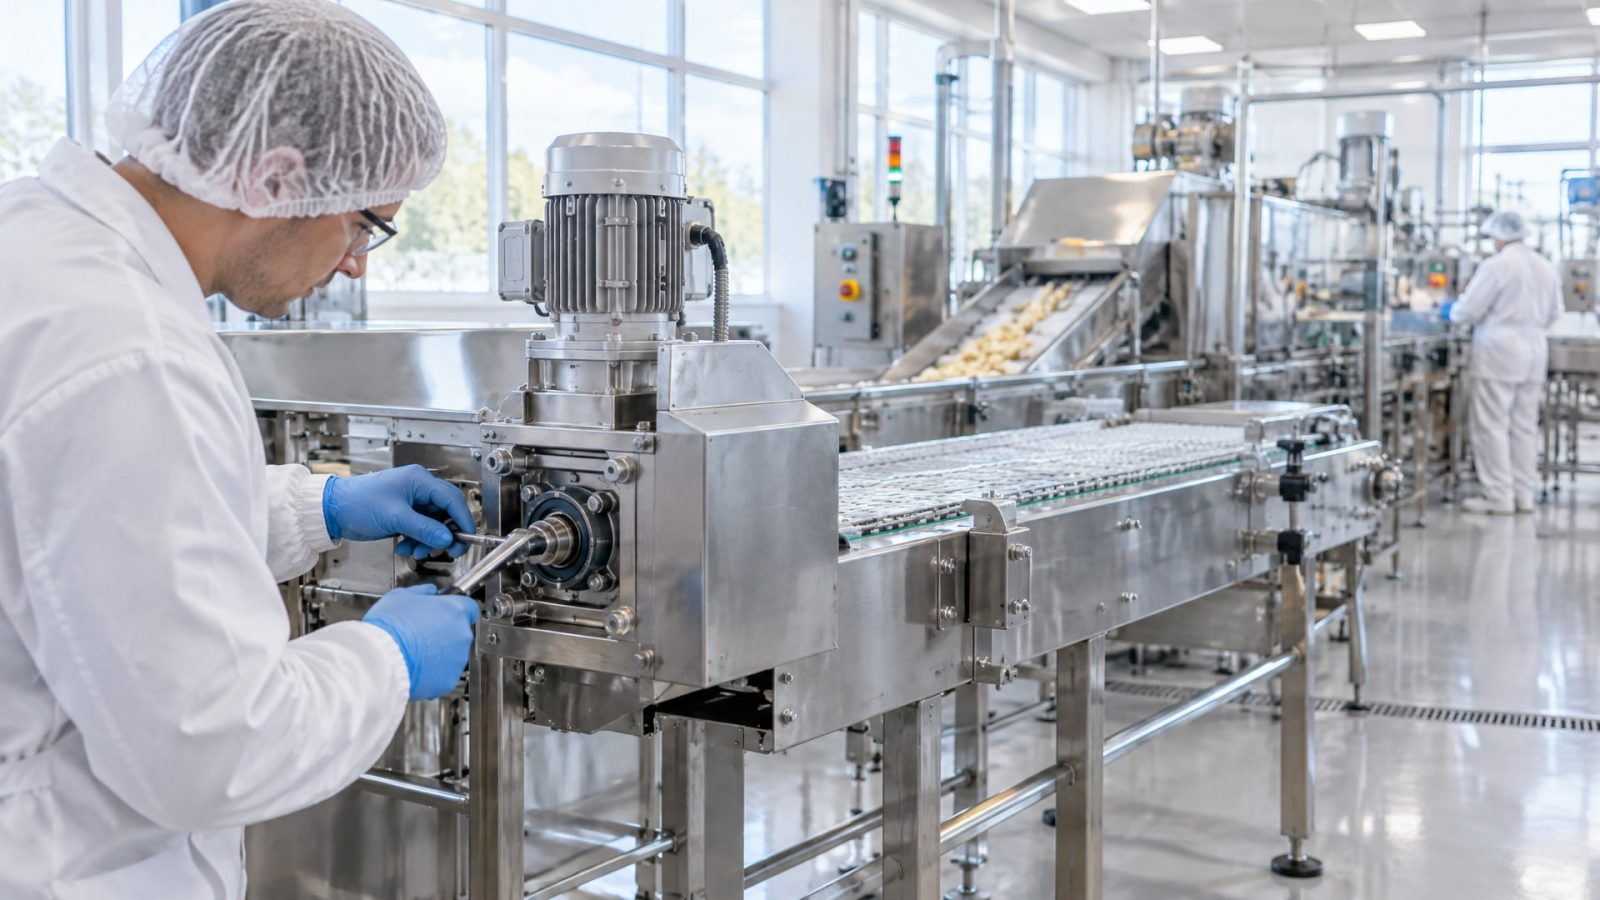
Оборудование на пищевых производствах постоянно подвергается интенсивной мойке: горячей водой, паром, моющими и дезинфицирующими растворами. В этих условиях обычная смазка быстро вымывается, что приводит к холодному пуску, фреттингу и выходу узлов из строя. Смазка с допуском NSF H1 - это не просто «пищевая» смазка, а материал, который сочетает безопасность при случайном контакте с продуктом с высокой устойчивостью к воде и химии мойки. Выбор правильного варианта требует понимания не только регистрации, но и конкретных параметров водостойкости, типа загустителя и совместимости с режимом очистки оборудования.
Эта статья поможет техническим специалистам и закупщикам разобраться, на какие характеристики смотреть при подборе H1-смазки для washdown-сред, как интерпретировать данные испытаний и как построить правильную систему смазки, которая не подведет при ежедневной санитарной обработке.
Что такое NSF H1 и чем он отличается от других категорий
NSF H1 - это регистрация, которая означает, что смазка содержит только ингредиенты, разрешенные по FDA 21 CFR 178.3570, и безопасна при случайном контакте с пищей на уровне до 10 мг/кг (10 ppm).
Эта категория применяется для участков, где теоретически может быть инцидентный контакт с продуктом: рядом с открытым конвейером, на суставах машин над продукцией, в шпинделях фасовочного оборудования.
H1 не следует путать с H2 - это совершенно разные применения. H2 используется для участков, где контакта с пищей быть не должно: редукторы в подсобке, направляющие автоклава сзади, компрессорные системы. H2 может содержать минеральное масло и присадки, которые запрещены в H1, поэтому H2 дешевле, но его нельзя использовать в зоне возможного загрязнения продукта.
Третья категория, 3H, применяется для пищевых разделителей (например, в прессах) и требует еще более жестких требований. Но для смазки механизмов на производстве в зоне мойки нужна именно H1.
Сам по себе допуск H1 не говорит о водостойкости. Смазка может быть санитарной (H1), но вымываться при первом же контакте с водой под давлением. Поэтому выбор смазки для washdown-среды включает два параллельных критерия: наличие NSF H1 и подтвержденная устойчивость к вымыванию.
Водостойкость как главный критерий для постоянной мойки
Для оборудования, подвергающегося мойке водой, паром и моющими средствами, решающее значение имеют два стандартных испытания: ASTM D1264 (Resistance to Water Washout) и ASTM D4049 (Resistance to Water Spray-Off).
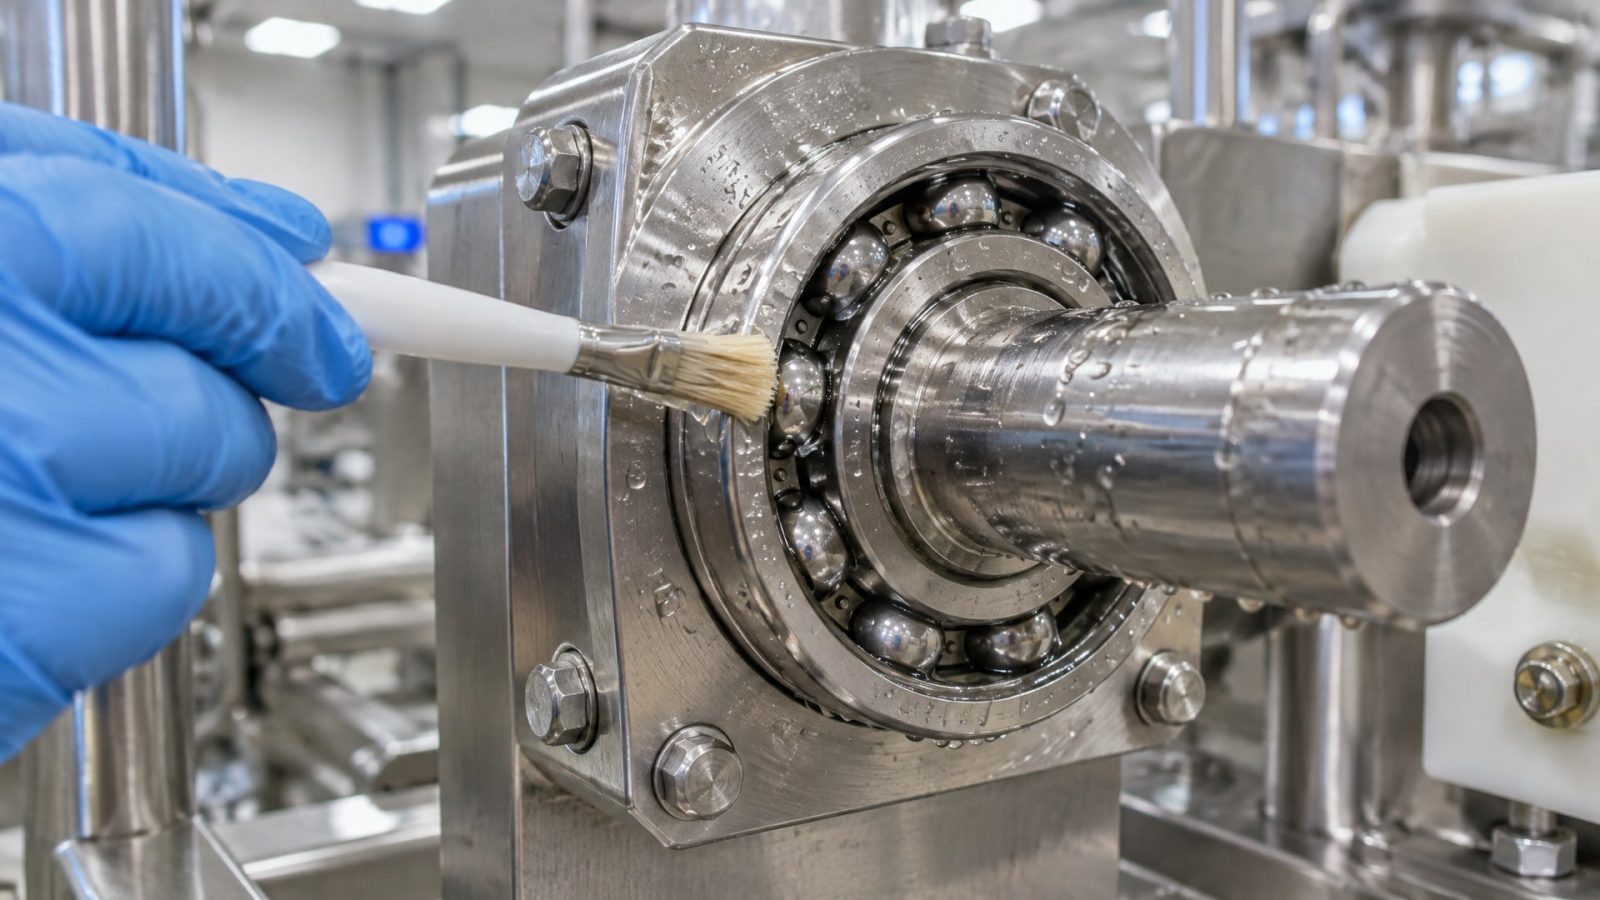
ASTM D1264 моделирует контакт смазки с водой в центрифуге: образец смазки вращается в среде горячей дистиллированной воды, и измеряют, сколько смазки потеряно. Для пищевых смазок, работающих в условиях постоянной мойки, прибыль считают приемлемой при потере не более 3-5%.
ASTM D4049 более реалистичен для washdown-сред: смазку наносят на поверхность, а затем подвергают воздействию водяного распыления под давлением, имитируя промывку. Практический ориентир - водная стойкость не ниже 90%, то есть смазка должна оставаться на месте более, чем на 90% после испытания. Если показатель ниже - смазка будет вымываться с первой же мойкой.
Это не маркетинговое заявление типа «водостойкая», а конкретная цифра из испытаний. Когда вы выбираете смазку для CIP-мойки или для оборудования на пищевом производстве, требуйте у поставщика именно данные ASTM D4049 в техническом документе. Если их нет - смазка не подходит для постоянной мойки, какой бы красивой ни была ее этикетка.
Устойчивость к воде зависит не только от базового масла (белое минеральное, PAO, полиоловые эфиры), но главным образом от типа загустителя. Литиевые смазки, например, склонны к разрушению в водной среде, тогда как алюминиевый комплекс или кальциевый сульфонат намного лучше держат форму при контакте с влагой.
Выбор загустителя для режимов washdown и CIP
Консистенция смазки (класс NLGI) - это не один параметр, а комбинация базового масла и загустителя.
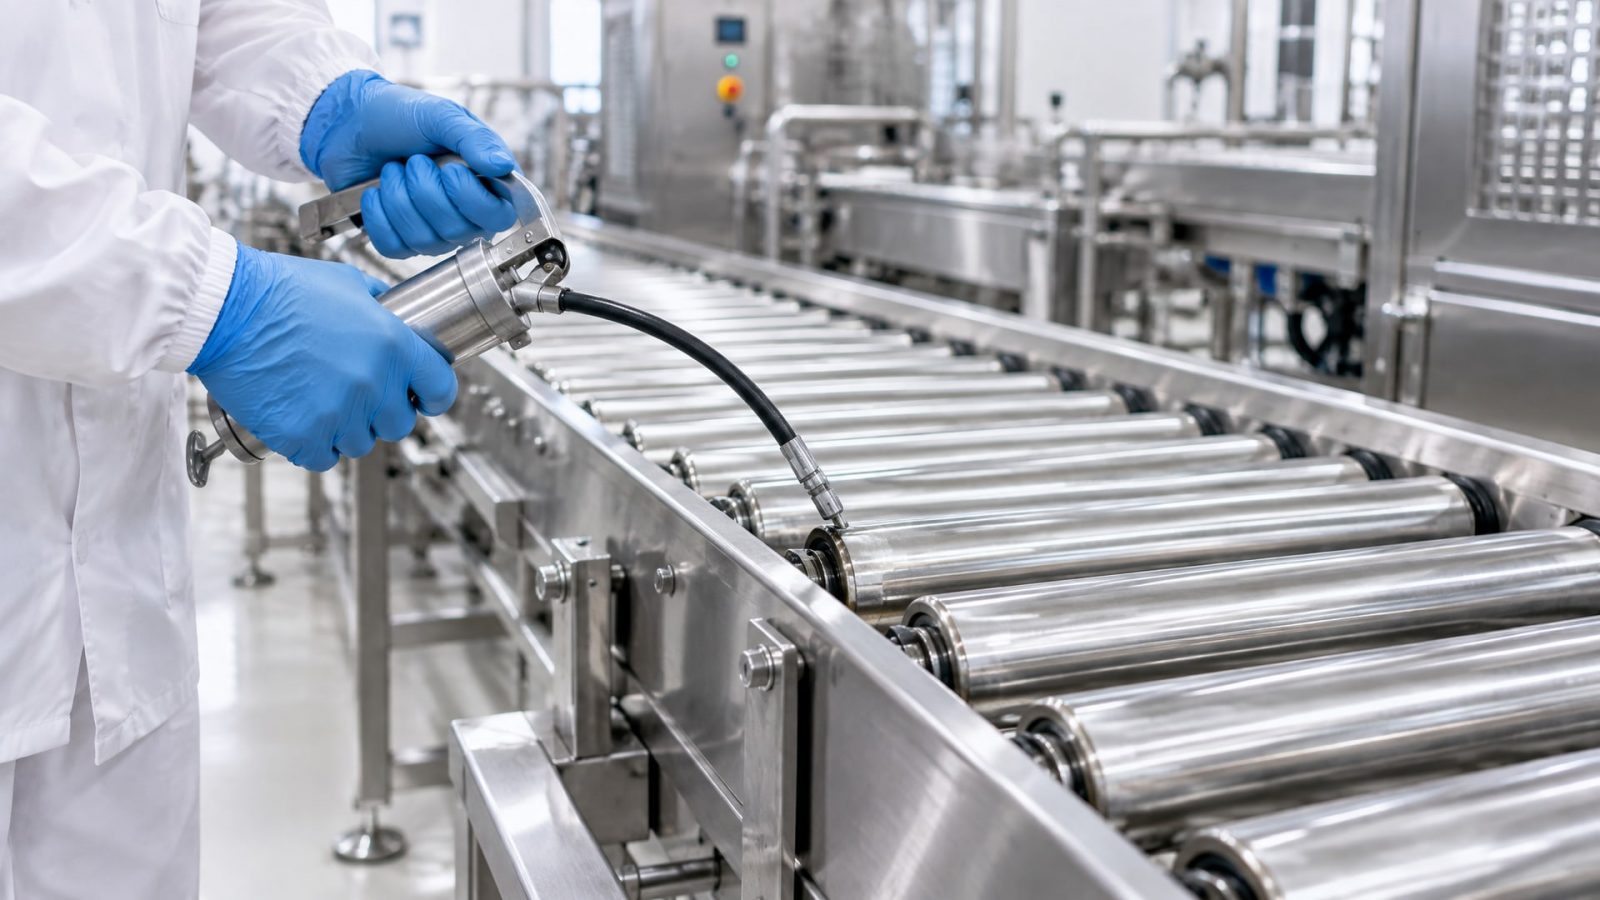
При выборе смазки для washdown-среды класс NLGI (2, 3, 4) - вторичен; главное - как загуститель ведет себя в водной среде и при контакте с моющей химией.
Для пищевых производств в условиях постоянной мойки предпочтение отдают следующим типам загустителей:
Алюминиевый комплекс. Обеспечивает хорошую адгезию (прилипание) к металлу, устойчив к воде и моющим средствам. Традиционно используется для конвейеров и направляющих в пищевой отрасли.
Кальциевый сульфонат. Высокая водостойкость, совместим с температурными циклами мойки, устойчив к щелочным моющим растворам.
Полиуретан. Современный вариант, обладает отличной адгезией и водостойкостью, подходит для высокотемпературных CIP-циклов.
Литиевые смазки, напротив, быстро теряют структуру при контакте с водой и не рекомендуются для мойки. Кальциевые (простые) смазки также не подходят для washdown - они размягчаются или превращаются в масло.
При выборе смазки для CIP-системы (автоматизированная мойка при высоком давлении и температуре) нужно уточнить, совместима ли она с конкретными моющими средствами, которые используются на производстве. Некоторые щелочные растворы или кислые дезинфектанты могут нарушить структуру смазки даже с хорошим загустителем, если последний не был протестирован именно с этой химией.
Характеристики оборудования для мойки и требования к смазке
На пищевых производствах оборудование работает в условиях, которые значительно отличаются от стандартных механических мастерских.
Камеры мойки, туннельные системы, спирально-ленточные конвейеры - все они подвергаются воздействию горячей воды (часто 60-80 °C), пара, щелочных и кислых моющих растворов.
Конструктивно такое оборудование часто предусматривает:
Корпусные детали и направляющие из нержавеющей стали (316L), которая требует смазки, не оставляющей налета и совместимой с санитарией.
Уплотнения и сальники, которые должны выдерживать одновременно воду, химию и температуру без разбухания.
Точки смазки, которые находятся либо сбоку конвейера (где брызги неизбежны), либо внутри редуктора (где пар может конденсироваться).
Такие условия называют washdown-средой. Для washdown-среды нужна не просто H1-смазка, а смазка с доказанной стойкостью к циклам намокания-высыхания. На производстве смазка вчера получила водяное облако, сегодня высохла при циклировании, завтра снова намокла - и это повторяется ежедневно. Смазка должна не просто не вымыться, но сохранить свои противоизносные и адгезионные свойства на протяжении всего интервала переподсмазки.
Для таких условий закупщики часто выбирают смазки, у которых есть специальная отметка в документе: «suitable for CIP», «washdown-approved» или явно указаны результаты ASTM D4049 не ниже 90%.
Картирование точек смазки и контроль дозировки
Правильный выбор H1-смазки - это только половина дела.
Вторая половина - это правильное применение: где смазывать, как часто, сколько и как контролировать.
На производстве первый шаг - картирование точек смазки: составить карту всех мест, где есть трение, и оценить риск контакта с пищей. Точка над открытым конвейером - это H1. Редуктор в углу цеха, закрытый и не видимый продукту - это может быть H2 (если в компании есть строгое разделение). Подшипник в боку упаковочной машины, куда летят брызги, но не может упасть прямо в продукт - H1.
Для каждой H1-точки нужно установить режим переподсмазки. На оборудовании при постоянной мойке это не три месяца, как на обычном конвейере, а часто две-три недели или даже одна неделя, в зависимости от интенсивности washdown. Если оборудование моется два раза в день горячей водой - дозировка выше.
Минимально необходимое количество - это ключевой принцип пищевой смазки. Лишняя смазка на производстве - это потенциальный источник загрязнения. Поэтому на каждой точке наносят ровно столько, чтобы узел был смазан и чтобы после нанесения и сборки оборудования не было избытка, который может упасть в продукт.
На многих производствах применяют централизованные системы дозирования (пищеблокирующие насосы, микро-масленки), которые гарантируют точную дозировку и сокращают риск ошибки персонала. Для высокотемпературных точек и для режимов CIP иногда используют автоматическое нанесение через форсунки, чтобы смазка распределялась равномерно.
Документирование и HACCP-контроль в процессе смазки
Пищевое производство работает в системе HACCP (анализ рисков и критические контрольные точки).
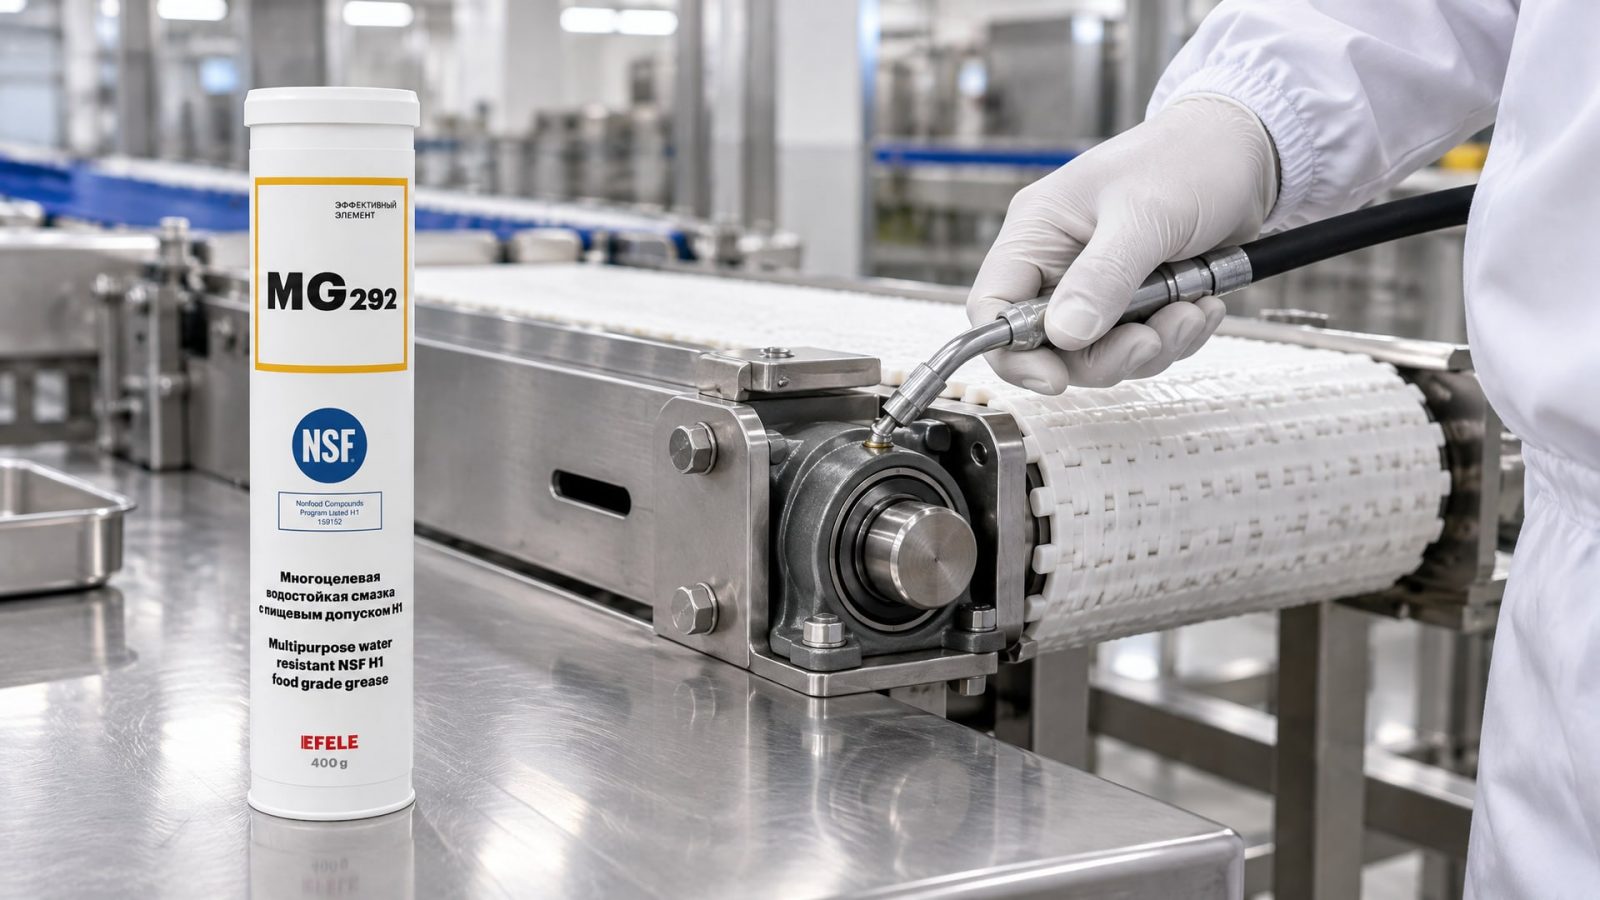
Смазка - это один из факторов, влияющих на безопасность продукта, поэтому ее использование должно быть задокументировано и контролируемо.
На производстве должны быть:
Реестр точек смазки с указанием типа узла, применяемого продукта (например, EFELE MG-292), частоты переподсмазки и ответственного лица.
**Техничес
кие карты** с данными о допустимых применениях: NSF H1, совместимость с моющими средствами, температурный диапазон, интервал замены.
Журнал переподсмазки - кто, когда и сколько смазки нанес. Это часто заполняется вручную на печатном листе, но на современных производствах может быть в цифровой форме в приложении по управлению оборудованием.
Контроль остатков смазки в таре - чтобы убедиться, что используется именно то, что указано в реестре, и что тара не загрязнена.
Обучение персонала - оператор должен знать, почему нельзя просто взять любую смазку со склада, как правильно нанести смазку, чтобы не загрязнить точку и не оставить избытка.
Пищевые компании часто требуют от поставщика смазки не только техдокумент (TDS), но и копию NSF H1-сертификата, результаты испытаний и декларацию о совместимости с их конкретными моющими средствами. Для CIP-систем требуется еще и подтверждение совместимости с режимом мойки (температура, время экспозиции, рН).
Контроль дозировки и отсутствия загрязнения может проводиться посредством:
Внешних проверок (визуальный осмотр - нет ли потеков, избытка, следов загрязнения).
Микробиологических проб с поверхности оборудования - чтобы убедиться, что смазка не служит питательной средой для микробов.
Периодического переоборудования смазочной системы - замены картриджей в пищеблокирующих масленках, промывки воздуховодов в автоматических системах нанесения.
Критерии выбора смазки: чек-лист для закупщика
При выборе H1-смазки для оборудования при постоянной мойке проверьте следующие пункты:
1. NSF H1-регистрация. Смазка должна иметь действующий сертификат NSF H1. Попросите у поставщика копию или номер регистрации, который можно проверить на сайте NSF International.
2. Результаты ASTM D1264 и ASTM D4049. Смазка должна терять не более 5% при ASTM D1264 и сохранять не менее 90% при ASTM D4049. Эти данные - в техническом листе (TDS).
3. Совместимость с вашей химией мойки. Если на производстве используется конкретный щелочной раствор или кислый дезинсектант, попросите у поставщика сведения о совместимости.
4. Тип загустителя. Для washdown подходят алюминиевый комплекс, кальциевый сульфонат или полиуретан. Избегайте литиевых смазок.
5. Температурный диапазон. Если циклы мойки включают горячую воду или пар, убедитесь, что смазка выдерживает эту температуру (обычно это указано как диапазон от -10 до +60 °C или выше).
6. Возможность нанесения без избытка. Смазка должна быть такой консистенции, чтобы ее можно было нанести точно в нужное место, не создавая потеков и беспорядка. Для некоторых точек подойдет пластичная смазка, для других - масло-аэрозоль.
7. Наличие российской логистики и техподдержки. Если производство находится в России, выбирайте поставщика, который может оказать техническую консультацию на месте, быстро доставить товар и помочь с документированием для HACCP.
Для оборудования, работающего в условиях постоянной мойки, критически важна водостойкость смазки, например, EFELE MG-292, которая обладает допуском NSF H1 и высокой устойчивостью к вымыванию по данным ASTM D4049. При выборе смазки убедитесь, что в техническом листе явно указаны результаты испытаний водостойкости, а не просто маркетинговое заявление.
Часто задаваемые вопросы
Что такое CIP-мойка и почему к ней предъявляются особые требования к смазке?
CIP (Clean-in-Place) - автоматизированная система мойки оборудования горячей водой, паром и моющими растворами без разборки узлов. Смазка в CIP-системе подвергается не просто воздействию воды, но и циклам нагрева, контакту с щелочью или кислотой, высокому давлению распыления. Смазка должна быть совместима с этим режимом - ее структура не должна разрушаться, она должна оставаться на месте и продолжать защищать узел после каждого цикла мойки.
Почему H1-смазка может вымываться, если она «пищевая»?
H1 означает, что смазка безопасна при случайном контакте с пищей, но не гарантирует водостойкость. Есть H1-смазки, которые создавались для сухих пищевых производств (например, муколы, крупы), где контакт с водой минимален. Для мойки нужна H1-смазка, которая одновременно прошла испытания на водостойкость (ASTM D1264, D4049). Проверяйте оба критерия.
Как часто нужно переподсмазывать оборудование, работающее при постоянной мойке?
Частота зависит от интенсивности washdown, типа узла и применяемой смазки. На производстве с ежедневной горячей мойкой обычно переподсмазывают один раз в неделю или чаще, чем на обычном оборудовании (которое может работать месяц на одной смазке). Точный интервал устанавливается на основе осмотра узла и рекомендаций производителя оборудования.
Можно ли использовать одну смазку для H1 и H2 точек?
Нет. H1-смазка может применяться везде, но H2 - только в зонах без риска контакта с пищей. На практике компании часто используют разные смазки для разных участков, чтобы снизить стоимость (H2 дешевле) и упростить логистику.
Как проверить, совместима ли смазка с моющим средством, которое мы используем?
Попросите у поставщика смазки информацию о совместимости или декларацию о тестировании с вашим конкретным средством. На многих производствах перед внедрением нового продукта проводят пилотное испытание: наносят смазку на контрольный узел и пропускают несколько циклов мойки, затем проверяют, не потеряла ли смазка свои свойства. Это занимает несколько дней и гарантирует совместимость.
Заключение
Выбор пищевой смазки H1 для оборудования при постоянной мойке - это не просто поиск продукта с красивой этикеткой. Нужно проверить две вещи одновременно: наличие допуска NSF H1 (безопасность при контакте с продуктом) и подтвержденную водостойкость по ASTM D1264 и D4049 (способность оставаться на месте при мойке). Тип загустителя, совместимость с химией CIP и правильная дозировка - все это влияет на то, будет ли смазка работать надежно или станет источником проблем.
Начните с картирования точек смазки на вашем оборудовании, затем выберите смазку, у которой есть явные данные об испытаниях водостойкости, и установите режим переподсмазки на основе реальной интенсивности мойки. Задокументируйте процесс в журнале HACCP, обучите персонал, и система смазки будет работать стабильно, не создавая рисков загрязнения продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации для надежной фиксации.
Узнайте, почему смазочно-охлаждающая жидкость теряет биостойкость и как эффективно бороться с микробиологическим загрязнением.
Узнайте, как смазки H1 помогают пройти аудит HACCP, снизить химический риск и избежать замечаний при проверке.