
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный клей, предназначенный для надежной фиксации цилиндрических посадок и устранения микродвижений в узлах машин и оборудования. Выбор правильного состава критичен: неверно подобранный по зазору или температурному режиму фиксатор либо не заполнит зазор и потеряет адгезию, либо потеряет прочность при нагреве. В этой статье разберем, как подобрать фиксатор, учитывая диаметральный зазор соединения и реальные условия эксплуатации, чтобы избежать отказов и переделок.
Закупщики и технические специалисты часто ошибаются, выбирая состав только по «максимальной температуре» из паспорта, забывая, что прочность и скорость фиксации зависят от вязкости, размера зазора и типа применяемого компаунда. Статья покажет, как правильно сопоставить эти параметры с реальными условиями производства.
Основные параметры анаэробных вал-втулочных фиксаторов
Анаэробные фиксаторы отверждаются в отсутствие кислорода в присутствии активных металлических поверхностей.
Эффективность фиксации напрямую зависит от трех ключевых факторов: вязкости состава, диаметрального зазора и температурного режима.
Вязкость определяет, насколько хорошо фиксатор заполнит зазор. Более текучие (низковязкие) составы проникают в узкие щели, но подходят только для плотных посадок; более густые (высоковязкие) заполняют широкие зазоры, но не смогут затечь в плотное соединение. Производители разделяют продукты именно по этому принципу, и выбор одного состава вместо другого может привести к недозаполнению зазора и потере прочности.
Диаметральный зазор - это радиальный просвет между валом и втулкой. Для стандартных составов оптимальный диапазон составляет 0,025–0,15 мм; для высоковязких решений -0,05–0,38 мм. При зазоре свыше максимально допустимого фиксатор либо не заполнит полость, либо его прочность упадет значительно. По данным технических листов, максимальная удерживающая способность достигается, когда диаметральный зазор не превышает 0,005 дюйма (около 0,13 мм); по мере роста clearance часть прочности теряется.
Рабочая температура - третий решающий фактор. Большинство анаэробных фиксаторов допускают непрерывную эксплуатацию в диапазоне –55°C до +150°C. Однако для узлов, работающих при повышенных температурах (компрессоры, редукторы, тепловое оборудование), используют специальные высокотемпературные составы, которые сохраняют прочность до +175°C, +180°C и даже +230°C.
Выбор фиксатора по диаметральному зазору
Диаметральный зазор - это первый параметр, который нужно измерить перед выбором фиксатора.
Ошибка на этом этапе приводит к потере адгезии или недостаточной прочности соединения.
Низковязкие фиксаторы предназначены для малых зазоров (0,025–0,15 мм). Их используют для плотных посадок, шпоночных пазов, подшипников и уплотнений. Благодаря текучести такие составы хорошо проникают в узкие щели, но не заполнят зазор, превышающий допуск. Если спецификация втулки предусматривает зазор 0,1–0,12 мм, выбирай низковязкий состав; при зазоре свыше 0,2 мм он не сработает.
Средневязкие фиксаторы работают с зазорами 0,05–0,2 мм. Это универсальные составы, подходящие для большинства типовых посадок вал–втулка. Они хорошо балансируют между проникновением в щель и удержанием вязкого слоя между поверхностями.
Высоковязкие фиксаторы предназначены для больших зазоров (0,1–0,38 мм и более). Их используют в узлах с более свободными допусками, когда нужно заполнить зазор и одновременно предотвратить вытечку состава из полости. Высоковязкие составы часто применяют также для вертикальных соединений, где жидкий фиксатор может стечь.
Важно помнить: при выборе нужно смотреть не только на среднее значение зазора, но и на его допуск. Если чертеж указывает зазор 0,08+0,05/-0,02 мм, то максимально возможный зазор составит 0,13 мм, и фиксатор должен быть рассчитан на эту верхнюю границу.
Влияние температуры на выбор и отверждение фиксатора
Температура работает на два фронта: она влияет на скорость отверждения фиксатора и на его итоговую прочность после полимеризации.
Стандартные анаэробные фиксаторы указывают рабочий диапазон от –55°C до +150°C. Это означает, что фиксатор будет держать посадку при этих температурах, но если узел регулярно нагревается выше +150°C, происходит деградация полимера и потеря прочности. Для таких условий нужны высокотемпературные составы.
Высокотемпературные фиксаторы, по данным технических листов, допускают непрерывную эксплуатацию до +175°C, +180°C, а некоторые специальные версии - до +230°C. Эти составы используют в редукторах, компрессорах, двигателях и другом оборудовании с повышенным тепловыделением. При сомнении между стандартным и высокотемпературным продуктом нужно ориентироваться на реальную температуру узла, а не на температуру окружающей среды; локальный нагрев в месте трения может быть намного выше, чем в остальной машине.
Кроме того, температура ускоряет отверждение. По данным технических материалов, каждые 10°C повышения температуры удваивают скорость полимеризации. Если фиксатор при 20°C отверждается за 20 минут, то при 50°C время сократится примерно до 10 минут. Это позволяет ускорить сборку, но требует соблюдения допусков на нагрев, указанных производителем.
Быстроотверждаемые анаэробные вал-втулочные фиксаторы
Скорость фиксации - важный параметр производственной логистики.
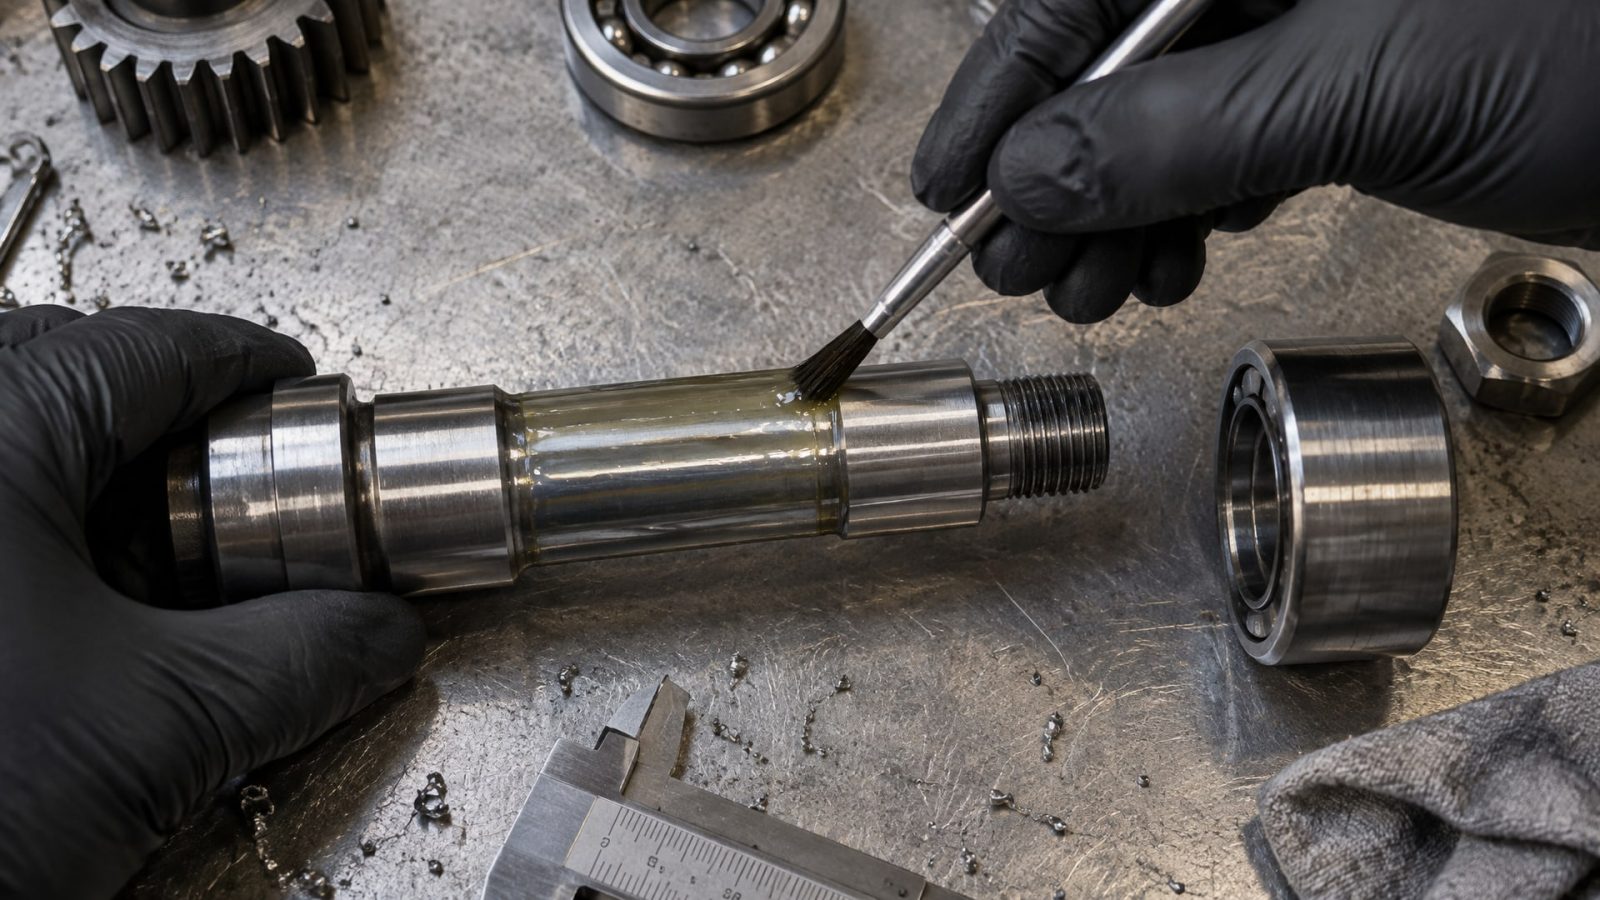
Время фиксации варьируется от 4 минут на стали для некоторых составов до 25 минут для других. Это время зависит не только от формулировки фиксатора, но и от материала поверхности, шероховатости и температуры.
Быстроотверждаемые фиксаторы (5–15 минут фиксации) сокращают время простоя узла и позволяют ускорить цикл сборки. Они особенно полезны на высокопроизводительных линиях, где каждая минута простоя влияет на выход продукции. Однако быстроотверждаемость достигается за счет специальных инициаторов полимеризации, и выбор все равно должен определяться зазором, температурой и требуемой разборкой в будущем.
Для дополнительного ускорения используют праймеры (активаторы). Нанесение праймера на подшипник или втулку перед нанесением фиксатора может ускорить отверждение на 30–50% и повысить адгезию к сложным материалам (нержавеющая сталь, чугун). Однако праймер добавляет этап сборки и требует хранения отдельного реактива; применяется он только при необходимости в критичных узлах.
На линиях фасовки и сборки часто используют именно быстроотверждаемые варианты, чтобы сократить время фиксации без использования праймера. В условиях, где узел может быть передвинут или отправлен на другую операцию уже через 10–15 минут, такой выбор оправдан.
Анаэробные вал-втулочные фиксаторы для экстремальных температур
Для узлов, работающих при высоких температурах, требуется специальный подход.
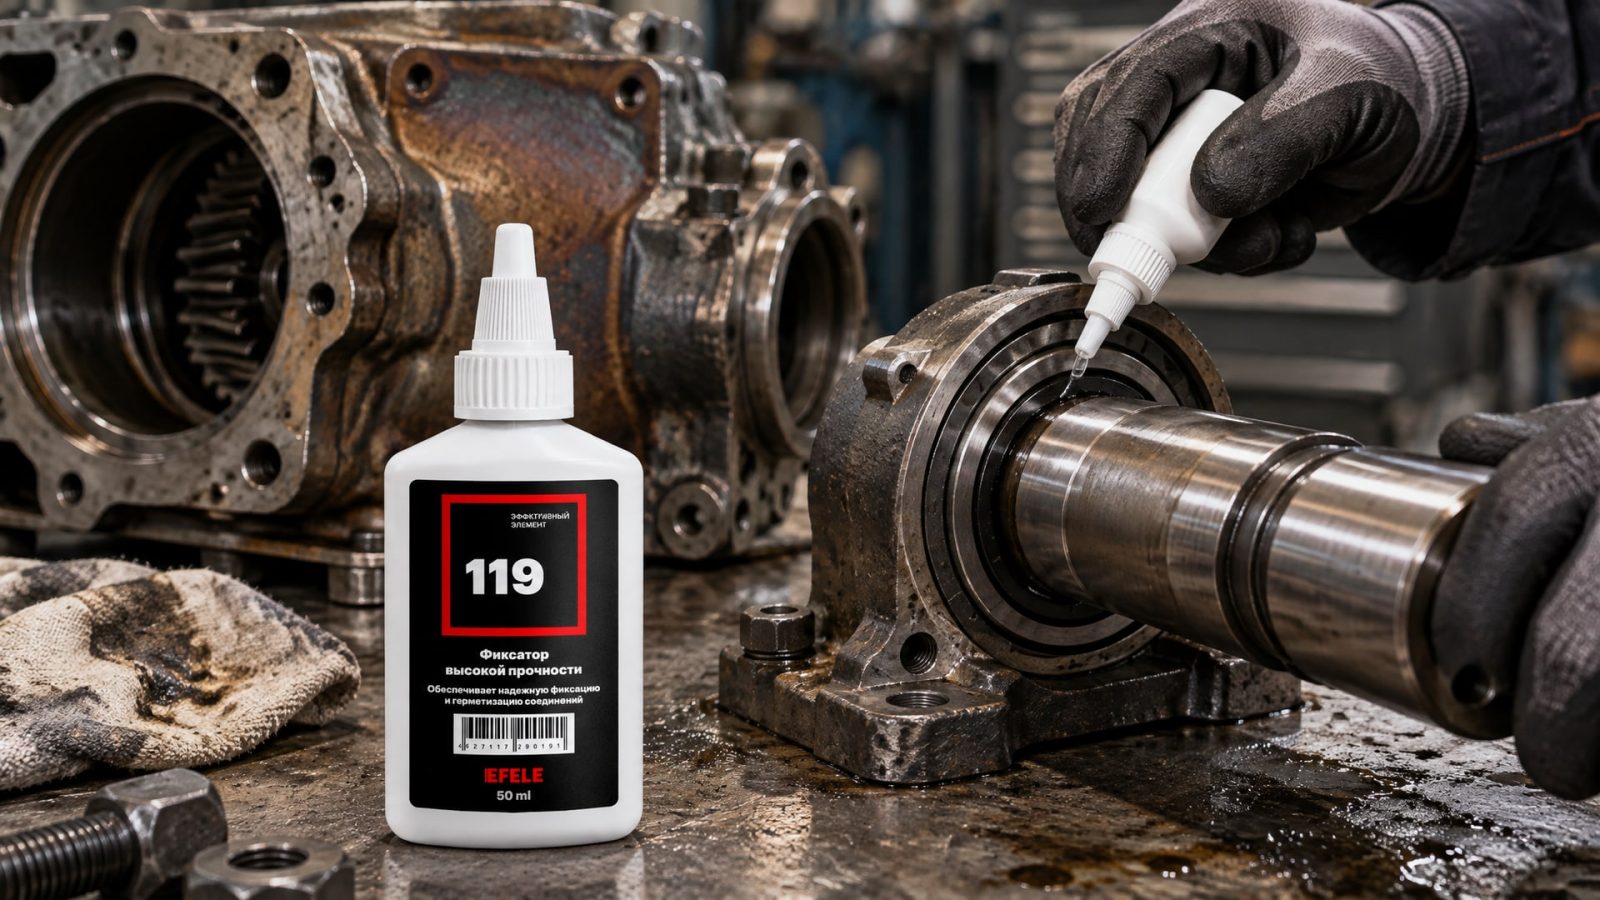
EFELE 119 предназначен для фиксации вал-втулочных соединений с зазором до 0,3 мм и рабочими температурами до +280°C, обеспечивая термостойкую фиксацию в условиях экстремального нагрева редукторов, компрессоров и тепловых установок.
При выборе высокотемпературного фиксатора нужно проверить не только максимальную рабочую температуру, но и допустимый зазор. У высокотемпературных составов, как правило, допуск по clearance немного ниже, чем у универсальных: например, максимальный диаметральный зазор может быть ограничен 0,1–0,15 мм при температуре эксплуатации до +175°C. Это связано с тем, что при повышенной температуре полимер становится мягче, и большой зазор приводит к потере удерживающей способности.
Испытание высокотемпературных фиксаторов проводят по стандарту ISO 10123 (измерение прочности на сдвиг), и паспортные данные часто сравнивают именно по этому показателю. Перед закупкой сравни прочность на сдвиг при комнатной температуре и при максимальной рабочей температуре: хороший высокотемпературный фиксатор не должен терять более 15–20% прочности при нагреве.
Практический подбор фиксатора: таблица по зазору и температуре
При выборе фиксатора нужно сопоставить три параметра: диаметральный зазор, рабочую температуру и требуемое время фиксации.
Ниже приведена ориентировочная таблица, которая поможет сузить круг кандидатов.
| Диаметральный зазор | Рабочая температура | Тип фиксатора | Примечание |
|---|---|---|---|
| 0,025–0,1 мм | –55…+150°C | Низковязкий стандартный | Для плотных посадок, подшипников, уплотнений |
| 0,05–0,15 мм | –55…+150°C | Средневязкий универсальный | Для большинства посадок вал–втулка |
| 0,1–0,3 мм | –55…+150°C | Высоковязкий | Для свободных посадок и вертикальных узлов |
| 0,025–0,1 мм | –55…+175°C | Низковязкий высокотемпературный | Для плотных посадок при повышенном нагреве |
| 0,05–0,15 мм | –55…+175°C | Средневязкий высокотемпературный | Универсальное решение для горячих узлов |
| 0,1–0,3 мм | –55…+230°C | Высоковязкий экстремальный | Для редукторов, компрессоров, двигателей |
После выбора класса фиксатора по зазору и температуре проверь время фиксации и требования к поверхности в техническом листе конкретного продукта. У разных производителей эти параметры могут отличаться, даже если оба продукта относятся к одному типу.
Подготовка поверхности и условия применения
Эффективность фиксатора зависит не только от выбора правильного состава, но и от качества подготовки посадочных поверхностей.
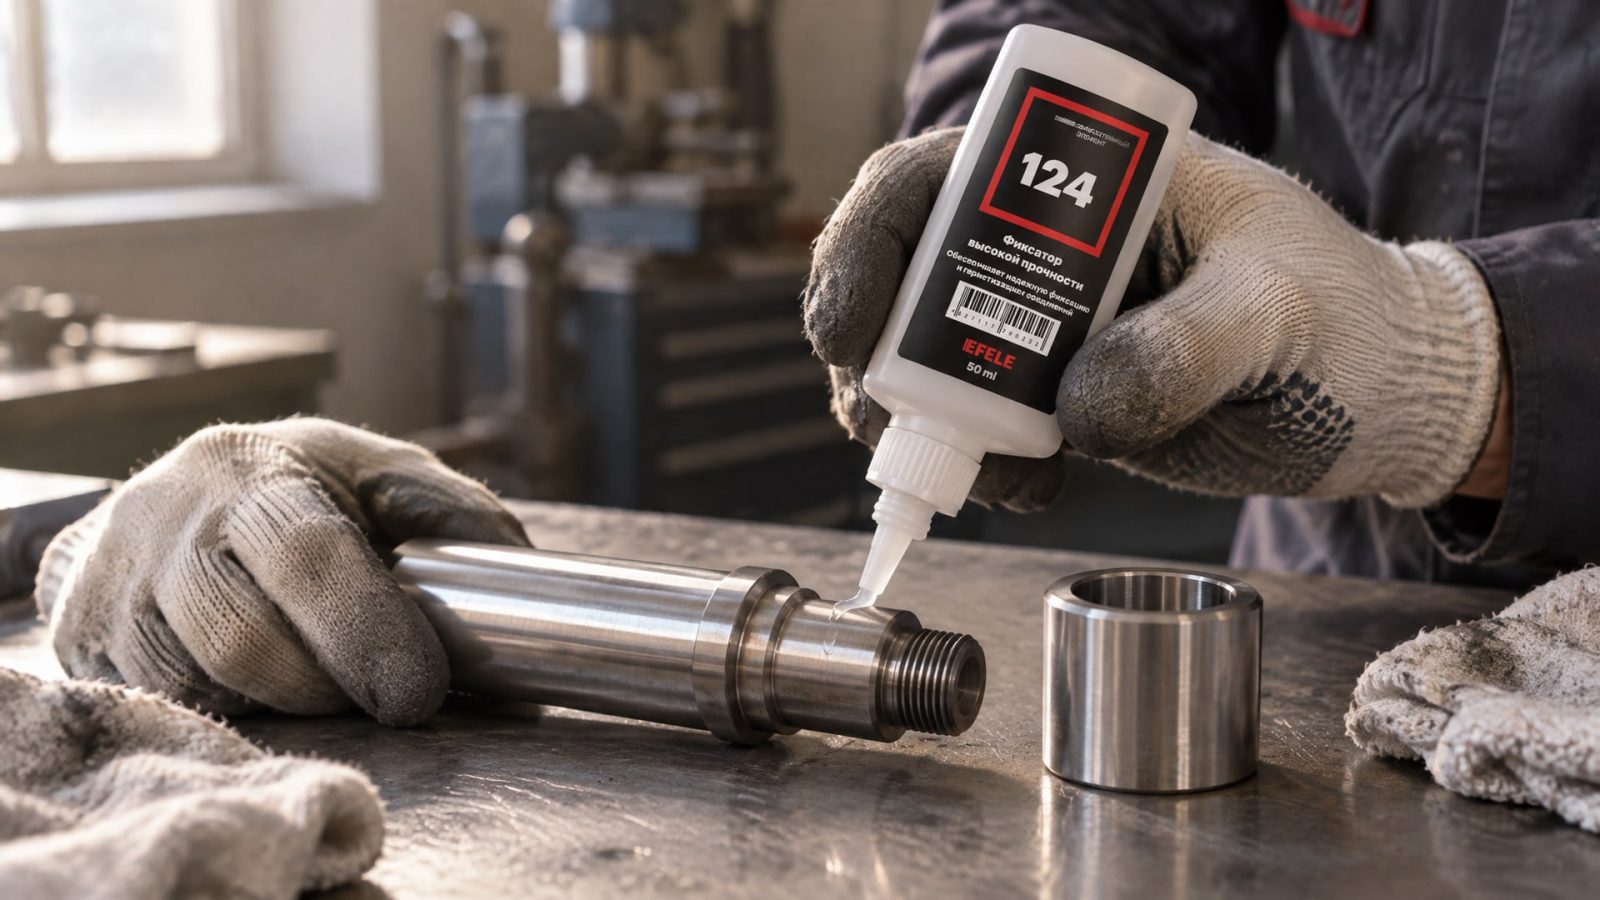
Анаэробные фиксаторы рассчитаны на чистые металлические поверхности; загрязнения, ржавчина, масло и влага снижают адгезию и могут привести к потере прочности или вообще отказу соединения.
Перед применением вал и втулку нужно обезжирить бензином, спиртом или специальным обезжиривающим средством. Ржавчину и окалину убирают щеткой или абразивной тканью. Влагу удаляют сжатым воздухом или ветошью. После чистки поверхности должны оставаться сухими; нельзя наносить фиксатор на влажное соединение.
Если посадочные поверхности имеют низкую активность (нержавеющая сталь, хромированные покрытия, некоторые цветные металлы), используют праймер. Праймер наносят тонким слоем на очищенную поверхность, дают ему просохнуть в течение нескольких минут, а затем наносят фиксатор обычным образом. Это повышает адгезию и ускоряет отверждение.
Для узлов с пищевым допуском, где контакт с пищевыми продуктами вероятен, выбирают фиксаторы категории H1. EFELE 124 предназначен для фиксации вал-втулочных соединений с зазором до 0,15 мм и рабочими температурами до +150°C с допуском на случайный контакт с пищевыми продуктами, что позволяет применять его на упаковочном и пищевом оборудовании.
Часто задаваемые вопросы
Какой вал-втулочный фиксатор выбрать, если размер зазора находится между двумя типами?
Выбирай фиксатор на большой зазор из двух вариантов. Если зазор 0,12 мм и ты колеблешься между низковязким (до 0,15 мм) и средневязким (до 0,2 мм), возьми средневязкий. Это гарантирует, что даже при максимальном допуске зазор будет заполнен полностью. Упущение в сторону меньшей вязкости может привести к недозаполнению и потере адгезии.
Как температура влияет на время фиксации?
Каждые 10°C повышения температуры удваивают скорость отверждения. Если фиксатор отверждается за 20 минут при 20°C, то при 40°C время сократится до 10 минут. Это можно использовать в производстве: нагрев узла ускоряет фиксацию. Однако нужно соблюдать пределы температуры, указанные в техническом листе; перегрев до отверждения может быть нежелателен для некоторых составов.
Можно ли разобрать узел, зафиксированный анаэробным фиксатором?
Зависит от типа фиксатора. Некоторые составы допускают разборку с помощью стандартного инструмента при условии прогрева узла до 200–250°C. Информация о возможности разборки указана в техническом листе; если требуется будущая разборка, проверь эту характеристику перед закупкой.
Зачем нужен праймер, если можно использовать фиксатор без него?
Праймер ускоряет отверждение и повышает адгезию к низкоактивным материалам (нержавеющая сталь, алюминий, хром). На активных материалах (углеродистая сталь) праймер не обязателен, но его использование все равно улучшает результат. Праймер критичен при работе с нержавеющей сталью или при необходимости быстрого отверждения в холодных условиях.
Чем отличается быстроотверждаемый вал-втулочный фиксатор от обычного?
Быстроотверждаемые фиксаторы отверждаются за 5–15 минут вместо 20–25 минут. Это достигается за счет специальных инициаторов полимеризации. Однако быстрота достигается не за счет увеличения прочности, а за счет ускорения реакции; итоговые характеристики прочности часто схожи с обычными составами. Выбор зависит от производственной логистики.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре эксплуатации - это не случайный процесс, а инженерная задача с четкими параметрами. Главное правило: сначала измеры диаметральный зазор и определи рабочую температуру узла, затем выбери фиксатор, подходящий по обоим параметрам. При зазоре 0,025–0,15 мм и температуре до +150°C подойдет стандартный низко- или средневязкий состав; для больших зазоров или высоких температур выбирай специализированные формулировки.
Не забывай о подготовке поверхности: чистота и обезжиривание - базовое условие. Если сомневаешься между двумя типами фиксатора, выбирай более вязкий вариант или высокотемпературный; запас по параметрам снизит риск отказа соединения. Обратись к техническому листу конкретного продукта перед закупкой, чтобы убедиться в соответствии допусков и условий применения требованиям твоего узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазочно-охлаждающая жидкость теряет биостойкость и как эффективно бороться с микробиологическим загрязнением.
Узнайте, как смазки H1 помогают пройти аудит HACCP, снизить химический риск и избежать замечаний при проверке.
Узнайте, как влияние pH на СОЖ сказывается на стабильности эмульсии, защите от коррозии и долговечности инструмента.