
Как выбрать герметик для деформированных фланцев с небольшими неровностями
Герметик для деформированных фланцев подходит, если соединение остается жестким, а отклонения геометрии и зазоры невелики. Анаэробный состав заполняет микронеровности между близко прилегающими металлическими поверхностями и отверждается без доступа воздуха. Если фланец заметно деформирован, не прилегает равномерно или имеет крупный зазор, герметик не заменит прокладку, рассчитанную на компенсацию таких отклонений.
Материал поможет инженерам, техническим специалистам и закупщикам оценить состояние фланцев, определить подходящий тип уплотнения и проверить условия монтажа. Ниже разобраны ориентиры по геометрии, подготовке поверхностей, сборке и испытанию герметичности, а также ситуации, когда вместо анаэробного состава стоит рассмотреть прокладку.
Когда подходит герметик для деформированных фланцев
Анаэробная жидкая прокладка рассчитана на металлические поверхности, которые близко прилегают друг к другу.
После сборки состав оказывается между ними, без доступа воздуха, и формирует уплотнение по месту. Такой способ помогает заполнить небольшие поверхностные дефекты и следы механической обработки, но не исправляет геометрию детали.
Для выбора важно отличать мелкие неровности поверхности от деформации, которая мешает фланцам равномерно соприкасаться. Если соединение жесткое, а зазор укладывается в допустимый для конкретного состава диапазон, герметик может заменить готовую прокладку из бумаги, резины или пробки. Это решение не следует переносить на любые фланцевые соединения: при большом зазоре или заметной неплоскостности материалу может не хватить способности заполнить пространство.
Понятие «небольшая деформация» нужно проверять по геометрии, а не оценивать только визуально. Полезно измерить плоскостность и зазор, осмотреть поверхность и свериться с технической документацией выбранного герметика. В качестве ориентира для обработанных фланцев в руководствах приводится плоскостность 0,1 мм на 400 мм. Это не универсальный допуск для любого узла, а параметр для оценки того, соответствует ли соединение типовым условиям применения жидкой прокладки.
Анаэробный герметик для изношенных фланцев стоит рассматривать только тогда, когда износ не привел к существенному нарушению сопряжения. Следы механической обработки или локальные поверхностные дефекты сами по себе не означают, что нужна новая прокладка, однако глубина и протяженность дефектов имеют значение. Если половины соединения не прилегают равномерно, затяжка болтов не должна использоваться для принудительного выправления детали.
Перед выбором также оценивают ширину зоны контакта и расположение болтов. Герметику нужно пространство для отверждения между сопряженными поверхностями, поэтому узкие участки перекрытия и большие отклонения могут ухудшить результат. В сомнительном случае безопаснее сначала восстановить геометрию фланца или подобрать прокладку, рассчитанную на компенсацию неровностей.
Как оценить плоскостность, зазор и ширину перекрытия
Перед герметизацией осмотрите обе поверхности, а затем проверьте их геометрию измерительным инструментом.
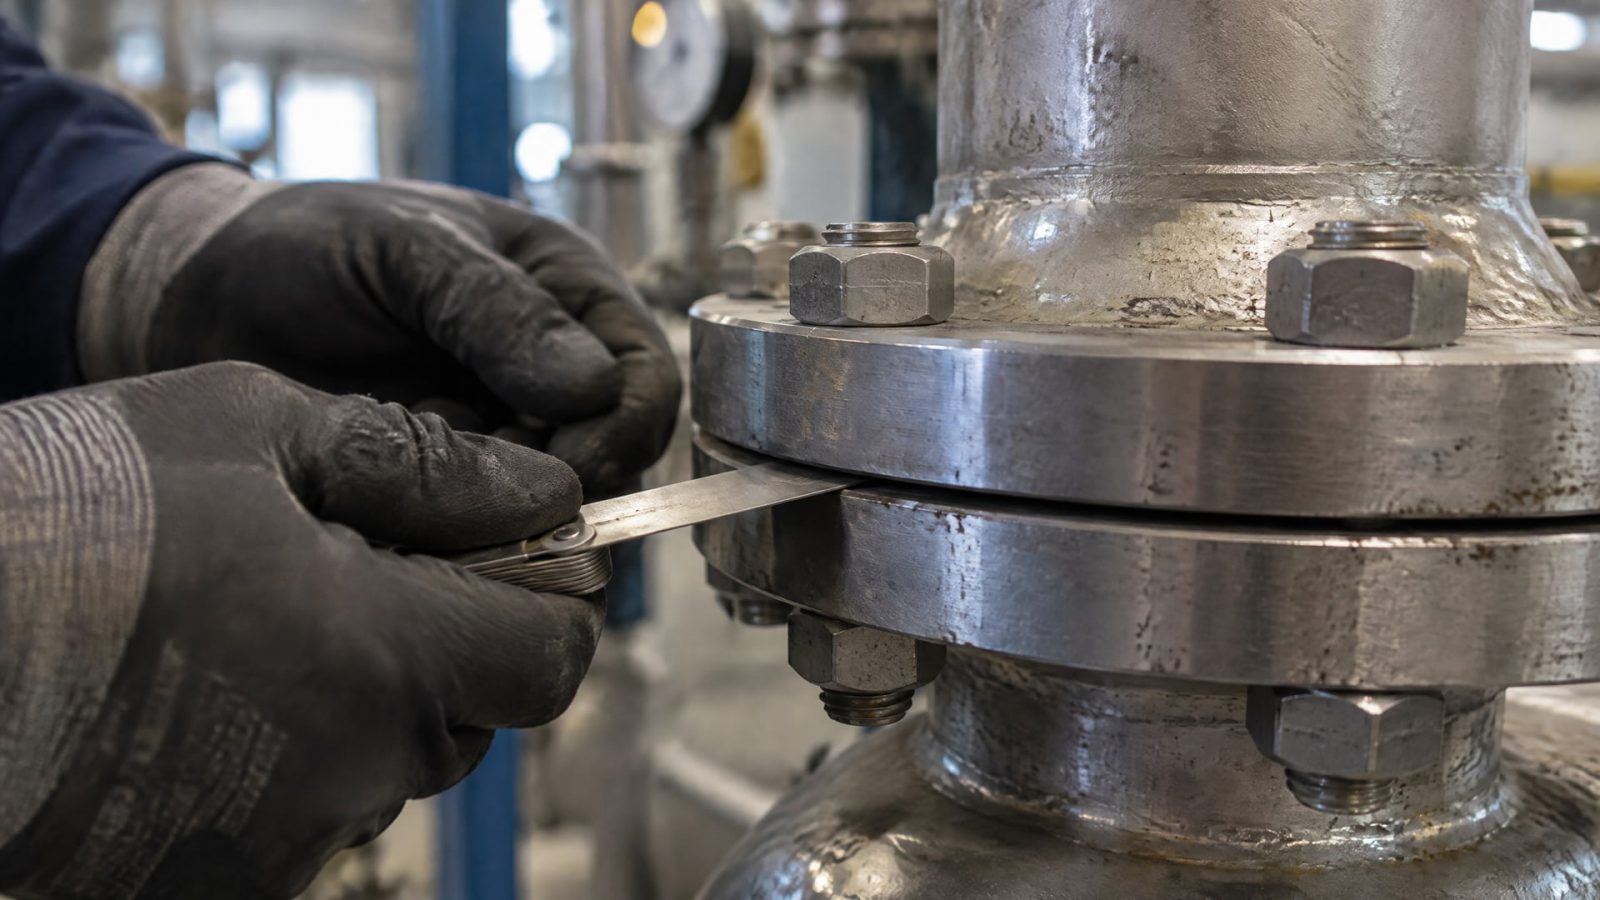
Для обработанных фланцев в технических руководствах приводятся параметры шероховатости Ra 0,8-3,2 мкм, Rz 3-21 мкм и Rmax 4-30 мкм. Эти диапазоны помогают понять, для какой поверхности рассчитано уплотнение, но не заменяют требований производителя конкретного герметика.
Еще один ориентир - плоскостность 0,1 мм на 400 мм. Если фактическое отклонение заметно выходит за это значение, не следует считать, что увеличенное количество состава компенсирует неплоскостность. Избыток герметика не исправляет плохое сопряжение и не заменяет оценку состояния фланцев. При выраженном короблении сначала решают вопрос с геометрией или переходят к прокладке, способной компенсировать неровности.
При осмотре важно оценить не только зазор, но и площадь перекрытия фланцев. В руководствах указывается минимальная ширина перекрытия 5 мм, а в зоне болтов - 3 мм. Если фактическая ширина меньше, условия для надежного отверждения могут не соответствовать типовым рекомендациям. Для крупных деталей дополнительно учитывают, удастся ли совместить половины без бокового смещения.
Максимальный зазор на дефектах поверхности или следах обработки должен соответствовать возможностям конкретного состава. В качестве общего ориентира приводится диапазон 0,1-0,25 мм в зависимости от герметика. В описании отдельного класса фланцевых составов также встречается ограничение менее 0,015 дюйма, то есть примерно 0,38 мм, для жестких обработанных фланцев. Эти значения нельзя объединять в единый допуск: предел зависит от конкретного продукта и условий применения.
| Что проверить | Ориентир | Как использовать при выборе |
|---|---|---|
| Шероховатость Ra | 0,8-3,2 мкм | Сопоставить с состоянием обработанной поверхности |
| Плоскостность | 0,1 мм на 400 мм | Оценить, остается ли соединение достаточно ровным |
| Ширина перекрытия | не менее 5 мм | Проверить ширину сопряжения фланцев |
| Перекрытие в зоне болтов | не менее 3 мм | Убедиться, что места вокруг крепежа не слишком узкие |
| Зазор на дефектах | 0,1-0,25 мм в зависимости от состава | Сверить с документацией конкретного герметика |
Таблица служит ориентиром, а не заменой технической документации. Если параметры соединения выходят за пределы для выбранного материала, стоит рассмотреть другую конструкцию уплотнения. При закупке снабженцу полезно запросить у производителя информацию именно по допустимому зазору и подготовке поверхности, а инженеру - приложить к заявке измерения фактической геометрии.
Как выбрать анаэробный герметик для изношенных фланцев
При подборе учитывают материал фланцев, состояние поверхности, величину зазора и требования к прочности соединения.
Анаэробные герметики работают между близко прилегающими металлическими поверхностями, поэтому важна не только химическая совместимость, но и возможность обеспечить равномерный контакт при сборке. Для малых дефектов поверхности такой состав может сформировать прокладку по месту, однако он не предназначен для заполнения значительных зазоров.
Отдельно оценивают реакционную способность металла. Для нержавеющей стали, высоколегированных сталей, алюминия с низким содержанием меди, а также анодированных или хроматированных покрытий в некоторых случаях рекомендуются активатор и/или нагрев. Это не означает, что активатор нужен при любом монтаже: необходимость зависит от материала и условий отверждения. Решение принимают по технической документации герметика и узла.
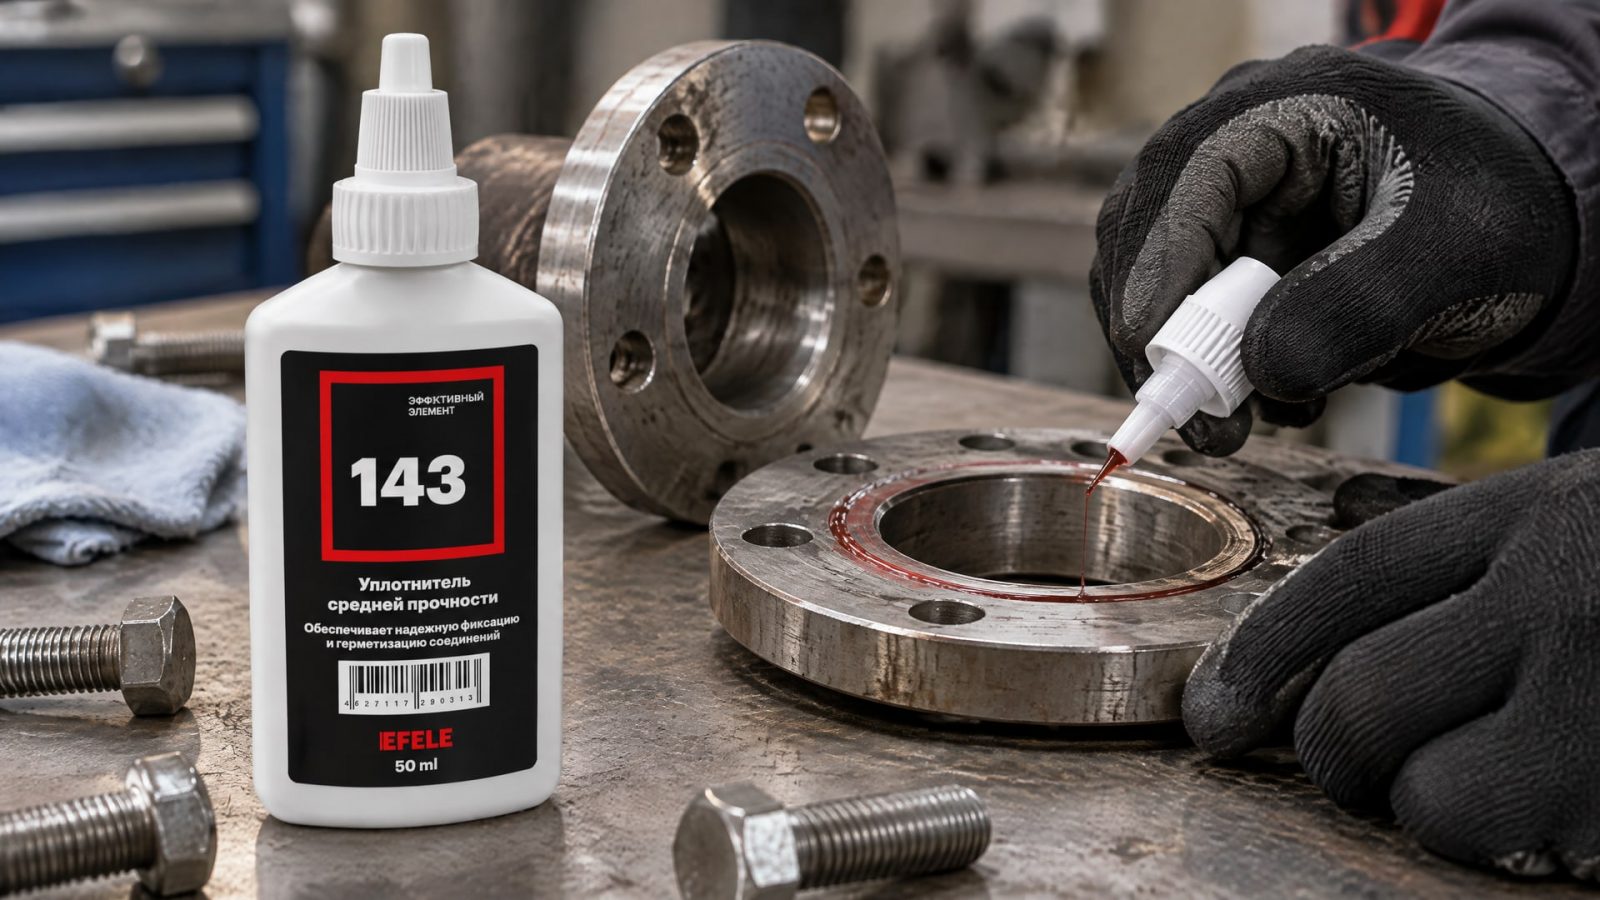
Для фланцев с небольшой деформацией, где требуется средняя или высокая прочность и устойчивость к высоким температурам, в производственной задаче может подойти анаэробный жидкий уплотнитель EFELE 143. Его рассматривают именно для соединения, которое сохраняет жесткость и имеет небольшие отклонения, а не как средство компенсации серьезного коробления. Перед применением нужно проверить совместимость с материалами фланцев и соответствие характеристик продукта условиям эксплуатации.
В выборе формирователя прокладок для кривых фланцев важен предел применимости. Если поверхности не прилегают равномерно, нет смысла компенсировать проблему более толстым валиком или увеличенным количеством состава. При такой геометрии рассматривают прокладку, рассчитанную на компенсацию неровностей, либо восстановление фланца. Это позволяет не подменять оценку состояния детали попыткой изменить дозировку герметика.
Закупщику следует передать техническому специалисту сведения о материале фланцев, измеренном зазоре, покрытии и предполагаемой температурной нагрузке. Инженер сверяет их с технической документацией и определяет, нужен ли активатор. Такой порядок снижает риск выбрать состав только по общему описанию «для фланцев» без учета фактической геометрии и металла.
Подготовка поверхностей и нанесение состава
Качество герметизации зависит от чистоты поверхности и точности сборки.
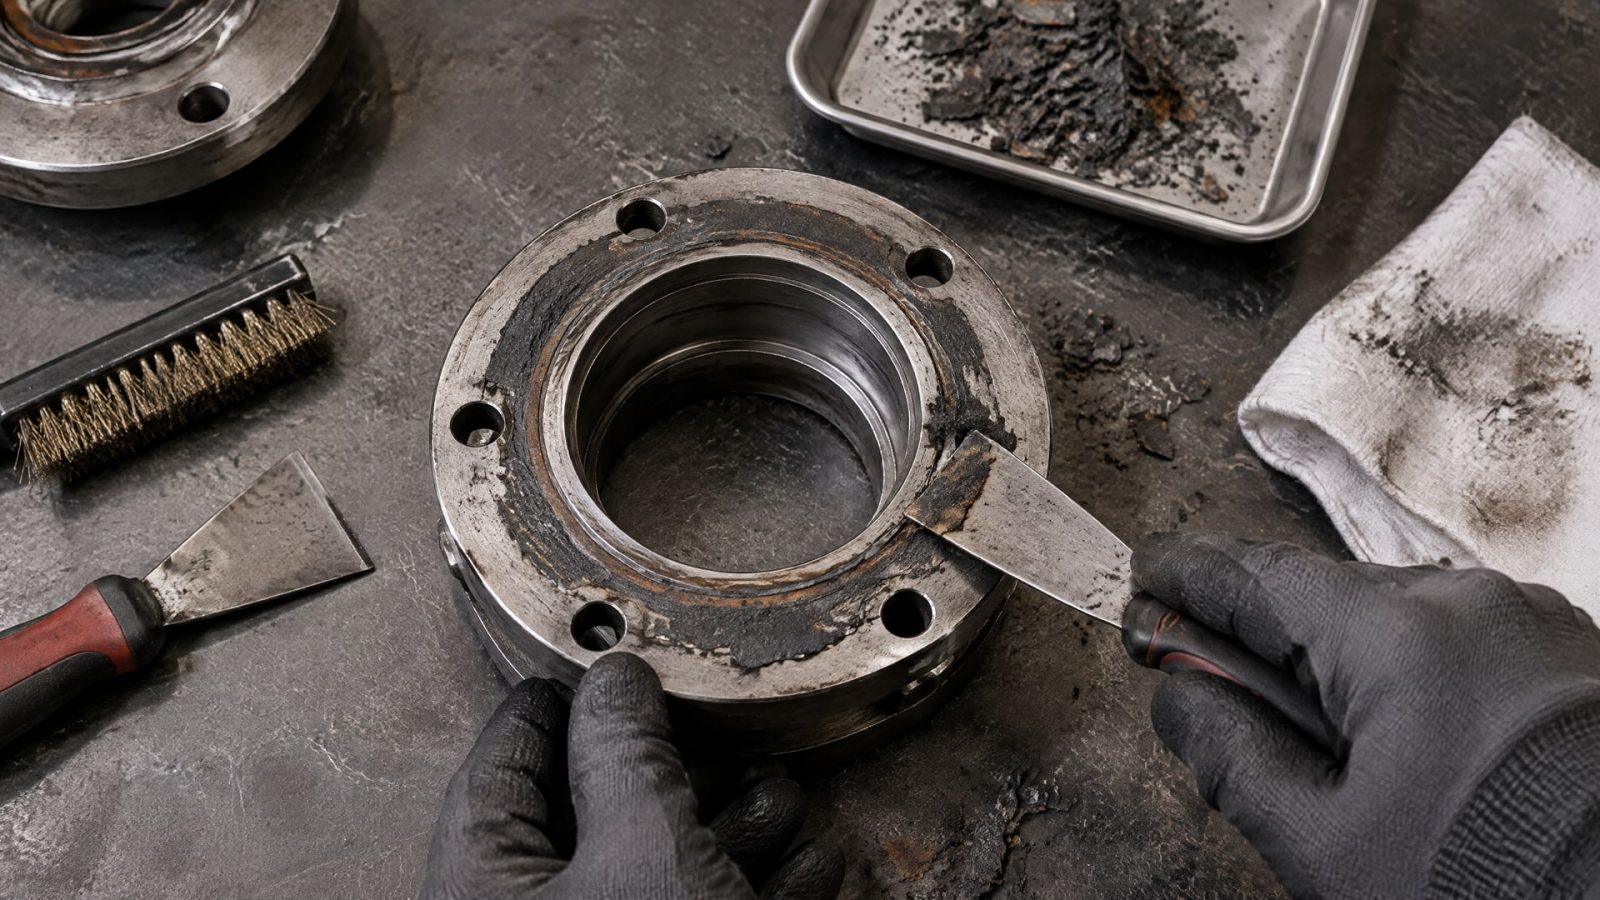
Перед нанесением полностью удаляют старую прокладку, краску, масло, грязь, ржавчину и остатки прежнего герметика. Затем поверхности очищают и высушивают: анаэробный состав наносят на чистый сухой металл, а загрязнения или влага могут помешать надежному контакту.
Герметик наносят непрерывным валиком на одну подготовленную поверхность. Валик должен проходить по зоне уплотнения без разрывов, при этом его расположение должно соответствовать конструкции соединения. Наносить больше состава в надежде компенсировать дефекты не следует: важны подходящий зазор, ширина перекрытия и равномерное прилегание деталей.
После нанесения фланцы соединяют с минимальным боковым смещением. Если детали сдвигаются относительно друг друга, валик может размазаться, и непрерывность уплотнения нарушится. На крупных деталях помогают центрирующие штифты или направляющие: они позволяют совместить половины соединения, не сдвигая их по нанесенному составу.
Если конструкция предусматривает отдельную вырезанную прокладку, герметик можно наносить на обе ее стороны для дополнительного уплотнения. Такой прием не означает, что состав исправит неверно подобранную толщину или форму прокладки. До сборки проверяют, что сама прокладка соответствует геометрии фланца и не мешает равномерному прилеганию.
Для пассивных металлов и некоторых покрытий может потребоваться активатор. Условия применения и последовательность операций должны соответствовать документации выбранного состава. Не стоит автоматически добавлять активатор к каждому соединению: на активных металлах он может не требоваться. Если материал фланца или покрытие неизвестны, сначала уточняют их у технической службы предприятия или по документации на узел.
Сборка и проверка герметичности фланцев
При сборке болты затягивают крест-накрест, соблюдая момент, указанный в спецификации узла.
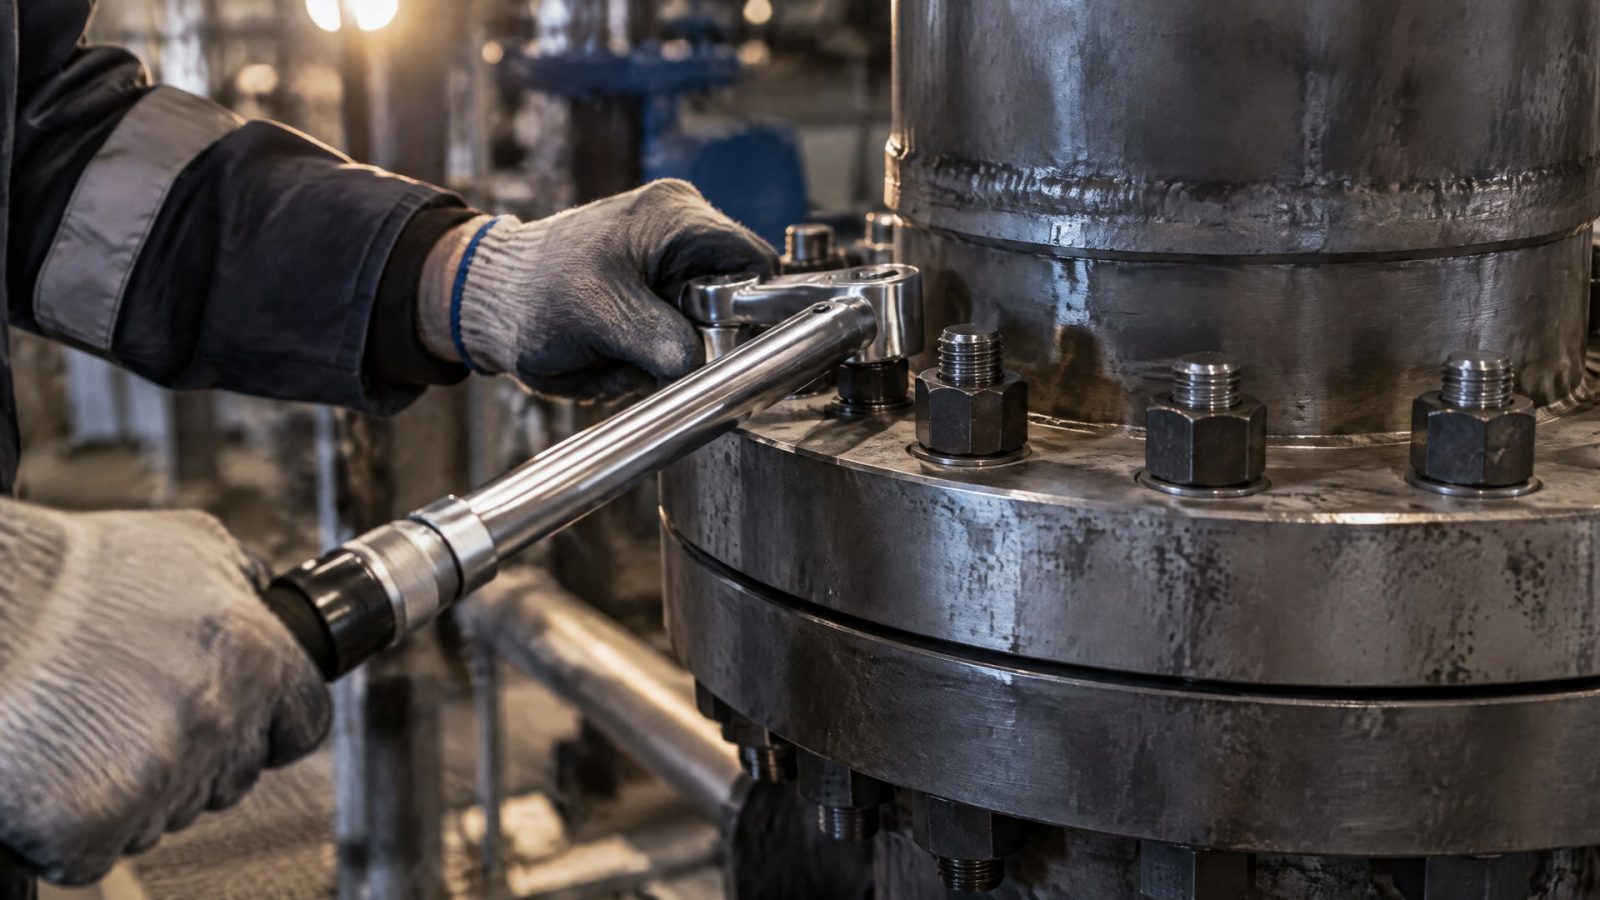
Равномерная затяжка помогает распределить давление по фланцу и сохранить контакт поверхностей. Затягивать болты произвольно или использовать усилие для выправления деформированной детали не следует: это не устраняет геометрическую проблему и может привести к неравномерному прилеганию.
Если фланец крупный, до затяжки обеспечивают точное совмещение половин. Направляющие или центрирующие штифты уменьшают риск смещения и размазывания нанесенного валика. При сборке важно не сдвигать детали в сторону, поскольку состав должен остаться в предусмотренной зоне соединения.
Испытание на герметичность проводят не ранее чем через 20 минут после сборки. Для первичной проверки в руководствах приводится низкое пробное давление не выше 0,03 МПа, или 0,3 бар, которое поддерживают минимально возможное время. Эти условия относятся к проверке собранного соединения, но не заменяют требований к испытаниям конкретного оборудования и внутренней процедуры предприятия.
Порядок проверки выбирают с учетом конструкции и требований к узлу. Если после испытания обнаружена утечка, не стоит сразу наносить дополнительный герметик поверх собранного соединения. Сначала выясняют причину: загрязнение, чрезмерный зазор, нарушение плоскостности, смещение фланцев или неравномерная затяжка. После этого принимают решение о разборке и повторной подготовке либо о применении другого типа уплотнения.
В документации на ремонт полезно фиксировать состояние фланцев, использованный состав, способ подготовки и результат проверки. Такие записи помогают сопоставить фактические условия монтажа с технической документацией. Для закупщика это также упрощает повторный подбор материала для аналогичного узла, а для инженера дает основу для анализа причин утечки.
Когда лучше выбрать прокладку, а не герметик
Замена прокладок на фланцах с деформацией оправдана не во всех случаях.
Анаэробный состав может заменить готовую прокладку, когда поверхности достаточно жесткие и хорошо сопрягаются, а дефекты и зазор укладываются в возможности выбранного продукта. Если фланец заметно «поведен», контакт прерывистый или зазор слишком велик, жидкая прокладка не должна выступать способом исправления геометрии.
Для выраженной неплоскостности чаще рассматривают прокладки, рассчитанные на компенсацию неровностей. Выбор зависит от конструкции соединения и условий эксплуатации, а не только от удобства нанесения. Если применяется готовая прокладка, состав для ее дополнительной обработки используют лишь в тех случаях, где это предусмотрено технологией монтажа.
При оценке герметизации фланцев с неровностями полезно задать несколько вопросов:
Сохраняют ли фланцы жесткость и равномерно ли прилегают друг к другу?
Соответствуют ли зазор и ширина перекрытия рекомендациям для конкретного состава?
Можно ли удалить загрязнения и подготовить сухие поверхности?
Известны ли материал фланцев и тип покрытия?
Удастся ли собрать соединение без бокового смещения и затянуть болты по спецификации?
Есть ли необходимость в прокладке, рассчитанной на компенсацию неровностей?
Если ответы показывают, что соединение не соответствует условиям применения анаэробного герметика, следует выбрать другой способ уплотнения или восстановить фланец. Такой подход предотвращает ошибку, когда состав используют вместо ремонта детали. Для снабженца и инженера результатом должна стать не просто закупка герметика, а подтвержденная совместимость решения с геометрией узла.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на фланцах с небольшими неровностями?
Да, если фланцы остаются жесткими, близко прилегают друг к другу, а зазор соответствует возможностям конкретного состава. Для обработанных поверхностей приводится ориентир по плоскостности 0,1 мм на 400 мм. При заметной деформации или большом зазоре следует рассмотреть прокладку либо восстановление геометрии.
Как понять, что фланец слишком деформирован для герметика?
Оцените плоскостность, зазор и равномерность контакта поверхностей. Среди ориентиров для обработанных фланцев указаны плоскостность 0,1 мм на 400 мм и зазор на дефектах 0,1-0,25 мм в зависимости от состава. Если геометрия выходит за пределы документации на продукт, анаэробный герметик не следует использовать для компенсации деформации.
Нужно ли применять активатор при герметизации фланцев?
Не всегда. Активатор и/или нагрев могут потребоваться для нержавеющей и высоколегированной стали, алюминия с низким содержанием меди, а также анодированных или хроматированных покрытий. Решение зависит от материала и условий отверждения. Перед монтажом сверяются с технической документацией герметика и требованиями к конкретному соединению.
Через какое время после сборки можно проверять герметичность?
В руководствах указывается, что испытание проводят не ранее чем через 20 минут после сборки. Для первичной проверки приводится низкое пробное давление не выше 0,03 МПа, или 0,3 бар, на минимально возможное время. Эти ориентиры не отменяют требований к испытаниям конкретного оборудования.
Заключение
Герметик для деформированных фланцев выбирают только для соединений с небольшими неровностями, которые сохраняют жесткость и равномерное прилегание. При подборе проверяют зазор, плоскостность, ширину перекрытия, материал фланцев и требования технической документации. Если геометрия заметно нарушена, надежнее рассмотреть прокладку для компенсации неровностей или восстановить поверхность.
Следующий шаг - измерить плоскостность и зазор, уточнить материал и покрытие фланцев, затем сопоставить параметры с документацией выбранного герметика. До подтверждения этих условий не стоит заменять прокладку анаэробным составом только ради упрощения монтажа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как СОЖ для шлифовки нержавеющей стали помогает добиться чистой поверхности, исключить дефекты и выбрать подходящую жидкость.
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, выбирая стабильные эмульсии и контролируя параметры для идеальной поверхности.
Расход растворителя при применении покрытий MODENGY: расчет и снижение затрат.