
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
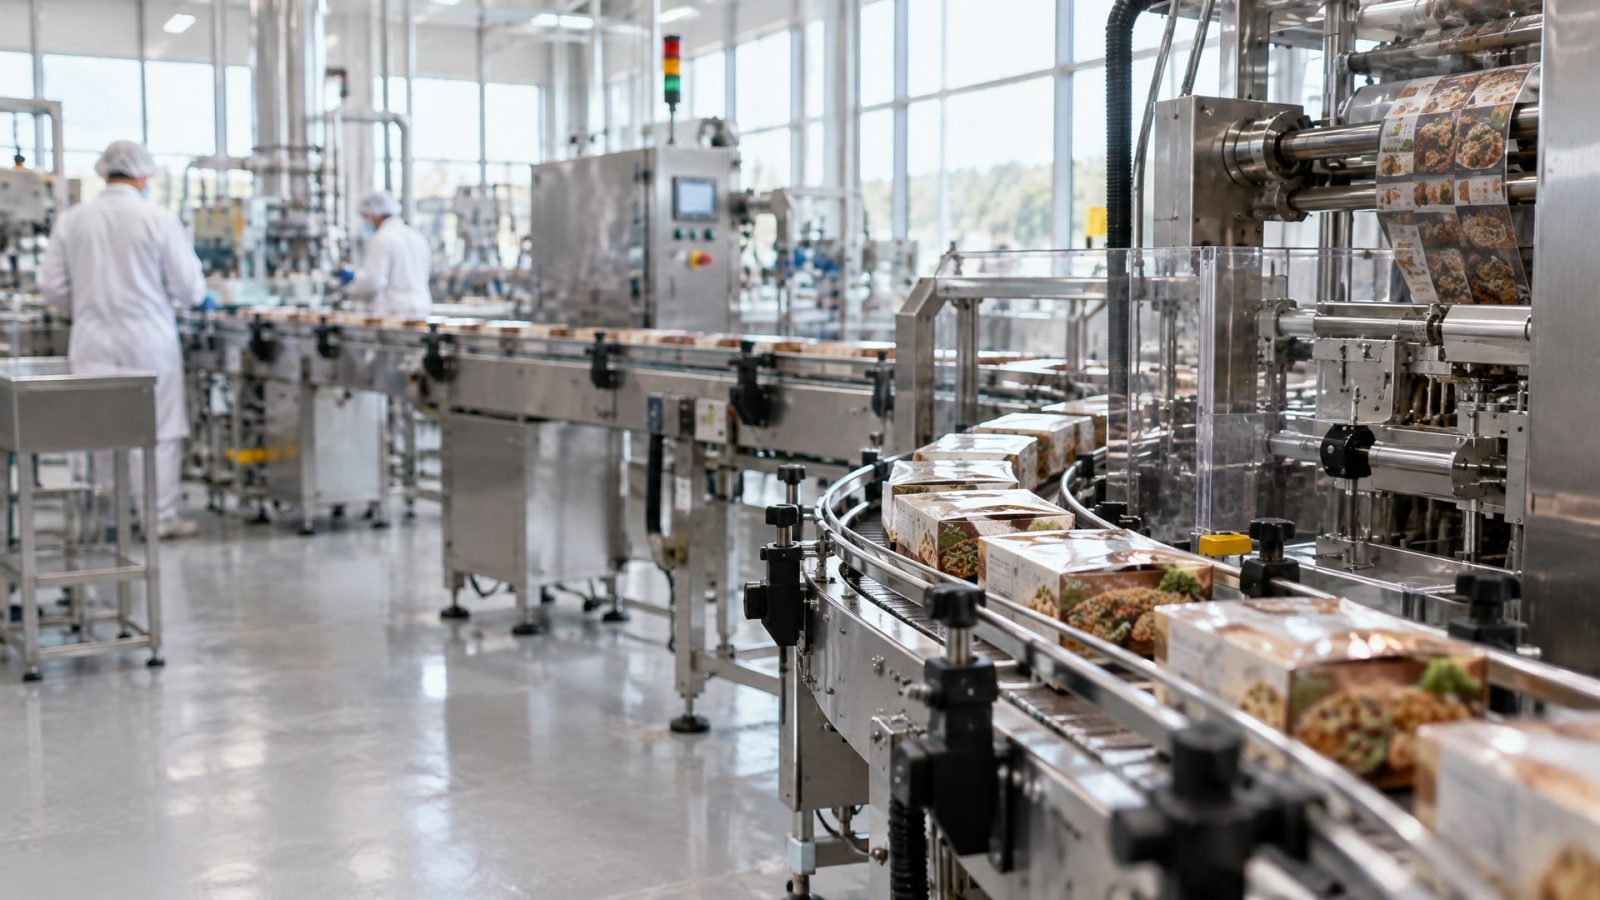
Пищевая смазка NSF H1 - это не опциональный выбор, а требование к оборудованию, которое работает рядом с открытым продуктом или первичной упаковкой. На фасовочных и упаковочных линиях смазка попадает в производственную зону не по ошибке оператора, а в силу конструкции машины: цепи над конвейером, подшипники редукторов фасовочных голов, узлы привода капперов и закаточных механизмов находятся там, где полностью исключить контакт смазки с продуктом невозможно. NSF H1 разработана именно для таких узлов - она допускает случайное, неизбежное попадание в продукт на уровне не более 10 мг/кг без риска для здоровья потребителя. В этой статье разберемся, почему для фасовочного оборудования нельзя использовать обычную смазку, как выбрать правильный продукт по температуре и консистенции, и какие узлы требуют особого внимания при подборе.
Статья предназначена для технических специалистов, инженеров и снабженцев, которые отвечают за надежность фасовочных линий и подбор смазочных материалов для пищевого производства.
Почему обычная смазка не подходит для фасовочного оборудования
На упаковочных линиях смазка находится в постоянном контакте с воздухом производственной зоны, осыпающимися частицами продукта и брызгами влаги.
При работе цепных приводов капельки масла летят на движущийся продукт или упаковку. При использовании обычной минеральной смазки даже в малых количествах накапливаются токсичные компоненты: незадекларированные добавки, тяжелые металлы, канцерогенные вещества. Контролирующие органы (Роспотребнадзор, таможенное управление) рассматривают такие загрязнения как нарушение ГОСТ Р 51074 и требуют остановки производства.
NSF H1 разработана специально для этих условий. Ее состав ограничен только одобренными в FDA 21 CFR 178.3570 компонентами. Базовое масло - минеральное или синтетическое - проходит проверку на отсутствие побочных продуктов. Присадки (противоокислители, ингибиторы ржавчины, загустители) выбирают так, чтобы в случае попадания в пищу они не вызвали острого отравления и не накапливались в организме. Это означает, что случайное количество (до 10 мг/кг) в готовом продукте не нарушает нормы безопасности, установленные Евразийским экономическим союзом и национальными органами контроля.
H2 смазка работает на тех же машинах, но в зонах, где контакт с пищей исключен: редукторы на стене, приводы дверей, направляющие каретки дозирующего стола. Если случайно нанести H2 на цепь над продуктом, штраф и остановка линии неизбежны.
Допуск NSF H1 и регистрация ISO 21469: в чем разница
NSF H1 - это регистрационный класс, выданный американской организацией NSF International на основе FDA 21 CFR 178.3570.
Она подтверждает, что смазка соответствует нормам на случайный контакт с пищей. Регистрация действительна во всех странах, входящих в систему взаимного признания NSF (включая Россию для большинства производителей).
ISO 21469 - это международный стандарт, который усиливает гигиенические требования. Он охватывает не только формулу смазки, но и весь жизненный цикл: условия производства (чистота цехов, контроль микробиологии), логистику (герметичность тары, хранение при определенной температуре), применение на оборудовании (периодичность замены, дезинфекция деталей) и утилизацию. Для высокорисковых производств (молоко, мясо, рыба, детское питание) закупщики требуют смазку с обеими отметками: NSF H1 и ISO 21469.
В России сертификация NSF H1 признана при условии, что смазка соответствует также требованиям ГОСТ Р 51074-2003 (Безопасность пищевой продукции). На практике это означает, что европейские и американские H1-смазки при импорте проходят дополнительные испытания в российских аккредитованных лабораториях.
Выбор смазки для фасовочной машины: температура, нагрузка и консистенция
Подбор пищевой смазки начинается с анализа узла, а не с поиска универсального продукта.
Для фасовочных линий используют три основных типа смазочных материалов.
Цепные масла H1 для приводов и транспортеров
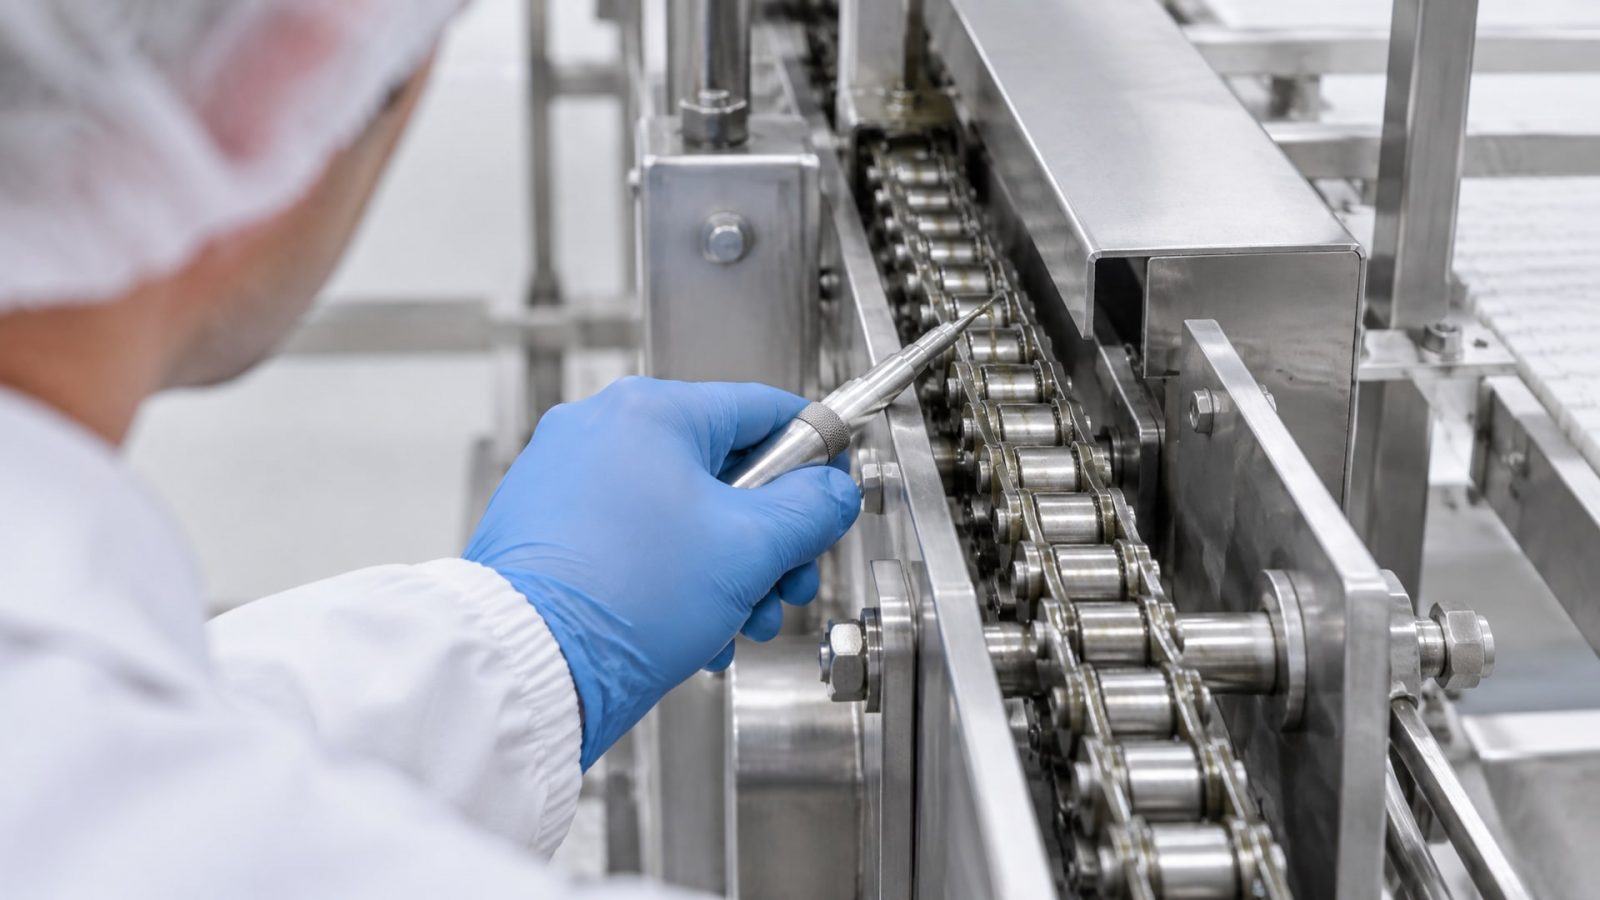
Цепи, работающие над открытым продуктом, смазывают жидким H1-маслом с вязкостью 32–68 мм²/с при 40 °C. Его наносят капельницей или автоматической системой подачи на каждое звено цепи при движении. Масло должно проникать в зазоры между звеньями (не менее 3 мкм) и защищать металл от ржавчины в условиях влажного воздуха пищевого цеха.
Для холодных упаковочных линий (камеры при 0…+10 °C) выбирают маслá с температурой текучести не выше -30 °C. Для горячего оборудования (запечатывающие устройства, жарочные линии) - смазку с точкой каплепадения выше +180 °C. Пример: для цепей над фасовочной головкой при температуре воздуха +40 °C и интенсивной работе в течение 12 часов норма расхода составляет 15–20 мл в смену на 1 метр цепи.
Пластичные смазки NLGI 1–2 для подшипников и редукторов
Высоконагруженные узлы (редукторные пары, шпиндельные подшипники, втулки скольжения) требуют пластичной смазки класса NLGI. NLGI - это мера консистенции: от 0 (мягкая, как жидкий мед) до 6 (твердая, как воск). Для упаковочного оборудования наиболее распространены классы NLGI 1 и NLGI 2.
NLGI 1 выбирают, когда подшипник работает на высокой скорости (более 3000 об/мин) или когда смазка должна легко вытекать из узла при повышенной температуре. Для тестомесов, вибросеялок и автоматических дозаторов - подходит NLGI 1, так как при интенсивном движении деталей более плотная смазка вызовет сопротивление и перегрев.
NLGI 2 используют в редукторах, подшипниках качения средней и высокой нагрузки, в шпинделях фасовочных голов. Она обеспечивает более стабильную масляную пленку и дольше остается в узле при вибрации. Для оборудования, работающего при +50…+80 °C, NLGI 2 с точкой каплепадения +140…+160 °C считается стандартом.
Высокотемпературные узлы (запечатывающие ролики, нагреваемые барабаны) требуют специальных H1-смазок класса NLGI 2 или даже NLGI 1, работающих до +260 °C. Для таких приложений часто используют синтетические пластичные смазки на основе полиальфаолефинов (ПАО) или полиэфиров, которые имеют лучшую термостабильность, чем минеральные. На практике для узлов при температурах выше +170 °C рекомендуется использовать термо- и водостойкую пластичную смазку EFELE SG-392 с допуском NSF H1, способную выдерживать температуры до +170 °C и устойчивую к смыванию водой, что критично при частых санитарных промывках оборудования.
Специализированные составы: силиконовые и полиуретановые смазки
Силиконовые H1-смазки применяют в местах, где требуется снизить адгезию (прилипание смазки к деталям). Они используются на направляющих движущихся столов дозаторов, на шпинделях фасовочных голов, работающих с липким продуктом (тесто, сироп, паста). Силиконовые смазки отталкивают влагу и предотвращают скопление продукта на подшипниках. Однако их точка каплепадения ниже (обычно +150…+170 °C), чем у минеральных и синтетических, поэтому для горячего оборудования они не рекомендуются.
Для пищевых производств, где критична гигиена и используются частые щелочные промывки (молочные и мясные линии), требуются смазки с особой устойчивостью к едкой среде. Полиуретановые H1-смазки обладают хорошей адгезией к металлу и защищают от химического воздействия, но встречаются реже, чем минеральные и силиконовые.
Правильное нанесение H1-смазки на фасовочное оборудование
Ошибки при нанесении смазки приводят либо к недостаточной смазке (перегрев и износ), либо к избыточному попаданию в продукт (осадки, рекламации, штрафы).
Для цепей над открытым продуктом смазку подают капельницей так, чтобы она попадала на верхнюю ветвь цепи - именно там, где звенья испытывают максимальное трение. Интервал подачи - один раз на 2–4 часа работы; лучше наносить часто и понемногу, чем редко и обильно. После нанесения цепь должна сделать 5–10 оборотов без нагрузки, чтобы масло распределилось по звеньям и излишки стекли в жом или поддон. Ни в коем случае не протирай цепь сухой тряпкой сразу после смазывания - так ты сотрешь защитный слой.
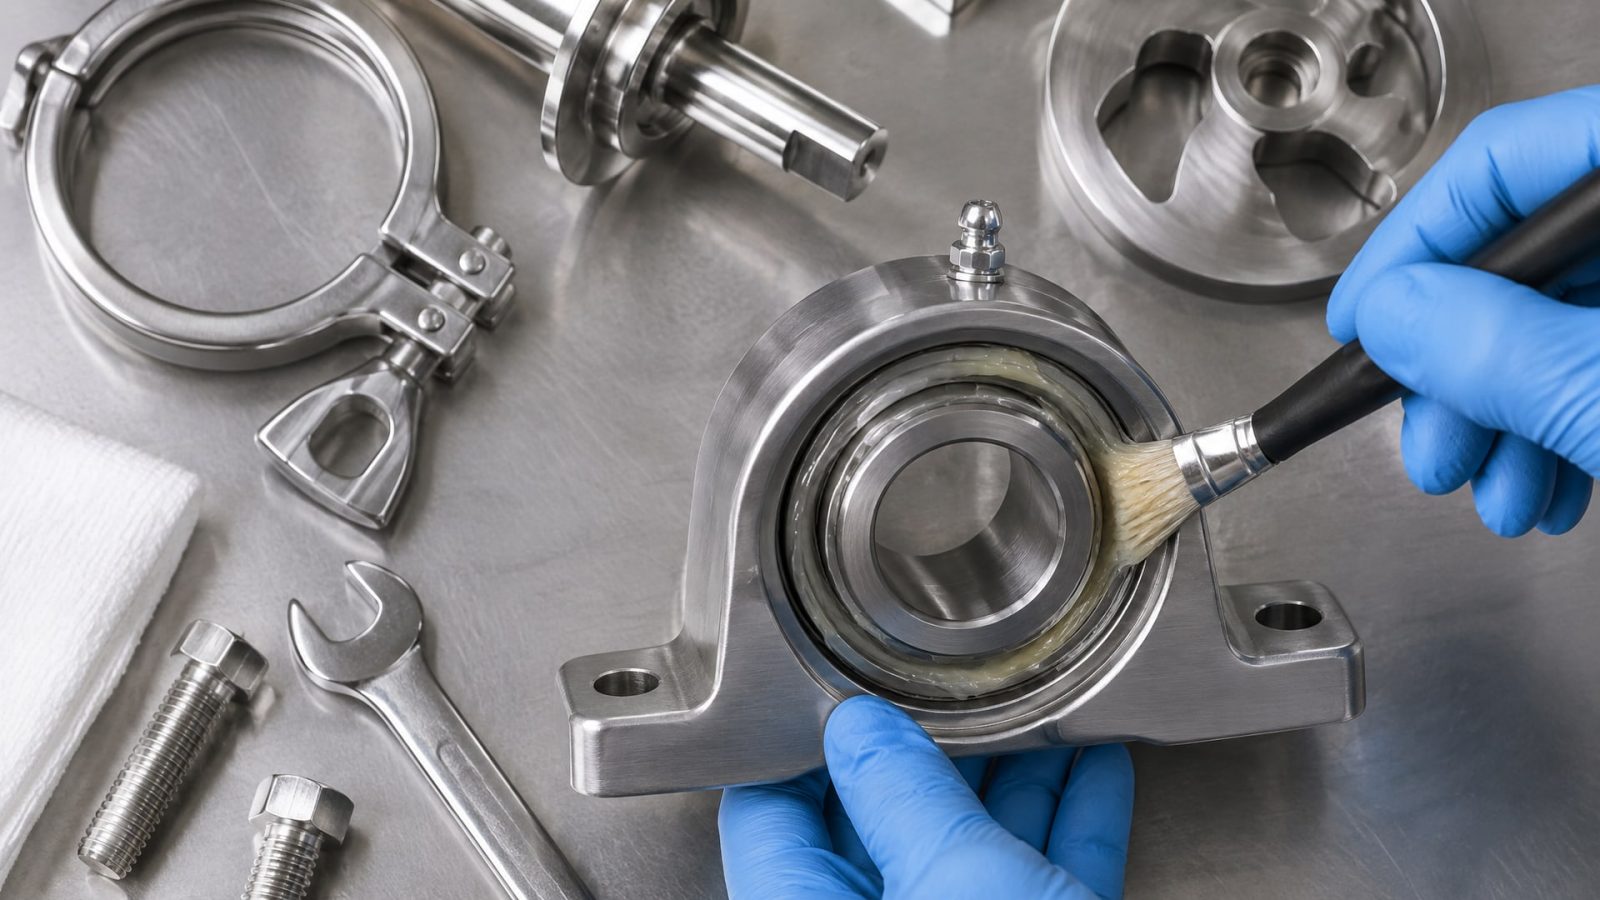
Для подшипников и редукторов пластичную смазку наносят небольшим количеством (размером с горошину для узких зазоров, спичечная головка для более крупных) один раз в смену или реже, в зависимости от конструкции узла. Избыток смазки вызывает ее вытекание из под сальников и загрязнение оборудования. Часто используют смазочные шприцы или шприцевые станции - они обеспечивают точную дозировку и минимизируют попадание смазки на поверхность оборудования, видимые глазом.
При каждой санитарной промывке оборудования (в конце смены, перед сменой продукта или еженедельно) загрязненную смазку удаляют мягкой щеткой или тканью. Новую смазку наносят не ранее, чем через 30 минут после промывки, чтобы оборудование высохло. Если используется щелочной раствор для уборки, выбери смазку, устойчивую к щелочам - это помешает ей эмульгировать и вымываться при контакте с водой.
Силиконовая пищевая смазка H1 для специальных узлов
Силиконовые составы с допуском NSF H1 решают задачи, недостижимые для минеральных смазок.
Они полезны в узлах фасовочного оборудования, где обычная смазка прилипает к продукту или окисляется очень быстро.
На направляющих столов форм-факторов (колбаски, батоны, пышки) используют силиконовые H1-смазки, чтобы уменьшить трение и облегчить движение стола. Продукт скользит по направляющей без прилипаний и с меньшим перепадом давления на привод. Это особенно важно для линий с тестом, где крошки и остатки прилипают к любому масляному слою. Силиконовая смазка - гидрофобна, она отталкивает воду и крошки, оставляя поверхность направляющей почти сухой.
На высокоскоростных фасовочных головах (300–500 ударов в минуту) смазку наносят внутрь втулок и на шпиндели. Силиконовая смазка создает тонкую пленку, которая уменьшает адгезию и тепловыделение при трении. Ее точка каплепадения, хотя и ниже, чем у минеральных, достаточна для узлов, работающих при +50…+100 °C.
Недостаток силиконовых смазок - их дороговизна (в 2–3 раза выше, чем минеральные H1) и ограниченная термостойкость. Их не рекомендуют для горячих узлов выше +120 °C и для мест, где требуется высокая нагрузочная способность.
Часто задаваемые вопросы
Чем отличается смазка H1 от H2?
NSF H1 разрешена для случайного контакта с пищей - ее допускают применять на узлах над открытым продуктом или первичной упаковкой. H2 не имеет такого допуска и используется только в местах, где контакт исключен, например на редукторах, закрепленных на стене или внутри закрытого кожуха. Перепутать их при подборе - означает получить штраф при проверке и остановку производства.
Какую пищевую смазку с пищевым допуском NSF H1 выбрать для холодильной камеры?
Для холодных зон (0…+10 °C) нужна смазка с температурой текучести не выше -30 °C. Выбирай H1-смазку на основе ПАО-масла или синтетической жидкости с классом NLGI 1, чтобы она оставалась подвижной при низкой температуре. Перед покупкой проверь техдокументацию и убедись, что указан полный диапазон рабочих температур и тип базового масла.
Можно ли использовать одну H1-смазку для всех узлов фасовочной машины?
Нельзя. Выбор смазки зависит от температуры узла, типа нагрузки, скорости движения и консистенции (NLGI). Для цепей над продуктом нужна жидкая H1-цепная смазка, для подшипников редукторов - пластичная NLGI 2, для высокоскоростных шпинделей - NLGI 1. Использование универсальной смазки приведет к перегреву в одних узлах и вытеканию в других.
Что делать, если на оборудовании остались остатки старой смазки?
Перед заливкой новой H1-смазки удали остатки старой механически: мягкой щеткой или тканью. Если используешь смазки разных производителей, предварительно промой узел горячей водой, чтобы избежать несовместимости химических компонентов, которые могут привести к окислению и потере смазывающих свойств.
Как часто нужно менять пищевую смазку H1 на упаковочной машине?
Периодичность замены зависит от конкретного узла, интенсивности работы и условий (температура, влажность, загрязнение). Для цепей это обычно 1–2 раза в неделю, для редукторов - один раз в месяц или квартал. Всегда уточняй эту информацию в руководстве оборудования или техспецификации смазки. Контролируй состояние смазки: если она потемнела, загустела или пахнет горелым, замени раньше стандартного срока.
Заключение
Пищевая смазка NSF H1 - это не маркетинговый ход, а правовое требование, закрепленное в ГОСТ Р 51074, FDA 21 CFR 178.3570 и ISO 21469. На фасовочных и упаковочных линиях контакт смазки с продуктом неизбежен, и только H1-смазка гарантирует, что это попадание не превысит допустимый уровень 10 мг/кг и не вызовет проблем при проверке контролирующих органов.
Выбор смазки начинай не с названия, а с анализа условий работы каждого узла: температура, нагрузка, скорость, тип деталей. Для цепей используй H1-цепные масла, для подшипников - пластичные смазки класса NLGI 1–2, для специальных узлов - силиконовые или высокотемпературные составы. Убедись, что смазка имеет регистрацию NSF H1 и соответствует требованиям ISO 21469, если это требуется спецификацией производства. Следующий шаг - согласовать конкретный продукт с техническим отделом поставщика оборудования или со своим снабженцем, указав все параметры узлов, которые нужно смазывать.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ в станке без рефрактометра, используя простые и доступные методы.
Сож пенится почему: диагностика четырех основных причин и быстрое устранение проблемы без замены концентрата.
Узнайте, как правильно смазать дверные петли автомобиля, чтобы устранить скрип и продлить срок службы механизмов.