
Экспресс-аудит цеха: твердосмазочные покрытия для поршней и внедрение смазочных технологий
Экспресс-аудит производственного цеха помогает определить, где смазочные материалы и технологии нанесения не соответствуют условиям работы узлов. Проверяют точки смазки, хранение и подачу материалов, загрязнение, интервалы обслуживания и фактическое состояние оборудования. Для поршневых деталей отдельно оценивают применимость твердосмазочных покрытий: они могут снижать риск задиров, но не заменяют автоматически жидкую или пластичную смазку.
Статья пригодится инженерам, техническим специалистам и закупщикам, которым нужно подготовить внедрение смазочных технологий в цехе. Разберем этапы аудита, подбор материала по условиям узла, контроль чистоты масел и смазок, а также оценку покрытий для поршней.
Что проверяет экспресс-аудит производственных цехов
Аудит смазочных материалов на производстве начинают с обхода оборудования и изучения практики обслуживания.
Важно понять, как смазка попадает в узел, кто и когда ее наносит, где материал хранится и как исключают загрязнение. Если ограничиться сверкой названий в перечне закупок, можно не заметить ошибки дозирования, перекрестное загрязнение или неподходящий способ подачи.
Системный ориентир для такой работы дает ICML 55.1:2019. Стандарт охватывает 12 взаимосвязанных областей программы смазки, поэтому оценка не сводится к единичному осмотру одного подшипника или редуктора. Практика аудита обычно включает планирование, интервью с персоналом, обход цеха, отбор проб масла, оценку результатов и повторную проверку. Для повторного аудита в источниках указан ориентир примерно раз в 3 года.
Какие данные фиксировать на месте
Для каждой точки смазки полезно записать тип узла, рабочую среду, нагрузку, температуру, скорость, метод подачи и применяемый материал. Затем сверяют фактическую практику со спецификацией: совпадают ли продукт и класс, выдерживаются ли интервалы, нет ли избытка или недостатка смазки. Такие записи помогают отличить проблему подбора от сбоя в хранении, дозировании или обслуживании.
Перечень точек смазки и применяемых материалов.
Условия работы узла и способ подачи.
Интервалы и объемы нанесения.
Состояние емкостей, инструментов и мест хранения.
Признаки загрязнения, износа и утечки.
Действующие инструкции и критерии браковки.
Итог экспресс-проверки не должен ограничиваться списком замечаний. Для внедрения смазочных технологий в цехе нужны приоритеты: какие отклонения требуют корректировки в первую очередь, какие данные необходимо подтвердить испытанием и кто отвечает за изменения. Повторная проверка показывает, устранены ли причины отклонений, а не только заменен ли материал.
Как подобрать смазочный материал для конкретного узла
Подбор начинают с условий работы, а не с попытки найти один универсальный продукт для всего цеха.
Для подшипника, направляющей, редуктора и поршневой детали важны разные сочетания нагрузки, температуры, скорости, типа контакта и способа подачи. Поэтому спецификацию точки смазки связывают с реальной конструкцией и режимом, а не только с названием материала в складском перечне.
Для пластичных смазок необходимо разделять семейство продукта, вязкость базового масла, класс NLGI и область применения. ISO 6743-9 задает классификацию смазок в формате ISO-L-X, буквенный код и NLGI-число; пример обозначения в источниках - ISO-L-XBEGB 00. ISO 12924 задает рамки требований к промышленным смазкам. Эти обозначения помогают сверить спецификацию, но сами по себе не подтверждают пригодность материала для конкретного узла.
Что означает класс NLGI
NLGI характеризует консистенцию пластичной смазки, а не вязкость. Классификация связана с пенетрацией после 60 двойных ходов при 25 °C и включает девять классов от 000 до 6. Например, для NLGI 2 приведен диапазон пенетрации 265–295 в единицах 0,1 мм. Для типовых подшипниковых смазок часто рассматривают NLGI 1, 2 или 3, но выбор зависит от конструкции и подачи.
Слишком мягкая консистенция может повысить риск утечек, а слишком твердая - затруднить подачу и привести к недостатку смазки в узле. Поэтому закупщику недостаточно сравнить только обозначения на таре: нужно сверить их со спецификацией оборудования и условиями применения. Консистенция также не заменяет оценку вязкости базового масла и других эксплуатационных характеристик.
Для трансмиссий и ходовой части тракторной техники, где важны несущая способность и защита от износа, в подборе рассматривают универсальные смазки EFELE с противозадирными присадками. Применимость конкретного материала все равно сверяют с требованиями узла, рабочими режимами и способом подачи.
Контроль масла, загрязнения и состояния узлов
Даже подходящий по спецификации материал не обеспечит ожидаемую работу, если в него попадают загрязнения или нарушены условия подачи.
Поэтому в экспресс-аудит включают проверку хранения, чистоты тары и инструмента, а также контроль фактического состояния масла. Для оценки загрязненности жидкостей по числу частиц используют ISO 4406:2021.
Отбор проб масла помогает сопоставить состояние материала с наблюдениями на оборудовании. Анализируют загрязнение и признаки износа, после чего решают, достаточно ли изменить порядок хранения и обслуживания или требуется пересмотреть интервал контроля. Важно оценивать данные в связке с режимом работы узла: отдельный результат без информации о точке отбора и истории обслуживания не дает полной картины.
Что включить в контроль
Условия хранения и герметичность емкостей.
Чистоту инструмента и оборудования для переноса масла.
Возможные источники попадания загрязнений.
Результаты отбора проб и лабораторного контроля.
Фактические интервалы обслуживания и состояние узла.
Аудит также выявляет ошибки на стыке снабжения и технической службы. Например, в документах может быть указан требуемый класс смазки, а в цехе применяют материал с другой консистенцией или нарушают порядок его подачи. Для устранения таких расхождений фиксируют спецификацию точки, разрешенные материалы и метод контроля, а затем доводят информацию до персонала, который обслуживает оборудование.
Испытания смазочных материалов и проверка в цехе
Паспортные данные и стандартизованные испытания позволяют сравнить материалы по заданным показателям, но не заменяют оценку условий конкретного оборудования.
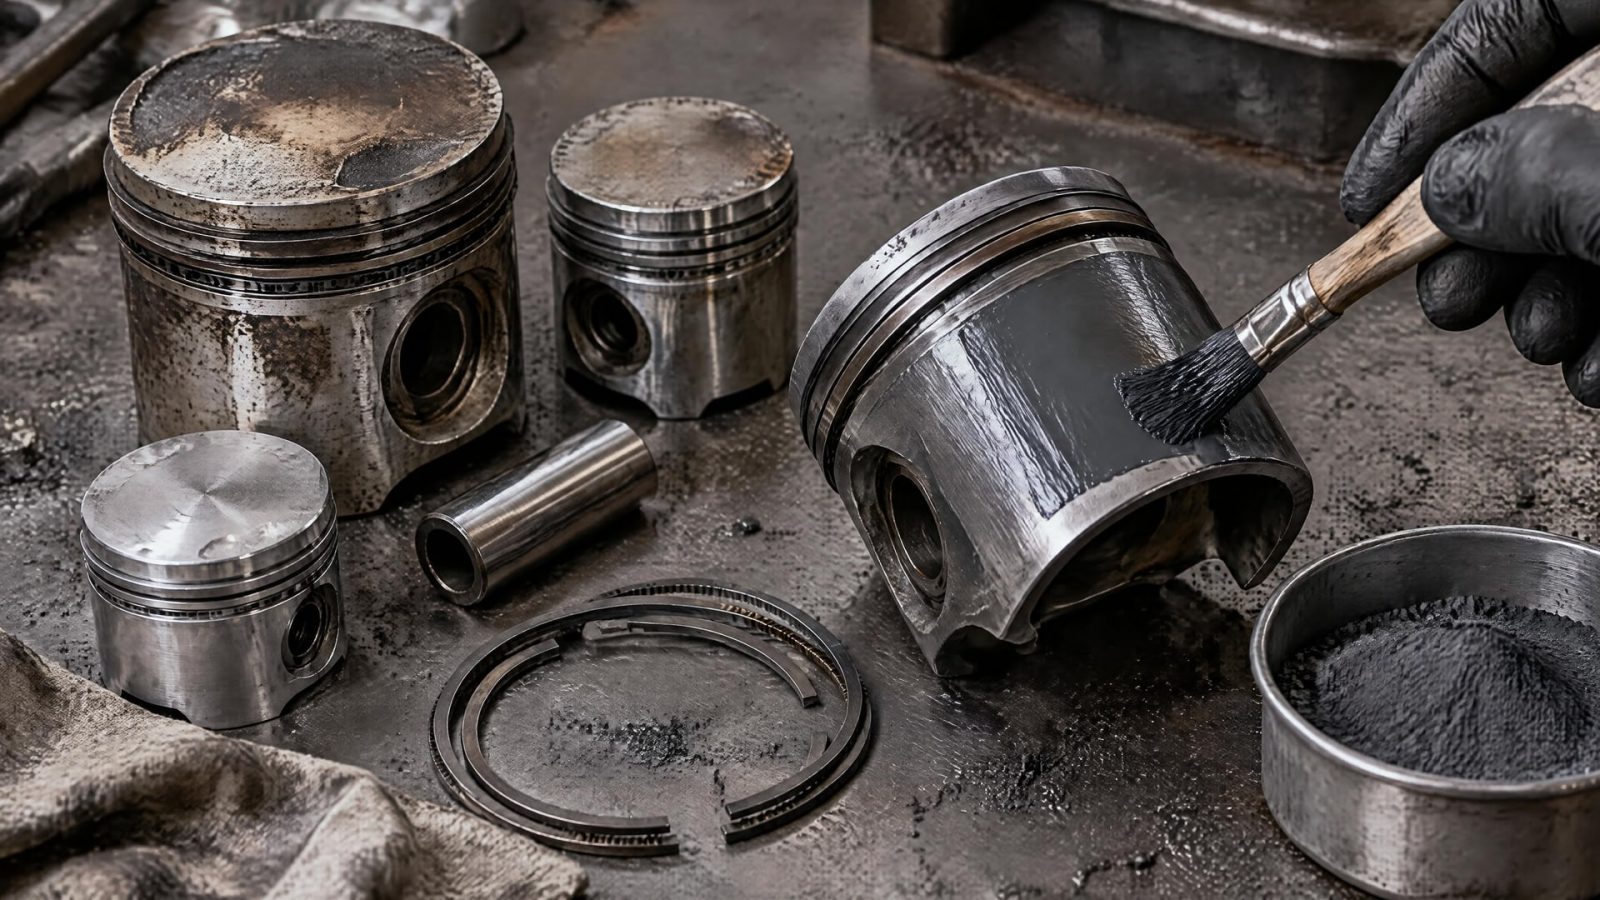
Эффективность смазочных материалов проверяют по сочетанию результатов испытаний и наблюдений на месте: анализу загрязнения и износа, стабильности подачи и состоянию узла. До изменения регламента важно определить, какие показатели подтвердят результат и как их будут фиксировать.
Для оценки ресурса смазок в подшипниках при механическом динамическом воздействии применяется DIN 51 821 / FE9. В источниках указан диапазон испытаний смазок NLGI 1–4 примерно от 120 до 200 °C. Метод помогает сопоставлять поведение материалов в заданных условиях, однако переносить результат на любой узел без учета нагрузки, температуры и способа подачи нельзя.
DIN 51 818 используют для классификации консистенции смазок по NLGI-классам через пенетрацию после 60 двойных ходов. Сам показатель консистенции не отвечает на все вопросы о работоспособности: при подборе дополнительно учитывают вязкость базового масла и реальные условия применения. Если испытание или лабораторный контроль выявили отклонения, их сопоставляют с историей обслуживания и осмотром оборудования.
Как организовать проверку после изменений
До внедрения нового материала или метода нанесения фиксируют исходное состояние и критерии оценки. После изменения сравнивают фактические данные по тем же точкам и режимам, а не только субъективные впечатления персонала. Такой подход помогает отделить эффект смазочной технологии от других изменений в эксплуатации и ремонте.
Результаты проверки должны попасть в регламент: тип материала, интервал, объем, метод нанесения и признаки, при которых требуется дополнительная диагностика. Если данных недостаточно, решение о масштабировании откладывают до получения результатов контроля. Это снижает риск распространить локально неподходящее решение на другие узлы цеха.
Твердосмазочные покрытия для поршней
Твердосмазочные покрытия для поршней рассматривают в тех случаях, когда важны адгезия покрытия к поверхности, долговременная смазка и внешний вид детали.
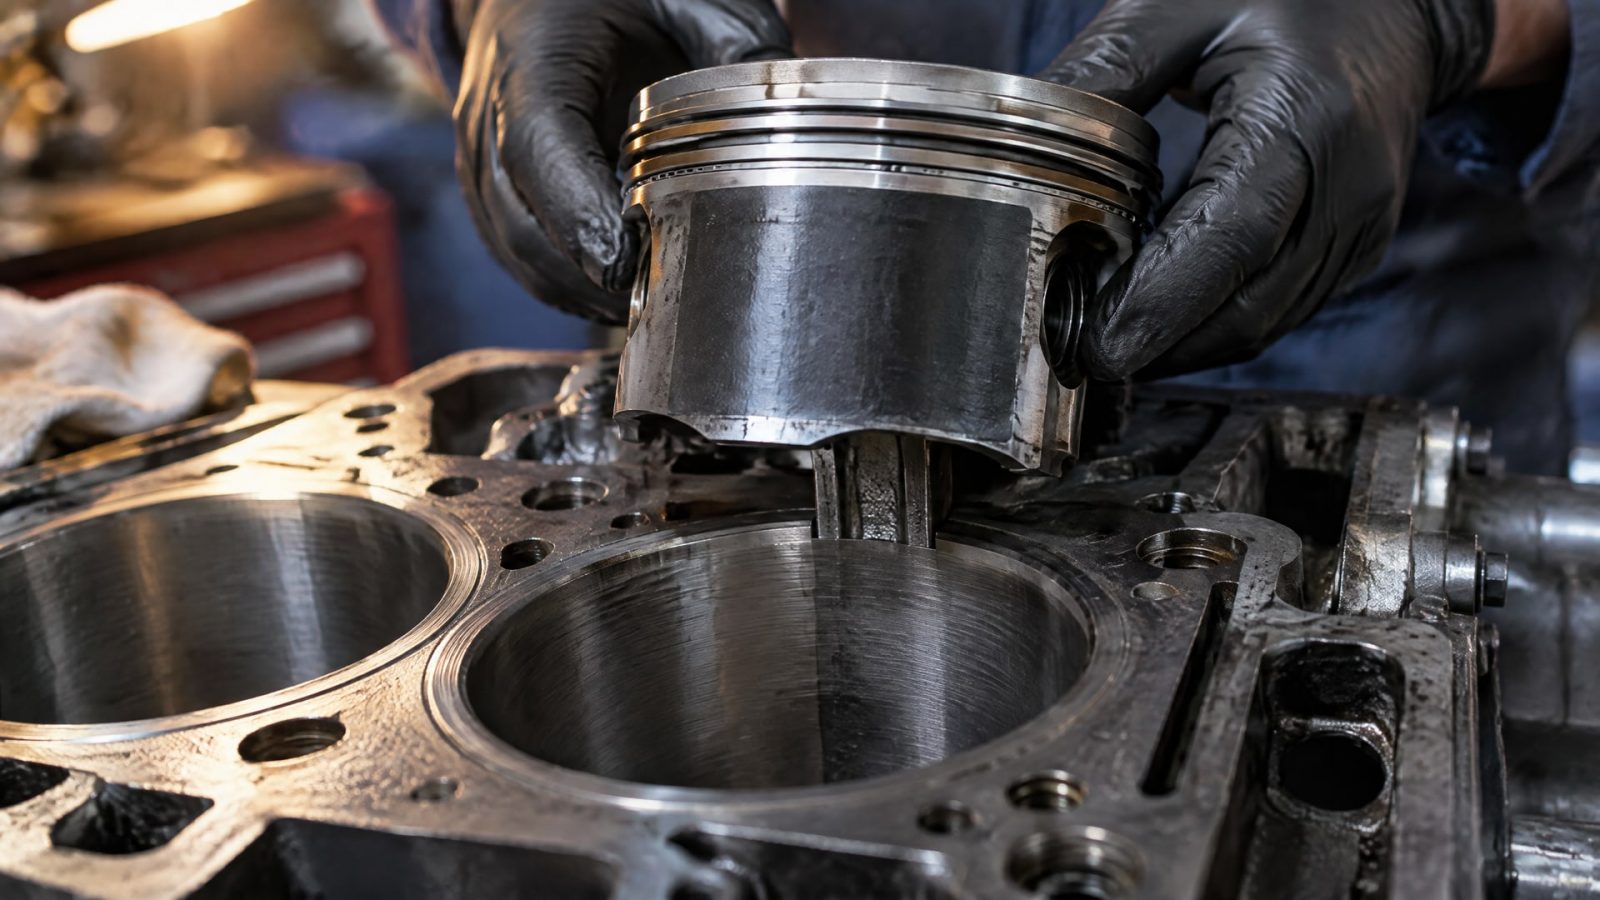
Для поршневых юбок покрытие может снижать риск задиров при движении поршня. При этом оно не становится универсальной заменой жидкой или пластичной смазки: применимость зависит от контакта, температуры, нагрузки и взаимодействия с базовой системой смазки.
При экспресс-аудите поршневого узла сначала определяют причину повреждения. Следы задира могут быть связаны с условиями контакта, недостаточной смазкой или несоответствием технологии нанесения; поэтому одной оценки покрытия недостаточно. Проверяют состояние поверхности и учитывают режим работы детали, а затем формулируют критерии испытания: адгезия, стойкость к scuffing и долговременная работоспособность в заданных условиях.
Что проверить перед внедрением покрытия
Состояние поверхности и характер повреждений поршневой детали.
Совместимость покрытия с базовой системой смазки.
Адгезию и стойкость к задирам в условиях применения.
Стабильность результата после внедрения технологии.
Если задача связана со снижением трения и износа юбок поршней, а также защитой от задиров, выбор конкретного покрытия подтверждают по технической документации и результатам испытаний. Важно не смешивать обозначения продукта и его описание: в исходных сведениях приведены разные номера MODENGY, поэтому идентифицировать покрытие по ним однозначно нельзя. До уточнения спецификации конкретный продукт в регламент внедрения не включают.
Покрытие оценивают как один из элементов решения, а не как самостоятельную гарантию результата. При необходимости проверку проводят на деталях и режимах, соответствующих реальной эксплуатации, и сравнивают состояние с исходными данными. Так аудит связывает технологию нанесения с диагностикой узла и последующим контролем.
Как оформить результаты аудита и внедрить изменения
Отчет экспресс-аудита должен превращать наблюдения в действия.
Для каждой выявленной проблемы указывают точку, фактическое состояние, требование спецификации и необходимую проверку. Отдельно фиксируют, относится ли отклонение к выбору материала, хранению, дозировке, загрязнению или организации обслуживания.
В рабочий регламент включают перечень точек смазки, применяемые материалы, интервалы и объемы, методы нанесения и критерии браковки. Если для узла требуется лабораторный контроль, в документации отмечают, что именно проверяют и как используют результат. Такая структура соответствует логике ICML 55.1:2019 и помогает оценивать не только продукт, но и всю практику управления смазочным хозяйством.
Приоритеты для плана внедрения
Устранить ошибки хранения, переноса и подачи материала.
Привести спецификации точек смазки в соответствие с условиями работы.
Назначить контроль загрязнения и состояния масла там, где он необходим.
Проверить изменения на конкретных узлах до распространения на весь цех.
Запланировать повторную оценку и зафиксировать результаты.
Для снабженца отчет становится основанием для точной заявки: с требуемым классом, характеристиками и условиями применения. Для инженера - способом связать выбор материала с режимом узла и критериями проверки. Если повторный аудит проводится примерно раз в 3 года, промежуточный контроль изменений все равно организуют по состоянию оборудования и результатам анализа, а не откладывают до следующей полной оценки.
Часто задаваемые вопросы
Что показывает аудит смазочных материалов на производстве?
Аудит показывает, соответствуют ли материалы условиям работы узлов и правильно ли организованы хранение, подача, дозирование и контроль. Проверяют точки смазки, документацию, состояние оборудования и, при необходимости, пробы масла. Результатом должны стать конкретные корректирующие действия и регламент, а не только перечень используемых продуктов.
NLGI 2 - это показатель вязкости смазки?
Нет. NLGI обозначает класс консистенции пластичной смазки. Для NLGI 2 в источниках приведен диапазон пенетрации 265–295 в единицах 0,1 мм, измеренной после 60 двойных ходов при 25 °C. Вязкость базового масла оценивают отдельно, поэтому эти характеристики нельзя подменять друг другом.
Твердосмазочное покрытие заменяет смазку поршня?
Не автоматически. Покрытие может снижать риск задиров и применяться там, где важны адгезия и долговременная смазка, но результат зависит от режима трения, температуры и совместимости с базовой системой. Перед внедрением проверяют состояние детали и подтверждают работоспособность покрытия испытанием в соответствующих условиях.
Как часто повторяют аудит смазочного хозяйства?
В описанной практике повторную проверку проводят примерно раз в 3 года. Это ориентир для повторного аудита, а не замена текущему контролю оборудования. После изменения материала или регламента результаты проверяют по установленным критериям и фактическому состоянию узлов, не дожидаясь очередной полной оценки.
Заключение
Экспресс-аудит помогает определить, почему смазочные материалы не дают ожидаемого результата: причина может быть в подборе, подаче, загрязнении, дозировке или несоответствии технологии условиям узла. Для твердосмазочных покрытий поршней отдельно оценивают адгезию, стойкость к задирам и совместимость с системой смазки. Решения подтверждают спецификацией, испытаниями и контролем на оборудовании.
Следующий шаг - составить перечень точек смазки и зафиксировать для каждой узел, режим, материал, метод подачи и критерии оценки. По результатам обхода определяют первоочередные корректировки, назначают контроль и оформляют регламент для технической службы и снабжения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия двигателя и трансмиссии: как выбрать оптимальные решения для снижения трения и износа в тяжелой технике.
Узнайте, как правильно смазать сиденья автомобиля, чтобы обеспечить плавное перемещение и продлить срок службы механизмов.
Узнайте, чем смазать домкрат, чтобы защитить его от ржавчины и продлить срок службы.