
Антифрикционные покрытия для поршней ДВС: применение и выбор
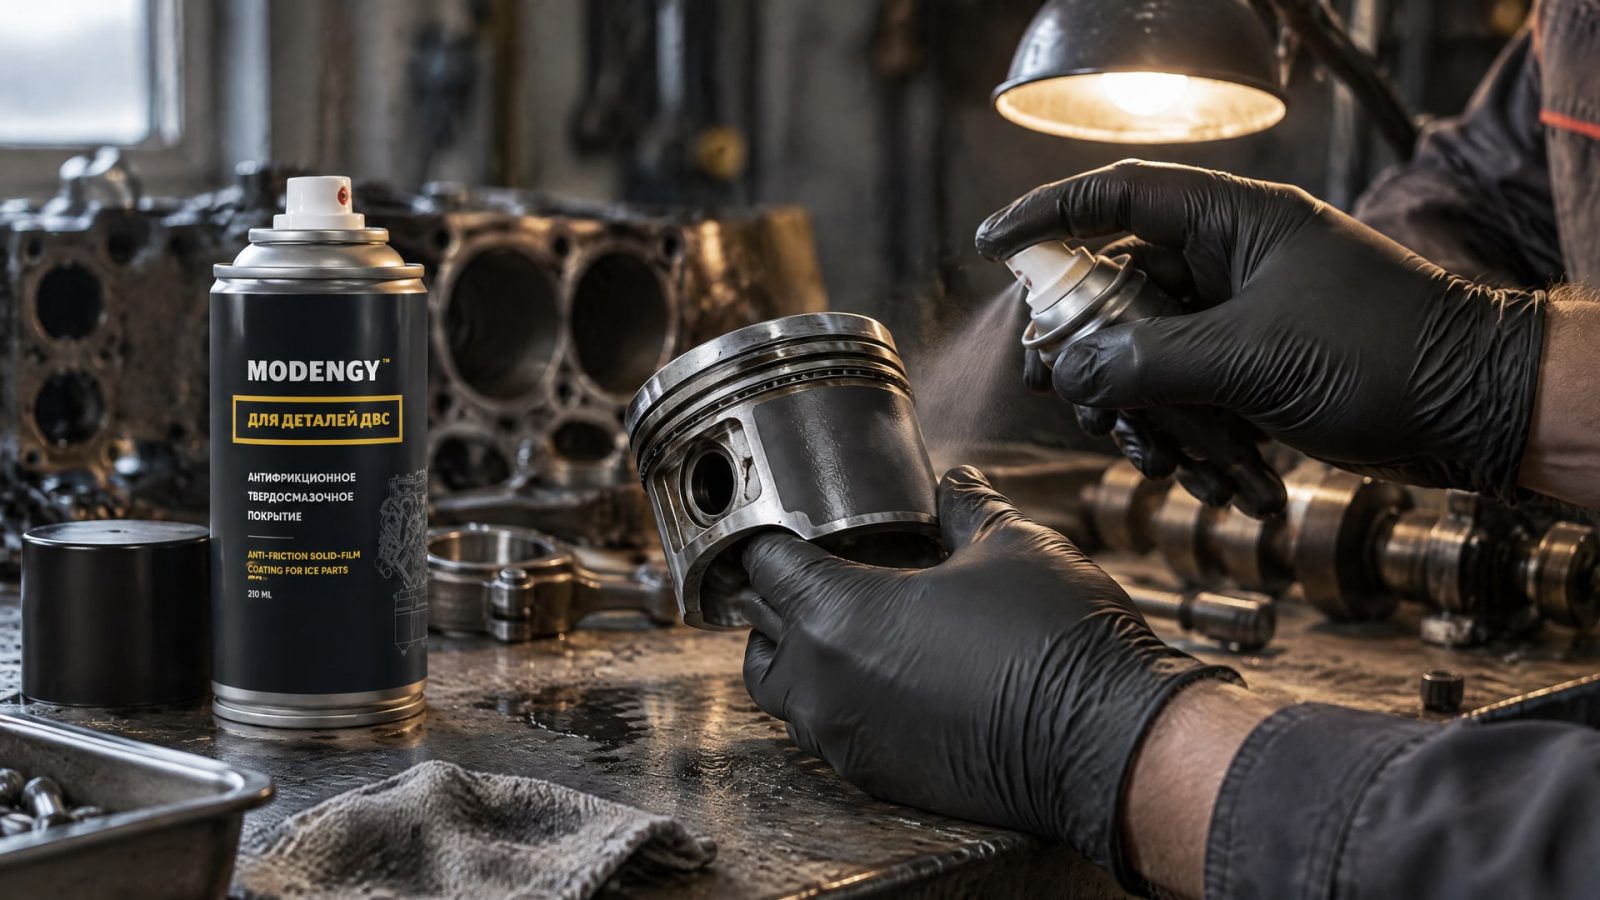
Антифрикционные покрытия для поршней ДВС снижают трение и износ в зоне контакта юбки поршня со стенкой цилиндра. Они особенно полезны при холодном пуске и в режимах, когда масляная пленка нестабильна или ее недостаточно. Такое покрытие не заменяет моторное масло, а служит дополнительным защитным слоем.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают покрытие поршней ДВС для серийного производства или ремонта. Разберем, как работают твердосмазочные составы, на что смотреть при выборе, как учитывать толщину и подготовку поверхности, а также какие испытания применяют для оценки антифрикционных свойств.
Зачем наносят антифрикционные покрытия на поршни
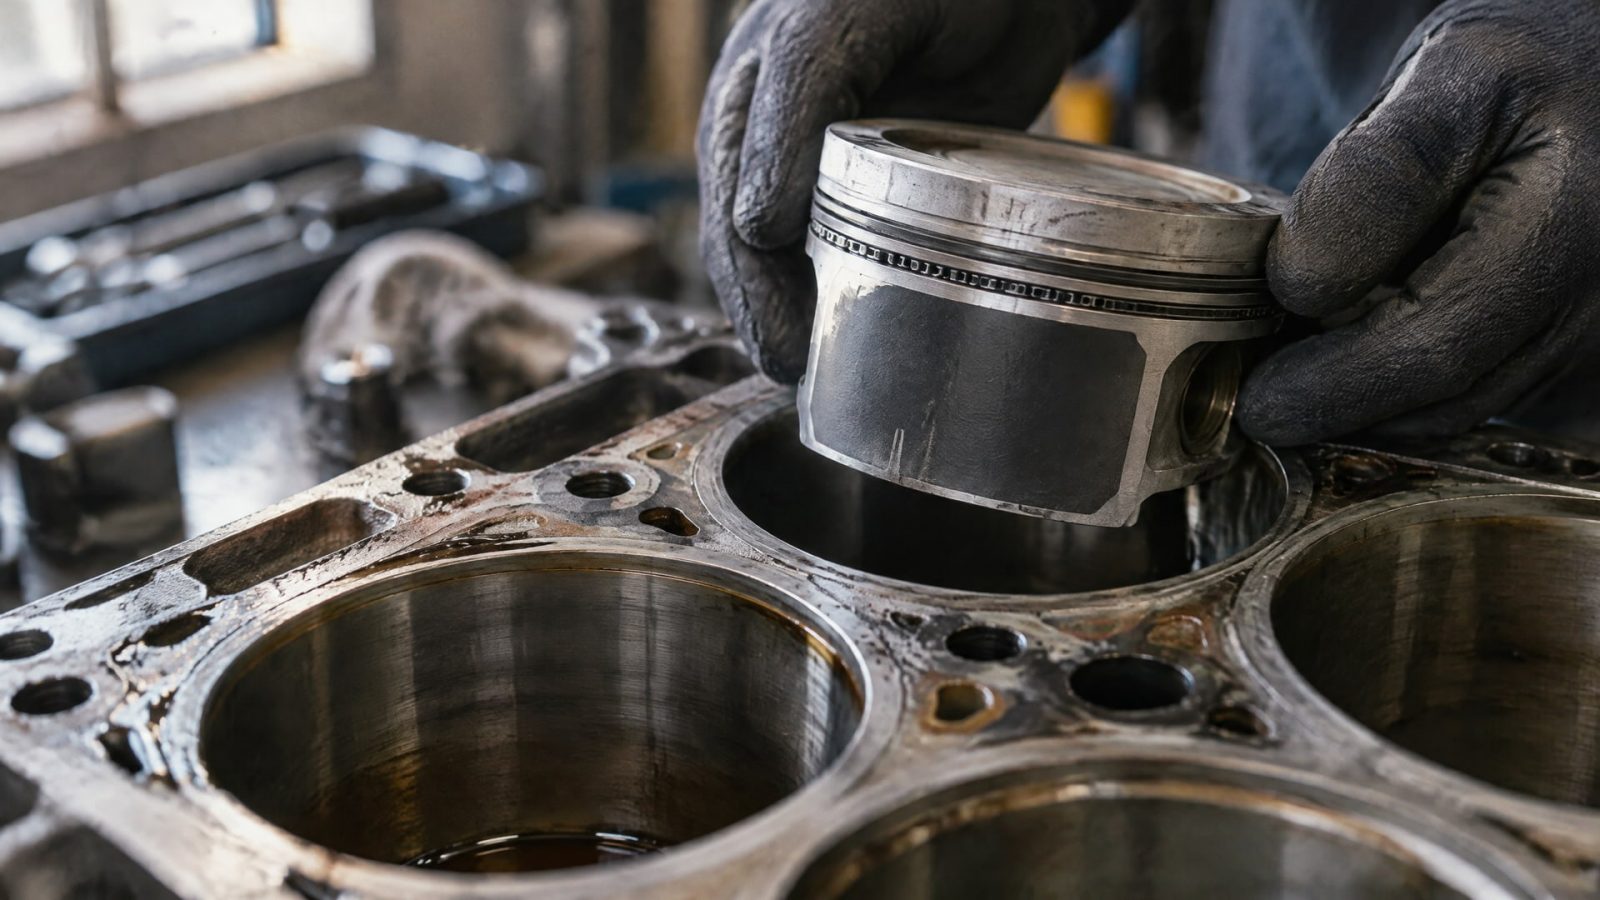
Юбка поршня движется вдоль стенки цилиндра, и условия трения в этой зоне меняются в течение работы двигателя.
При холодном пуске и в других режимах с недостаточной или нестабильной масляной пленкой контакт деталей становится более нагруженным. Антифрикционное покрытие помогает снизить трение и износ, а также уменьшить вероятность задиров и схватывания.
Твердосмазочная пленка нужна не вместо системы смазки, а как дополнительный барьер в тех режимах, где жидкая смазка не обеспечивает стабильное разделение поверхностей. Поэтому оценивать покрытие только по его способности снижать трение недостаточно: важны условия работы конкретного поршня, боковая нагрузка и вероятность кратковременного сухого трения. Для двигательных узлов в материалах отмечена комбинация дисульфида молибдена и графита, которая применяется для снижения трения и антизадирной защиты.
Что происходит при недостатке масляной пленки
Когда масляная пленка нестабильна, твердосмазочное покрытие может поддержать работу поверхностей в переходном режиме. Это особенно актуально при пусках и остановах, а также при смешанном трении. Пленка не отменяет требования к моторному маслу и не исправляет неподходящие зазоры или дефекты деталей.
Покрытия применяют не только в спортивных или форсированных двигателях. Их используют и на поршнях обычных автомобильных ДВС, в частности для защиты юбок от холодного износа и задиров. При этом решение о нанесении принимают с учетом конструкции двигателя и фактического режима эксплуатации, а не только по признаку «поршень нуждается в смазке».
Какие зоны поршня рассматривают
В первую очередь покрытие поршня оценивают для юбки, работающей в зоне боковой нагрузки и трения о стенку цилиндра. Наибольший интерес оно представляет там, где возможны пуски с неполной масляной пленкой. В зависимости от конструкции и технологической задачи рассматривают также отдельные участки детали, но область нанесения должна быть согласована с требованиями к поршню и процессу сборки.
Понятие «твердосмазочная смазка» иногда используют для обозначения таких составов, но точнее говорить о твердосмазочном покрытии: после нанесения оно образует сухую пленку. Это различие важно при выборе материала и способа его применения. Покрытие не следует воспринимать как замену жидкой смазке, которая продолжает выполнять свою функцию в двигателе.
Из чего состоит антифрикционное покрытие
Антифрикционные покрытия для поршней представляют собой дисперсии твердых смазок в органических или неорганических связующих.
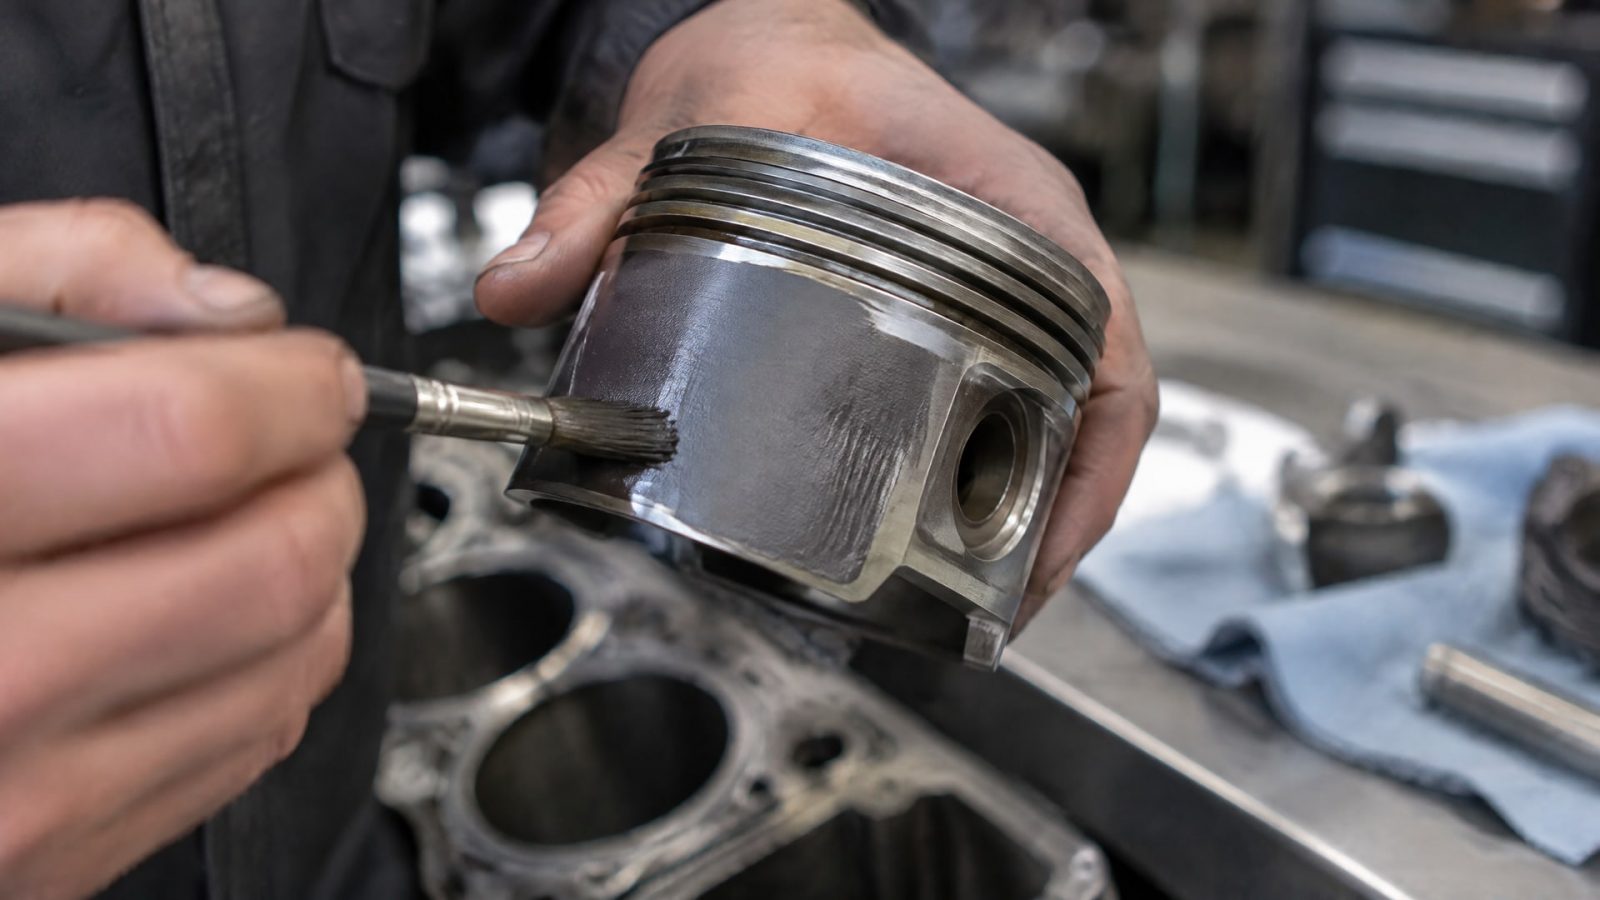
В качестве твердых смазочных компонентов применяют дисульфид молибдена, графит и PTFE. Состав и связующее влияют на поведение пленки, поэтому покрытия с разными компонентами нельзя считать взаимозаменяемыми без проверки условий применения.
Покрытие работает как сухая пленка: оно снижает трение и помогает защитить поверхности при недостатке жидкой смазки. В отличие от масла, оно не должно обеспечивать постоянное смазывание всего узла. Его задача - поддержать контакт деталей в тех режимах, когда масляная пленка нестабильна, в том числе при пуске и смешанном трении.
Состав и связующее
При выборе важно учитывать не только вид твердой смазки, но и связующее, в котором она распределена. Для поршня имеют значение адгезия покрытия к поверхности и его способность сохраняться в рабочем диапазоне двигателя. Низкий коэффициент трения сам по себе не подтверждает, что состав подходит конкретной детали: нужно также оценить совместимость с материалом поршня и условия его работы.
Для двигательных узлов в материалах выделена комбинация MoS₂ и графита. Однако на практике состав оценивают в комплексе с нагрузкой, температурой и режимом трения. Встречаются и покрытия с PTFE, а также разные варианты связующих и отверждения. Поэтому выбор только по названию твердой смазки может привести к неверному решению.
Почему одно покрытие не подходит всем поршням
Покрытия отличаются составом и технологией нанесения, а поршни работают в разных условиях. Учитывают материал детали, боковую нагрузку, вероятность холодного пуска и дефицита масла. Значение имеют также подготовка поверхности и режим отверждения: эти параметры связаны с тем, насколько равномерно сформируется пленка и сохранит ли она адгезию.
Отдельно следует отличать антифрикционное покрытие для поршня от покрытий для других узлов. Например, ключевое слово «покрытие трансмиссии» относится к иной задаче: одинаковое назначение по снижению трения не означает одинаковую совместимость и технологию. Для каждого узла спецификацию состава и нанесения сверяют с требованиями его работы.
Как выбрать антифрикционное покрытие для поршня
Выбор начинают с режима работы поршня, а не с общего описания состава.
Нужно понять, насколько выражена боковая нагрузка, как часто двигатель запускают в холодном состоянии, возможен ли дефицит масла и есть ли риск сухого трения. Затем оценивают температуру, материал детали и требования к нанесению. Такой порядок помогает отсеять составы, которые могут снижать трение в целом, но не подходят конкретной поршневой группе.
Для ряда твердосмазочных покрытий на основе MoS₂ и графита в материалах указан рабочий диапазон от -70 до +260 °C. Это ориентир для рассмотренных покрытий, а не универсальное значение для любого состава. Рабочий диапазон выбранного материала необходимо сверять с его документацией и условиями двигателя.
Параметры, которые стоит проверить
Соответствует ли температурный диапазон условиям работы детали.
Подходит ли покрытие для материала поршня и предполагаемого режима трения.
Сохраняет ли состав адгезию при рабочих нагрузках.
Учитывает ли решение холодный пуск, боковую нагрузку и возможный дефицит масла.
Какие подготовка поверхности, способ нанесения и режим отверждения требуются.
Указанный диапазон от -70 до +260 °C не отменяет проверки других характеристик: температура - только одна из составляющих подбора. Покрытие должно сохраняться на детали, а не только демонстрировать низкое трение в отдельных условиях. Поэтому инженер оценивает состав вместе с технологией нанесения, а снабженец сверяется со спецификацией и требованиями производства.
Когда уместно покрытие MODENGY
В холодном пуске масляная пленка может быть неполной, а в режиме смешанного трения возрастает риск износа и задиров на юбке поршня. При этом добавление покрытия не позволяет отказаться от моторного масла и не заменяет контроль состояния деталей. В качестве решения для снижения трения и износа поршней ДВС применяют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС; его выбор увязывают с материалом поршня и технологией обработки.
Для закупщика при сравнении вариантов важна не только цена материала, но и предсказуемость процесса: требования к подготовке поверхности, нанесению и отверждению должны быть понятны производству. Такой подход снижает риск выбора состава только по одному параметру и помогает оценить решение в контексте всей операции.
Нанесение покрытия поршней ДВС
Для поршневых юбок в обзорных материалах приводится толщина покрытия 20-50 мкм.
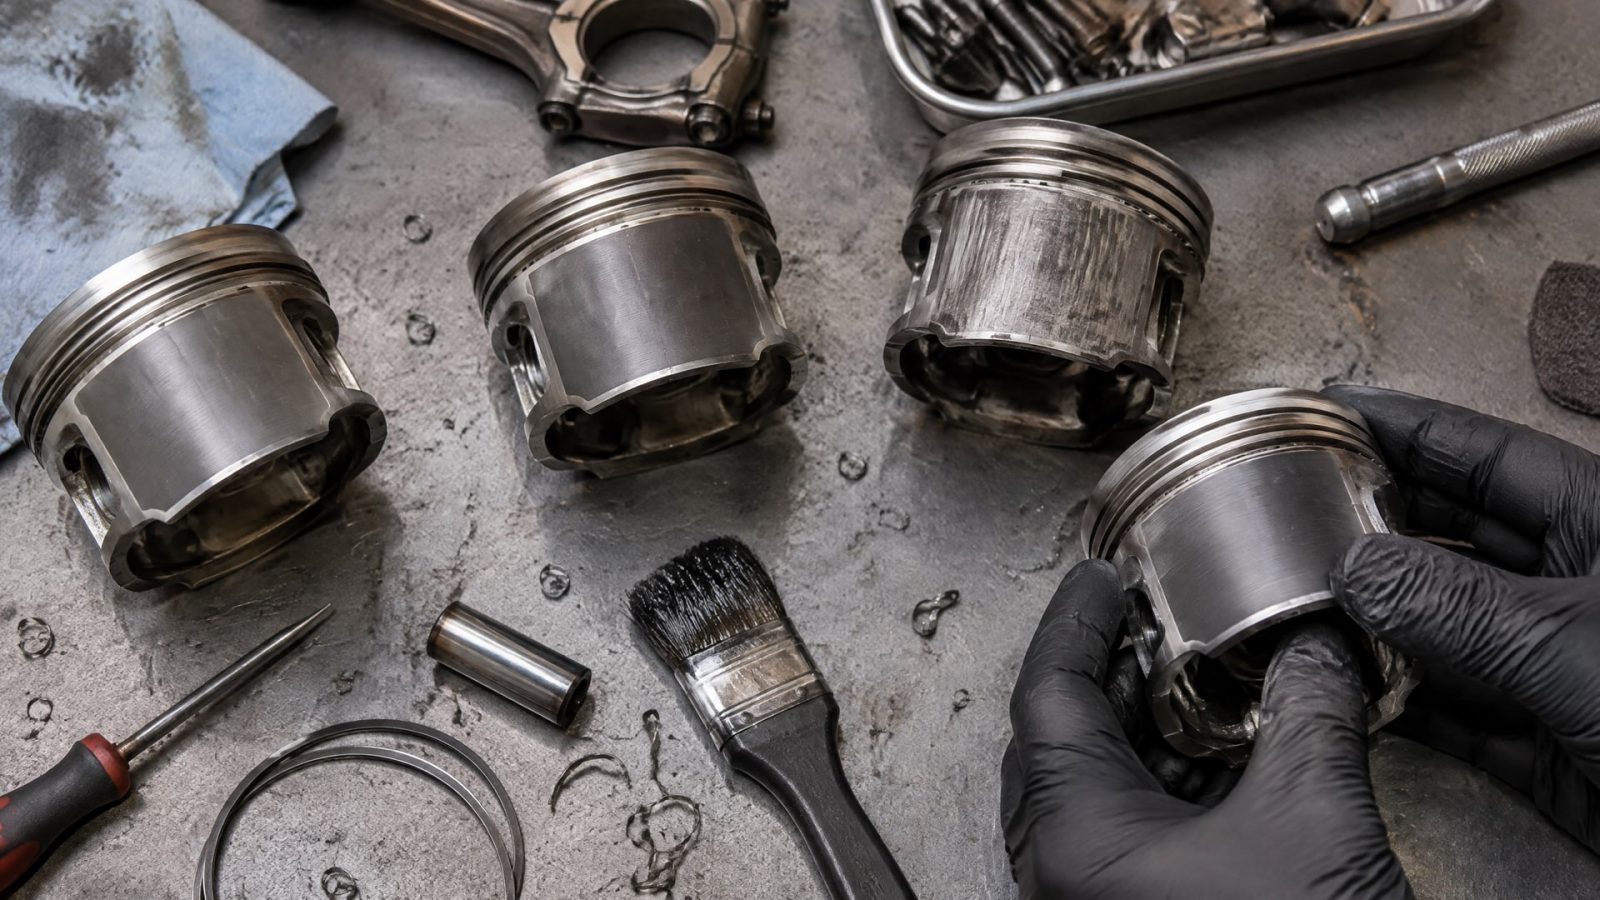
Это тонкая пленка, а не толстый слой: увеличение толщины само по себе не гарантирует лучшую защиту. Важнее получить контролируемое покрытие, которое сохраняет адгезию и соответствует требованиям детали.
Для массового производства и равномерности слоя чаще используют жидкие композиции и промышленное нанесение. Кустарный способ затрудняет контроль толщины и повторяемости результата. До запуска процесса определяют подготовку поверхности, способ нанесения и режим отверждения, а затем подтверждают, что технология подходит для конкретного поршня.
Что учесть в технологическом процессе
Подготовку поверхности поршня перед нанесением.
Способ нанесения жидкой композиции.
Контроль толщины пленки в пределах заданного технологического диапазона.
Режим отверждения, предусмотренный для выбранного состава.
Проверку адгезии и состояния покрытия после обработки.
Конкретные параметры процесса должны соответствовать документации на выбранный состав и требованиям к детали. Нельзя переносить режим нанесения одного покрытия на другое только потому, что оба относятся к твердосмазочным. Различия в связующем и способе отверждения могут требовать разных технологических решений.
Почему важна равномерность
Неравномерное нанесение затрудняет оценку работы покрытия и воспроизводимость результата. Слишком толстая пленка не становится автоматически более надежной, а отклонение от технологической толщины может повлиять на качество поверхности. Поэтому на производстве контролируют не только расход состава, но и итоговую толщину покрытия, подготовку детали и соблюдение режима отверждения.
Для поршней ориентир 20-50 мкм помогает обсуждать требования к слою, но не заменяет технологическую документацию. При подборе состава уточняют допустимую толщину именно для выбранного материала и конкретного процесса. Для инженера это часть разработки технологии, для закупщика - параметр, который нужно учитывать при сравнении условий поставки и нанесения.
Как оценить результат и проверить покрытие
Оценка покрытия должна охватывать не только трение, но и его износостойкость и сохранение на поверхности детали.
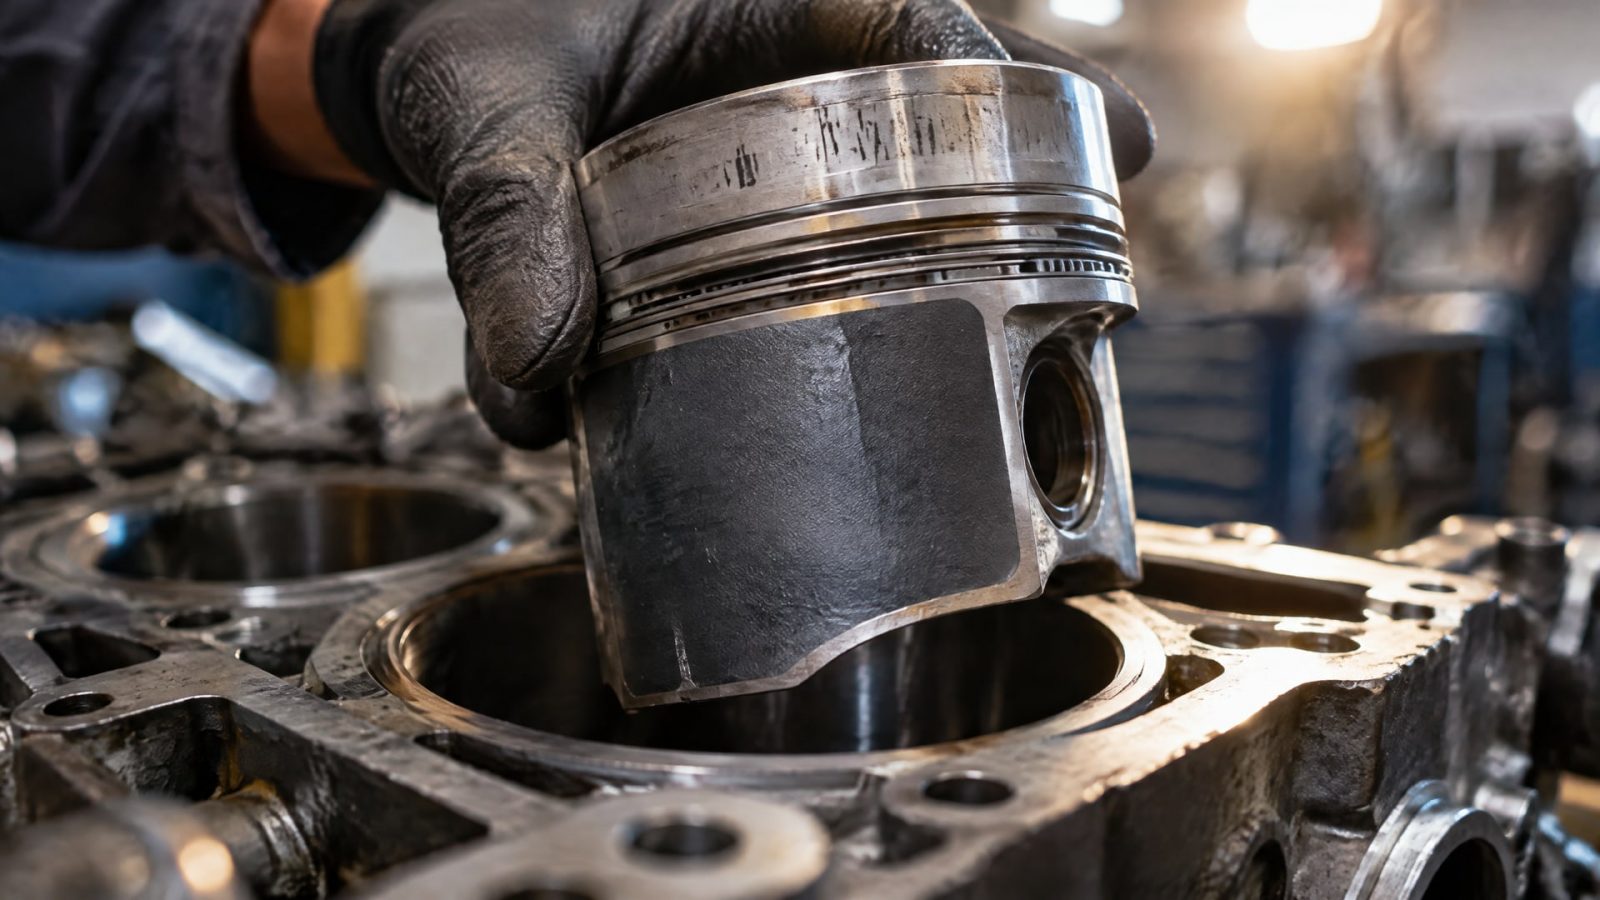
Для поршня важно, чтобы пленка выдерживала рабочие условия двигателя и не теряла адгезию. Проверку проводят с учетом материала поршня, режима трения и технологии нанесения: иначе результаты испытаний могут не отражать реальные требования узла.
В качестве нормативной ссылки по испытанию твердых смазочных покрытий в материалах указан ГОСТ 11613-65. Он описывает метод определения истираемости и антифрикционных свойств. Перед применением метода следует сверить его актуальность и применимость к конкретной задаче, а также определить, какие показатели нужны для контроля выбранного покрытия.
Что включить в оценку
Условия холодного пуска и вероятность работы при неполной масляной пленке.
Температурный диапазон и нагрузку, характерные для поршня.
Толщину пленки и равномерность ее нанесения.
Адгезию покрытия к поверхности и устойчивость к истиранию.
Совместимость состава с материалом детали и технологическим процессом.
Антифрикционные покрытия MODENGY применяются в разных узлах трения, включая трансмиссии и ходовые части тракторной техники. Однако применение линейки в других узлах не означает, что конкретный состав для трансмиссии автоматически подходит поршню: решение принимают по характеристикам материала и требованиям к детали. Это особенно важно, когда в документах на закупку встречаются общие формулировки вроде «антифрикционное твердосмазочное покрытие».
Как связать испытание с производством
Результаты испытаний полезны, когда их сопоставляют с реальными условиями работы поршня и параметрами процесса. Испытание на истираемость не отменяет проверки подготовки поверхности, толщины и отверждения. Если эти этапы отличаются от производственных, итоговая оценка может быть неполной.
На этапе внедрения согласуют требования к составу, операции нанесения и приемке покрытия. Это помогает инженеру проследить связь между характеристиками материала и работой детали, а снабженцу - включить в спецификацию проверяемые параметры. Для повторяемого результата важны не общие обещания о снижении трения, а соответствие выбранного покрытия задаче поршня и установленной технологии.
Часто задаваемые вопросы
Заменяет ли твердосмазочное покрытие моторное масло?
Нет. Твердосмазочное покрытие образует дополнительную сухую пленку и помогает в режимах, когда масляная пленка нестабильна, например при пуске или смешанном трении. Оно не обеспечивает постоянное смазывание двигателя и не дает основания отказываться от моторного масла или менять требования к системе смазки.
Какой толщины делают покрытие поршня?
Для покрытий юбок поршней в обзорных материалах приводится диапазон 20-50 мкм. Это ориентир, а не универсальная настройка для любого состава. Фактическую толщину сверяют с документацией на покрытие и технологией нанесения, учитывая подготовку поверхности и режим отверждения.
Как выбрать антифрикционное покрытие для поршня?
Сначала определяют материал детали и режим работы: температуру, боковую нагрузку, условия холодного пуска и вероятность дефицита масла. Затем проверяют состав, адгезию, способ нанесения, допустимую толщину и требования к отверждению. Сравнивать покрытия только по способности снижать трение недостаточно.
Какой стандарт используют для оценки твердых покрытий?
В материалах по теме указан ГОСТ 11613-65, который описывает метод определения истираемости и антифрикционных свойств твердых смазочных покрытий. Применимость стандарта к конкретной задаче нужно проверить отдельно, а результаты испытаний сопоставить с требованиями к поршню и условиями его работы.
Заключение
Антифрикционные покрытия для поршней ДВС помогают снизить трение, износ и риск задиров в режимах, где масляная пленка нестабильна. Они работают как дополнительный защитный слой, не заменяют моторное масло и требуют подбора с учетом состава, температуры, нагрузки, материала поршня и технологии нанесения.
Следующий шаг - описать рабочий режим двигателя и требования к поршню, затем сверить с ними документацию на покрытие, подготовку поверхности и процесс отверждения. Для оценки твердых смазочных покрытий можно рассмотреть ГОСТ 11613-65, предварительно подтвердив его применимость к конкретной производственной задаче.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите температурный диапазон смазок и их совместимость с растворителями в антифрикционных покрытиях для надежной работы узлов.
Изучите методы нанесения смазки с дисульфидом молибдена: распыление и автоматизированную подачу, чтобы выбрать оптимальный вариант.
Узнайте, как выбрать и нанести смазку с дисульфидом молибдена для эффективной защиты стальных канатов от износа и коррозии.