
Антизадирное покрытие для стали в нефтегазовой отрасли: как сравнить варианты
Для выбора антизадирного покрытия для стали сравнивают не названия материалов, а их поведение в конкретном узле: коэффициент трения, адгезию к подложке, коррозионную стойкость и совместимость с рабочей средой. Для крепежа и соединений с затяжкой также важны стабильность момента, условия монтажа и возможность последующей разборки. По доступным сведениям нельзя установить универсального победителя в сравнении отечественных и импортных покрытий: для этого нужны сопоставимые протоколы испытаний и спецификации.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают твердосмазочное покрытие для нефтегаза или рассматривают замену импортного покрытия. Разберем критерии сравнения, подготовку стальных и нержавеющих деталей, назначение испытаний в солевом тумане и данные, которые стоит запросить перед выбором.
Как сравнивать антизадирное покрытие для стали
Твердосмазочные покрытия применяют, когда жидкая смазка не подходит из-за высоких температур, вакуума, загрязнений или длительных периодов простоя.
В нефтегазовых узлах сухой слой может облегчать сборку и обслуживание, а также помогать обеспечивать стабильный момент затяжки. Но назначение «антизадирное» не означает, что материал подойдет для любого крепежа, давления или среды.
При сравнении импортного и отечественного покрытия запрашивают данные по одной и той же группе параметров. Важны коэффициент трения, адгезия к подложке, когезия слоя, коррозионная стойкость, толщина покрытия и совместимость с материалом детали и рабочей средой. Для соединений с затяжкой дополнительно оценивают стабильность момента после старения и воздействия солевого тумана. Без этих сведений корректное ранжирование покрытий невозможно.
| Критерий | Что выяснить |
|---|---|
| Трение и затяжка | Каков коэффициент трения и сохраняется ли момент затяжки после старения |
| Сцепление с деталью | Какая подготовка поверхности предусмотрена и какими данными подтверждена адгезия |
| Коррозионная стойкость | Есть ли протокол испытания в солевом тумане и каковы условия проверки |
| Эксплуатационная совместимость | Подходят ли материал детали, температура, давление и химическая среда |
| Обслуживание узла | Допускает ли покрытие требуемый монтаж, демонтаж и повторную сборку |
Для твердых смазок в целом указывают широкий температурный диапазон: от криогенных температур до примерно 700 °C. Это общий диапазон применения твердых смазок, а не характеристика каждого нанесенного покрытия. Температурные пределы конкретного состава и детали следует сверять с его технической документацией.
При замене импортного покрытия сопоставляют условия нанесения и испытаний, а не только заявленную функцию. Если методы подготовки поверхности или проверки различаются, результаты напрямую сравнивать нельзя. Для решения по конкретному узлу нужны спецификации обоих материалов и данные, полученные при сопоставимых условиях.
Твердосмазочное покрытие для нефтегаза: условия выбора
Для нефтегазового оборудования покрытие выбирают под определенный узел и его режим работы.
На решение влияют контактное давление, температура, химическая среда, требуемое трение, продолжительность простоя, а также способ монтажа и демонтажа. Если соединение должно сохранять заданный момент затяжки, одного показателя коррозионной стойкости недостаточно.
Сухие антифрикционные покрытия образуют после отверждения твердый смазочный слой, связанный с металлом. Их рассматривают для узлов, где важны облегчение сборки, обслуживание и стабильность затяжки. Перед выбором следует уточнить, рассчитано ли покрытие на материал детали, условия контакта и предполагаемый режим хранения. Высокая стойкость в одном испытании не подтверждает автоматически нужные свойства по трению или износу.
В линейке MODENGY представлены антифрикционные покрытия для задач, где требуются антизадирные свойства и коррозионная стойкость. При рассмотрении замены импортного покрытия инженер сопоставляет документацию конкретного состава с требованиями узла: проверяет совместимость, метод подготовки, характеристики трения и результаты испытаний. Такая оценка позволяет обсуждать варианты предметно, не принимая совпадение назначения за доказательство полной взаимозаменяемости.
Широкий диапазон твердых смазок в целом не заменяет спецификацию конкретного материала. Например, ориентир до примерно 700 °C относится к классу твердых смазок в общем, а не гарантирует работу любого покрытия при такой температуре. Для закупщика принципиально получить сведения именно по выбранному составу и условиям нанесения.
Если в документации на покрытие нет результатов по параметрам, важным для узла, их нельзя выводить из общего описания. Следует запросить протоколы или согласовать испытания на деталях с нужным материалом поверхности. Для крепежа и соединений с затяжкой отдельно фиксируют момент и состояние покрытия после испытаний и выдержки.
Подготовка поверхности и фосфатирование нержавеющей стали
Адгезия покрытия зависит от состояния подложки.
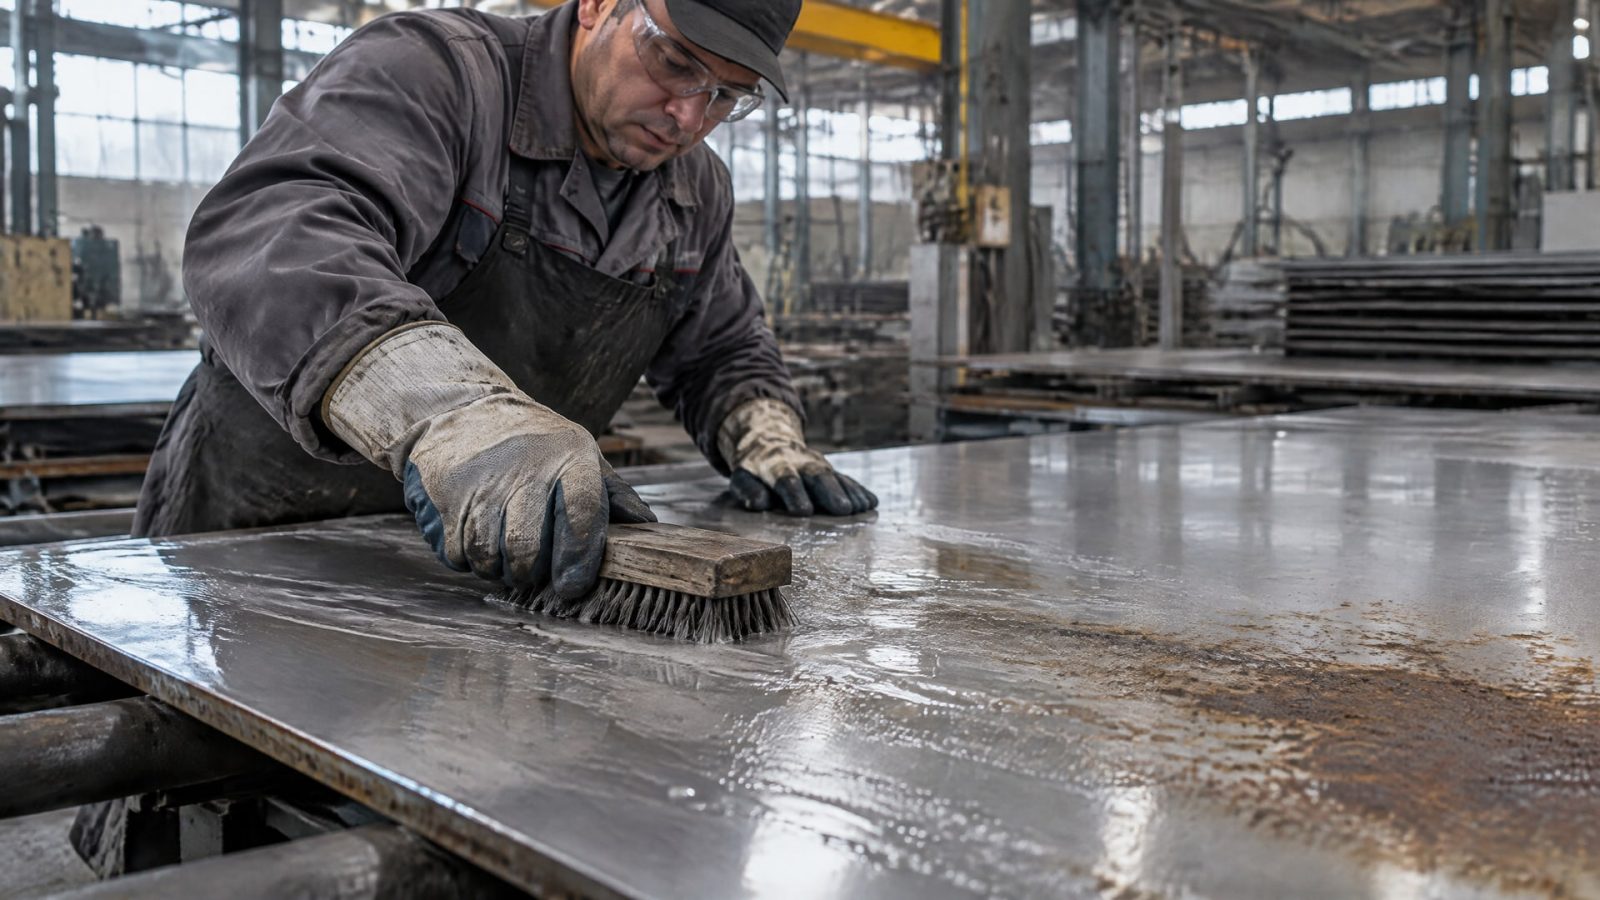
Перед нанесением с поверхности удаляют масло, ржавчину, окалину и остатки старых смазок: загрязнения мешают формированию равномерного слоя и ухудшают его сцепление с металлом. Типовая последовательность подготовки перед фосфатированием включает обезжиривание, промывку, травление или удаление ржавчины, повторную промывку, активацию, фосфатирование, промывку и пассивацию либо сушку.
Фосфатирование нержавеющей стали требует отдельной оценки. Пассивная хромоксидная пленка обычно препятствует химической реакции, поэтому классический процесс для нержавейки, как правило, неэффективен. Усиленная агрессивная подготовка может быть технически возможна, но не всегда экономически оправдана и способна ухудшить коррозионные свойства материала. Поэтому до выбора процесса необходимо сверить требования к детали и допустимые методы обработки.
Для нержавеющих деталей рассматривают альтернативную подготовку, включая механическую обработку неферросплавными абразивами и химическое пассивирование. В качестве одного из вариантов пассивации упоминается цитратная обработка по ASTM A967. Выбранную подготовку нужно согласовать с технологией нанесения покрытия: состояние поверхности, метод активации и интервал до нанесения влияют на результат.
Фосфатные покрытия устойчивы к смазкам, маслам и большинству масляных присадок. Это свойство может быть полезно в технических узлах, но не отменяет проверки совместимости всей системы материалов. В документации по фосфатированию и обработке поверхности встречаются ISO 9588, ISO 4042, VDA 235-104 и DIN EN 12476. Их применимость зависит от изделия и процесса; одного упоминания стандарта недостаточно, чтобы подтвердить соответствие конкретного покрытия требованиям проекта.
Для отдельных процессов обработки фосфатированных крепежных изделий приводятся режимы термообработки 190-230 °C в течение 2-24 часов и требование выполнить отпуск в течение 4 часов после обработки. Это сведения о соответствующих процессах с крепежом, а не универсальный режим нанесения или отверждения твердосмазочного покрытия. Их нельзя переносить на технологическую карту покрытия без подтверждения изготовителя.
Испытание в солевом тумане: что оно показывает
Для оценки коррозионной стойкости покрытия в источниках указан метод испытания ASTM B117.
Его результаты помогают оценить поведение образца в солевом тумане, но не отвечают на все вопросы о работе материала в нефтегазовом узле. Испытание не заменяет проверки трения, износа, момента затяжки и адгезии.
Для оценки адгезии в источниках упоминается ASTM D3359. При сравнении двух покрытий важно проверить, на каких деталях и после какой подготовки поверхности проводились испытания. Также следует учитывать толщину слоя, режим нанесения, условия выдержки и состояние образца до проверки. Без совпадающих или согласованных условий два протокола могут быть несопоставимы.
В документах по покрытию стоит искать не только формулировку «испытано в солевом тумане», но и сам протокол с условиями и результатом. Если требуется оценить работу после воздействия коррозионной среды, отдельно уточняют, проверялись ли адгезия и момент затяжки после испытания. Наличие результата по ASTM B117 само по себе не подтверждает пригодность для конкретного оборудования.
| Проверка | Что подтверждает | Чего сама по себе не подтверждает |
|---|---|---|
| ASTM B117 | Коррозионную стойкость в условиях солевого тумана | Трение, износ и стабильность момента затяжки |
| ASTM D3359 | Адгезию покрытия в рамках примененного метода | Совместимость со всеми средами и режимами эксплуатации |
| Проверка момента затяжки | Поведение соединения при заданных условиях проверки | Коррозионную стойкость без отдельного испытания |
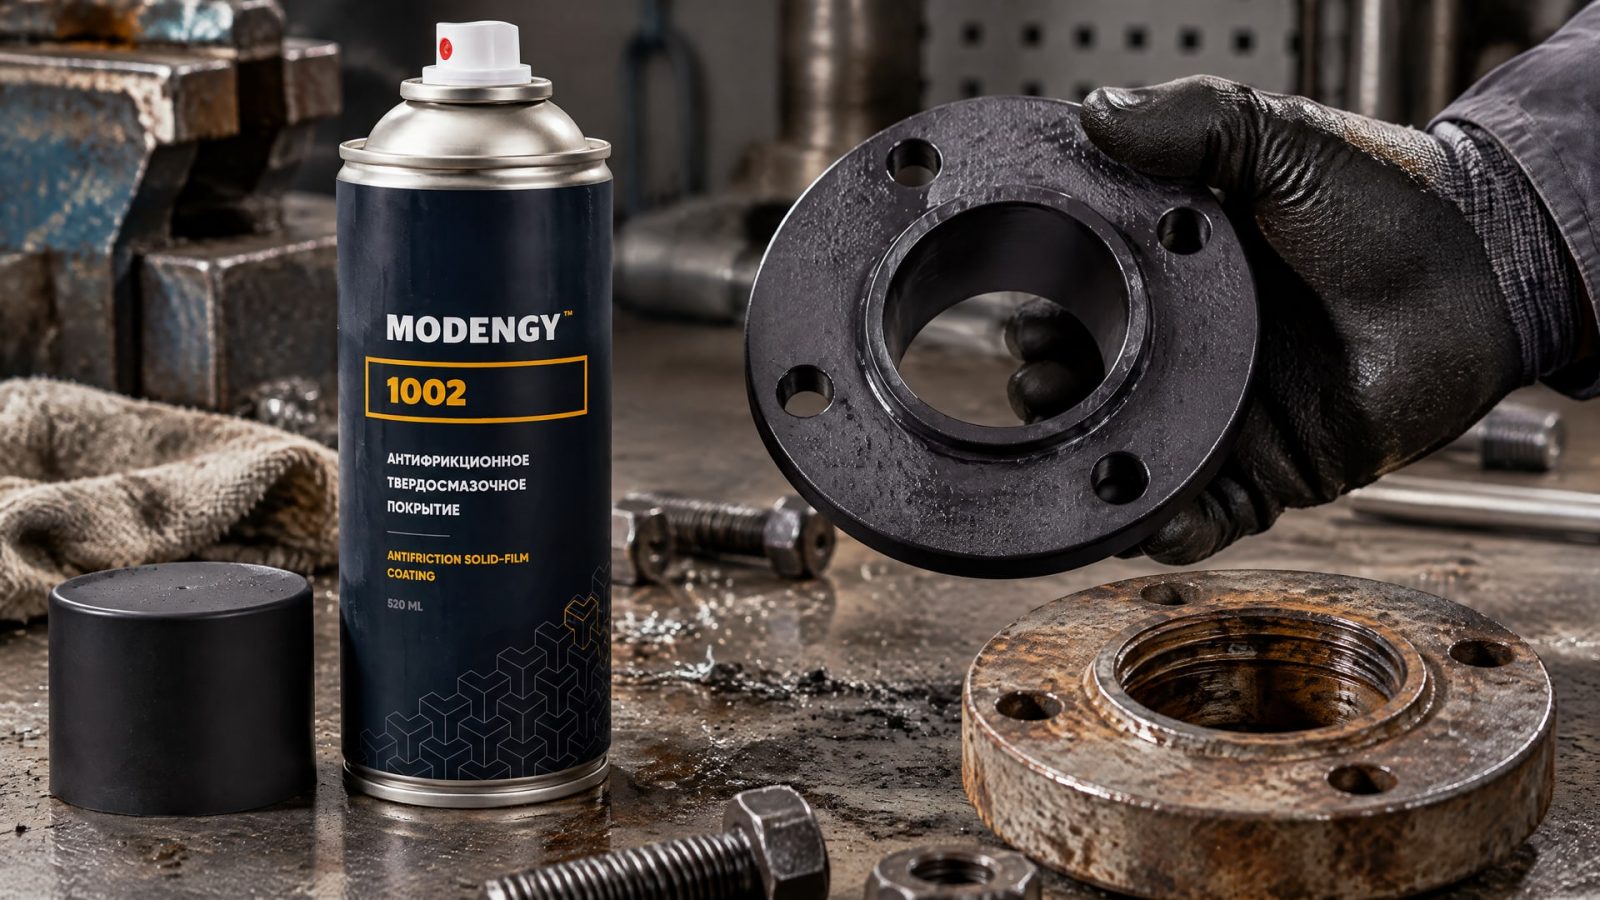
Для MODENGY 1002 указана основа из дисульфида молибдена; покрытие рассматривают как вариант для защиты от коррозии и обеспечения антизадирных свойств в условиях солевого тумана.
Основа: дисульфид молибдена.
Заявленная область рассмотрения: антизадирные свойства и защита от коррозии в условиях солевого тумана.
Численный результат испытания ASTM B117 в доступных данных не приведен.
Эта информация не заменяет протокол испытаний. При выборе для узла следует запросить документацию на материал и проверить, подтверждены ли нужные показатели на деталях и при условиях, близких к эксплуатации.
Как организовать замену импортного покрытия
Замена импортного покрытия начинается с требований к узлу, а не с подбора похожего наименования.
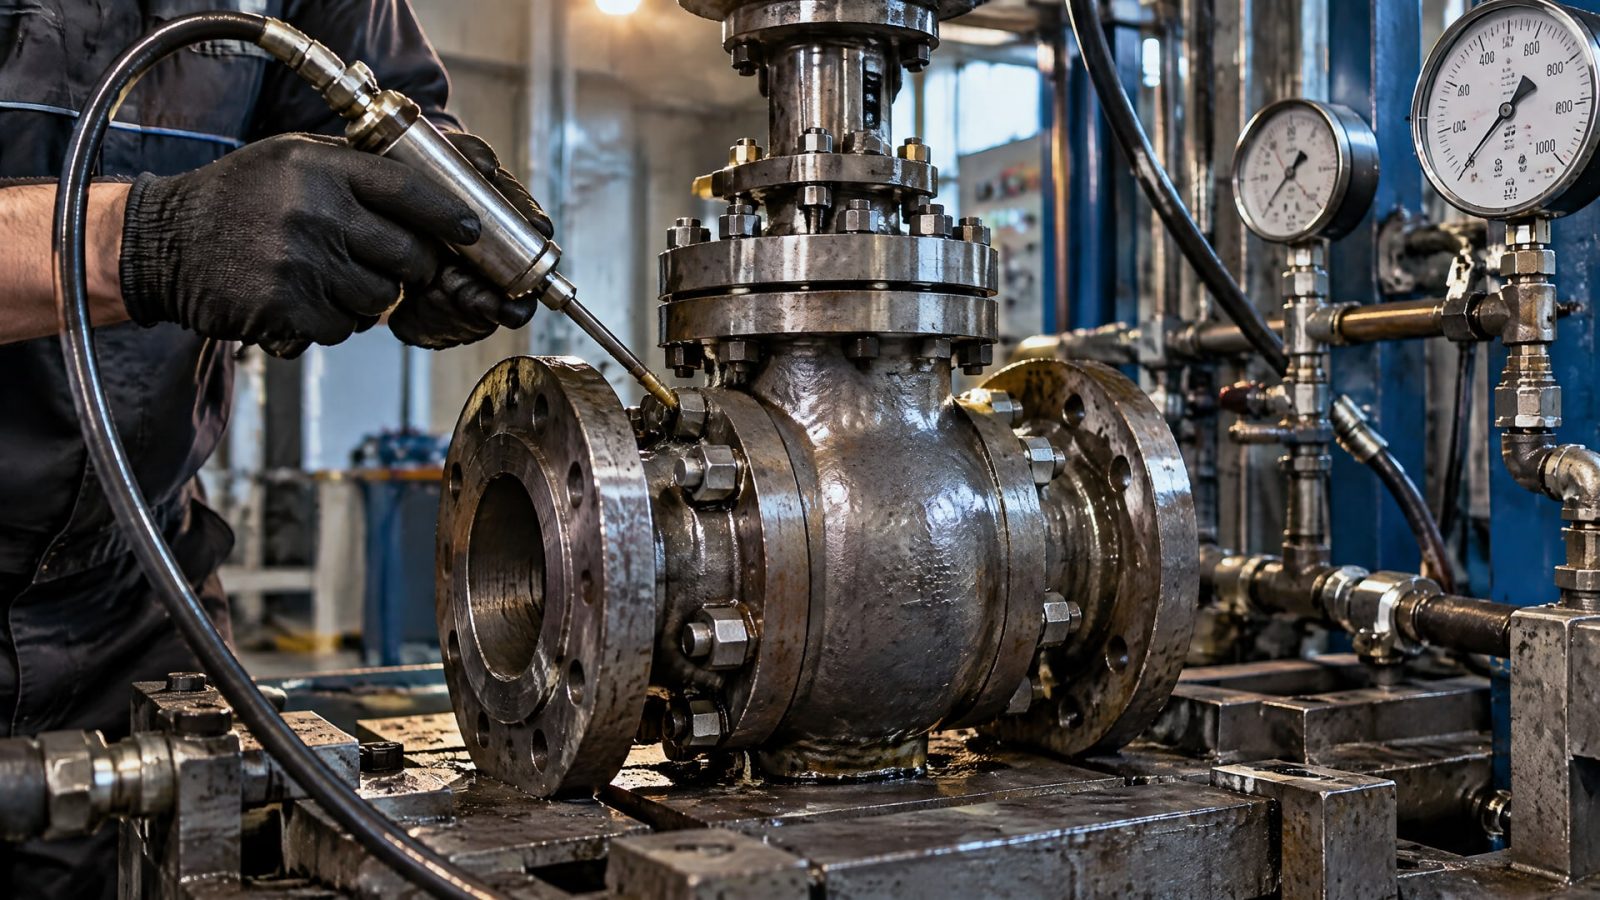
Инженер фиксирует материал детали, рабочую среду, температуру, контактную нагрузку, требования к трению и моменту затяжки, а также ограничения по подготовке поверхности. Затем эти условия сопоставляют с документацией рассматриваемого покрытия.
Практический порядок оценки:
Определить, какие функции покрытия обязательны: антизадирные свойства, коррозионная защита, снижение трения или стабильность затяжки.
Уточнить требования к поверхности и проверить, подходит ли предполагаемый метод подготовки для стали или нержавеющей стали.
Запросить технические данные по адгезии, трению, толщине слоя и совместимости с рабочей средой.
Сверить протоколы испытаний, включая проверку в солевом тумане и адгезии, если эти свойства важны для узла.
Согласовать контрольный тест на деталях, если имеющихся данных недостаточно для прямого сравнения.
Для корректного решения важно отличать сведения общего характера от подтвержденных характеристик конкретного покрытия. Общий температурный диапазон твердых смазок до примерно 700 °C нельзя использовать как рабочий предел отдельного состава. Аналогично, соответствие требованиям по коррозии не следует выводить только из назначения материала или наличия испытания в солевом тумане.
Закупщику полезно включить в запрос поставщику не только название покрытия, но и спецификацию, требования к подготовке детали, доступные протоколы и условия нанесения. Это помогает сравнить предложения по одинаковым критериям и заранее выявить расхождения в данных. Если документация не дает ответа по ключевому показателю, его необходимо подтвердить отдельно, а не считать установленным по аналогии.
Часто задаваемые вопросы
Подходит ли одно антизадирное покрытие для любых сталей?
Нет. Применимость зависит от материала детали, подготовки поверхности и условий работы узла. Для нержавеющей стали классическое фосфатирование обычно неэффективно из-за пассивной хромоксидной пленки. Перед выбором покрытия следует проверить совместимость с подложкой и допустимый способ подготовки, не перенося результаты с обычной стали на нержавеющую.
Что показывает испытание смазочного покрытия в солевом тумане?
Испытание ASTM B117 оценивает коррозионную стойкость образца в солевом тумане. Оно не подтверждает автоматически коэффициент трения, износостойкость или стабильность момента затяжки. Для оценки этих свойств нужны отдельные данные. При сравнении результатов также проверяют условия испытания и подготовки поверхности, чтобы понять, можно ли сопоставлять протоколы.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Классическое фосфатирование нержавеющей стали обычно неэффективно: пассивная хромоксидная пленка препятствует реакции. Агрессивная подготовка может повлиять на коррозионные свойства материала. Поэтому следует заранее проверить технологию и рассмотреть подходящую альтернативу, например химическое пассивирование или иной согласованный метод подготовки поверхности.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли выбирают по совокупности характеристик и условий применения. При сравнении с импортным вариантом важны данные по трению, адгезии, коррозионной стойкости, моменту затяжки и совместимости с деталью. Испытание ASTM B117 полезно для оценки поведения в солевом тумане, но не заменяет проверок других рабочих свойств.
Следующий шаг для инженера или закупщика - зафиксировать требования конкретного узла и запросить спецификации и протоколы испытаний по одинаковым показателям. Для нержавеющей стали отдельно согласовать подготовку поверхности, а для предполагаемой замены подтвердить характеристики на деталях или в условиях, соответствующих эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как соляной туман помогает оценить сроки службы покрытий, и почему для точной оценки нужны данные об условиях работы в скважине.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать коррозии и повреждений.
Обслуживание автомобильной лебедки предотвращает коррозию и заедание, продлевая срок службы механизма.