
Температурный диапазон смазок и совместимость растворителей с антифрикционными покрытиями
Температурный диапазон смазок сам по себе не показывает, совместима ли смазка с растворителем в антифрикционном покрытии. Для надежного слоя важны состав растворителя и связующего, отсутствие масляных остатков на детали, подготовка поверхности и режим отверждения. Поэтому перед нанесением MoS2-покрытия поверхность очищают от масел и жиров, а температурные параметры покрытия и смазки оценивают отдельно.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают сухую смазку или покрытие для узлов с остаточными маслами, фреттингом и требованиями к рабочей температуре. Разберем, почему температурная стойкость не гарантирует химическую совместимость, как подготовить деталь и чем отличаются температурные диапазоны графитовых и медных составов.
Почему температурный диапазон смазок не определяет совместимость покрытия
Рабочая температура смазки и совместимость растворителя с базовым маслом отвечают на разные вопросы.
Первая показывает, в каком температурном режиме применяют конкретный состав. Вторая связана с тем, сможет ли покрытие равномерно лечь на поверхность, где остались масло или другие загрязнения, и сформировать адгезионную пленку.
Растворные и суспензионные MoS2-покрытия могут содержать спирты, кетоны или эфиры. В качестве связующего используют фенольные, эпоксидные и полиамидно-имидные смолы. Растворитель участвует в нанесении и должен удалиться, а связующее - сформировать пленку. Поэтому высокая температурная стойкость готового покрытия не означает, что его можно наносить поверх любой базовой смазки.
В описаниях отдельных систем указаны режимы отверждения от 150 до 350°C. Для другой системы приведен диапазон 300-400°F, то есть примерно 149-204°C. Это параметры технологической сушки и отверждения конкретных покрытий, а не универсальные значения для всех MoS2-составов. Их нельзя напрямую сравнивать с рабочим температурным диапазоном пластичной смазки.
Если на детали остается минеральное или синтетическое масло, растворное покрытие может лечь неоднородно. В результате нарушается адгезия, а локальные излишки формируют пленку неравномерной толщины. Это относится и к вопросу «MoS2 - совместимость с маслом»: сам факт присутствия дисульфида молибдена не гарантирует совместимости с остаточной масляной пленкой. Перед нанесением проверяют требования к подготовке поверхности и совместимость компонентов конкретной системы.
Температура отверждения и рабочая температура - не одно и то же
Отверждение происходит при изготовлении покрытия на детали. Рабочая температура относится к условиям эксплуатации узла после завершения технологического процесса. Если деталь выдерживает температуру отверждения, это еще не подтверждает пригодность покрытия для всех последующих нагрузок и сред.
При подборе учитывают оба параметра, но отдельно: режим сушки берут из требований к покрытию, а эксплуатационные ограничения - из документации на покрытие и смазку. Такое разделение помогает не подменять проверку совместимости сравнением температурных значений.
Подготовка поверхности и нанесение MoS2-покрытия
Перед нанесением MoS2-покрытия детали очищают от масел и жиров.
Поверхность должна быть чистой, сухой и с металлическим блеском. Если оставить смазочную пленку, покрытие может не сформировать однородный слой, а адгезия ухудшится. Поэтому сначала проверяют, чем была смазана деталь, и полностью удаляют остатки смазки и технологических масел.
Для нанесения применяют распыление, окунание или кисть. Распыление удобно для равномерного покрытия поверхности; окунание позволяет обработать деталь погружением; кисть подходит для локального нанесения. Конкретный способ выбирают с учетом формы детали и требуемой равномерности. В материалах по покрытиям также описано ручное и автоматическое распыление.
Покрытие наносят тонкой равномерной пленкой, избегая локальных излишков. В одном из описаний состава суспензии указано содержание 15-25 wt.% MoS2 и 0,5-2,0 wt.% диспергирующих добавок. Эти значения относятся к конкретному примеру рецептуры, а не задают универсальный состав для всех покрытий.
После нанесения требуется удалить растворитель и отвердить связующее. Для рассмотренных систем приведены режимы от 150 до 350°C и 300-400°F, или примерно 149-204°C. Температуру и продолжительность обработки сверяют с требованиями конкретного покрытия: общий диапазон нельзя переносить на другой состав без проверки.
Что учитывать при распылении антифрикционных покрытий
При распылении антифрикционных покрытий важны чистота поверхности, равномерность пленки и подходящий режим отверждения. Нельзя считать, что растворитель сам по себе устраняет необходимость в обезжиривании: технологические материалы требуют подготовить поверхность до нанесения. Если покрытие планируют наносить на детали с остатками масла, сначала уточняют допустимую процедуру очистки и порядок подготовки.
Для MoS2-покрытий также упоминается фосфатная предварительная обработка со ссылкой на MIL-DTL-16232. Это пример того, что результат зависит не только от химического состава покрытия, но и от всей последовательности операций: очистки, подготовки, нанесения и отверждения.
Как выбрать способ нанесения и проверить совместимость растворителя со смазкой
Растворитель может повлиять на смачиваемость, вязкость наносимого состава, адгезию и равномерность пленки.
Однако эти свойства не позволяют автоматически заключить, как поведет себя покрытие поверх конкретной смазки. Для такой оценки важно знать тип основы - минеральную, синтетическую, глинистую или связующую на основе смолы - и учитывать остатки масла на детали.
Если покрытие наносят на узел после разборки, подготовку поверхности планируют как отдельную операцию. Сначала удаляют прежнюю смазку и технологические загрязнения, затем проверяют, соответствует ли поверхность требованиям выбранной системы. Нанесение поверх остаточной масляной пленки не следует считать допустимым только потому, что рабочие температуры смазки и покрытия пересекаются.
Выбор способа нанесения зависит от геометрии и задачи:
Распыление применяют, когда требуется обработать поверхность равномерной пленкой.
Окунание используют для нанесения погружением, если геометрия детали это позволяет.
Кисть выбирают для локальной обработки.
После нанесения выдерживают предусмотренный для конкретной системы режим удаления растворителя и отверждения связующего.
Сочетание MoS2 с маслом или пластичной смазкой может применяться в узлах, которые работают редко или остаются неподвижными длительное время. Но такой вариант не отменяет проверки совместимости и требований к подготовке поверхности. При выборе также учитывают среду и тип материала детали: температурная стойкость не компенсирует ограничения по влажности или гальваническому взаимодействию.
Если задача связана с фреттингом и нужна пленка, которая не требует высокотемпературного отверждения, в качестве варианта рассматривают гибридное антифрикционное покрытие EFELE AF-511 Spray. Оно отверждается при комнатной температуре и имеет широкий диапазон рабочих температур. При этом перед нанесением все равно нужно соблюдать требования к подготовке детали и проверять совместимость покрытия с применяемой базовой смазкой.
Графитовая смазка: температурный диапазон и ограничения применения
Запрос «графитовая смазка: температурный диапазон» не имеет одного универсального ответа.
Температурные значения зависят от рецептуры и основы состава. Графит как сухая смазка связывают с более высокими температурами, чем обычные масляные смазки, однако в одном руководстве для сухого графита указано ограничение около 500°C.
Эту величину нельзя автоматически переносить на любую графитовую смазку. Важно различать сухой графит, графитсодержащую пластичную смазку и антизадирный состав: у них разные основы и назначение. Температурный диапазон готового продукта сверяют с его спецификацией, а не определяют только по наличию графита.
Отдельное ограничение связано с влажной и морской средой: в таких условиях графитовые составы могут быть нежелательны. Поэтому при выборе учитывают не только нагрев, но и наличие влаги, контактирующие материалы и режим работы. Высокая температура сама по себе не делает графитовый состав подходящим для любого узла.
Графитсодержащие антизадирные составы также нельзя считать взаимозаменяемыми с MoS2-покрытиями. Покрытие формируют на подготовленной поверхности с помощью связующего и последующего отверждения. Антизадирная паста или смазка имеет собственную основу и выбирается с учетом условий применения. Если на детали уже есть масляная пленка, перед нанесением покрытия ее удаляют, а совместимость оценивают отдельно.
Медная смазка: температурный диапазон и выбор состава
Для медных и медно-графитовых антизадирных составов приводятся разные температурные диапазоны.
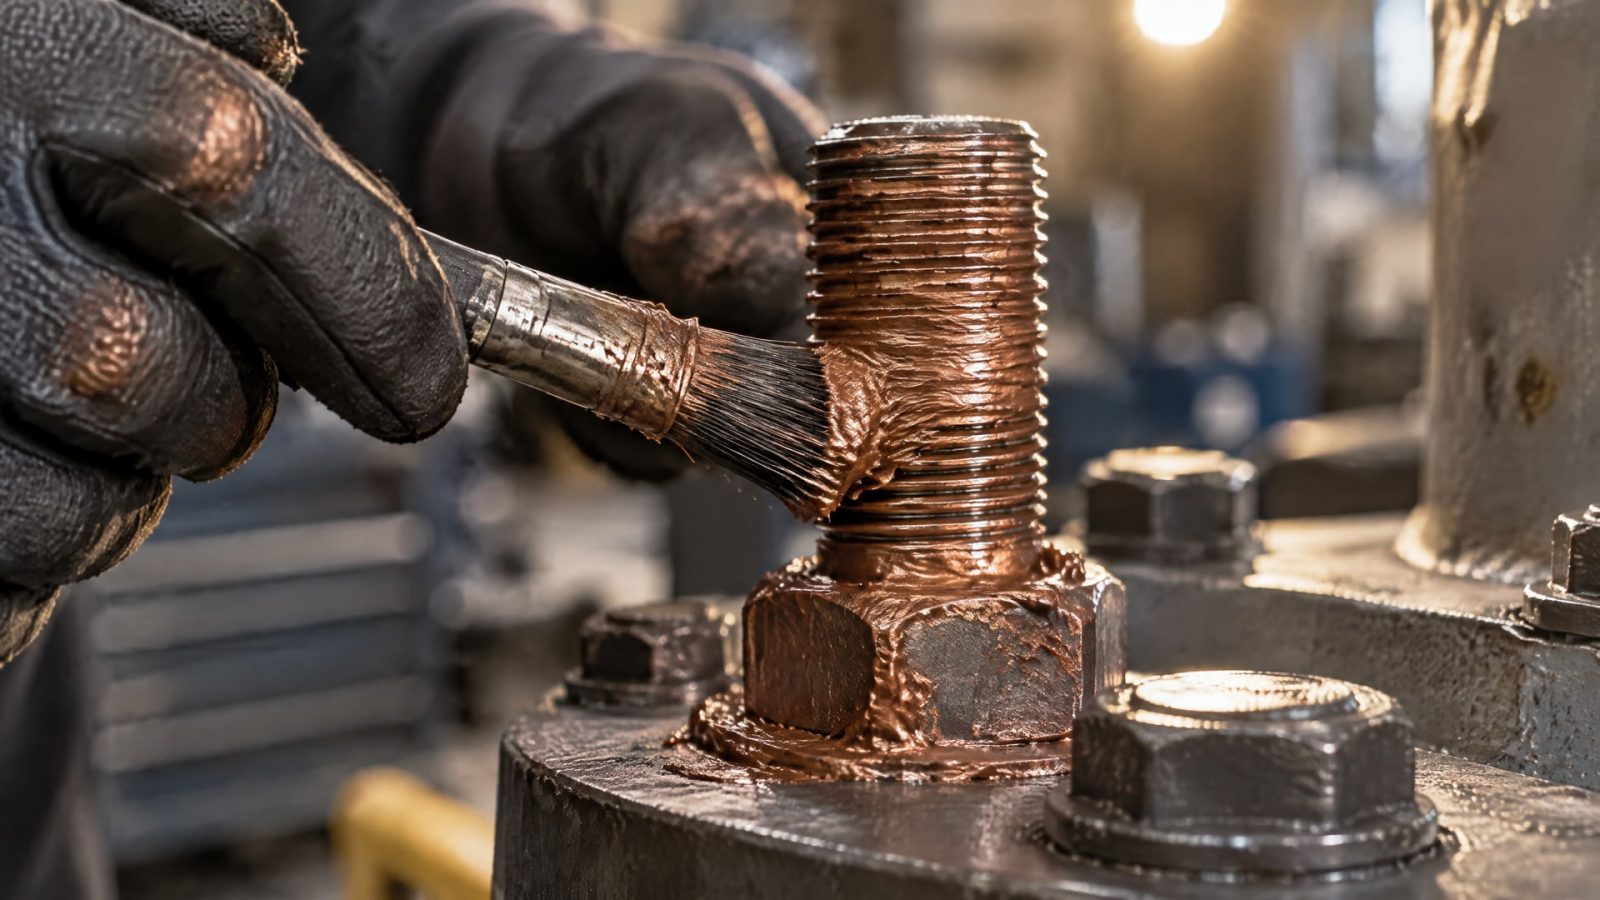
В рассмотренных материалах встречаются значения от -40 до +1100°C, от -50 до +1100°C, от -30 до 1100°C, а для некоторых медных составов - до 982°C. Разброс показывает, почему нельзя выбирать продукт только по общему названию «медная смазка».
Кроме того, у антизадирных паст различаются основы. В качестве носителя может использоваться минеральное масло, а отдельные составы имеют модифицированную глинистую основу. Поэтому при подборе оценивают не только верхнюю температурную границу, но и тип основы, условия работы и совместимость с материалами узла.
Медные составы не универсальны для всех резьбовых соединений. Для алюминиевых резьбовых соединений их применение может быть нежелательным из-за риска гальванической коррозии. Этот фактор важен независимо от заявленного температурного диапазона.
Почему максимум температуры не заменяет проверку условий работы
Максимальное температурное значение не описывает все ограничения состава. Например, графитовые системы могут быть нежелательны во влажной или морской среде, а медные составы - не подходить для алюминиевой резьбы. Кроме того, экстремальные значения в описании антизадирной пасты не обязательно характеризуют непрерывный рабочий режим конкретного узла.
Перед выбором фиксируют материал деталей, наличие влаги, тип смазочной основы и условия нанесения. Если затем планируют использовать антифрикционное покрытие, остаточную смазку удаляют по требованиям системы. Температурные диапазоны покрытия и смазки сопоставляют отдельно, не трактуя их как подтверждение химической совместимости.
Практический порядок подбора покрытия и смазки
Чтобы не смешивать требования к покрытию и смазке, подбор удобно вести по этапам.
Сначала определяют, какой материал уже находится на детали и требуется ли его удалить. Затем уточняют способ нанесения и режим отверждения покрытия. После этого проверяют рабочую температуру и ограничения по среде для каждого применяемого состава.
При подготовке решения для производства или ремонта полезно сверить следующие данные:
Основа имеющейся смазки: минеральная, синтетическая или другая.
Тип покрытия и его связующего: например, фенольное, эпоксидное или полиамидно-имидное.
Требования к очистке и состоянию поверхности перед нанесением.
Допустимый способ нанесения: распыление, окунание или кисть.
Температурный режим отверждения покрытия, если он требуется.
Рабочие ограничения смазки и покрытия, включая влажную среду и материалы контактирующих деталей.
В технологической карте полезно разделять три параметра: температура нанесения и отверждения, рабочий температурный диапазон покрытия и рабочий температурный диапазон смазки. Для отдельных покрытий в источниках указано отверждение при 150-350°C или 300-400°F, то есть примерно 149-204°C. Для графита как сухой смазки приводится ограничение около 500°C, а для медных антизадирных составов встречаются диапазоны до +1100°C. Эти значения относятся к разным типам материалов и не образуют единую шкалу совместимости.
Последовательность «очистка - подготовка - нанесение - отверждение» важна не меньше, чем заявленная температура. Если составы планируют сочетать в одном узле, проверяют требования к поверхности и документацию на конкретные материалы. Такой порядок снижает риск получить неоднородную пленку из-за остатков масла и помогает не выбирать смазку только по максимальному температурному значению.
Часто задаваемые вопросы
Можно ли наносить MoS2-покрытие поверх масляной пленки?
Технические описания MoS2-покрытий требуют очищать поверхность от масел и жиров. Деталь должна быть чистой, сухой и с металлическим блеском. Остаточная масляная пленка может помешать формированию однородного слоя и ухудшить адгезию. Поэтому перед нанесением смазку удаляют и сверяются с требованиями конкретного покрытия.
Как выбрать способ нанесения антифрикционного покрытия?
MoS2-покрытия наносят распылением, окунанием или кистью. Способ выбирают по геометрии детали и требуемой равномерности: распыление подходит для обработки поверхности, окунание - для нанесения погружением, кисть - для локальной работы. После нанесения учитывают предусмотренный для состава режим удаления растворителя и отверждения связующего.
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых смазок нет: он зависит от рецептуры и основы. Для графита как сухой смазки в одном руководстве приведено ограничение около 500°C. Это значение нельзя переносить на любую пластичную или графитсодержащую смазку; температурные параметры конкретного продукта сверяют со спецификацией.
Какой температурный диапазон у медной смазки?
Для медных и медно-графитовых антизадирных составов встречаются разные значения: от -40 до +1100°C, от -50 до +1100°C и до 982°C для отдельных составов. Эти диапазоны не универсальны. При выборе учитывают основу материала, условия работы и совместимость с деталями, в том числе ограничения для алюминиевой резьбы.
Заключение
Температурный диапазон смазок не подтверждает совместимость растворителя с базовой смазкой и не гарантирует адгезию антифрикционного покрытия. Для надежного результата важно полностью удалить остатки масел, подготовить сухую металлическую поверхность, выбрать подходящий способ нанесения и соблюдать режим отверждения конкретной системы. Температурные ограничения смазки, покрытия и технологического процесса проверяют раздельно.
Следующий шаг - зафиксировать тип основы имеющейся смазки, материал детали и условия эксплуатации, затем сверить их с требованиями к очистке, нанесению и отверждению покрытия. Это позволит оценить температурный диапазон смазок в контексте реального узла и не принимать максимальное температурное значение за доказательство совместимости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методы нанесения смазки с дисульфидом молибдена: распыление и автоматизированную подачу, чтобы выбрать оптимальный вариант.
Узнайте, как выбрать и нанести смазку с дисульфидом молибдена для эффективной защиты стальных канатов от износа и коррозии.
Смазка агрессивные среды требует особого подхода: узнайте о температурной стойкости дисульфида молибдена и его применении в различных условиях.