
Защита продукта от смазки: как смазать упаковочное оборудование без риска загрязнения
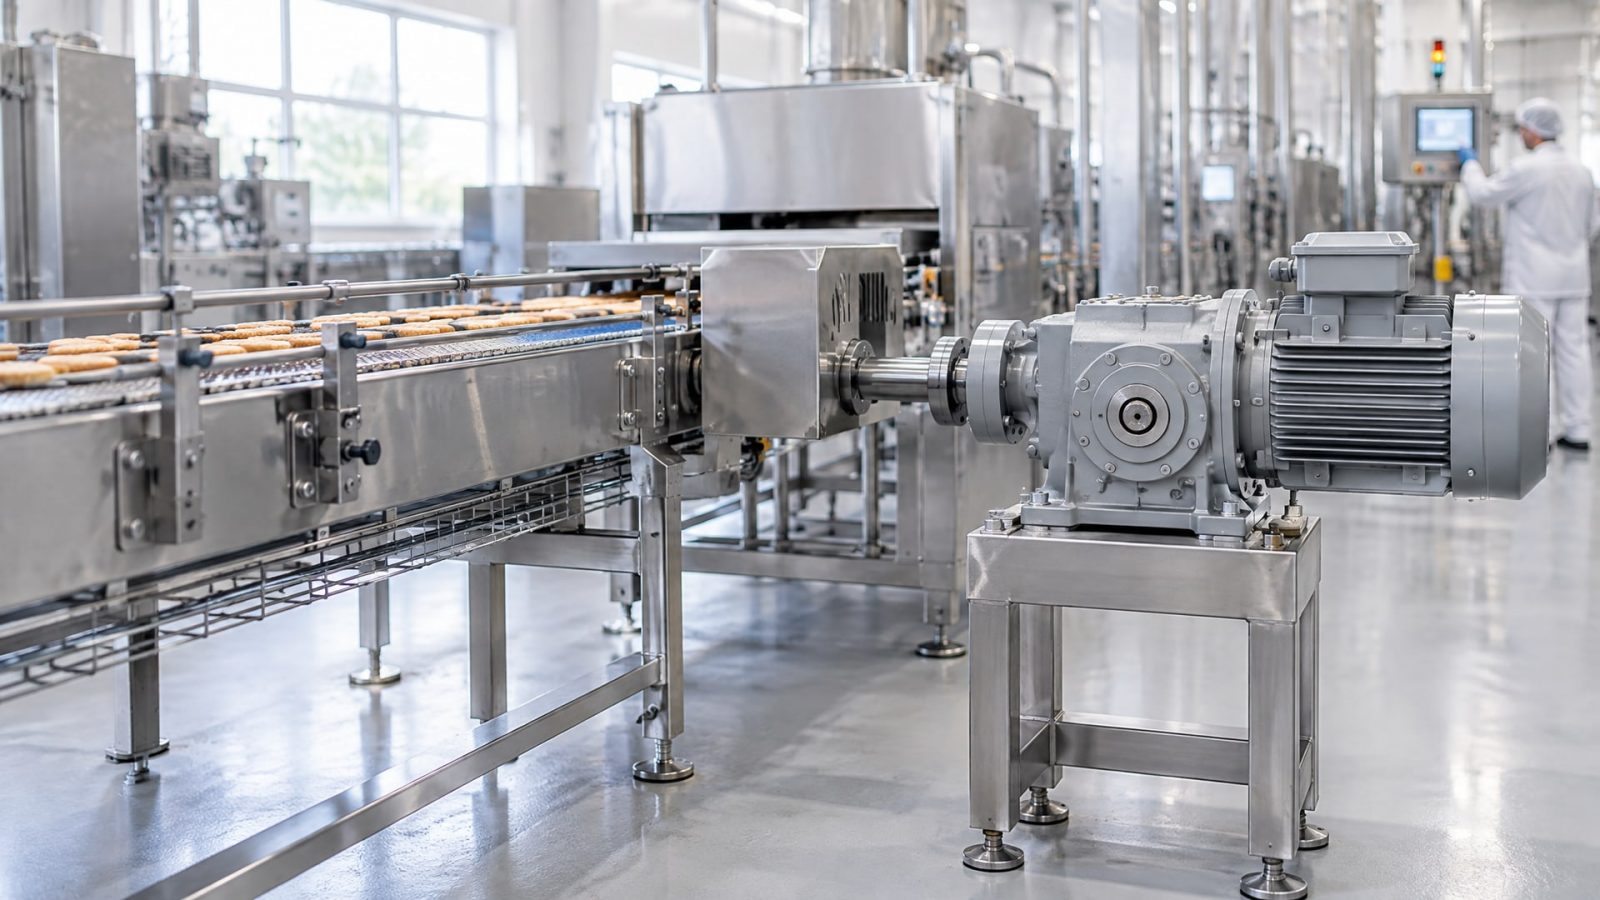
Попадание смазки в продукт - это не просто нарушение санитарии: это риск отозванной партии, претензий от покупателя и проверки контролирующих органов. На упаковочных линиях смазка контактирует с узлами машины, которые прямо или косвенно взаимодействуют с продуктом или упаковкой. Мигрируя через направляющие, прижимные ролики, дозаторы и формирующие головки, она может попасть на первичную упаковку или прямо в содержимое. Выход не в том, чтобы отказаться от смазки - это привело бы к износу и остановке линии, - а в том, чтобы выбрать смазку, допущенную именно для таких зон риска, и применить ее правильно.
Статья рассказывает, как выбрать и нанести смазку на упаковочное оборудование так, чтобы защитить продукт от загрязнения, какие стандарты и допуски использовать при закупке, и почему одна и та же пищевая маркировка может означать разные уровни безопасности. Информация полезна инженерам, закупщикам и специалистам по производству, которые отвечают за выбор смазочных материалов и наладку оборудования.
Различие между NSF H1 и H2: почему это критично для упаковочных линий
Многие закупщики считают, что главное различие между смазками для пищевого оборудования - это просто наличие пищевого допуска.
На деле категории NSF отражают разные уровни риска контакта с продуктом.
NSF H2 предназначена для зон, где контакт с пищей исключен технически. Примеры: электромотор, редуктор на отдельной опоре, рама конвейера вне зоны обработки. Такие смазки не испытываются на предельное загрязнение и не допускаются для форм-филл-сил машин, лабелировочного оборудования или любых узлов, близких к продукту.
NSF H1 - это смазка для зон случайного и технически неизбежного контакта. Она применяется на направляющих упаковочного автомата, где пленка или картон скользят мимо смазанных поверхностей, на прижимных роликах, на формирующих головках, на дозаторных механизмах. Такие смазки проходят испытания на предельное загрязнение: примерно 10 ppm, то есть 10 г смазки на 1 т продукта. Это предел, выше которого загрязнение считается недопустимым даже для пищевых товаров, чувствительных к маслам.
Главное практическое следствие: если на упаковочной линии в Вашем производстве узел находится в зоне, где пленка, коробка или упаковка скользят мимо него, или где дозатор может выплеснуться, или где капли смазки могут попасть на вторичную упаковку - эта точка требует H1. Смешивать H1 и H2 на одной линии можно, но нужно точно знать, какой узел какую категорию требует.
Регламент 21 CFR 178.3570 четко указывает: NSF H1 допустима для машин, используемых при производстве, упаковке, обработке, транспортировке и хранении пищи, но только для случайного контакта. Это означает, что смазка не должна быть намеренно внесена в продукт.
Когда требуется NSF H1, а когда H2: практическая карта узлов
Правильный выбор начинается с анализа конкретного узла и его расположения на линии.
Инженеры часто упрощают подход и берут одну смазку для всего оборудования, но это создает два риска: либо переплачивают за H1, где ее не требуется, либо используют H2, где нужна H1, и попадают под претензию при аудите.
Узлы, требующие NSF H1:
Направляющие форм-филл-сил автоматов (вертикальные и горизонтальные), по которым скользит пленка
Прижимные валики и ролики упаковочного оборудования
Направляющие на лабелировочных машинах (контакт с этикеткой и краями упаковки)
Дозаторные механизмы (особенно при капельном загрязнении)
Формирующие головки, если они расположены близко к продукту
Любые части, над которыми в технологии висит открытая упаковка или продукт
Узлы, где возможна H2:
Электромоторы в отдельных корпусах (вне прямого контакта с продуктом и упаковкой)
Редукторы на несущей раме, удаленные от зон обработки
Гидравлические системы, закрытые в корпусе и не имеющие протечек в зону упаковки
Опорные шарниры конструкционных элементов, защищенные кожухами
Однако источник указывает на важный нюанс: мигрирование смазки со смежных узлов на вторичную упаковку. Если на Вашей линии редуктор находится прямо над конвейером с готовой упаковкой, H2 может мигрировать на коробки. При таком расположении закупщики часто переводят весь редуктор на H1 как на страховку. Поэтому при аудите важно иметь принципиальную схему линии: где какая смазка, и почему она выбрана именно для этого узла.
NSF H1 и ISO 21469: в чем разница и что проверяют аудиторы
Когда в техническом задании пишут «требуется смазка NSF H1 ISO 21469», многие думают, что это одно и то же, просто написано дважды.
На практике это две разные, дополняющие друг друга гарантии.
NSF H1 - это регистрация формулы смазки (ее состава и основного масла), которая подтверждает, что при случайном контакте в предельной концентрации (10 ppm) смазка не представляет опасности для здоровья. Такую регистрацию выдает NSF International на основе лабораторных испытаний состава. На регистрацию указывают номер (например, H1-2520), этот номер публикуется в реестре NSF.
ISO 21469 - это уже не регистрация состава, а сертификат процессов: как смазка производится, упаковывается, хранится и откуда приходит на Вашу линию. Стандарт устанавливает требования к гигиене производства, чтобы уже готовая к отправке смазка не была заражена микробиологически или механически (песком, грязью и т.п.). ISO 21469 означает, что производитель имеет систему качества, аудированную третьей стороной.
Что проверяют при аудите? Сначала документы на смазку: чек-лист закупочной проверки включает запрос NSF H1 registration number, а затем копию сертификата ISO 21469 (если важны усиленные гарантии). После этого проверяют хранение на Вашем складе (герметичная упаковка, не смешивание H1 и H2, температура, дата выпуска), и наконец - документацию о применении (какая смазка на каком узле, при каком техническом обслуживании). Несоответствие на любом из этих этапов может привести к замечанию, даже если смазка сама по себе соответствует всем требованиям.
Для упаковочного оборудования европейские и американские сети часто требуют оба документа. В России и СНГ требование ISO 21469 встречается реже, но все более популярно при работе с международными заказчиками и системами менеджмента качества типа FSSC 22000 или BRC.
Как правильно нанести смазку, чтобы она не попала в продукт
Выбор правильной смазки - половина успеха.
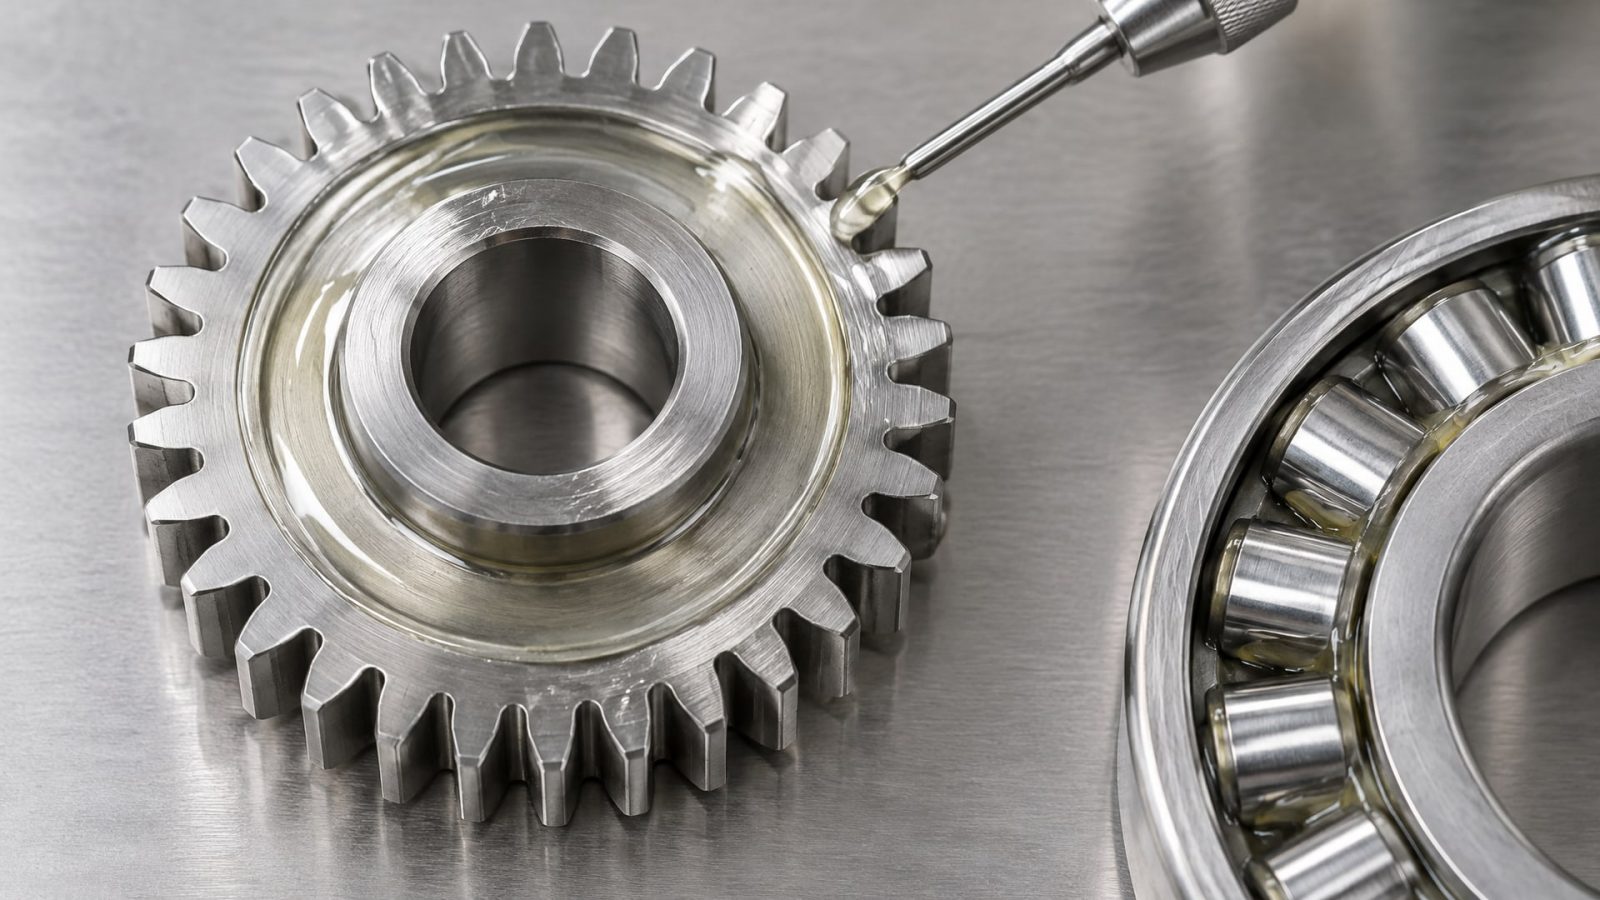
Вторая половина - это применение. Даже NSF H1 может стать проблемой, если наносить ее неправильно.
Основной принцип: смазку наносят тонкой пленкой, а не слоем в несколько миллиметров. Толстая подушка смазки - это резервуар, из которого она будет капать или мигрировать на упаковку при первом же вибрировании или изменении температуры.
Техника нанесения на направляющие и скольжения:
Перед первым нанесением очистить узел от старой смазки, пыли и окислов спиртом или обезжиривающим раствором
Нанести смазку шпателем или кистью тонко, равномерно по всей длине направляющей
Дать пропитаться 5-10 минут, затем запустить оборудование на холостом ходу
Излишки смазки удалить чистой бумажной салфеткой или ветошью сразу после первого холостого цикла (когда смазка равномерно распределилась)
После этого запустить оборудование с продуктом на малых скоростях и контролировать первые партии
Для узлов с вращающимися деталями (прижимные валики, ролики) наносят точечно в зазоры между корпусом и осью, позволяя центробежной силе распределить смазку по рабочей поверхности. Не нужно лить смазку сверху на вращающийся вал - она вылетит и попадет в продукт.
Важный момент: если на Вашей линии используется централизованная система смазки (прессовая система или капельница), убедитесь, что смазка в резервуаре соответствует NSF H1 категории. Систему настраивают так, чтобы подавать минимально необходимое количество: избыток смазки из централизованной системы почти гарантирует миграцию на продукт.
Для покупателей и инженеров есть один тонкий момент: если смазка ранее используемая на линии была минеральной (категория H2), переход на H1 потребует предварительной очистки всех трубопроводов и картеров централизованной системы. Остатки старой смазки смешаются с новой, и предельная концентрация может быть превышена. Поэтому при смене поставщика смазки часто проводят промывку системы новой смазкой (циркулируют ее без продукта несколько часов).
Допуск NSF H3 и когда его вообще нельзя использовать на упаковочных линиях
В каталогах смазок иногда встречается категория NSF H3 - разделительные агенты и антикоррозионные составы.
Это не смазка для работы, а обработка поверхностей перед хранением или транспортировкой.
H3 применяют исключительно к голым металлическим частям (штампы, матрицы, режущие инструменты), которые затем очищают перед производством. После удаления H3 поверхность готова к работе. На упаковочном оборудовании, которое работает без остановки, H3 неприменима - ее просто нельзя удалить. Путаница между H3 и H1 может возникнуть при чтении спецификации, но в реальности это совершенно разные продукты.
Для упаковочного оборудования используют только H1 (контакт возможен) и H2 (контакт исключен). H3 может оказаться в каталоге соседней с пищевым производством компании (например, литейного цеха или прессовой), но туда это не относится.
Проверка соответствия и документы, необходимые при закупке
Когда в производстве вводится новый поставщик смазки, закупочный отдел часто получает отказ от инженеров: «Дайте документацию».
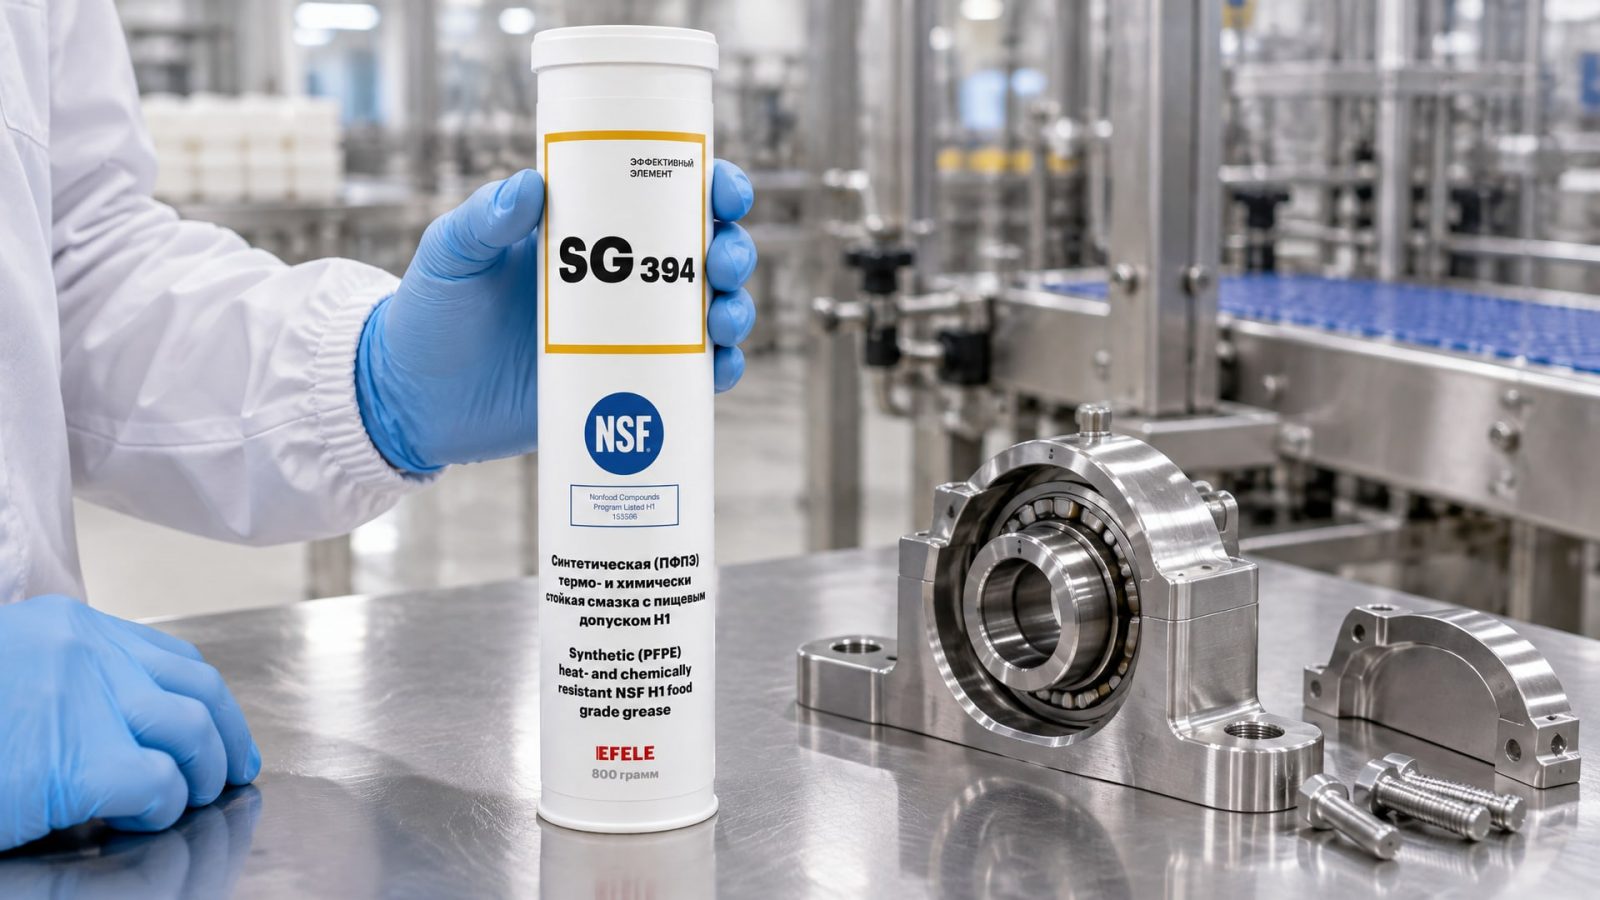
Вот что конкретно нужно запросить и проверить.
Обязательные документы:
Technical Data Sheet (TDS) с указанием NSF H1 registration number (например, H1-2520 или аналог)
Копия сертификата NSF H1 (или ссылка на номер в реестре NSF International)
Если требуется: сертификат ISO 21469 с датой выпуска и сроком действия
Декларация соответствия регламентам 21 CFR 178.3570 (для экспорта в США) или аналогичные документы для других рынков
Информация о составе: вид базового масла (минеральное, синтетическое, растительное), загуститель, добавки
Что проверить в документах:
Дата выпуска регистрации NSF H1 должна быть не старше 5-7 лет (регистрации периодически переаудируются)
Если указан ISO 21469, проверить дату сертификата и срок действия (обычно 3 года)
Убедиться, что NSF H1 относится именно к этому конкретному продукту, а не к общей линейке (например, если заказываете EFELE SG-394, регистрация должна быть на SG-394, а не на весь класс SG-3xx)
Попросить TDS на русском языке или хотя бы техническое описание, чтобы Ваш инженер мог сравнить с требованиями Вашего оборудования (вязкость, диапазон температур, совместимость с материалами)
На стадии подписания контракта поставки убедитесь:
Что условия хранения смазки у поставщика соответствуют требованиям ISO 21469 (герметичная упаковка, контролируемая температура)
Что каждая партия поставляется с номером партии, который можно отследить до первичной упаковки
Что смазка будет упакована в герметичные емкости (не в открытых бочках, которые впитывают влагу)
На упаковочных линиях, где требуется высокий уровень гарантии, многие закупщики заказывают микробиологический анализ смазки перед вводом в производство. Это удорожает поставку на 500-1000 рублей, но дает полную гарантию при аудите. Для небольших линий обычно ограничиваются проверкой документов и внешнего вида (запаха, цвета, консистенции).
Для узлов, требующих термо- и химстойкости (например, вблизи мойки или в зонах с сильным нагревом), инженеры часто обращают внимание на дополнительные параметры в TDS: диапазон рабочих температур, устойчивость к окислению (индекс TBNR или окисляемость по RPVOT). Для примера, EFELE SG-394 разработана специально для упаковочного оборудования и сочетает NSF H1 допуск с устойчивостью к колебаниям температуры и воздействию моющих растворов, что актуально для линий, работающих после санитарной обработки.
Часто задаваемые вопросы
Может ли смазка с маркировкой «пищевая» на этикетке заменить NSF H1?
Нет. Маркировка «пищевая» или «food grade» - это маркетинговая категория, а не проверяемый стандарт. При аудите потребуют именно NSF H1 registration number. Это номер, зарегистрированный в открытом реестре NSF International, который можно проверить. Если номера нет, смазка может быть и безопасной, но документально недоказуема. Закупщики требуют не маркировку, а номер реестра.
Если на линии работает H2, и я добавлю немного H1, будет ли H1 эффективна?
Нет, не будет. Смешивание H1 и H2 нарушает концепцию контроля загрязнения. H1 рассчитана на допустимую концентрацию 10 ppm в условиях чистого ее применения. Если H2 попадет в зону H1, общее количество минерального масла на узле возрастет, и концентрация в продукте может превысить допуск. При смене категории смазки нужна промывка трубопроводов, не смешивание.
Нужна ли ISO 21469 для упаковочного оборудования или достаточно NSF H1?
Для местного рынка (если покупатели продукции не требуют усиленной документации) достаточно NSF H1. Но если на Вашей линии упаковывается продукт для международной сети или компании с системой FSSC 22000, аудиторы запросят и ISO 21469 также. Рекомендуем заранее уточнить требования Вашего основного заказчика или системы качества.
Смазка пролилась на упаковку. Партию нужно отозвать?
Не обязательно. Если смазка NSF H1, и количество попавшего материала не превышает допустимые 10 ppm, партия может остаться в обороте. Однако нужно документировать факт пролива, предпринять корректирующие действия (переделать технику нанесения) и проинформировать Вашего контролирующего органа, если он есть. Если смазка не H1, партию следует изъять.
Как часто нужно переносить смазку на направляющих упаковочного автомата?
На чистых направляющих смазку наносят 1 раз в неделю или после каждого 500 часов работы (зависит от скорости линии и наличия пыли в цехе). При централизованной системе смазки достаточно убедиться, что давление и расход соответствуют спецификации оборудования, и проверять каждую смену. Важно не переусложнять: избыток смазки опаснее, чем ее дефицит. При дефиците узел будет скрипеть или нагреваться - это сразу заметно. При избытке смазка молча будет капать на продукт несколько часов.
Заключение
Защита продукта от смазки начинается с правильного выбора, а не с интенсивности нанесения. Для упаковочного оборудования, где существует риск попадания смазки в продукт или на вторичную упаковку, требуется смазка категории NSF H1, подтвержденная номером регистрации в реестре NSF International. NSF H1 допускает контаминацию примерно на 10 ppm - уровне, считающемся безопасным при случайном контакте. Категория H2, применяемая для узлов без риска контакта, не рассчитана на такие условия и при попадании в продукт может привести к претензиям от покупателя и замечаниям при проверке.
При закупке смазки запросите у поставщика номер NSF H1 registration, проверьте его в открытом реестре NSF International, убедитесь в совместимости смазки с материалами и температурными условиями конкретного узла, и при необходимости потребуйте сертификат ISO 21469. Нанесите смазку тонкой пленкой, удалите излишки после холостого хода, и контролируйте первые партии продукции. Если на Вашей линии работает смазка категории H2, при переходе на H1 проведите промывку системы подачи, не смешивайте категории. Эти простые шаги обеспечат производство при гарантии соответствия пищевому законодательству и спокойствие при следующей проверке контролирующих органов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя безопасные и проверенные методы для различных типов фиксаторов.
Чем смазать секатор и другие садовые инструменты, чтобы защитить от ржавчины и обеспечить долгую службу.
Контроль СОЖ позволяет снизить расход концентрата на 20-30% и увеличить ресурс ванны на месяцы. Узнайте, как это сделать.