
Цепное масло пищевое: как выбрать смазку для разных нагрузок в пищевом производстве
Цепные приводы работают в пищевом производстве на конвейерах, упаковочном оборудовании и подъемных механизмах, где возможен случайный контакт смазки с продуктом. Обычные промышленные масла здесь не подходят - нужна смазка с пищевым допуском NSF H1, которая соответствует требованиям FDA 21 CFR 178.3570 и допускает контакт с пищей на уровне до 10 mg/kg. Однако сам допуск H1 - это только начало выбора. Для разных типов цепей, температурных режимов и условий смыва нужны разные масла: от универсальных составов ISO VG 46–68 для обычных конвейеров до специализированных термостойких решений для печей, работающих при температуре 250 °C и выше. В этой статье разберем, какие параметры определяют правильный выбор цепного масла с пищевым допуском, и как подобрать смазку для конкретного оборудования без переплаты и потерь от преждевременного износа.
Что такое пищевой допуск H1 и когда он нужен
NSF H1 - это класс смазок, разрешенный для оборудования в пищевой промышленности, где возможен случайный, технически неизбежный контакт с пищей.
Это не означает, что масло безопасно для прямого употребления; это означает, что в результате нормального производственного процесса (брызги, капли, следы на поверхности) количество смазки в продукте не превысит 10 ppm, установленного FDA. Такой допуск требуется на конвейерах, через которые идет упаковка, на роликовых цепях подъемного оборудования, на шарнирных цепях в хлебопекарном производстве и на любых других узлах с риском случайного контакта.
H1-смазка содержит только разрешенные FDA компоненты; обычные минеральные масла групп I–III, даже высокой степени очистки, не считаются автоматически допустимыми для H1, если их ингредиенты не внесены в перечень разрешенных веществ. Это означает, что нельзя просто взять любое качественное масло и применить его в пищевой зоне. Допуск - это результат специальной формулировки и регистрации у NSF.
Некоторые H1-цепные масла одновременно соответствуют стандарту ISO 21469, который предъявляет требования к гигиеническому производству смазки (чистота, отсутствие патогенов, контролируемая среда изготовления). ISO 21469 и H1 - разные системы: первая говорит о том, как производится смазка, вторая - о том, что будет, если смазка попадет в пищу. На практике для высоконадежного производства оба допуска ценны.
Вязкость и температура: главные параметры выбора
Цепное масло с пищевым допуском выпускается в диапазоне вязкости от ISO VG 32 до ISO VG 460.
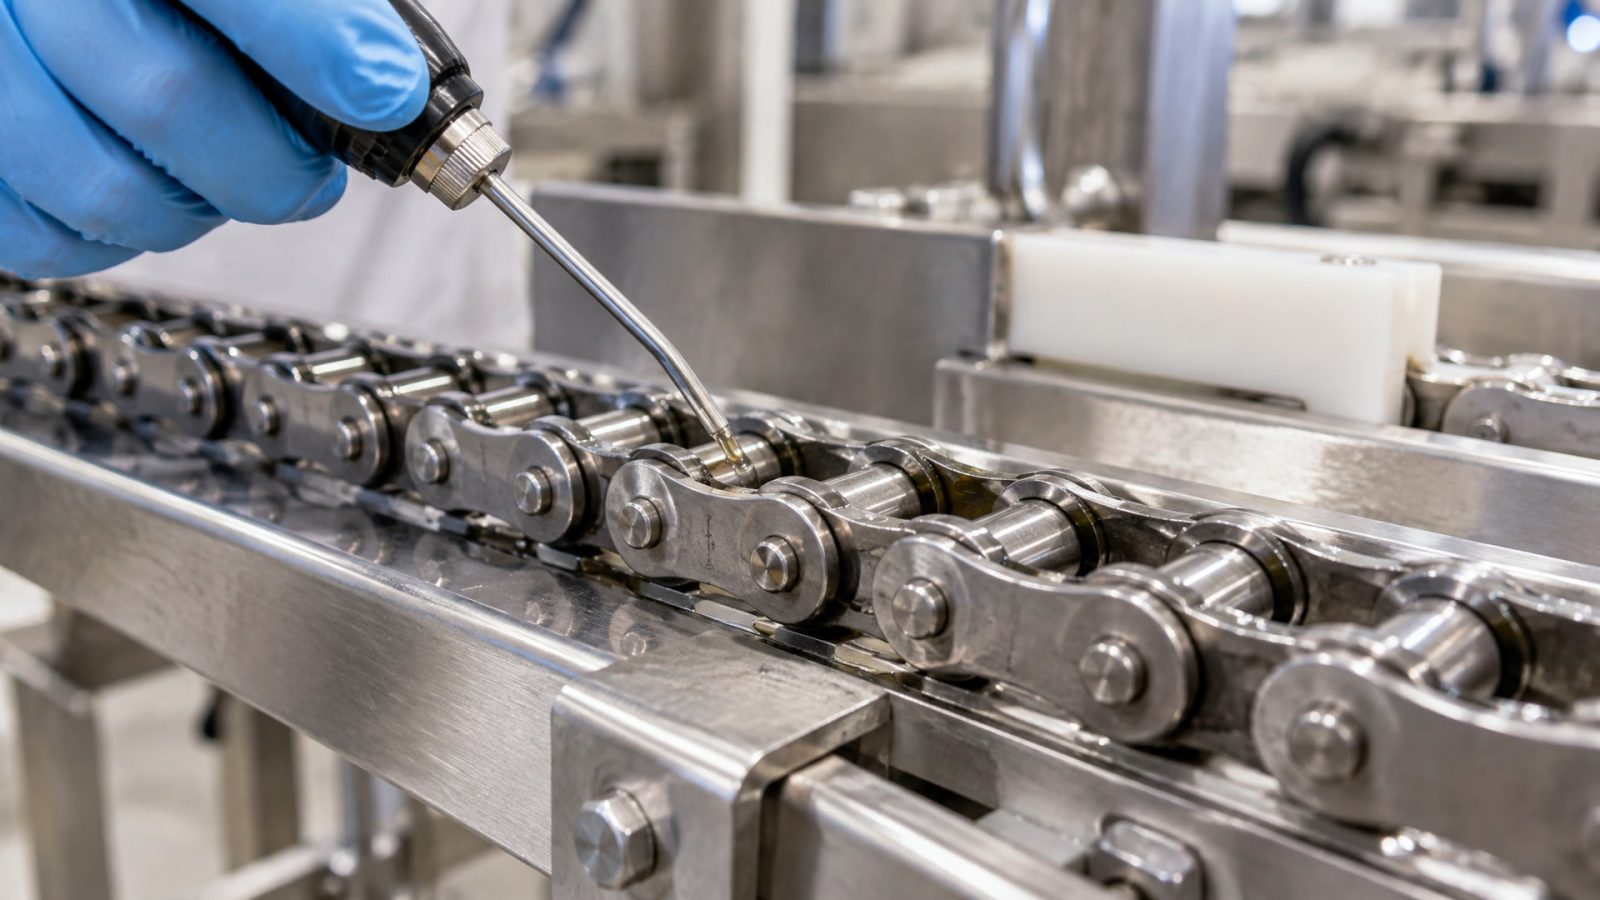
Выбор вязкости зависит от трех факторов: температуры работы, скорости цепи и величины нагрузки.
Для обычных конвейеров при комнатной температуре (18–40 °C) и умеренной скорости рекомендуется ISO VG 46 или 68. Такая вязкость достаточна для проникновения в шарниры и ролики, не создает излишних потерь на вязкостное сопротивление. На линиях фасовки и упаковки, где цепь движется со скоростью 20–50 м/мин, используются именно эти классы.
Для высоконагруженных или медленноходных цепей (например, подъемные механизмы, конвейеры с грузом) вязкость повышают до ISO VG 100–220. Более плотная масляная пленка лучше удерживается на металле под нагрузкой и меньше вытекает из шарниров при низкой скорости. Однако слишком высокая вязкость замедляет проникновение в зазоры и увеличивает потери энергии.
Для высокотемпературных цепей в печах и термических зонах существуют специализированные H1 chain oils. Их формуляция обеспечивает термостойкость до 250 °C и выше. При такой температуре обычные масла окисляются и теряют вязкость за часы, поэтому специальные композиции с противооксидантными пакетами - это не избыточность, а необходимость. Смена масла в такой системе происходит чаще, и расходы выше, но износ оборудования остается в пределах нормы.
При выборе вязкости обращай внимание и на сезонность. Зимой при низкой температуре более вязкое масло может не проникнуть в холодную цепь до запуска оборудования (холодный пуск), поэтому иногда используют более жидкое масло или специальные зимние составы.
Смазка для разных типов цепей: конвейерные, роликовые, шарнирные
Цепные приводы в пищевом производстве отличаются конструкцией, и это влияет на требования к маслу.
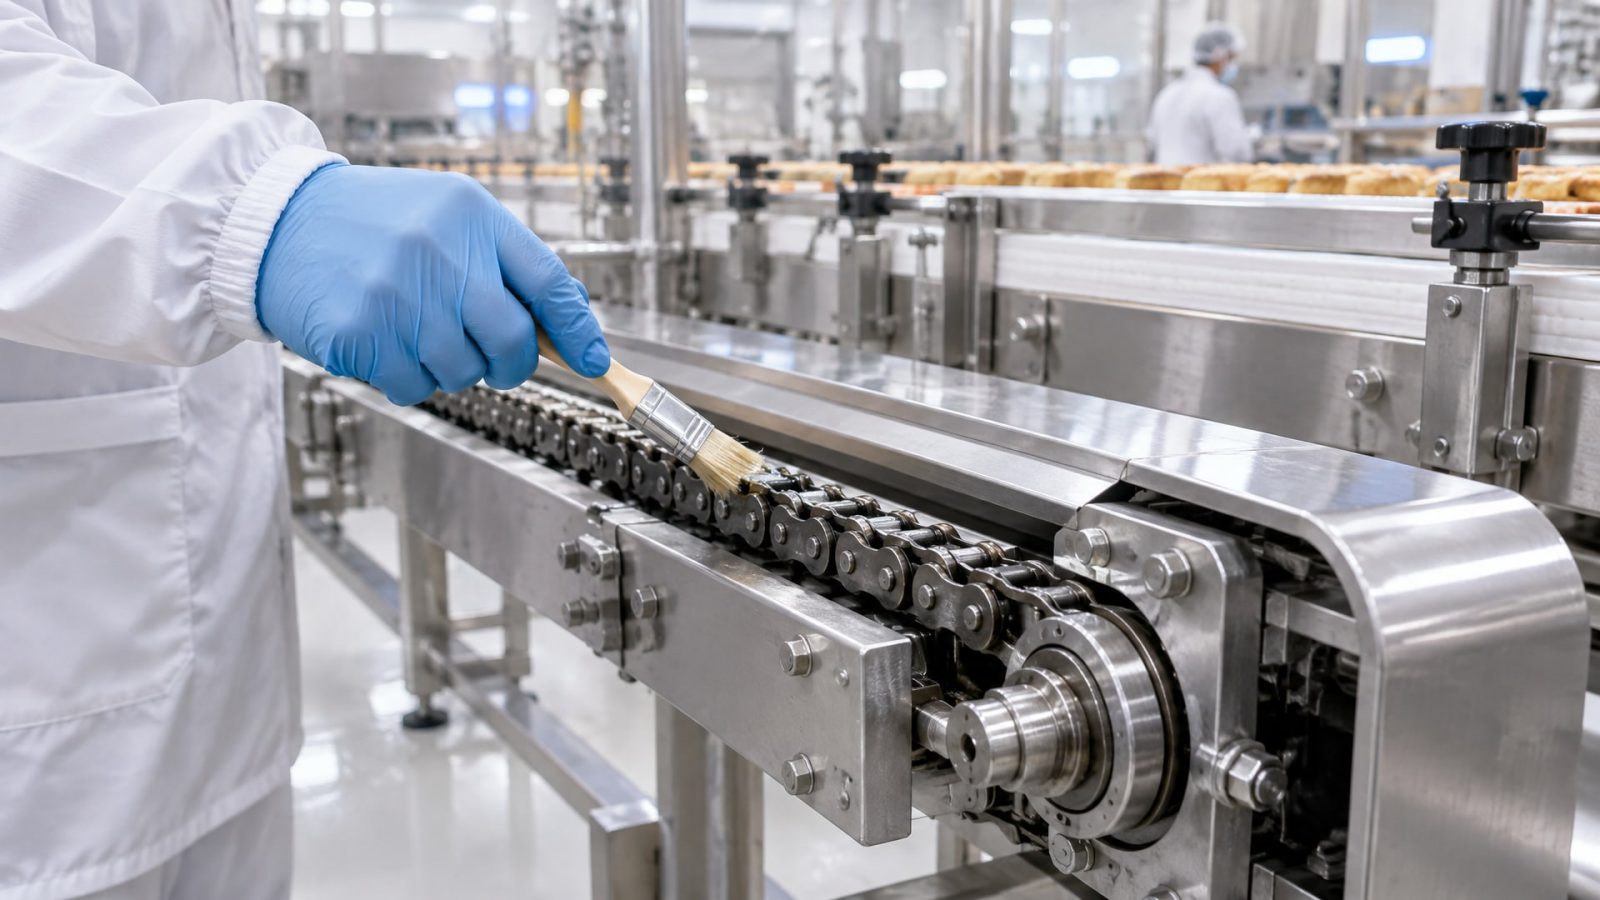
Конвейерные цепи - самые распространенные в упаковке и фасовке. Они движутся равномерно, нагрузка распределена, температура обычно комнатная. Для них подойдут универсальные H1-масла ISO VG 46–68, обеспечивающие баланс между проникновением в шарниры и удержанием на поверхности. Способ нанесения - капельный или масляный туман; частота смазки -1–2 раза в смену или по графику оборудования.
Роликовые цепи на подъемном оборудовании испытывают локальные пики нагрузок на роликах. Для них нужна масло с хорошей адгезией - способностью прилипать к металлу и не выскальзывать при сдвиге. Вязкость выше: ISO VG 100–150. Такие масла удерживаются дольше на разогреваемом ролике.
Шарнирные цепи в хлебопекарнях и других пищевых производствах часто работают с высокой скоростью и испытывают трение в шарнирах между звеньями. Здесь критична вязкость и текучесть одновременно; обычно берут ISO VG 68–100. Адгезия тоже важна: если масло стекает слишком быстро, шарнир подвергается фреттингу (микросдвигу под нагрузкой) и износу.
Независимо от типа цепи, в пищевой среде требуется стойкость к смыванию водой. Линии в цехах часто моют, и масло, не обладающее эмульсионной стойкостью, будет вымываться, обнажая металл. Для таких зон выбирают полусинтетические или синтетические H1-масла с улучшенной адгезией.
Влажные и моечные зоны: особые требования
В пищевом производстве есть участки, где вода - не исключение, а норма.
Моечные линии, охладители, зоны с высокой влажностью требуют от смазки не только H1-допуска, но и специальных свойств.
Обычное минеральное масло в воде будет расслаиваться или образовывать эмульсию, которая забивает шарниры и способствует коррозии металла. Поэтому для влажных зон используют H1-масла на базе синтетических углеводородов (PAO) или полусинтетические составы с гидрофобными добавками, улучшающими отталкивание воды.
Адгезия в таких условиях - это способность масла оставаться на цепи после контакта с водой и не стекать вниз. Смазку для влажных зон наносят немного чаще, и каждое нанесение смывает часть предыдущего слоя. Закупщики моечных линий часто предпочитают масла, которые гарантируют повторяемость смазки без остатков: наносишь заново, и старый остаток не мешает.
Примеры применения: цепи холодильных камер, конвейеры в моечных кабинах, подъемные механизмы во влажных цехах (лактобактерии, йогурт, сыр). В таких местах сменяемость масла происходит чаще - каждые 2–4 недели вместо обычных 6–8 недель на сухом конвейере.
Применение в высоконагруженных цепях: фреттинг и износ
Высоконагруженные цепи - это медленноходные подъемники, конвейеры с грузом, цепи в пекарнях, где вес хлеба создает постоянное напряжение.
В шарнирах такой цепи возникает фреттинг: микроскопический относительный сдвиг между звеньями под нагрузкой, который без смазки превращается в абразивный износ в считаные часы.
Для предотвращения фреттинга нужны две вещи: достаточная вязкость (чтобы масло не выдавливалось из шарнира под давлением) и хорошая адгезия (чтобы масло оставалось в контакте при микродвижениях). Масла класса ISO VG 100–220 для пищевого производства обычно содержат противоизносные присадки (типа цинксодержащих или фосфорных), которые образуют защитную пленку на металле и дополнительно замедляют фреттинг.
На практике инженеры выбирают масло вязче, чем для легких конвейеров, и увеличивают частоту смазки. Например, на высоконагруженной цепи подъемного оборудования масло наносят ежедневно или через день, тогда как на обычном конвейере достаточно 1–2 раз в неделю.
Некоторые производители цепей указывают в паспорте точный класс вязкости и рекомендуемый интервал смазки для каждого режима; эти данные стоит проверить перед выбором масла. Если паспорта нет, снабженец может начать с рекомендации производителя оборудования (например, компания, установившая цепь на конвейер, часто дает совет по смазке).
Холодный пуск и сезонные вариации
Холодный пуск - это запуск цепного привода при низкой температуре, когда масло загустело и плохо проникает в шарниры.
Если вязкость выбрана неправильно, цепь может рваться или мотор перегружаться.
В пищевом производстве это актуально в холодильных камерах (температура –20…–10 °C) и в цехах без отопления в зимний период. Для таких условий используют масла с пониженной температурой застывания и хорошей текучестью при холоде. На практике в холодильных линиях часто переходят на ISO VG 32 вместо обычного 46, чтобы масло текло быстрее и смазка распределялась по шарнирам сразу после запуска.
Вязкость измеряется при двух температурах: 40 °C (рабочая температура) и 100 °C (высокотемпературная). Индекс вязкости (VI) показывает, насколько масло меняет вязкость при перепаде температур. Синтетические масла (PAO) имеют VI выше 100, что означает лучшую стабильность вязкости при холоде. Для климатически нестабильных производств (где летом жарко, зимой холодно) синтетические H1-масла - хороший выбор несмотря на повышенную стоимость, потому что одно масло будет работать и летом, и зимой.
В холодных цехах, где цепи работают круглый год при температуре ниже 10 °C, используют специализированные низкотемпературные H1-масла с низкой температурой застывания (–30 °C и ниже).
Высокотемпературные цепи: печи и термические зоны
Печи, коптильни, сушилки - это самые требовательные применения для цепных масел.
Температура может достигать 250 °C, 300 °C и даже выше. При такой температуре обычное минеральное масло будет окисляться, густеть, коксоваться и потеряет смазывающие свойства за часы.
Для высокотемпературных цепных приводов выпускаются специализированные H1-масла, которые остаются текучими и защищают шарниры при 250 °C. Их формулировка включает: синтетическую базу (PAO или полиальфаолефины), мощный пакет противооксидантных присадок, противоизносные добавки и подавители пены. Стоимость такого масла в 2–3 раза выше обычного, но без него цепь будет изнашиваться ускоренно.
На линиях с высокотемпературной цепью интервалы смазки короче: вместо 6–8 недель на холодном конвейере смазка требуется каждые 2–3 недели, потому что масло окисляется быстрее. Практика показывает, что при температуре выше 200 °C нужен анализ масла каждые 200–500 часов работы, чтобы отследить процесс окисления и не допустить отказа.
Для случаев, когда цепь проходит через печь и затем на холодный конвейер (например, в хлебопекарнях или в производстве колбас), выбирают масло, которое стабильно работает в обоих режимах. Это усложняет формулировку и повышает цену, но избегает необходимости менять масло при перестановке цепи.
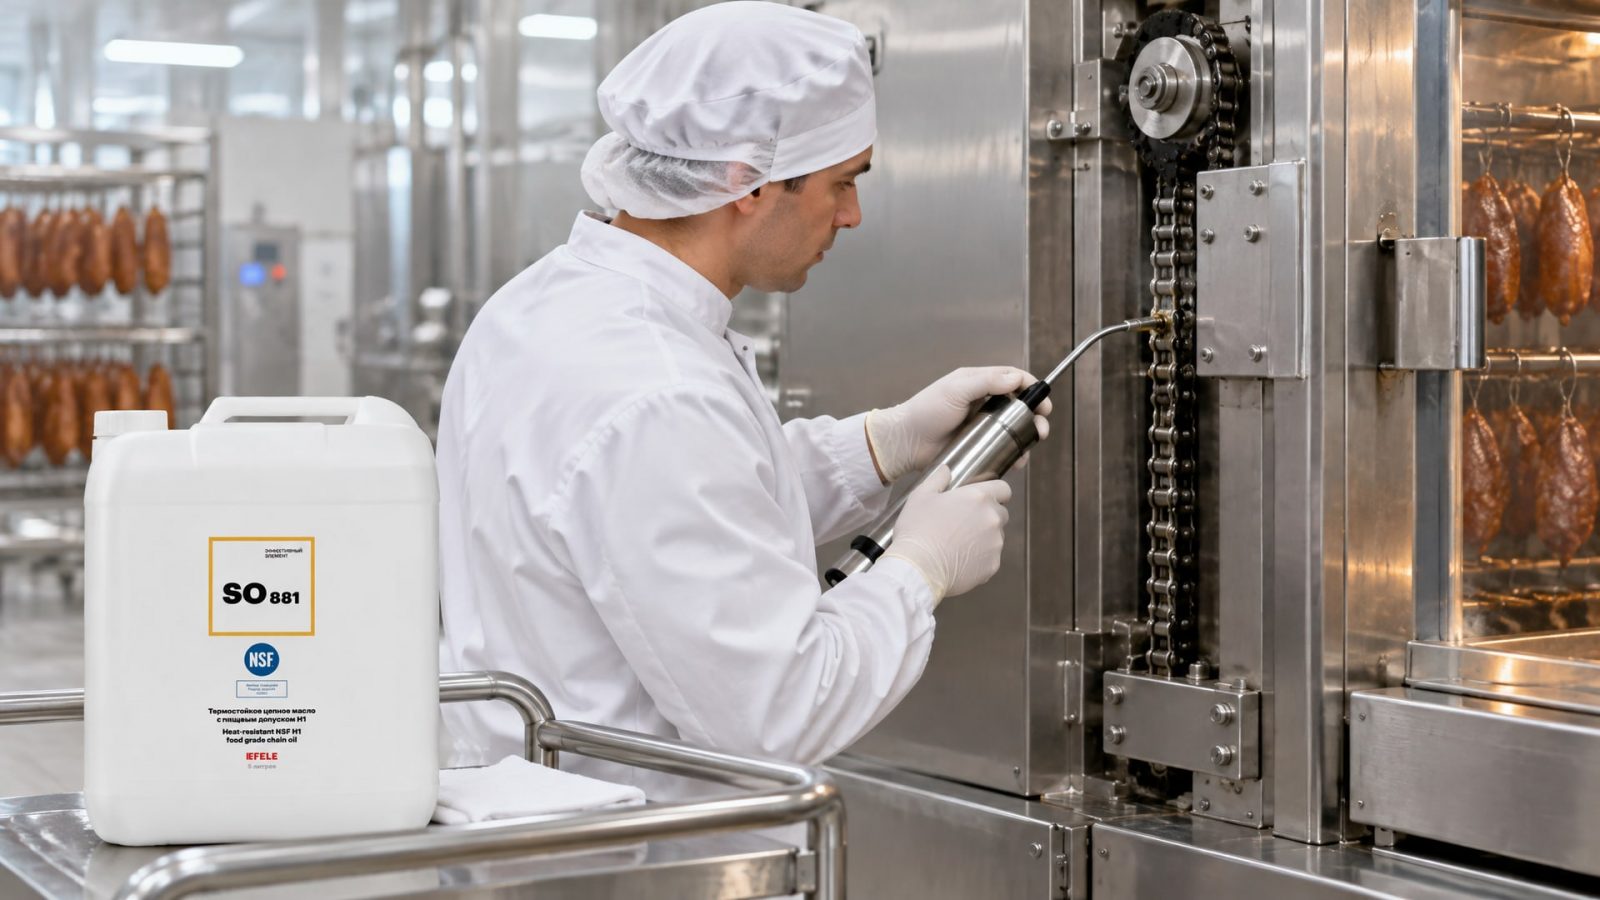
Для высокотемпературных приводов в пищевом производстве, где требуется преодолеть вымывание и фреттинг при экстремальных условиях, на практике закупщики обращаются к специализированным решениям. EFELE SO-881 - термостойкое цепное масло с NSF H1, разработанное именно для таких условий; оно обладает адгезией, которая удерживает масло на цепи при 250 °C, и стойкостью к смыванию пара, что критично при конденсации в охлаждаемых зонах.
Табличное сравнение масел по условиям применения
| Условие применения | Рекомендуемая вязкость (ISO VG) | Температура (°C) | Тип базовой основы | Частота смазки | Примеры применения |
|---|---|---|---|---|---|
| Легкие конвейеры, нормальная температура | 46–68 | 18–40 | Минеральная или PAO | 1–2 раза в неделю | Упаковка, фасовка, конвейеры с малой нагрузкой |
| Высоконагруженные цепи | 100–220 | 18–40 | PAO или полусинтетика | Через день или ежедневно | Подъемники, конвейеры с грузом, шарнирные цепи |
| Влажные и моечные зоны | 68–100 | 5–30 | Синтетика (PAO) с гидрофобными присадками | 2–3 раза в неделю | Холодильные камеры, моечные линии, цехи с влажностью |
| Холодильные камеры | 32–46 | –20 до +5 | Синтетика с низкой температурой застывания | 1 раз в неделю | Холодильные конвейеры, глубокая заморозка |
| Печи и термические зоны | 46–100 | 200–300 | Синтетика (PAO) с противооксидантами | Каждые 2–3 недели | Печи, коптильни, сушилки, горячие прессы |
Как правильно подобрать масло для своего оборудования
Выбор масла начинается с паспорта оборудования или рекомендации производителя цепи.
Там обычно указаны: рекомендуемая вязкость, температурный диапазон, допустимые типы масел (минеральное, синтетическое) и интервал смазки.
Если паспорта нет, нужно собрать следующие данные:
Температура в зоне работы цепи. Измерь под нагрузкой, не на глаз. Если цепь работает в печи, поставь термометр или тепловизор на шарнир во время работы.
Скорость цепи. Обычно указана на табличке оборудования или в техническом описании. Быстрые цепи (50+ м/мин) требуют менее вязкого масла; медленные (под 10 м/мин) - более вязкого.
Величина нагрузки на цепь. Легкие конвейеры - до 10 кН на звено; высоконагруженные -50+ кН на звено. Это влияет на выбор вязкости и противоизносных присадок.
Наличие влаги в окружающей среде. Сухой, влажный или мокрый цех. От этого зависит выбор синтетической основы и гидрофобных добавок.
После сбора параметров подбери масло, которое попадает в пересечение всех условий. Например, если цепь работает при 180 °C с умеренной нагрузкой, нужно масло ISO VG 68–100 с термостойкостью до 200 °C как минимум. Если цепь в холодильнике при –15 °C, нужно масло ISO VG 32–46 с температурой застывания ниже –25 °C.
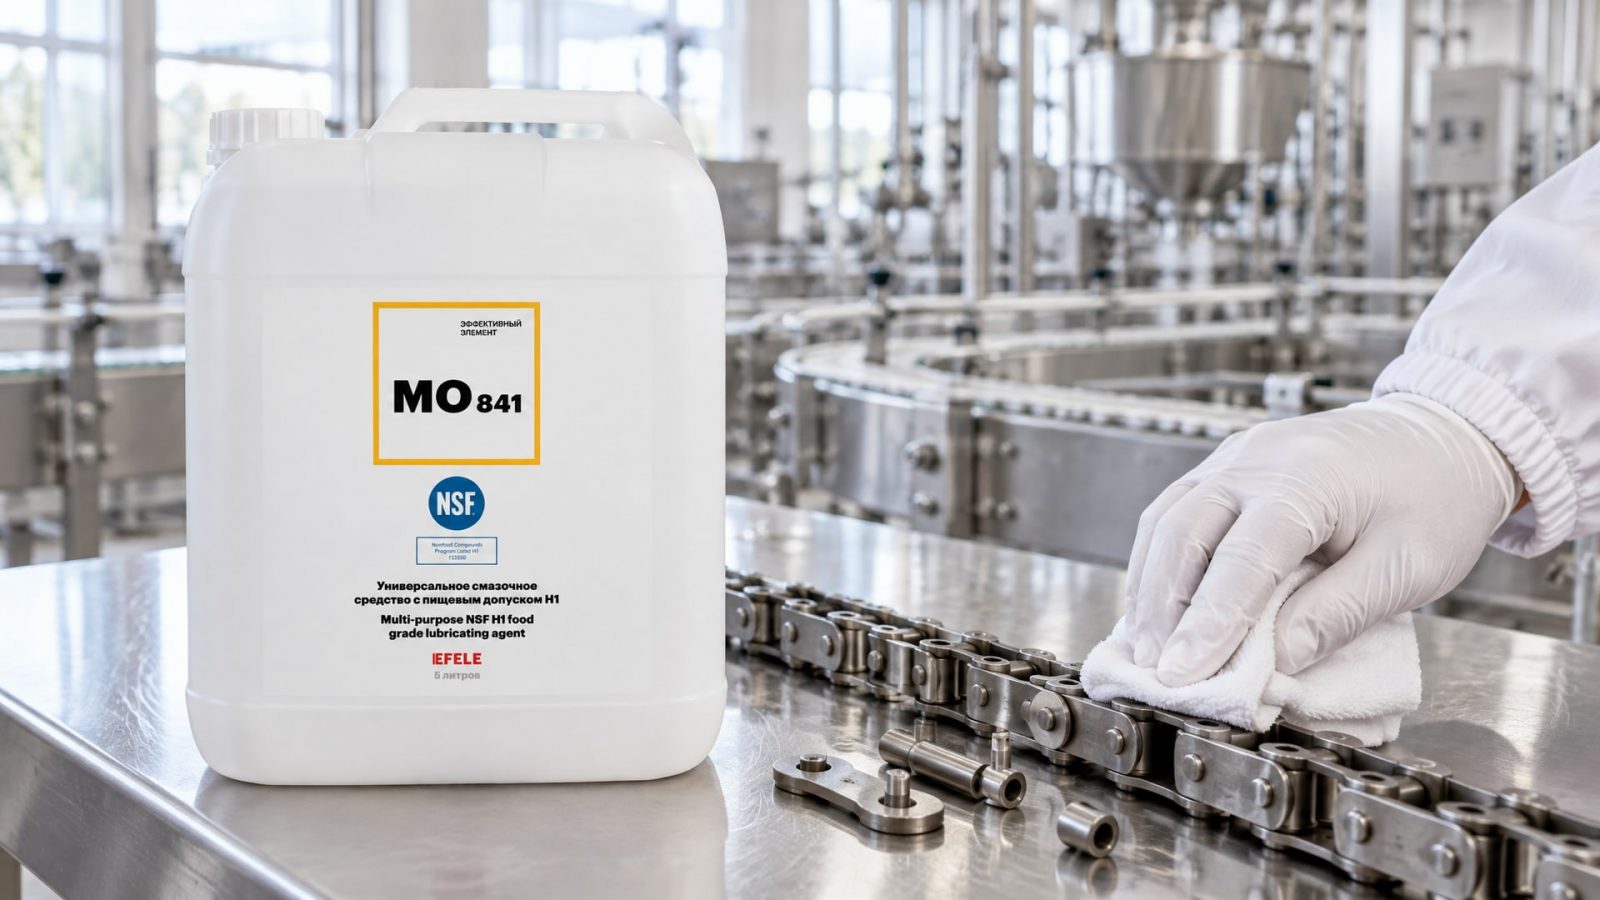
В случае легконагруженных цепей, где требуется универсальное масло с пищевым допуском, подойдет EFELE MO-841, обеспечивающее эффективную смазку без запаха и с хорошей растворимостью в воде для простоты промывки оборудования.
Если сомневаешься, начни со средних значений: ISO VG 68 при нормальной температуре, ISO VG 100 при высокой нагрузке, ISO VG 46 при холоде. Такие масла работают в большинстве применений. После месяца эксплуатации оцени результаты: нет ли утечек масла из цепи (может быть, вязкость слишком высока), нет ли сухости на шарнирах (может быть, слишком низкая вязкость или редкая смазка).
Часто задаваемые вопросы
Может ли H1-масло для пищевой промышленности использоваться на обычных промышленных конвейерах без пищевого контакта?
Да, H1-масло совместимо с любым конвейерным приводом. Однако стоимость пищевого масла выше, чем обычного промышленного с аналогичной вязкостью, поэтому переплачивать за H1-допуск имеет смысл только если цепь работает в пищевой среде. На обычных заводах лучше использовать масло без пищевого допуска.
Что лучше: минеральное H1-масло или синтетическое?
Минеральные H1-масла дешевле и подходят для нормальных температур и нагрузок. Синтетические (на базе PAO) работают дольше при высоких и низких температурах, лучше защищают от окисления и фреттинга, но стоят дороже. Для климатически нестабильных производств, высоконагруженных цепей или экстремальных температур синтетика оправдана. Для легких и средних применений при комнатной температуре можно обойтись минеральным маслом.
Как часто нужно менять цепное масло в пищевом производстве?
Интервал зависит от температуры и условий. При нормальной температуре на легких конвейерах масло анализируют раз в 500–1000 часов и меняют, если потеряно 20–30 % вязкости или образуется черный осадок. При температуре выше 200 °C интервал анализа - каждые 200–300 часов. Во влажных условиях масло нужно менять чаще, так как оно впитывает влагу и теряет свойства. На практике в пищевом производстве смену масла планируют раз в 6–12 месяцев, но анализ проводят чаще.
Есть ли разница между маслом для конвейерных цепей и маслом для пильных цепей?
Да, существует принципиальная разница. Масло для пильных цепей (электропил, бензопил) должно быть липким и прилипать к цепи при центробежной силе; оно часто не растворяется в воде. Масло для конвейерных цепей в пищевом производстве, напротив, должно хорошо смываться и быть совместимо с водой. Это разные продукты, и путать их нельзя.
Нужен ли для цепного масла анализ по ISO 21469, если уже есть H1?
ISO 21469 - это стандарт гигиеничности производства смазки, а H1 - допуск на безопасность контакта с пищей. Оба полезны для полной уверенности, но H1 важнее. ISO 21469 дополняет картину, особенно если производство сертифицировано по FSSC 22000 или HACCP. Закупщик может потребовать оба допуска, но один H1 уже соответствует требованиям большинства пищевых производств.
Заключение
Выбор цепного масла пищевого производства - это не просто вопрос про H1-допуск. Правильное масло подбирается по совокупности параметров: температуре, вязкости, нагрузке на цепь, влажности среды и интервалу смазки. Для обычных конвейеров подходят масла ISO VG 46–68, для высоконагруженных приводов - ISO VG 100–220, для печей - специализированные термостойкие составы. Ошибка в выборе приводит к фреттингу в шарнирах, холодному пуску цепи и преждевременному износу оборудования.
При выборе начни с паспорта оборудования и пяти ключевых данных: температуры, скорости цепи, величины нагрузки, влажности и рекомендуемого интервала смазки. Сопоставь эти параметры с таблицей сравнения и выбери масло, которое попадает в нужный диапазон вязкости и имеет NSF H1. Если в первый месяц результаты не устраивают - проверь интервал смазки или попробуй масло с соседним классом вязкости. После этого масло обычно стабилизируется, и цепь будет работать без сбоев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями и избежать утечек.
Узнайте, почему сож сильно пенится, и как эффективно устранить эту проблему в металлообработке.
Выбор масла для пневмоинструмента: узнайте, как вязкость и режим обслуживания влияют на надежность и срок службы вашего оборудования.