
Цепное масло пищевое: как выбрать смазку для конвейерных цепей в пищевой промышленности
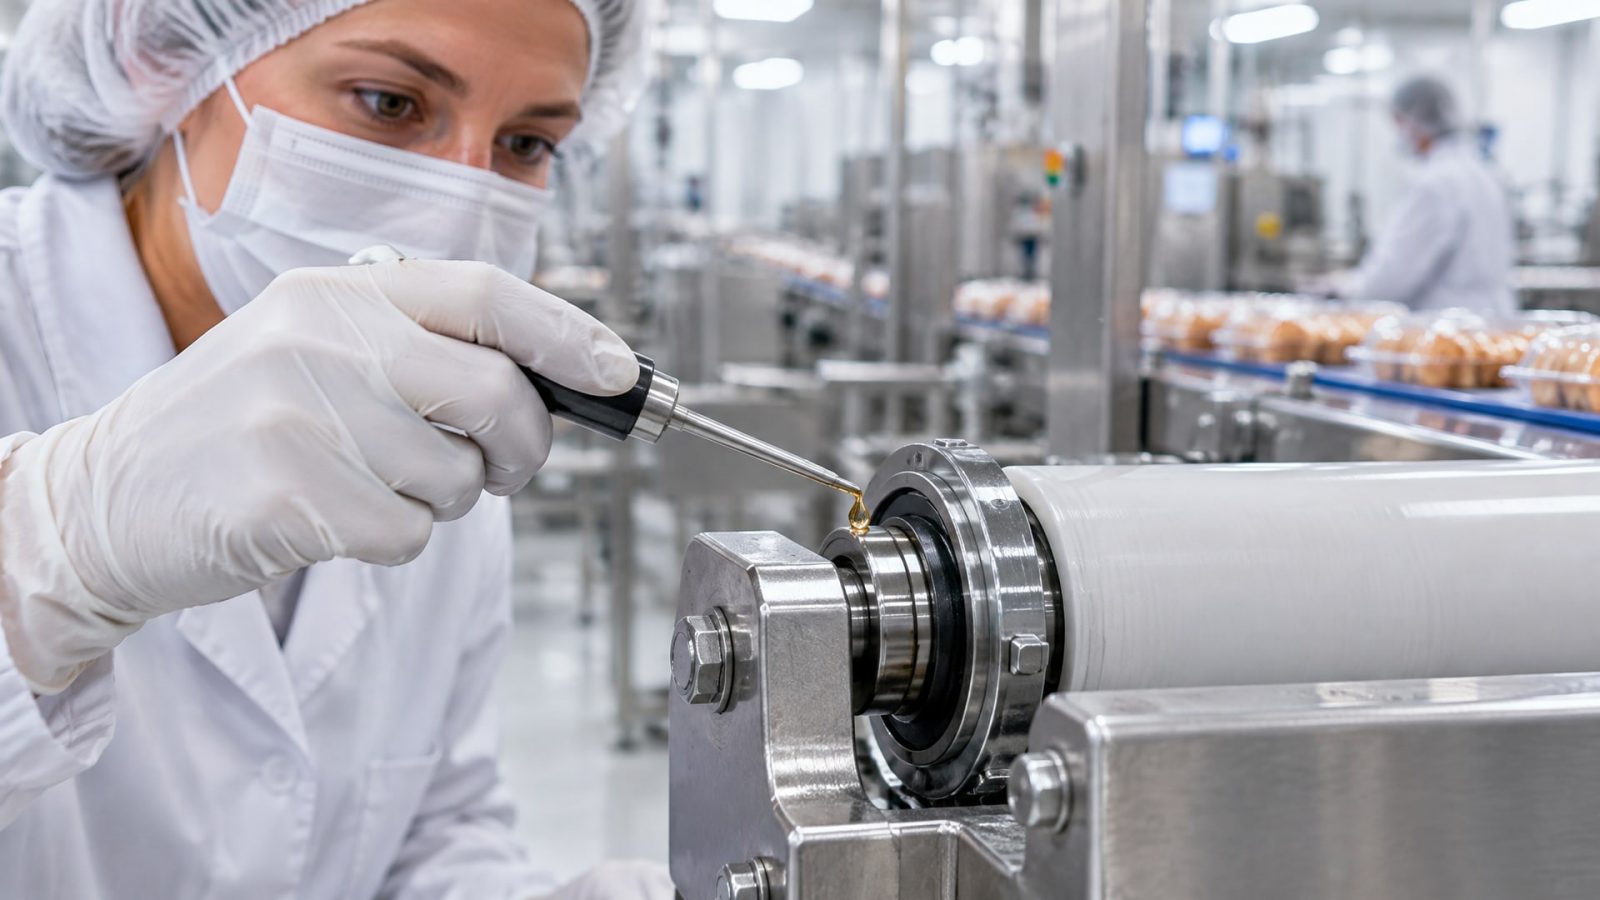
Цепные приводы в пищевом производстве работают в условиях, где любая смазка рискует попасть в продукт. Это не означает постоянный контакт, но возможность технически неизбежна: капля масла со звездочки, частица от цепи, остатки после мойки. Именно поэтому закупщики и инженеры выбирают не просто цепное масло, а смазку с допуском NSF H1 - категорией, которая подтверждает право на случайное, контролируемое присутствие в продукте (предел загрязнения до 10 ppm для большинства составов).
Статья разбирает, как подобрать цепное масло с пищевым допуском для разных нагрузок и температур, на что обращать внимание при выборе и какие ошибки совершают специалисты. Материал адресован техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования и соответствие пищевому законодательству.
Что такое NSF H1 и как он отличается от других допусков
NSF H1 - это регистрация смазочного материала для случайного, технически неизбежного контакта с пищей.
Ключевое слово здесь - случайный. Смазка может попасть в продукт в количестве не более 10 ppm (10 мг на килограмм продукта) и не вызовет вреда из-за ее состава на основе ингредиентов, одобренных FDA.
Часто путают NSF H1 с другим пищевым допуском -3H (direct food contact), который предусматривает прямой контакт. Это совершенно разные категории: 3H используют для разделительных агентов, которые наносятся непосредственно на пищу, а H1 - для смазки оборудования в зоне, где контакт возможен, но не планируется.
В паспортах смазок часто указывают сертификацию по стандарту ISO 21469, которая шире, чем только NSF H1. ISO 21469 - это международный стандарт гигиенических требований к составу, производству и применению смазок пищевого назначения. Продукт может иметь ISO 21469, но не иметь отдельной регистрации NSF, и наоборот. Для российского рынка и работы с импортным оборудованием NSF H1 остается стандартом де-факто.
Классы вязкости и температурные диапазоны для цепных масел
Выбор вязкости цепного масла - первый практический шаг после проверки допуска H1.
Вязкость измеряют по шкале ISO VG (например, ISO VG 46, ISO VG 100). Эта цифра означает кинематическую вязкость в сантистоксах при температуре 40 °C.
Для конвейерных цепей в цехах с температурой окружающей среды 15–40 °C рекомендуют масла вязкостью ISO VG 46–100. В этом диапазоне масло текуче при нанесении, но достаточно вязко, чтобы удержаться на цепи и звездочках. Если цех холоднее (около 10 °C) или имеется ночное охлаждение, удобнее работать с ISO VG 46 - оно лучше течет, и система легче разгоняется при запуске.
Для высокотемпературных цепей - в печах фасовки, зонах термообработки, линиях с горячей продукцией - используют более густые синтетические масла: ISO VG 100–460. Эти масла на основе PAO или синтетических эфиров не деградируют при температуре до 200 °C и лучше прилипают к цепи в условиях теплового расширения.
Базовые жидкости для H1-смазок
Цепные масла H1 производят на основе четырех типов базовых жидкостей:
White mineral oil (белое минеральное масло) - простейший и бюджетный вариант; подходит для умеренных температур и сухих цехов, но может вымываться в зонах моечных и оросительных установок.
PAO (polyalphaolefin) - синтетическое масло с лучшей вязкостно-температурной характеристикой; сохраняет консистенцию при перепадах температур лучше минерального.
Polyol esters - синтетические эфиры, обладают высокой термостабильностью и адгезией; рекомендуются для горячих цепей и washdown-сценариев.
Food-grade silicone fluids - кремнийорганические жидкости; редко используются для цепей из-за более высокой стоимости, но применяются в специальных высокотемпературных и гигиеничных сценариях.
Выбор между этими вариантами зависит от баланса между требуемой температурой, стойкостью к смыванию и бюджетом. Для конвейерных цепей в стандартных условиях часто достаточно белого минерального масла ISO VG 46–68; для горячих цепей и повышенной влажности переходят на PAO или эфирные составы.
Критерии выбора цепного масла с пищевым допуском
При подборе смазки для конвейерной цепи нельзя ограничиться только проверкой маркировки H1.
Специалист должен рассмотреть пять ключевых параметров.
Классификация точки смазывания по зоне риска
Перед закупкой нужно определить, в какой зоне работает цепь. Зона 1 (прямого контакта с открытой пищей) требует самых строгих требований и часто предполагает переход на 3H или отказ от масла в пользу воска или сухой смазки. Зона 2 (над пищей или рядом с оборудованием, которое может капать в продукт) - основная область применения H1-смазок. Зона 3 (вдали от продукта, но в пищевом цехе) может использовать обычную пищевую смазку без строгих ограничений, но многие предприятия для упрощения учета берут все равно H1.
Эксперты советуют составить карту точек смазывания с обозначением зон и типов смазок. Это помогает избежать путаницы и убедиться, что на каждой линии используется правильный продукт.
Адгезия и удержание на цепи в условиях моечки
Один из главных критериев - способность масла оставаться на цепи при контакте с водой и моющими растворами. Смазка с плохой адгезией будет вымываться, расход вырастет в 2–3 раза, и защита от износа снизится. В цехах с washdown-режимом или постоянным орошением проверяют, есть ли в паспорте продукта тесты на стойкость к смыванию (например, по ASTM D1264 или аналогам).
Для условий повышенной влажности и прямого контакта с водой, например, для конвейерных цепей линий упаковки влажных продуктов, часто выбирают более липкие минеральные масла или специальные водостойкие составы. В условиях, где применяют водорастворимые охлаждающие жидкости, нужна максимальная адгезия - здесь рекомендуется использовать синтетические PAO или эфирные H1-масла, обеспечивающие надежную защиту от коррозии и износа.
Термостабильность для горячих цепей
Для цепных приводов, работающих при температуре выше 80 °C, недостаточно просто увеличить вязкость. Масло должно иметь высокий индекс вязкости и низкую склонность к окислению. Синтетические PAO и эфирные масла здесь предпочтительнее: они сохраняют вязкость и не образуют углеродистых отложений на звездочках и цепи.
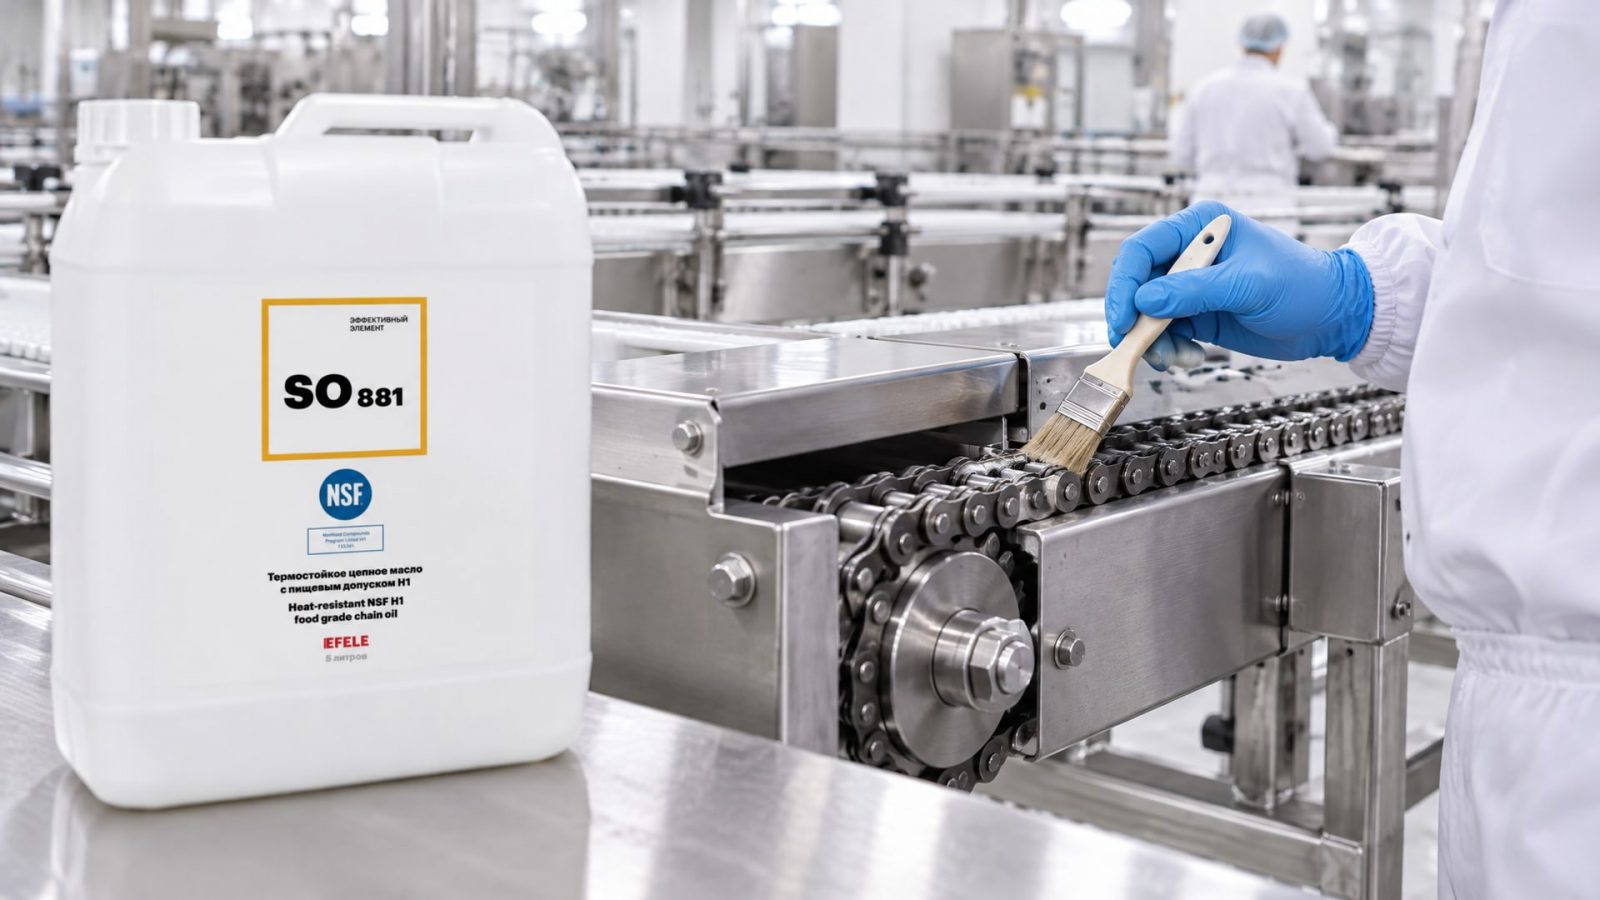
В источниках указывается, что для высокотемпературных цепей печей и термозон пищевых производств часто берут EFELE SO-881 - термостойкое цепное масло с пищевым допуском NSF H1, разработанное специально для условий, где требуется высокая адгезия и устойчивость к смыванию водой при повышенных температурах.
Регулярность смазывания и точность дозировки
H1-смазки требуют более дозированного применения, чем обычные цепные масла. Если наносить масло избыточно, оно будет сбрасываться в продукт и может привести к превышению допустимого загрязнения (10 ppm). Рекомендуется применять дозирующие системы, капельницы или аэрозольные баллончики с дозатором, а не лить масло произвольно.
Частота смазывания зависит от типа цепи и скорости: для конвейерных цепей среднего размера при нормальной скорости (10–30 м/мин) обычно достаточно смазывания раз в смену или даже раз в 2 смены. Для высокоскоростных цепей или цепей с повышенной нагрузкой смазывание должно быть чаще.
Совместимость с материалами уплотнений
Резина и пластмассы, используемые в сальниках и уплотнениях, могут быть чувствительны к некоторым базовым жидкостям. Например, силиконовые масла могут вызвать набухание стандартной нитрильной резины. Перед внедрением новой смазки нужно проверить совместимость с материалами оборудования - обычно это описано в технических данных (TDS) смазки.
Сравнение цепных масел по типам нагрузок и условиям
Умеренные нагрузки в сухих цехах
Для типичных конвейерных цепей в цехах с умеренными нагрузками, нормальной температурой (15–25 °C) и минимальным контактом с влагой подходит белое минеральное масло H1 вязкостью ISO VG 46–68. Такие масла обладают хорошей смазывающей способностью, не требуют специальных систем хранения и стоят дешевле синтетических аналогов. Недостаток - ограниченный диапазон температур и худшая стойкость к окислению при хранении.
Повышенная влажность и постоянные моечки
В цехах, где используют washdown и высокое давление воды (более 20 бар), нужна смазка с повышенной адгезией и гидрофобностью. Здесь минеральные масла часто неудовлетворительны: вода вытесняет масло с цепи, и защита от коррозии теряется. В таких условиях предпочтительнее PAO или синтетические эфиры. Эти масла имеют лучшие диспергирующие свойства и легче восстанавливают пленку после контакта с водой.
Для условий повышенной влажности многие производители рекомендуют еще более вязкие составы - ISO VG 100 вместо стандартного VG 46–68. Это замедляет стекание масла и позволяет ему лучше держаться на цепи при промывке.
Высокая температура и горячие линии
При температуре выше 100 °C минеральное масло быстро окисляется и теряет защитные свойства. Здесь необходимы синтетические составы с высоким индексом вязкости. Синтетические PAO масла работают до температур около 150 °C, эфирные - до 200 °C и выше. Вязкость для горячих цепей обычно выбирают выше - ISO VG 100–150 для PAO и ISO VG 150–460 для эфиров.
Для высокотемпературных цепных приводов в пищевой промышленности, где требуется высокая адгезия и устойчивость к смыванию водой, рекомендуется использовать термостойкое цепное масло EFELE SO-881 с пищевым допуском NSF H1. Этот состав на синтетической основе обеспечивает надежную защиту до температур, превышающих 150 °C, и сохраняет смазывающую пленку даже при периодическом контакте с влагой.
Высокие скорости и динамичные цепи
Для быстрых конвейерных цепей (скорость более 50 м/мин) и цепей с частыми изменениями нагрузки критична стойкость к кавитации и способность масла быстро восстанавливать пленку после нарушения контакта. Здесь рекомендуют более вязкие составы - ISO VG 68–100 даже при умеренной температуре. Синтетические масла (PAO) здесь предпочтительнее минеральных из-за лучшей стойкости к сдвигу и более предсказуемого поведения в динамике.
Типичные ошибки при выборе цепной смазки H1
Путаница между H1 и H2
Многие закупщики предполагают, что H1 - это более строгая категория, чем H2. На самом деле это наоборот: H1 допускает случайный контакт с пищей, а H2 запрещает такой контакт вообще (это смазки для зон без риска контакта с пищей, например, для подвески оборудования). Если на производстве есть риск попадания смазки в продукт, нужна именно H1, а не H2.
Предположение, что белое название = пищевая смазка
Внешний вид смазки (цвет, запах, консистенция) не гарантирует, что она имеет допуск H1 или соответствует требованиям пищевого производства. Нужно проверить паспорт продукта, наличие регистрации NSF H1 или сертификата ISO 21469. Правовая ответственность за применение неподходящей смазки лежит на предприятии, поэтому выбор должен быть обоснован документально.
Избыточное нанесение смазки
Хотя H1-смазка разрешена при случайном контакте, это не означает, что ее нужно наносить щедро. Избыток масла будет стекать в продукт, и суммарное загрязнение может превысить допустимый предел 10 ppm. Правило простое: наносить тонкую пленку, аэрозольными дозаторами или капельницами, а не лить свободно.
Использование одного масла для всех узлов оборудования
Цепь, подшипники и направляющие имеют разные требования к вязкости и консистенции. Использовать одно масло везде кажется экономным, но может привести к неполной смазке узлов и преждевременному износу. Для цепей часто нужна более жидкая смазка (ISO VG 46–68), а для подшипников - более густая (NLGI 1–2 для пластичных смазок). Перед внедрением единой смазки нужно проверить совместимость по паспорту и провести пилотный тест.
Пренебрежение кратностью смазывания
Цепи в пищевом производстве работают в условиях повышенной чистоты и часто подвергаются мойке. Это приводит к ускоренному выносу смазки. Если график смазывания составлен для обычного промышленного оборудования, в пищевом цехе его нужно увеличить в 1,5–2 раза. Предприятия, которые игнорируют этот факт, сталкиваются с повышенным износом цепей и преждевременным выходом звездочек из строя.
Часто задаваемые вопросы
Чем отличаются цепные масла пищевые от обычных цепных масел?
Пищевые цепные масла (H1) производятся из ингредиентов, одобренных FDA, и допускают случайный контакт с пищей в количестве до 10 ppm без вреда для здоровья. Обычные цепные масла такого допуска не имеют и могут содержать добавки, вредные при проглатывании. Это различие критично для производств, где риск загрязнения продукта реален.
Можно ли использовать смазку с допуском H1 для подшипников и направляющих, если на производстве только H1?
Технически возможно, если вязкость и консистенция совпадают с требованиями узла. Однако рекомендуется проверить спецификацию каждого узла и убедиться, что H1-смазка подходит по всем параметрам: вязкости, NLGI, температурному диапазону, совместимости с резиной. Часто оказывается, что для подшипников нужна более густая пластичная смазка (NLGI 1–2), а для цепей - жидкое масло.
Какой допуск H1 выбрать для цепи над открытым продуктом?
Если продукт открыт и цепь находится прямо над ним, нужна максимальная защита. Многие такие линии переходят на сухие смазки (воск, PTFE-составы) или 3H-смазки (для прямого контакта), но если продолжать использовать масло, нужно выбрать H1 с максимальной адгезией и минимальным риском стекания. Лучший вариант - PAO или эфирное масло повышенной вязкости (ISO VG 100–150) с регулярной проверкой расхода и дополнительным экраном между цепью и продуктом.
Как проверить, что закупленное масло действительно имеет допуск H1?
Нужно запросить у поставщика копию сертификата NSF H1 или свидетельства о регистрации ISO 21469. Эти документы должны быть приложены к технической документации (TDS). Без них - это не гарантия, и использовать такую смазку в пищевом производстве нельзя. Кроме того, на этикетке продукта должны быть указаны реквизиты регистрации NSF.
Сколько раз в день смазывать цепь H1-маслом в условиях washdown?
Частота зависит от типа и скорости цепи, но в условиях washdown обычно требуется смазывание раз в 2–4 часа, а не раз в смену, как при обычной работе. Для высокоскоростных цепей (свыше 50 м/мин) можно использовать автоматические дозирующие системы, которые применяют масло непрерывно малыми порциями. Ручное смазывание требует подготовки графика и обучения операторов правильной технике.
Заключение
Цепное масло с пищевым допуском H1 - это необходимый выбор для любого производства, где есть риск случайного контакта смазки с пищей. Выбор правильного масла зависит не от одного фактора, а от комбинации параметров: класса вязкости ISO VG, базовой жидкости (минеральное, PAO, эфир), температурного диапазона, стойкости к смыванию и системы нанесения.
Первый шаг - классифицировать каждую точку смазывания по зоне риска контакта с пищей и требованиям оборудования. Второй - сверить спецификацию масла с этими требованиями и убедиться в наличии сертификата NSF H1. Третий - установить правильный график смазывания (часто в пищевом цехе он интенсивнее, чем в обычном производстве) и подготовить операторов. Такой системный подход обеспечит надежную защиту цепи, соответствие пищевому законодательству и предсказуемые расходы на смазку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями.
Восстановление пластика салона автомобиля: узнайте, как устранить скрипы и продлить срок службы деталей с помощью смазок и защитных средств.
Узнайте, как выбрать анаэробный герметик для резьбы, чтобы обеспечить надежное и долговечное уплотнение соединений.