
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
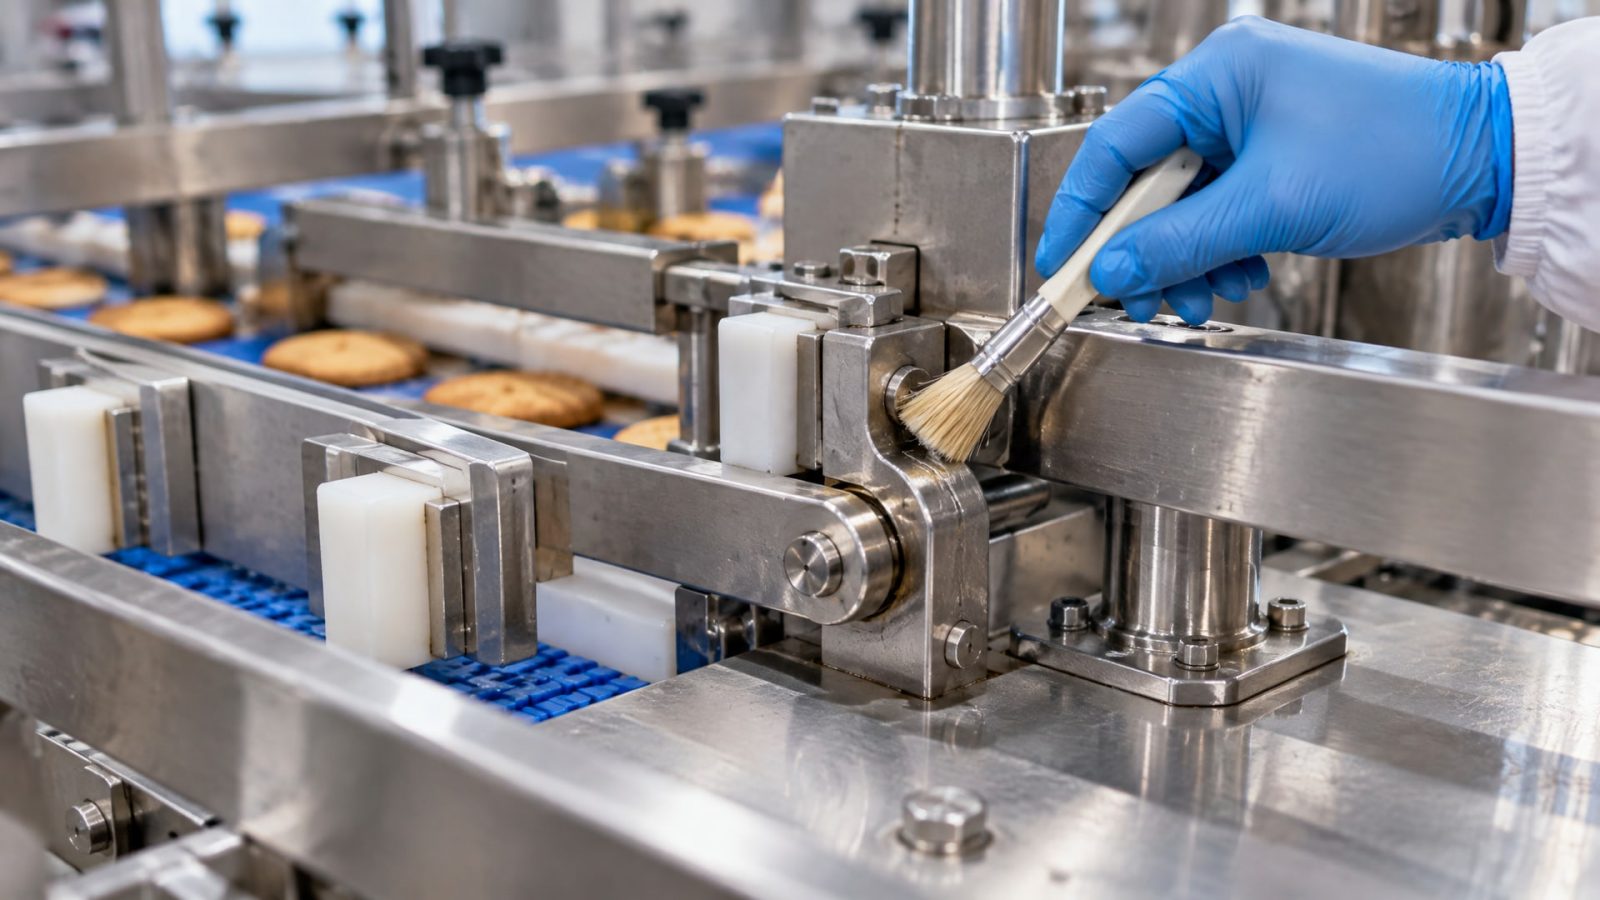
Технолог пищевого производства ежедневно балансирует между эффективностью оборудования и безопасностью конечного продукта. Одна из скрытых опасностей - неконтролируемое попадание смазки на узлы, контактирующие с пищей. Допуск NSF H1 - это не пропуск на беспечность, а документ, подтверждающий возможность узкого допуска при случайном контакте. Статья дает практический ответ на главный вопрос: как организовать работу со смазками категории H1 так, чтобы риск загрязнения продукта снизился до нуля. Материал адресован инженерам и закупщикам, которые отвечают за санитарную безопасность и надежность оборудования.
Случайный контакт смазки с пищей не означает допустимое попадание. Согласно 21 CFR 178.3570 и стандарту ISO 21469, для смазок H1 установлены жесткие пороги: не более 10 ppm для большинства минеральных и синтетических составов, а для силиконовых масел - всего 1 ppm. Превышение этих лимитов превращает食品-контакт в загрязнение. Поэтому выбор H1 - это только первый шаг; остальные - правильное применение, организация хранения и обучение персонала.
Почему H1 часто воспринимается как спасение, но ею становится опасность
Закупщик видит сертификат NSF H1 и думает: «проблема решена».
На самом деле такой взгляд опасен. H1 - это категория для случайного контакта (incidental contact на английском), а не гарантия безопасности. Если смазка попала на подшипник конвейера над линией фасовки йогурта, это еще не означает, что йогурт загрязнен; но если технолог нанесет смазку слоем в несколько миллиметров без последующей очистки, она неизбежно перенесется в продукт при вибрации или нагреве.
Второе опасное заблуждение: «если купил H1, то количество не важно». Нет. Стандарты 21 CFR 178.3570 и ISO 21469 явно указывают на необходимость минимально необходимого количества. Для узлов, где смазка может попасть в пищу, нужна не пленка, а точечное нанесение. Если производитель указывает в техдокументации, что подшипник нужно смазывать два раза в неделю, это не значит, что нужно заполнить полость наполовину. Речь о нескольких граммах для подшипника диаметром 20-30 мм.
Третий момент: H1 и ISO 21469 - это разные механизмы подтверждения. H1 - регистрационная категория NSF для incidental contact. ISO 21469 - стандарт гигиенических требований к производству смазки и ее использованию. Продукт может быть сертифицирован по одному или обоим. Оба подтверждения означают, что ингредиенты соответствуют 21 CFR 178.3570, но это не страховка от неправильного применения.
Где возникает риск: анализ критических точек на линии
Технолог пищевого производства знает: загрязнение начинается не с неправильного выбора смазки, а с организации ее применения.
Типичные критические точки:
Направляющие слайдов и толкателей над продуктом. Здесь конвейерное оборудование движется, вибрирует, нагревается. Обычная минеральная смазка (H2) прямо стекает в продукт. H1 замедляет процесс, но не останавливает. Решение: нанести микродозу H1 перед запуском смены и проверить наличие излишков после остановки.
Подшипники в редукторах над критичными зонами. Редуктор находится над емкостью с сырьем. При открытом подшипнике брызги минерального масла (H2) гарантировали бы загрязнение. H1 - необходимость, но достаточность достигается только при герметичной конструкции редуктора и периодической проверке уплотнений.
Шпиндели миксеров и мешалок. Узел высокооборотный, центробежные силы выбрасывают смазку. H1 здесь обязательна, но и ее переизбыток усугубит ситуацию. Применяется специальная техника: дозирование через центральную систему смазки или шприц-масленка только на входе шпинделя.
Уплотнения и направляющие режущего оборудования (слайсеры, разрезные машины). Контакт с пищей минимален, но возможен. Здесь выбор H1 критичен, но и очистка поверхности после нанесения должна быть стандартной процедурой.
Для каждой точки риск зависит не только от категории смазки, но и от конструкции узла, температуры, влажности и частоты контакта. Поэтому выбор H1 - это решение на основе оценки, а не на основе общего правила.
Минимальная дозировка: когда меньше - это правильнее
Инженеры часто путают принцип «достаточной смазки» с принципом «обильной смазки».
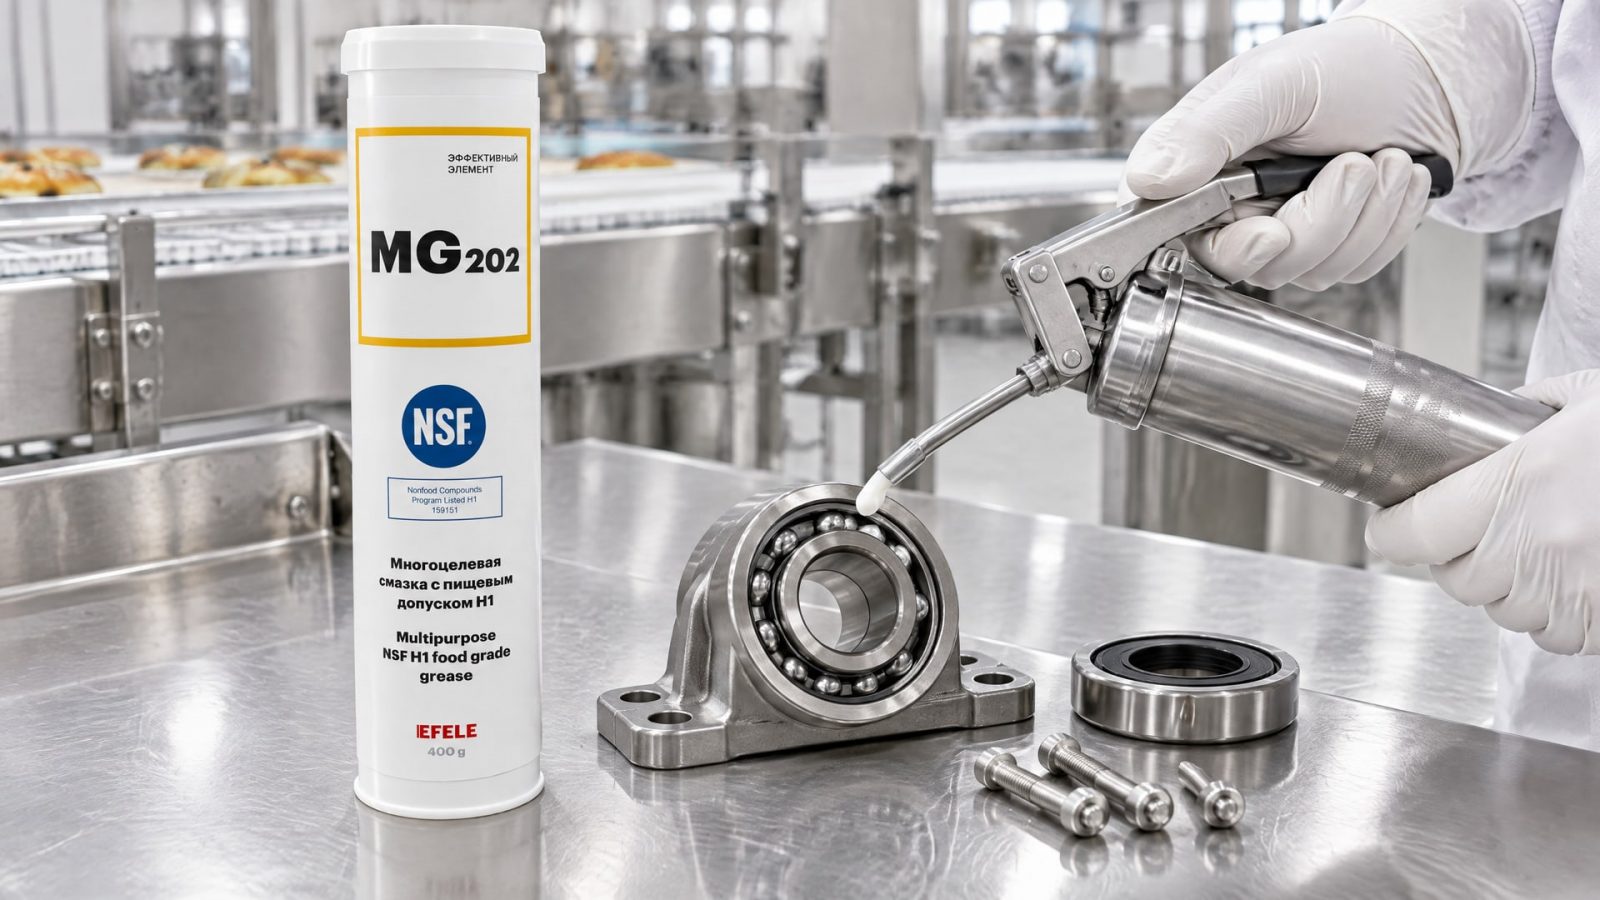
На пищевом производстве эти два принципа вступают в конфликт, особенно для H1. Достаточная смазка - это ровно столько, чтобы исключить сухое трение и износ. Обильная смазка - это припас на случай пропуска нескольких циклов смазки.
Для узлов с возможным переносом в продукт действует правило: минимально необходимое количество. Это означает:
Подшипник 6205 (стандартный шариковый подшипник внутреннего диаметра 25 мм): 2-3 грамма пластичной смазки вокруг, а не 5-10 граммов.
Направляющая скольжения (рельс, каретка): тонкая пленка, которая оставляет отпечаток пальца, а не явный блеск и липкость.
Открытые механизмы (например, цепь привода над линией): точечное нанесение в каждый шарнир, не пропитанность всей длины.
Когда смазка выполняет временную функцию, например антикоррозионную защиту при длительной остановке оборудования, излишки должны быть очищены до состояния, исключающего перенос в пищу. Это означает протирку чистой тканью (не ворсистой) после нанесения, или же использование специальных защитных спреев на основе воды, которые смываются перед пуском.
В этом контексте многоцелевые пластичные смазки с допуском NSF H1, такие как EFELE MG-202, позволяют технологу работать с единой смазкой в пищевой зоне и избежать путаницы при выборе между разными продуктами. Стандартизация по одной H1-смазке для всех пищевых узлов снижает риск ошибки персонала на 80-90% по сравнению с системой из трех-четырех разных смазок.
Организационное разделение: стена между H1 и H2
Риск попадания H2 (обычной непищевой смазки) в H1-узел часто выше, чем риск избытка правильной H1.
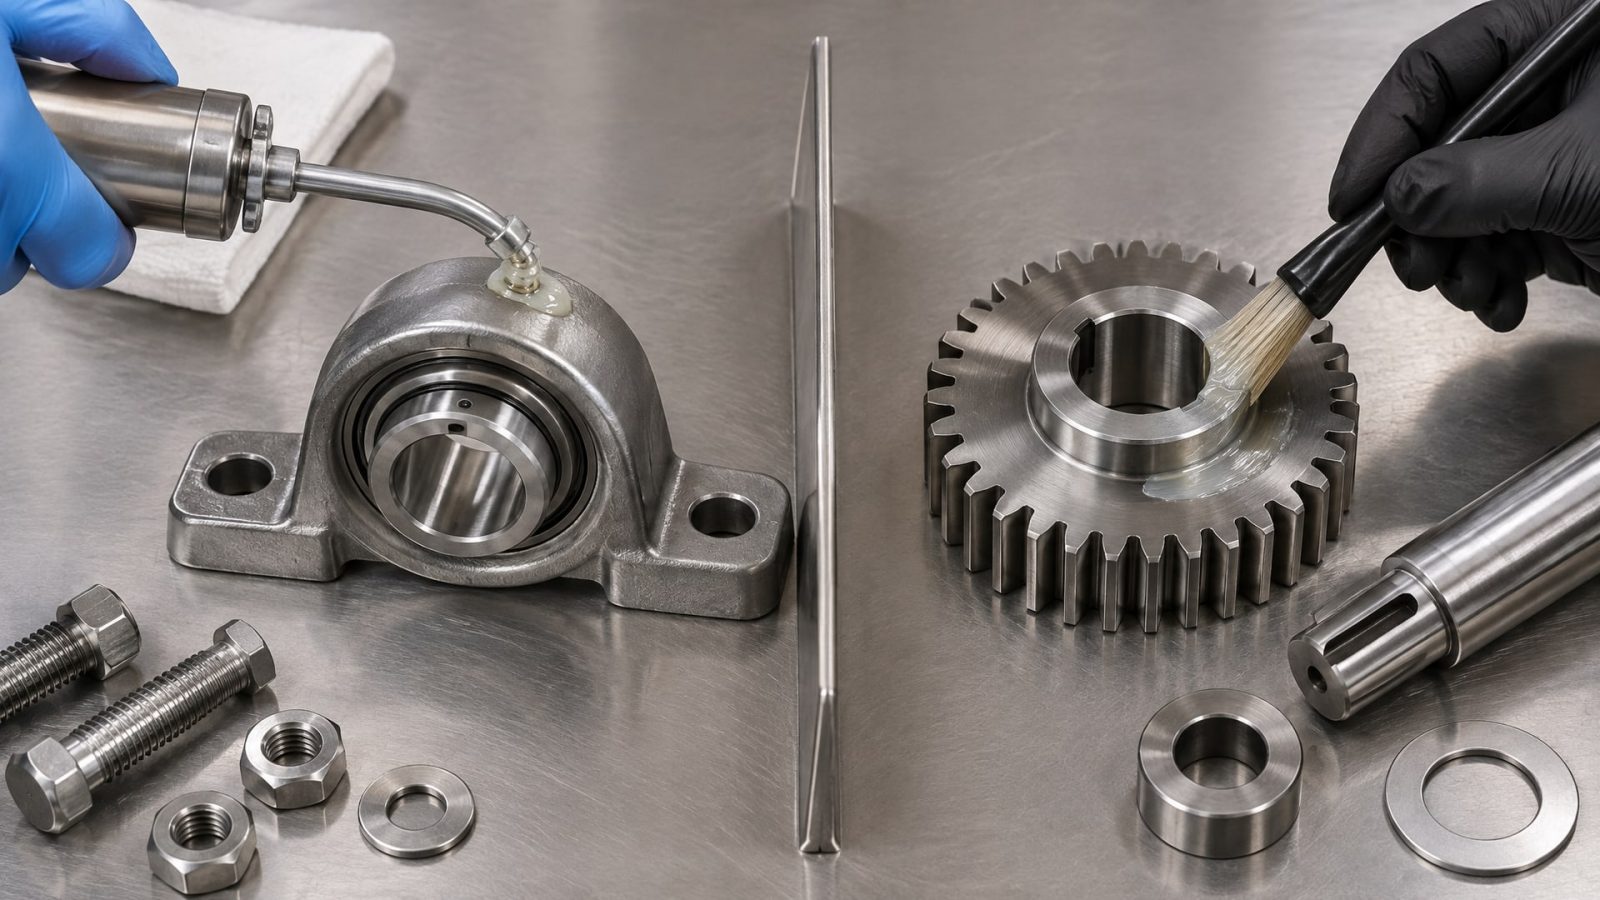
Почему? Потому что склад не разделен, этикетка на канистре смазывается, технолог спешит или выполняет новый тип работ. На многих пищевых производствах именно это становится причиной инцидента.
Решение - физическое и организационное разделение:
Хранение. H1 должна стоять в отдельной закрывающейся зоне с ярко-желтой или голубой маркировкой. H2 и другие смазки - в другой части склада, далеко от пищевой зоны.
Маркировка. На каждой канистре, бутылке и распределителе должна быть наклейка: «H1 - только для пищевых узлов». Цвет, символ и текст должны быть видны издалека.
Инструмент. Шприц-масленка, флакон-дозатор, кисточка для H1 не должны использоваться для других смазок. Это предотвращает кросс-загрязнение.
Персонал. Если в цеху работают две смены, вторая смена должна знать, почему банка с буквой «H1» находится в холодильнике, а не в общем шкафу.
Эффективная система разделения требует карты смазок - документа, где указаны: точка смазки, узел оборудования, требуемая смазка (с ее артикулом и категорией H1/H2), периодичность, количество и ответственное лицо. Карта должна быть вывешена на видном месте в цехе и обновляться при каждом обслуживании.
Проверка соответствия и контроль на площадке
Сертификат NSF H1 на канистре - это не финальная проверка.
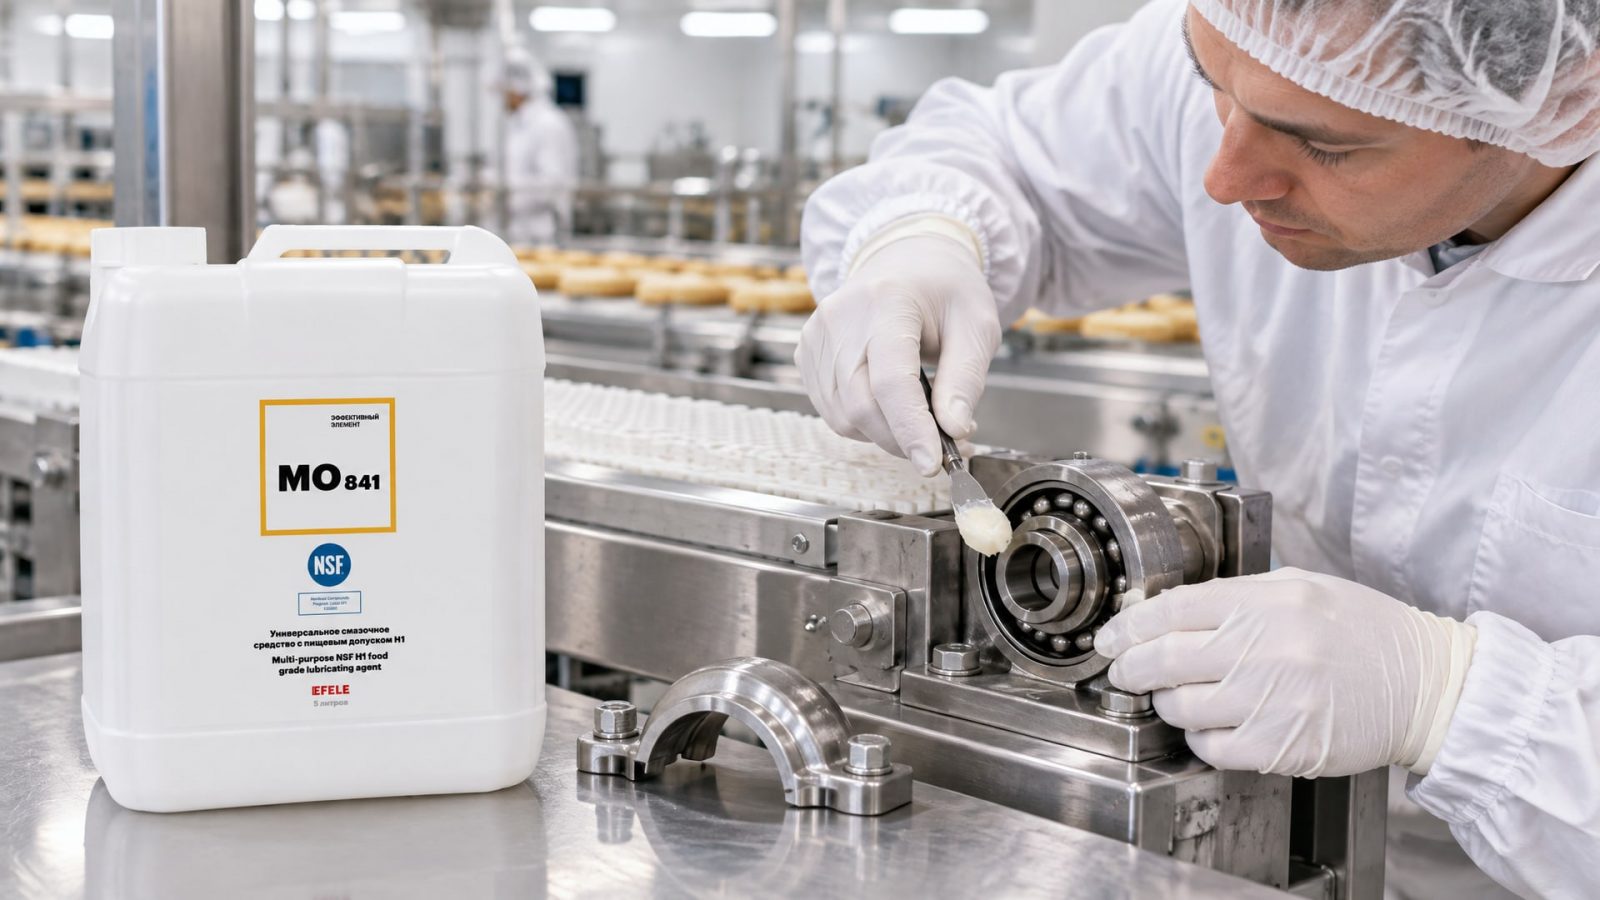
Технолог пищевого производства должен уметь проверить, что продукт действительно соответствует требованиям, прежде чем внести его в производственную систему. Вот три уровня контроля:
Уровень 1: документация поставщика. На каждый продукт должен быть технический лист (TDS) с указанием: базовое масло, присадки, вязкость (если масло), NLGI (если пластичная смазка), температурный диапазон, допуски и сертификаты. NSF H1 должен быть указан явно. Если TDS в русском, то еще лучше - меньше шансов на ошибку перевода. Убедитесь, что допуск относится именно к данному продукту, а не к серии.
Уровень 2: физико-химические характеристики. H1-смазка не должна иметь выраженного запаха (без запаха или практически без запаха). На это указывают стандарты 21 CFR 178.3570 и ISO 21469. Если смазка пахнет керосином или нефтепродуктами, это уже сигнал к проверке. Устойчивость к воде, пару и щелочным моющим растворам - это не опциональные свойства, а необходимость на пищевом производстве.
Уровень 3: совместимость с материалами оборудования. H1-смазка должна быть совместима с уплотнениями, пластиками и эластомерами, которые используются в оборудовании. Разбухание резины от смазки приводит к утечкам и загрязнению. Прежде чем внедрить новую H1-смазку, проверьте ее совместимость в техдокументации производителя оборудования или запросите информацию у поставщика смазки.
EFELE MO-841 - универсальное масло с допуском NSF H1 и практически полным отсутствием запаха - подходит для легконагруженных узлов в пищевом оборудовании, где возможен случайный контакт с продуктом. Его совместимость с основными уплотнительными материалами подтверждена технической документацией, что упрощает внедрение в производственную систему.
Процедуры нанесения и очистки: от теории к практике
Правильное нанесение H1 - это не просто выдача персоналу банки и инструкции «смазывать раз в неделю».
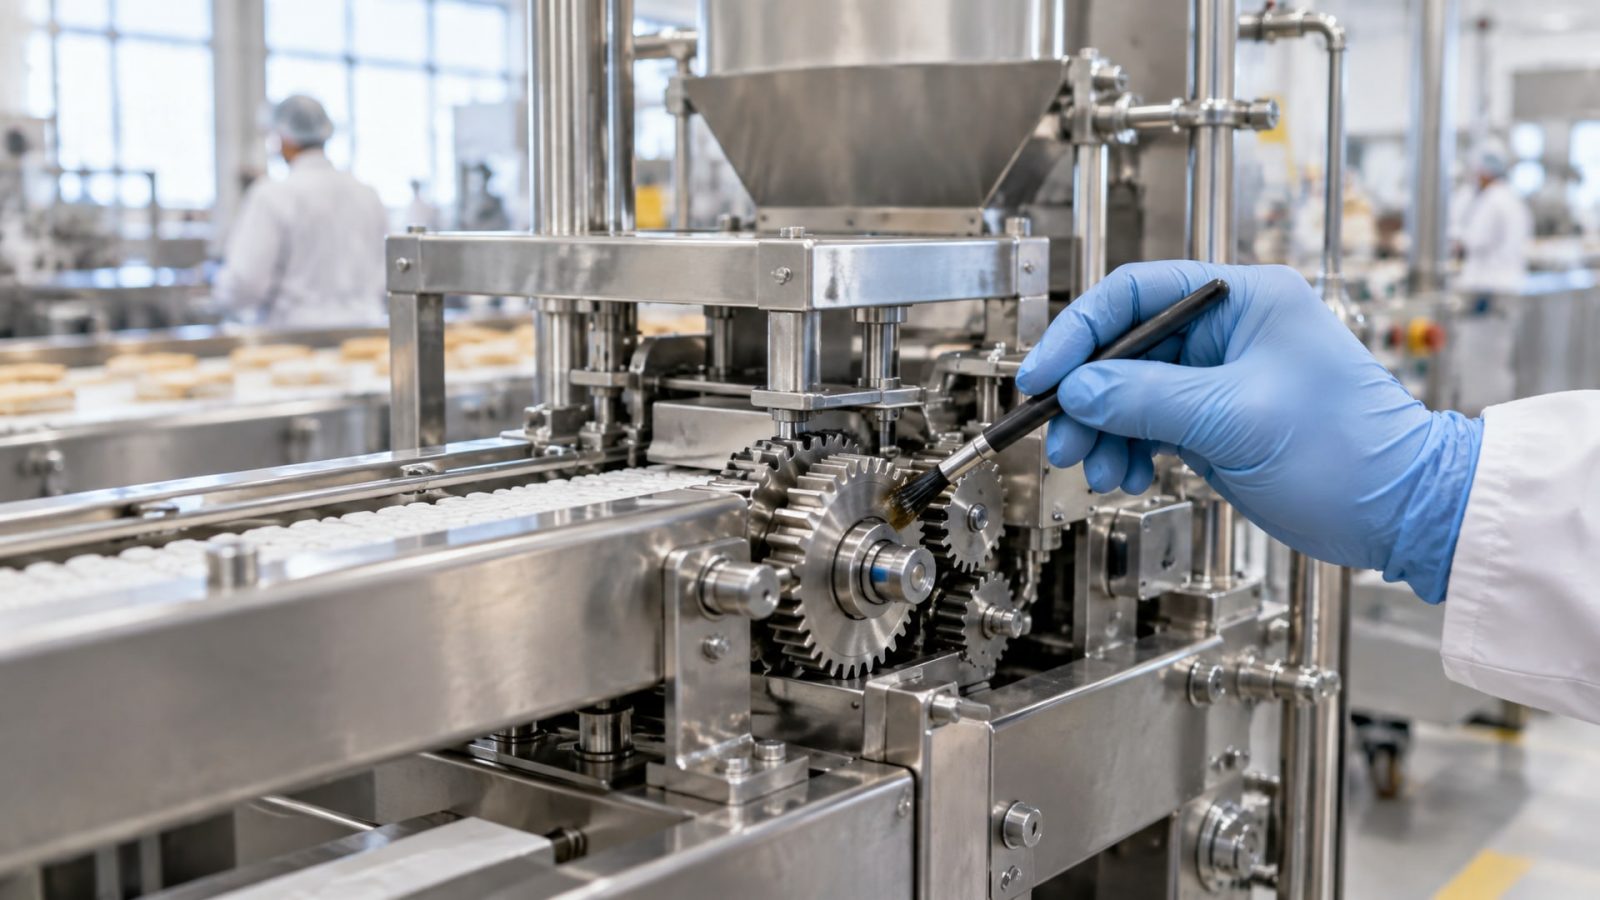
Это должна быть четко описанная процедура, которая повторяется из смены в смену. Процедура включает: подготовку, нанесение, контроль и очистку.
Подготовка
Убедиться, что оборудование остановлено и безопасно (LOTO - Lockout/Tagout). Проверить маркировку смазки: это действительно H1? Проверить срок годности смазки (обычно 2-3 года со дня производства). Подготовить чистую тряпку или спецткань для удаления излишков.
Нанесение
Нанести ровно столько смазки, сколько требует узел. Для подшипника диаметром 20-30 мм это 2-3 грамма. Для направляющей - тонкая пленка по всей длине движения. Для открытых механизмов (цепи, ремни) - точечное нанесение в каждый узел. Не пропитывать, не заливать, не создавать видимых капель.
Контроль и очистка
Включить оборудование на холостом ходу на 1-2 минуты. Остановить. Визуально проверить, нет ли излишков смазки на поверхности узла. Если есть - удалить чистой тряпкой. Если смазка использовалась в качестве антикоррозионной защиты, поверхность должна быть очищена до состояния почти сухой, с минимальным блеском.
Процедура записывается в журнал смазки с датой, ответственным лицом и примечаниями. Если произошла ошибка (нанесена не та смазка, нанесено слишком много), журнал становится доказательством для расследования инцидента.
Часто задаваемые вопросы
Если я куплю H1, исчезнет ли риск попадания смазки в продукт?
Нет. H1 - это условие для безопасности, но не гарантия. Риск снижается только при правильном нанесении (минимальное количество), удалении излишков, раздельном хранении смазок и обучении персонала. Сертификат H1 означает, что ингредиенты соответствуют 21 CFR 178.3570, но не освобождает от ответственности за правильное применение.
Что такое порог 10 ppm и почему он важен?
10 ppm (миллионных доля) - это регуляторный лимит, установленный FDA и NSF для минеральных и синтетических H1-смазок. При случайном контакте смазка с пищей допустима в количестве, не превышающем 10 ppm. Для силиконовых масел порог еще жестче -1 ppm. Превышение этого лимита означает загрязнение, которое может привести к отзыву продукции и штрафам.
Как часто нужно проверять соответствие H1-смазки требованиям?
Рекомендуется проверять документацию и физико-химические параметры при первом внедрении продукта (уровень 1 контроля) и периодически, ежегодно или при смене поставщика. Полное тестирование (включая микробиологию и миграцию в продукт) проводится по запросу регулятора или при обнаружении инцидента.
Можно ли использовать одну H1-смазку для всех узлов пищевого оборудования?
Не совсем. H1-смазка должна соответствовать условиям узла: температуре, нагрузке, совместимости с уплотнениями и скорости. Универсальная H1-пластичная смазка (NLGI 2) подходит для большинства подшипников и направляющих. Для высокотемпературных узлов может потребоваться специальная смазка. Для легконагруженных узлов и открытых механизмов может подойти H1-масло. Всегда проверяйте совместимость с документацией производителя оборудования.
Нужно ли особо хранить H1-смазку, если я ее еще не открыл?
Да. H1-смазка должна храниться в прохладном, сухом месте (15-25°C), вдали от прямого солнечного света и в герметичной таре. Если канистра открыта, смазка впитывает влагу и окисляется. После открытия срок использования сокращается до 6-12 месяцев (в зависимости от вида). Закрытая канистра хранится 2-3 года. На всех емкостях должна быть дата открытия.
Заключение
Технолог пищевого производства не может полагаться на то, что сертификат H1 на канистре автоматически решит проблему загрязнения. Риск попадания смазки в продукт возникает не из-за неправильного выбора категории, а из-за неправильного применения: избыточного количества, отсутствия процедур очистки, смешивания H1 и H2 на складе, недостатка обучения персонала.
Практический путь снижения рисков включает пять шагов: выбор H1 с проверкой документации и совместимости, организация физического разделения H1 и других смазок, стандартизация дозирования и нанесения, обучение команды, ведение карты смазок и журнала применения. Каждый шаг проверяется аудитом: один раз в квартал минимум обходят цех, проверяют маркировку, состояние смазочных точек и наличие излишков на узлах. Это небольшая дополнительная нагрузка, которая полностью исключает целый класс инцидентов.
Следующий практический шаг: составить для своего производства карту смазок (какой узел, какая смазка, в каком количестве, с какой периодичностью), согласовать ее с производителем оборудования, выбрать поставщика H1 с полной документацией на русском языке и начать обучение смены. Если в вашем предприятии уже есть система смазки, обновите процедуры и журналы за прошлый год - вы найдете точки, которые работают без контроля.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию станка и стойкость инструмента, чтобы избежать ржавчины и продлить срок службы оборудования.
Изучите аналоги пищевых смазок H1: сравнение цен, качества и соответствия стандартам для оптимального выбора.
Узнайте, как правильно организовать переход с индустриальных на пищевые масла, чтобы избежать загрязнения и соблюсти гигиенические нормы.