
Как предотвратить загрязнение пищевой продукции смазочными материалами
Загрязнение пищевой продукции смазкой - это не просто технологический сбой, а угроза для безопасности конечного потребителя и репутации производства. На пищевых предприятиях смазочные материалы используются повсюду: в цепях, направляющих, редукторах и узлах упаковочного оборудования, но риск их попадания в продукт остается постоянным. Главный инструмент предотвращения - не только выбор смазки с допуском NSF H1 или сертификацией ISO 21469, но и комплекс организационных мер: раздельное хранение, герметичные тары, выделенный инструмент, обучение персонала и регулярные осмотры оборудования. В этой статье разбираем, что реально работает на производстве, какие стандарты применять и на какие критические точки обратить внимание, чтобы загрязнение смазкой не стало причиной брака или отзыва продукции.
Статья полезна для технических специалистов, инженеров и закупщиков, которые отвечают за выбор и управление смазочными материалами в цехах с пищевой продукцией.
Различие между H1 и ISO 21469: что выбирать
H1 - это категория допуска NSF для смазок, которые могут случайно контактировать с пищевыми продуктами.
Слово «случайный» здесь ключевое: смазка не должна проникать в пищу намеренно и не должна применяться в узлах, где контакт неизбежен технологически. Если оборудование исправно и герметизировано, смазка останется внутри узла, а H1 обеспечит ее безопасность в той маловероятной ситуации, если уплотнение даст течь.
ISO 21469 - это международный стандарт, который идет дальше. Он регламентирует гигиенические требования к производству, формулированию и применению пищевых смазок. Стандарт проверяет, не был ли изменен состав продукта после регистрации, соответствуют ли ингредиенты на этикетке фактическому составу, и снижает риск загрязнения влагой, пылью, аэрозолями и температурными колебаниями при хранении. Многие крупные пищевые предприятия требуют смазки именно с ISO 21469, потому что это дает им уверенность не только в самой смазке, но и в надежности всей цепочки ее поставки.
Выбирая смазку для пищевого производства, смотри оба параметра. Если на участке возможен случайный контакт с продуктом, H1 уже хорошо. Если же ты работаешь на крупном предприятии, поставляешь в розницу или имеешь строгие внутренние стандарты, обратись к продуктам, сертифицированным по ISO 21469 - они дадут дополнительный уровень гарантии.
Герметизация оборудования как первая линия защиты
Загрязнение смазкой происходит не потому, что выбрана «плохая» смазка, а потому, что оборудование течет.
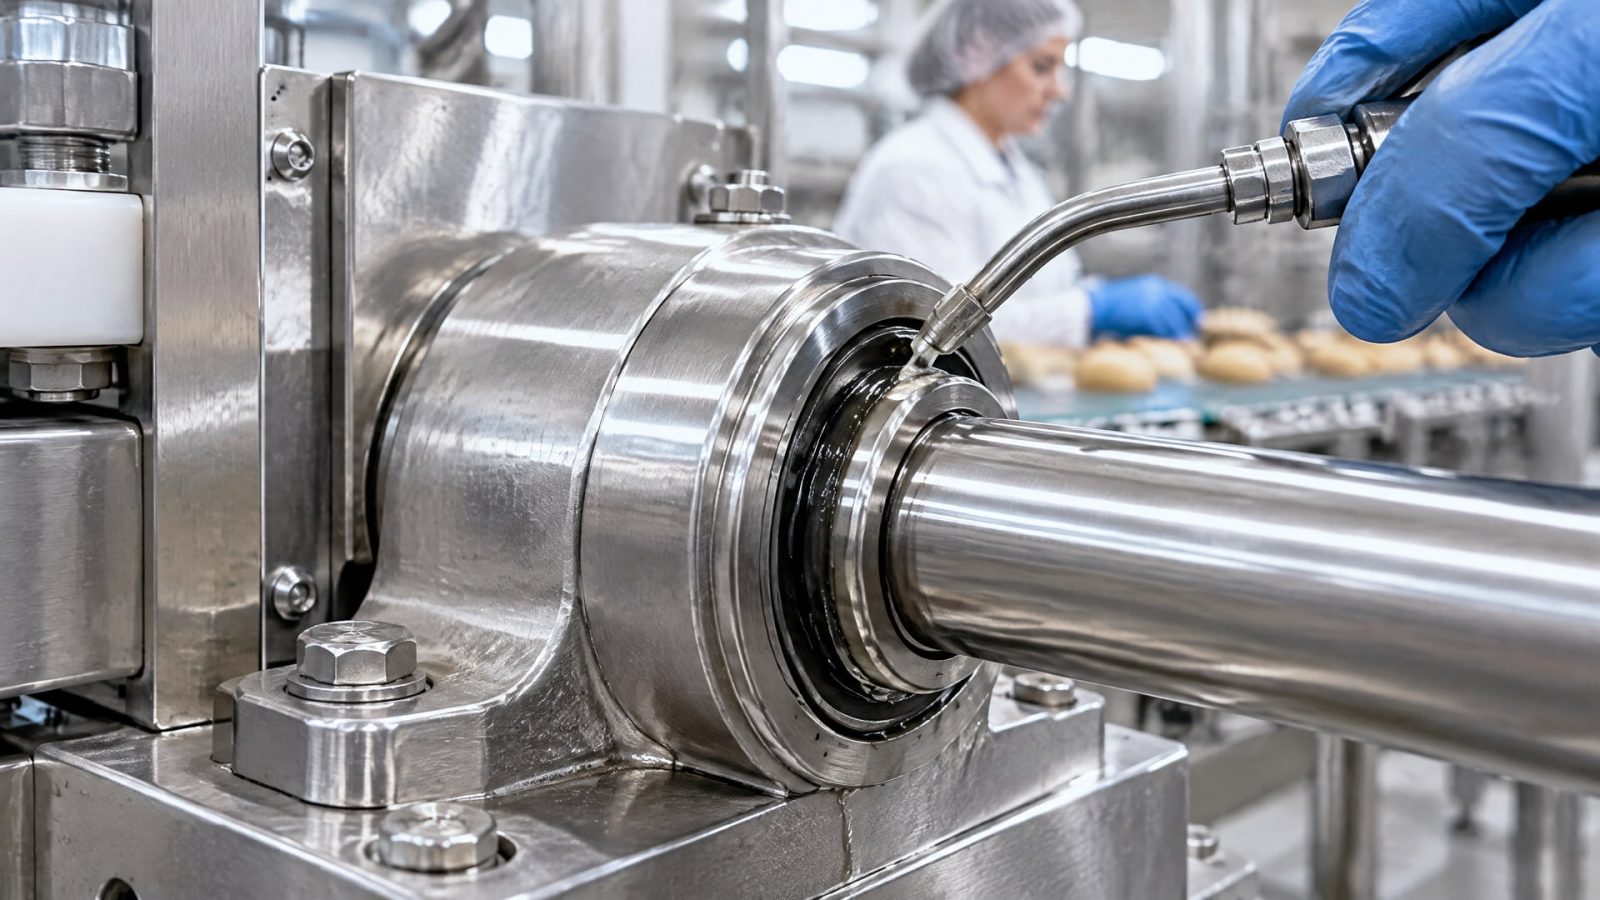
Эксперты единодушны: целостность уплотнений и герметизация узлов - это первичная стратегия, а выбор H1 - вторичная подстраховка.
На практике это означает следующее: если на редукторе изношено уплотнение вала, смазка выдавливается наружу независимо от того, какой допуск у нее указан. Если направляющие цепной передачи расклепаны и щели увеличились, смазка будет мигрировать медленнее, но все равно мигрировать. Если при монтаже оборудования герметизирующие кольца установлены неправильно, первая же техническая остановка приведет к утечке.
Поэтому в цехе должна быть регулярная программа осмотров: ежемесячная (или в соответствии с графиком ТО) проверка состояния уплотнений, прокладок, боковых люков и крышек смазочных узлов. Персонал должен знать, на что смотреть: масляные потеки на корпусе, следы на полу под оборудованием, повышение вибрации (признак износа подшипника и возможной течи), неровно сидящие крышки. При обнаружении дефекта - немедленный ремонт, не отложенный «до выходных». Такая дисциплина снижает загрязнение в разы и одновременно экономит смазочный материал.
Раздельное хранение и управление инструментом
Одна из самых частых ошибок на производстве - хранение пищевых и непищевых смазок рядом.
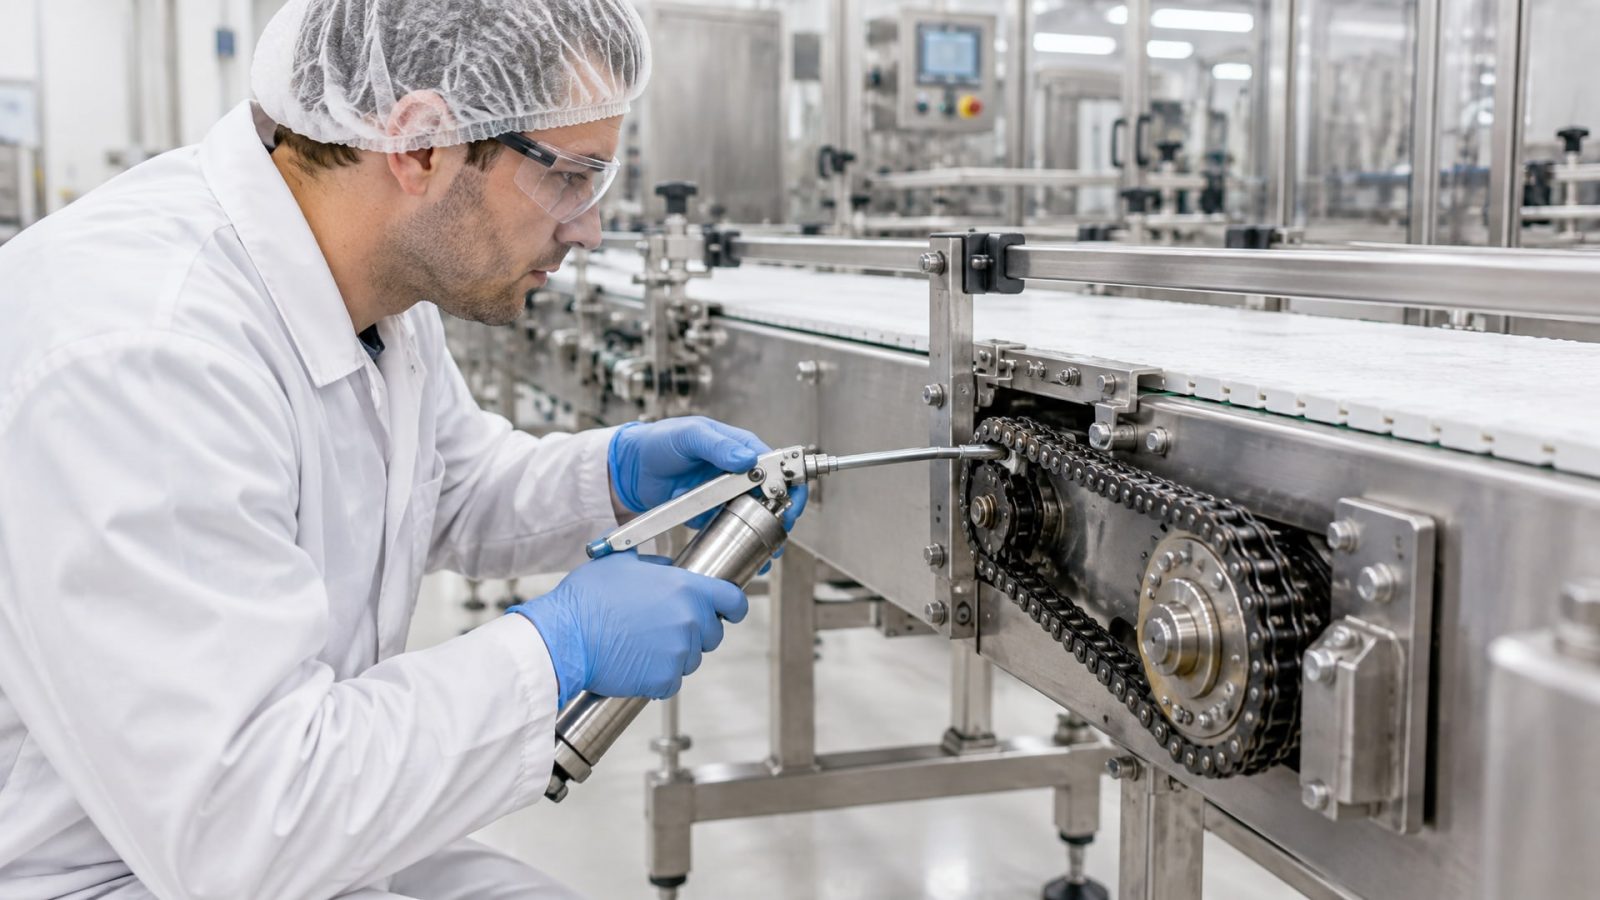
Персонал спешит, берет не ту тару, и вот уже узел получает техническую смазку вместо пищевой, или же шприц с обычным маслом заносится в пищевую зону. Результат: загрязнение продукта веществом, которое не имеет никакого допуска.
Практические меры:
Хранить пищевые смазки в отдельном, четко обозначенном шкафу или стеллаже, желательно в другом помещении или зоне склада, чем непищевые материалы.
Держать смазки в закрытой заводской таре до момента применения; если смазка отпущена из канистры в малый контейнер для удобства, контейнер должен быть герметичен и промаркирован (тип смазки, дата открытия, срок годности).
Использовать выделенные шприцы, масленки, пистолеты и насосы только для пищевых смазок; хранить их в отдельном месте, не смешивая с инструментом для технических смазок.
Маркировать весь инструмент наклейками с указанием «Пищевая смазка» или цветной лентой - так персонал видит различие с первого взгляда.
При приемке новой партии смазки обязательно проверить целостность упаковки, маркировку, срок годности и отсутствие признаков подделки или повреждения при доставке. Если канистра приехала с вмятинами или протечками, отклонить партию. Несколько минут на приемочный контроль экономят часы чистки и потребителю ненужное беспокойство.
HACCP и критические контрольные точки на оборудовании
HACCP (Hazard Analysis and Critical Control Points) - это подход, который в пищевой промышленности уже стал обязательным.
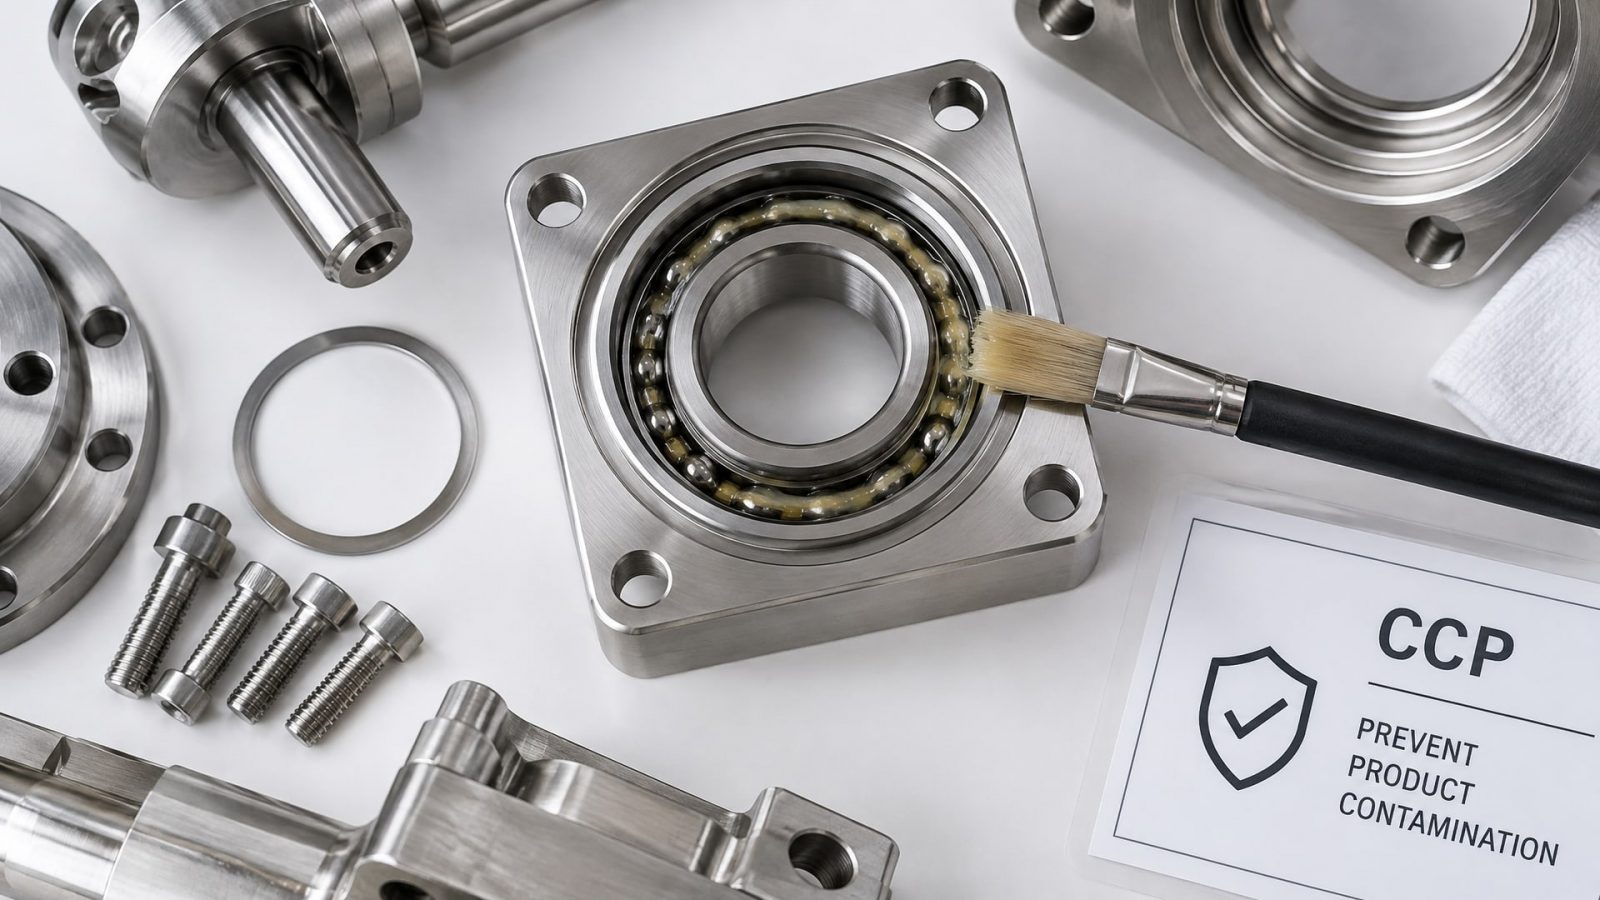
Его можно применить и к управлению смазками.
Суть: вы определяете все узлы оборудования, где смазка может контактировать с продуктом, обозначаете их как критические контрольные точки (ККТ) и устанавливаете для них мониторинг и корректирующие действия.
Например, на линии фасовки печенья ККТ будут: - направляющие ленты конвейера (открыты, над продуктом); - направляющие толкателей упаковочного модуля (также открыты); - редуктор привода конвейера (закрыт, но уплотнения изнашиваются); - цепная передача колес натяжения (открыта).
Для каждой ККТ вы устанавливаете: - Критический предел: только смазка NSF H1 / ISO 21469. - Мониторинг: еженедельный визуальный осмотр на утечки, ежемесячный контроль герметизации. - Записи: журнал осмотров, даты ремонтов, замены смазки. - Корректирующее действие: если обнаружена утечка - немедленный ремонт, снятие и чистка пораженной зоны.
Документирование - не бюрократия, а доказательство для аудиторов и страховки для компании. Если произойдет загрязнение, вы сможете показать, что предпринимали все необходимые меры и следили за критическими точками.
Дозирование, осмотры и обучение персонала
Избыток смазки - не гарант лучшей работы, а прямой путь к загрязнению.
Когда смазки нанесено слишком много, она выдавливается из узла, мигрирует на соседние участки, образует грязевые отложения и повышает вероятность ее попадания на продукт.
Обучение персонала должно включать: - Правильное дозирование: небольшая порция, ровно столько, сколько нужно для смазки трущихся поверхностей. - Контроль отсутствия избытка смазки вокруг узла и внутри редукторов/коробок передач (уровень масла проверяют по щупу или смотровому окну, а не «на глаз»). - Процедуру уборки излишков смазки после нанесения (если требуется по инструкции оборудования). - Навыки распознавания неисправностей: если смазка начала вытекать больше, чем раньше - это признак износа уплотнения, а не повод добавить смазки.
Мониторинг уровня масла в редукторах, гидросистемах и централизованных системах смазки должен быть регулярным и задокументированным. Журнал просмотров - это часть HACCP-плана. При необходимости долива используют только оригинальную смазку с нужным допуском (никаких аналогов и подмесей).
На пищевых предприятиях в большинстве случаев персонал смены меняется, и новичок может не знать особенностей оборудования. Поэтому на каждом узле, требующем смазки, полезно повесить пиктограмму или табличку с указанием типа смазки (пищевая H1), периодичности смазки и контактными данными ответственного инженера. Это снижает ошибки и ускоряет поиск проблемы, если она возникнет.
Приемка, хранение и санитария
Загрязнение может произойти еще до попадания смазки на оборудование - на складе, если условия хранения неправильные, или при поступлении контрафактного товара.
На приемке: - Проверить целостность упаковки (отсутствие вмятин, протечек, плесени, признаков вскрытия). - Убедиться, что маркировка соответствует накладной (тип смазки, объем, дата производства, срок годности). - Сверить серийный номер или артикул с каталогом поставщика (поддельные смазки встречаются, особенно при покупке у неофициальных дилеров).
На складе: - Хранить смазки в прохладном, сухом месте, защищенном от прямого солнца и колебаний температуры. - Размещать вдали от агрессивных сред (щелочей, кислот, растворителей), которые могут разъесть тару и загрязнить содержимое. - Держать в поддонах или на стеллажах так, чтобы тара не касалась поленой земли; регулярно инспектировать на предмет утечек и загрязнения. - Строго соблюдать FIFO (первый в - первый из): старые партии используют раньше, чтобы смазка не устаревала и не теряла свойства.
Санитария цеха: - Протирать разлитую смазку немедленно, используя впитывающий материал; смывание водой неэффективно для масел. - Поддерживать чистоту в зонах, примыкающих к оборудованию: отсутствие пыли, мусора и остатков продукции снижает риск вторичного загрязнения. - Использовать только одобренные моющие средства (щелочные и дезинфицирующие растворы) при уборке пищевых цехов; избегать несовместимых веществ, которые могут взаимодействовать со смазкой и образовать отложения.
На крупных предприятиях такую санитарию поддерживают постоянно. На средних и малых производствах ее часто игнорируют, но именно она во многих случаях оказывается критична для предотвращения загрязнения.
Выбор правильной смазки для узла и режима работы
Пищевая смазка - это не универсальный материал.
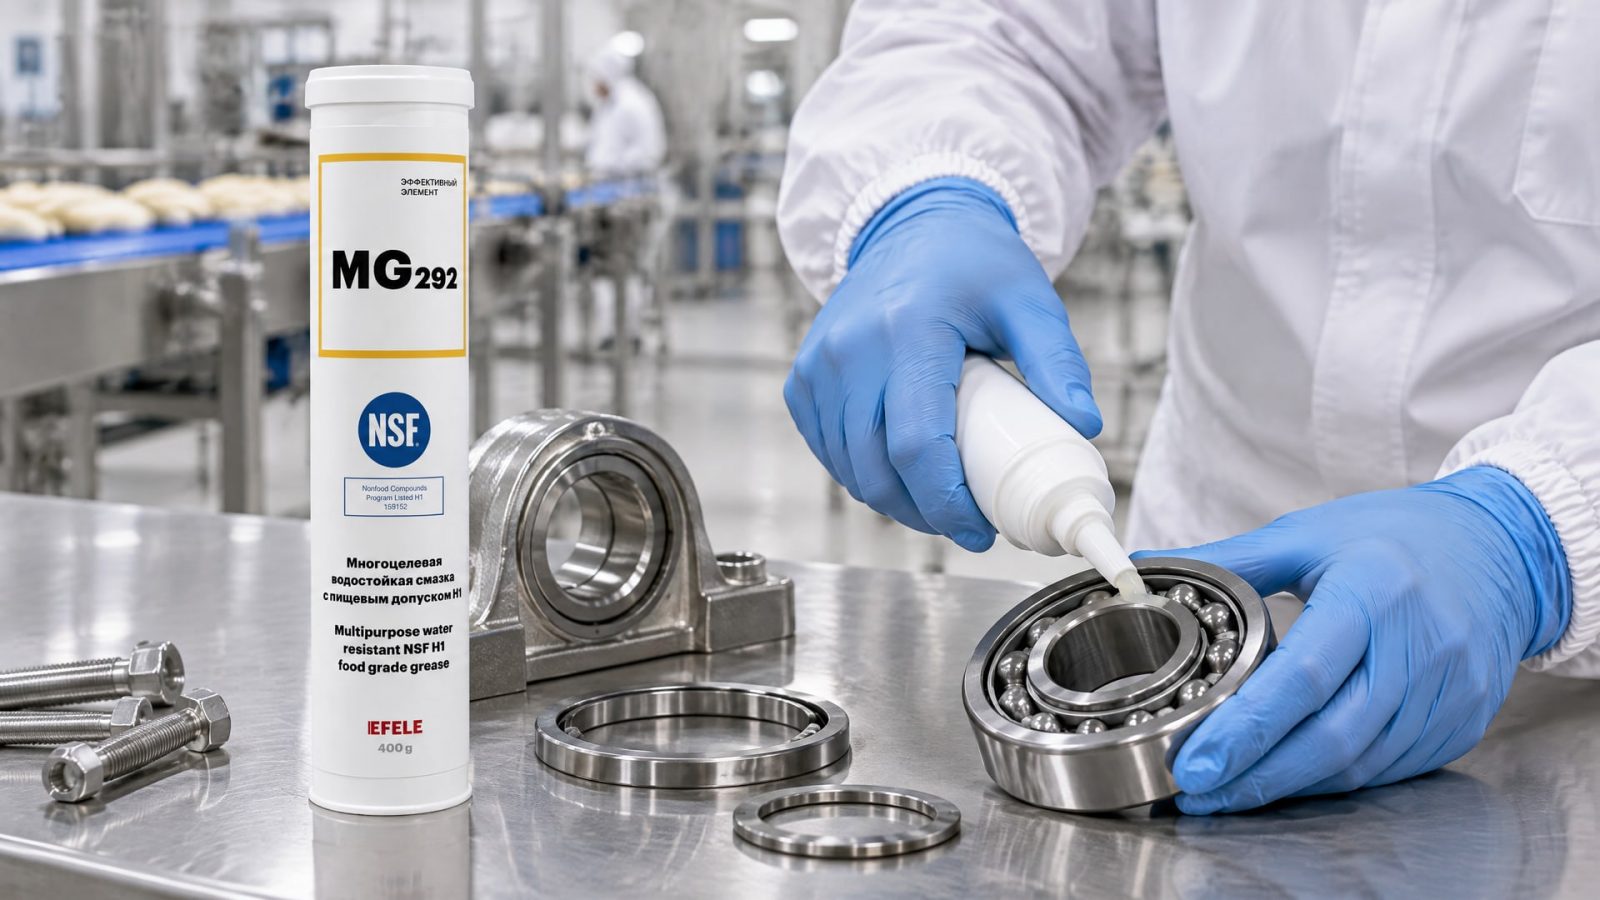
Даже в пределах допуска H1 существуют разные типы смазок: водостойкие, универсальные, для высоких нагрузок, для экстремальных температур.
При выборе учитывают: - Тип узла (подшипники, направляющие, цепи, муфты). - Режим работы (температура, нагрузка, скорость вращения, влажность в цехе). - Периодичность переноса смазки из узла в окружающую среду: чем она выше, тем строже требования к адгезии (способности смазки прилипать к поверхности и не растекаться). - Совместимость с материалами уплотнений и покрытий оборудования.
Например, если на цехе пищевого производства высокая влажность или регулярно идет мойка оборудования водой, нужна водостойкая смазка, которая не эмульгирует (не превращается в эмульсию при контакте с водой) и сохраняет свойства. EFELE MG-292 - пример водостойкой смазки с допуском NSF H1, разработанной как раз для таких условий. Ее используют на высоконагруженных узлах (редукторы, шпиндели), где требуется как защита от влаги, так и надежная защита от попадания в продукт. Смазка NLGI 2, рабочий диапазон от -20 до +80 °C, обеспечивает стабильность смазочной пленки без усадки и протечек.
Если нужна универсальная смазка, которая подойдет для разных узлов и условий применения, выбор достаточный. Главное - проверить у производителя или в технической документации, есть ли у выбранного продукта допуск NSF H1 и желательно сертификация ISO 21469.
Очистка и восстановление после загрязнения
Если все же произошло загрязнение - обнаружена утечка смазки в зону обработки продукта - нужна быстрая и методичная очистка.
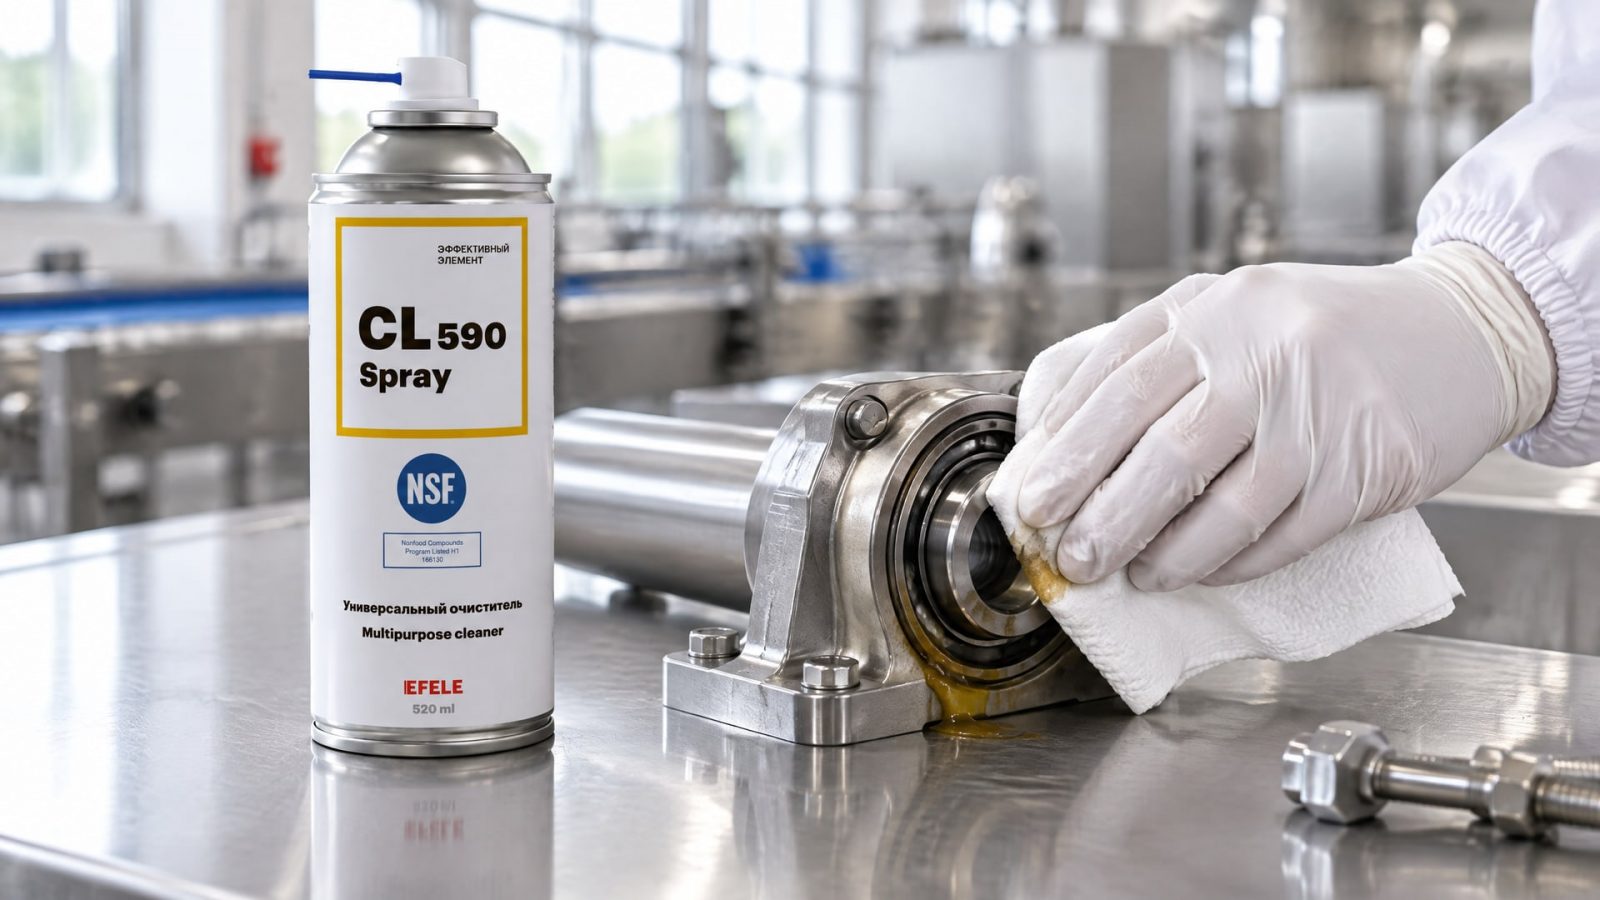
Первичные действия: - Остановить оборудование и перекрыть подачу продукта. - Удалить видимые остатки смазки чистой тряпкой или впитывающим материалом (не смывать водой сразу - сначала максимально убрать механически). - Если загрязнение небольшое (несколько капель на открытой поверхности), протереть участок несколько раз влажной тряпкой и просушить. - Если смазка попала на продукт или упаковку, определить объем поражения и решить, можно ли партию восстановить (если код HACCP позволяет) или ее нужно заморозить на проверку / отправить на брак.
При глубоком загрязнении (смазка попала в редуктор или закрытый узел) может потребоваться: - Частичная разборка оборудования. - Слив загрязненной смазки и промывка узла нейтральным растворителем или допущенным очистителем. EFELE CL-590 Spray - это универсальный очиститель, который имеет пищевой допуск NSF H1 и подходит как для быстрой очистки открытых поверхностей, так и для снятия старой или загрязненной смазки перед закладкой новой. После обработки очистителем узел сушат (воздухом или в тепловой камере) и заполняют свежей смазкой. - Документирование: зафиксировать дату, время, причину загрязнения, предпринятые меры и результат проверки.
После восстановления: - Усилить контроль на этом участке: дополнительные осмотры в течение недели-двух. - Проанализировать, почему произошла утечка (износ уплотнения, ошибка персонала, производственный дефект), и устранить причину. - Обновить HACCP-план, если выявлена новая уязвимость.
Часто задаваемые вопросы
Если смазка H1, можно ли ее наносить без ограничений?
Нет. H1 предназначена только для случайного (incidental) контакта с пищей, а не для намеренного попадания в продукт. Это означает, что смазка может использоваться в узлах, которые расположены над пищевой зоной, но оборудование должно быть герметично. Если смазка течет постоянно, H1 - не решение проблемы. Нужно сначала отремонтировать уплотнения.
H1 и ISO 21469 - это одно и то же?
Нет. H1 - это категория допуска NSF, которая гарантирует безопасность при случайном контакте. ISO 21469 - это международный стандарт, который проверяет гигиенические требования к производству, составу и применению смазки на протяжении всего жизненного цикла. Смазка может быть H1, но не иметь ISO 21469, и наоборот. Для максимальной уверенности выбирайте смазку с обоими параметрами.
Можно ли использовать одну пищевую смазку для всего завода?
Нет. Даже если смазка имеет допуск H1, ее выбор зависит от узла, режима работы, температуры и влажности. Для высоконагруженных редукторов нужна одна смазка, для направляющих конвейеров - другая, для подшипников с экстремальной температурой - третья. Неправильный выбор приведет к ускоренному износу оборудования и, парадоксально, к повышению риска утечек.
Если смазка сертифицирована, гарантирует ли это безопасность?
Нет. Сертификат гарантирует только качество самого продукта. Безопасность зависит еще и от хранения, раздельного инструмента, обучения персонала, герметизации оборудования и регулярных осмотров. На практике чаще встречается загрязнение из-за ошибок персонала или неправильного хранения, чем из-за некачественной смазки.
Может ли загрязнение произойти без явной утечки?
Да. Риск создают влага и пыль при неправильном хранении смазки, перекрестное загрязнение при использовании одного шприца для разных смазок, неправильная приемка смазки (поддельный или устаревший товар), а также грязный инструмент или загрязненное рабочее место. На практике примерно в 30% случаев загрязнения причина вообще не в утечке оборудования, а в управлении и процессах.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами - это не одна мера, а система. Начните с выбора смазки с допуском NSF H1 и желательно сертификацией ISO 21469, но не останавливайтесь на этом. Немедленно приступите к герметизации оборудования, проведите анализ критических точек по HACCP, организуйте раздельное хранение смазок и выделенный инструмент, обучите персонал дозированному нанесению и введите регулярный мониторинг. Документируйте все: осмотры, замены смазки, ремонты, и любые случаи загрязнения.
Следующий шаг: возьмите план HACCP по вашему производству (если его еще нет, создайте вместе с технологом), выделите критические контрольные точки на каждом участке и определите для них смазки с необходимыми допусками. Проведите приемочный контроль существующих запасов смазок и переведите запасы на раздельное хранение в течение месяца. Затем проведите однократное обучение смены (1–2 часа) с участием инженера и старшего оператора, чтобы все знали различие между пищевой и технической смазкой и правила их применения. После этого система будет работать, а количество инцидентов упадет на 80–90%.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как поддерживать обслуживание системы СОЖ в чистоте, удаляя масляные отложения и шлам без остановки производства.
Резьбовой фиксатор: узнайте, как выбрать анаэробный герметик для надежной фиксации резьбовых соединений и избежать ошибок.
Узнайте, чем смазать ворота для их долгой и бесперебойной работы, предотвращая износ и скрип.