
Как обеспечить герметичность резьбовых соединений после многократной сборки
После повторных разборок герметичность резьбового соединения восстанавливают не нанесением нового состава поверх старого, а проверкой резьбы, удалением загрязнений и правильным выбором уплотнителя. Сначала нужно определить, где именно создается уплотнение: по виткам резьбы или по отдельной уплотняющей поверхности. Если поверхность повреждена, замена герметика может не устранить утечку.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые обслуживают трубные узлы и выбирают, чем загерметизировать резьбовое соединение после повторной сборки. Разберем, как оценить состояние резьбы, подготовить ее к нанесению состава и подобрать вариант с учетом необходимости последующего обслуживания.
Почему резьбовое соединение теряет герметичность после разборки
Повторная сборка не означает, что резьба обязательно изношена и больше не может удерживать уплотнение.
Причиной утечки могут стать остатки старого материала, масло, грязь или рыхлые загрязнения между витками. Если нанести новый состав поверх старого, он не сможет равномерно заполнить зазоры и может помешать правильной посадке деталей.
Сначала определите конструкцию узла. В одних соединениях герметичность создается по резьбе, в других резьба только стягивает детали, а уплотнение формируется на отдельной поверхности. ISO 1179-1 описывает порты с резьбой ISO 228-1, в которых используют эластомерное или металл-металл уплотнение. Поэтому подмотка или жидкий состав не заменяют проверку предусмотренного конструкцией уплотняющего элемента.
Осмотрите резьбу и поверхности сопряжения. Если профиль витков поврежден, детали не садятся штатно или заметны повреждения уплотняющей поверхности, одной очистки может быть недостаточно. Для узлов металл-металл это особенно важно: ISO 1179-4 указывает на необходимость высокой поверхностной нагрузки, а повреждение уплотняющей поверхности может сделать безопасную повторную сборку невозможной.
При восстановлении герметичности резьбы разделяйте две задачи: удалить причины, мешающие уплотнению, и выбрать материал, подходящий для конструкции и условий работы. Такой порядок помогает не маскировать дефект избыточным количеством состава и не допускать его попадания внутрь канала.
Чем загерметизировать резьбовое соединение
Выбор зависит от конструкции резьбы, рабочей среды и того, потребуется ли разбирать узел снова.
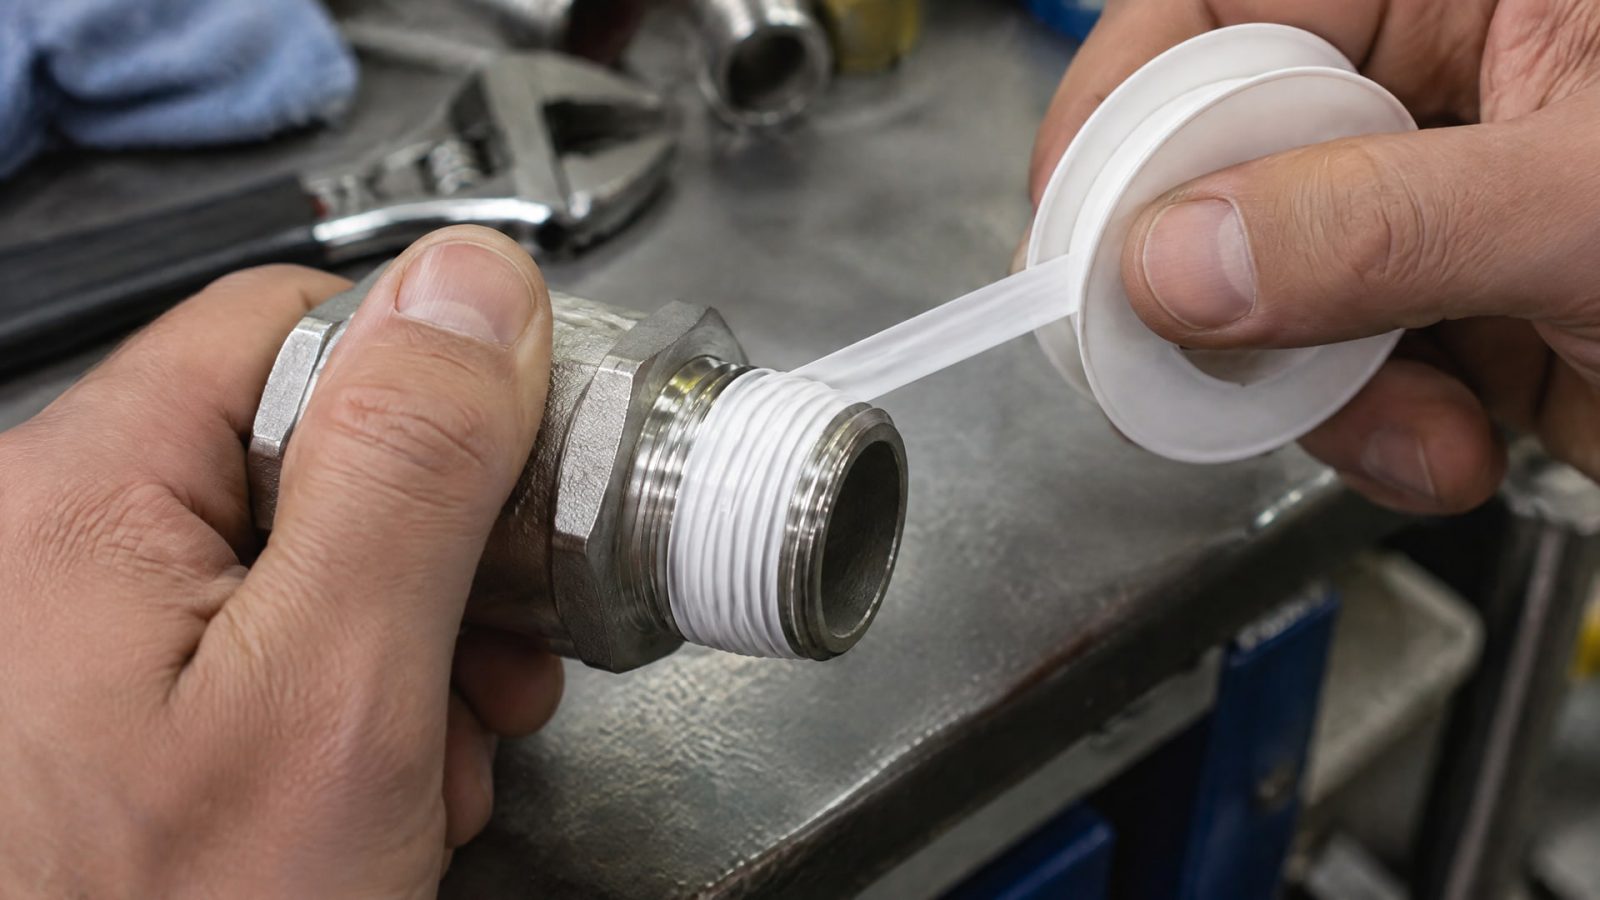
Для металлических резьбовых соединений в контакте с газом и горячей водой стандарты EN 751 разделяют некоторые типы уплотнительных материалов: EN 751-2 относится к неотверждаемым составам, а EN 751-3 - к PTFE-лентам. Это не делает материалы взаимозаменяемыми: условия применения нужно сверять со спецификацией соединения и самого уплотнителя.
| Вариант | Когда рассматривают | Что учитывать |
|---|---|---|
| PTFE-лента | Когда важны простая сборка и последующая разборка | Требуются правильное применение и совместимость со средой |
| Неотверждаемый уплотнительный состав | Когда узел должен оставаться ремонтопригодным | Учитывают требования к соединению и рабочей среде |
| Анаэробный герметик | Когда нужно заполнить зазоры между витками и обеспечить герметизацию | Перед нанесением необходимы тщательная очистка и подготовка резьбы |
Для трубной конической резьбы нельзя полагаться только на геометрию: уплотнение должно обеспечиваться герметиком. При выборе также учитывайте тип среды, температуру, давление и необходимость последующей разборки. Наличие материала в перечне стандартов само по себе не подтверждает его пригодность для любого узла.
Если соединение входит в систему, требования которой задают проектная документация или техническая спецификация, сначала сверяются с ними. Это особенно важно для газовых труб, систем отопления и сантехнических узлов: тип резьбы и способ уплотнения должны соответствовать конструкции, а не только привычному способу монтажа.
Как подготовить резьбу и нанести жидкий герметик
Перед повторной герметизацией полностью удалите старый герметик, масло, грязь и рыхлые остатки с обеих резьб.
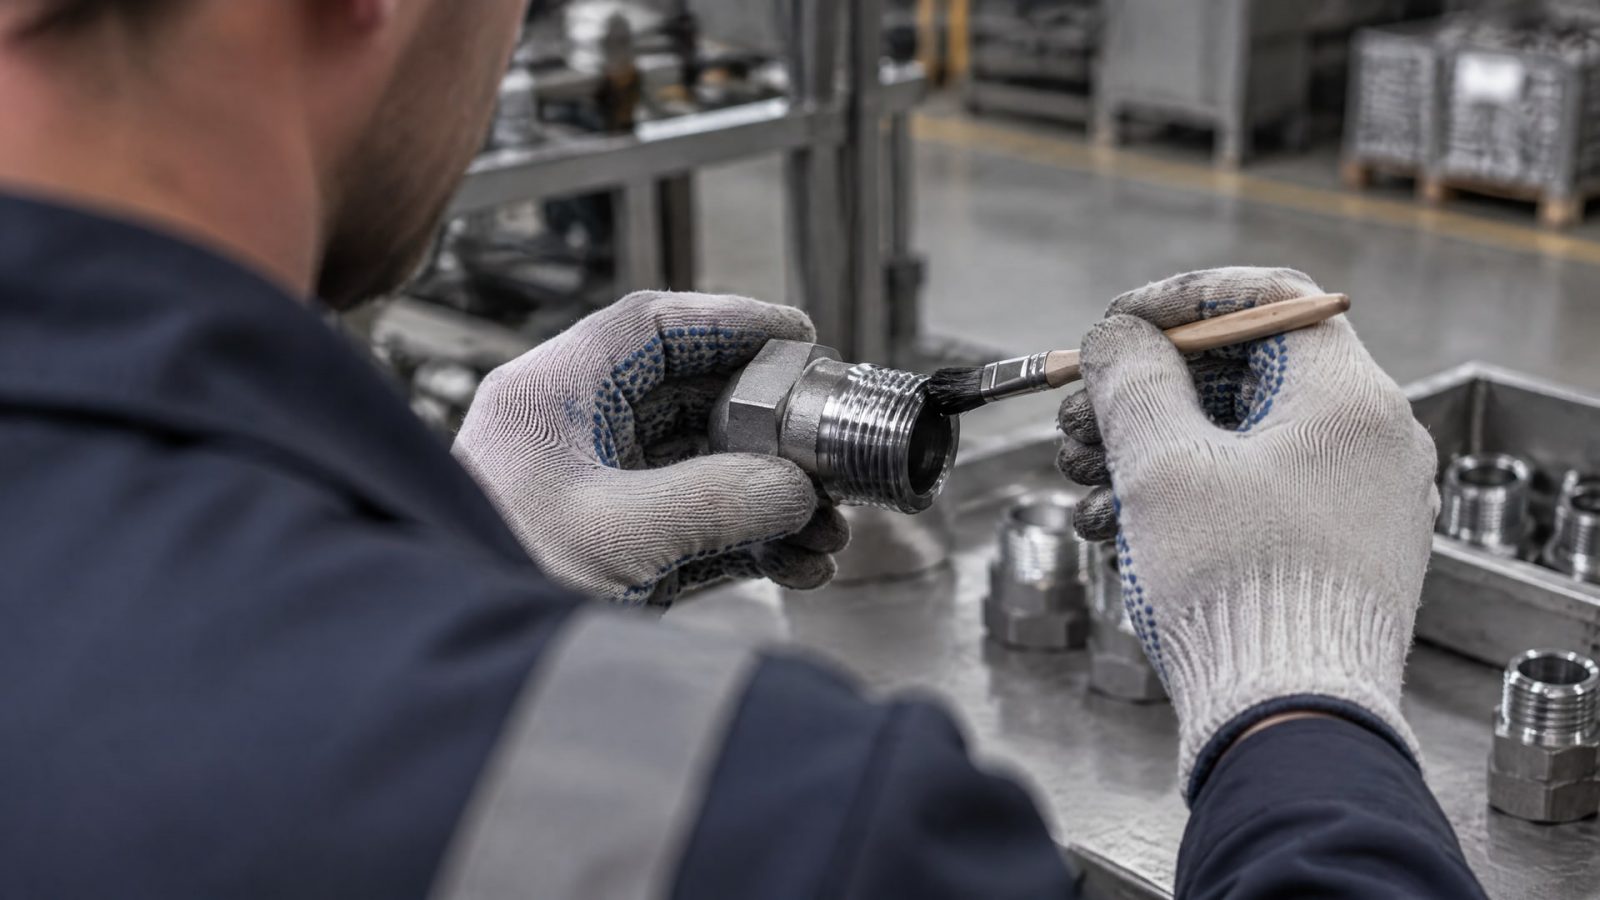
Затем обезжирьте поверхности и дайте им высохнуть. Остатки растворителя могут замедлить отверждение анаэробного состава, поэтому переходить к нанесению следует только после высыхания резьбы.
Жидкий герметик наносят на наружную, то есть мужскую, резьбу. Рекомендуемая зона нанесения начинается со 2-3 витка: так рабочая кромка остается чище, а излишки с меньшей вероятностью попадут внутрь канала. Для равномерного заполнения зазоров сформируйте сплошной валик на 360° по окружности резьбы, а не отдельные точки.
Количество состава должно быть контролируемым. Избыток может выдавиться внутрь системы, но точечное нанесение способно оставить незаполненные участки. Поэтому ориентируйтесь на сплошное покрытие резьбовой зоны, а не на максимальный объем материала.
На нержавеющей стали анаэробные составы обычно отверждаются медленнее, чем на более активных металлах. Для ускорения полимеризации на пассивных поверхностях в рекомендациях по применению используют активатор. После сборки выдержите узел в соответствии с техническими указаниями к выбранному составу и не подавайте рабочую среду до завершения предусмотренного отверждения.
Анаэробный герметик для старой резьбы: когда он уместен
Старая резьба часто течет не из-за возраста как такового, а потому что на витках остались загрязнения и фрагменты прежнего уплотнителя.
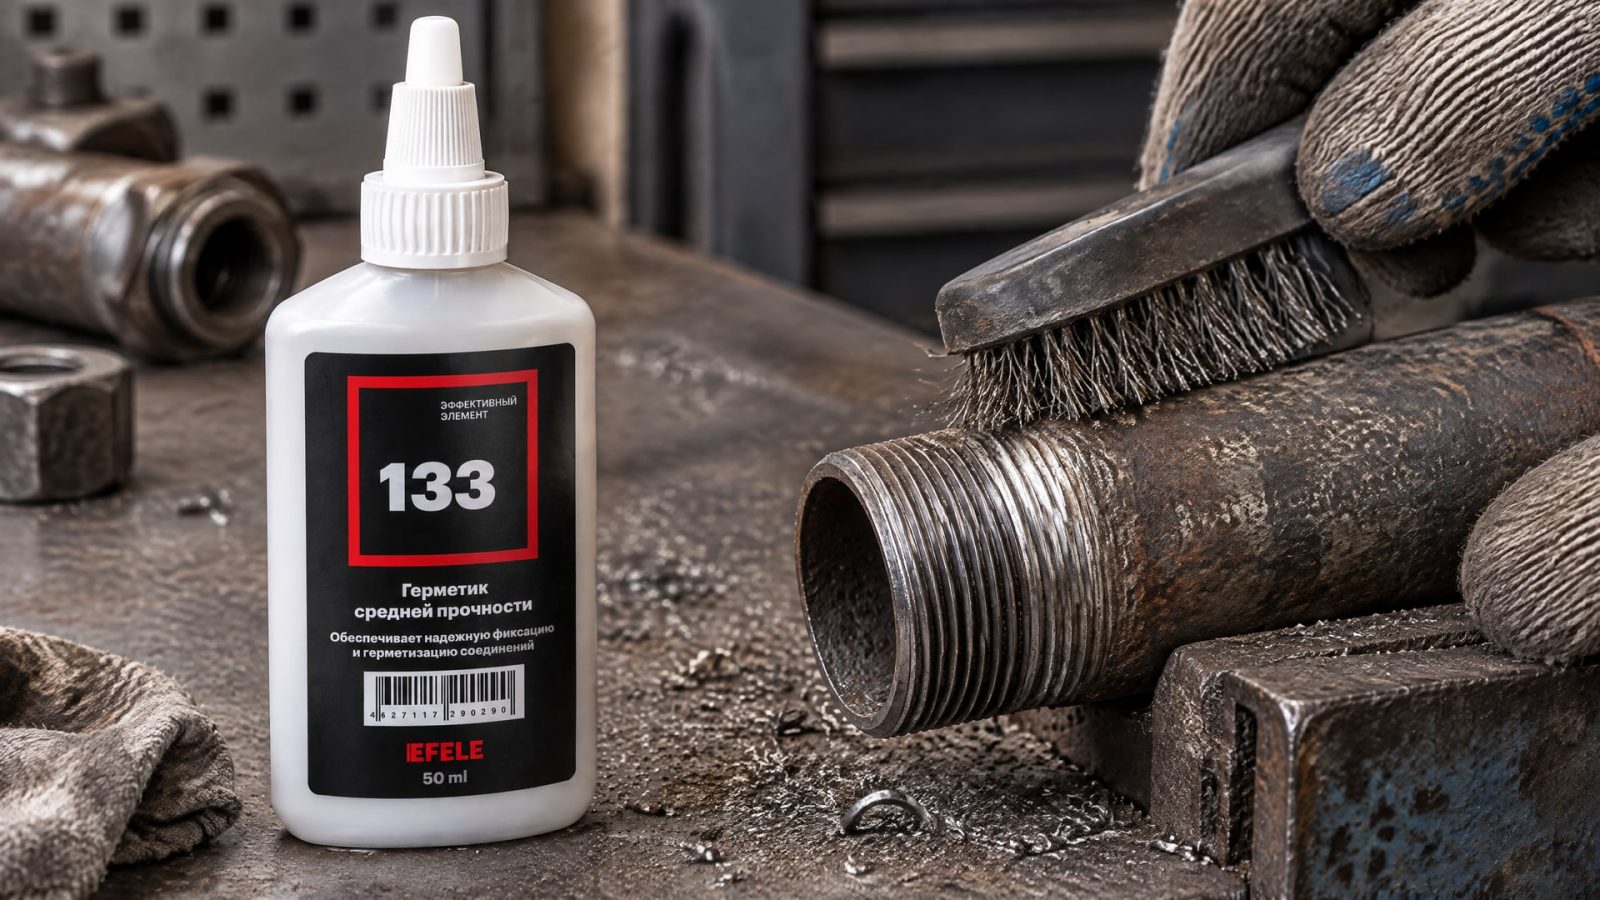
Если нанести новый материал поверх этих остатков, он может не заполнить зазоры равномерно. Кроме того, загрязнение затрудняет отверждение анаэробного состава, а избыток герметика может попасть в канал.
Поэтому для старого соединения важны не только свойства герметика, но и подготовка: обе резьбы очищают, обезжиривают и высушивают. Состав наносят на наружную резьбу сплошным валиком, начиная со 2-3 витка. При повторно разбираемых трубных соединениях в такой схеме применяют EFELE 133: это анаэробный герметик средней прочности и высокой вязкости, рассчитанный на температуры до +150 °C.
При этом материал не исправит поврежденный профиль или дефект уплотняющей поверхности. Если соединение уплотняется по принципу металл-металл, проверьте состояние контактных участков и условия их прижима. В таком узле дополнительный состав на резьбе не компенсирует недостаточную поверхностную нагрузку.
Какие стандарты учитывать при выборе уплотнения
Стандарты помогают определить область применения материала и конструкцию соединения, но не заменяют проверку документации конкретного узла.
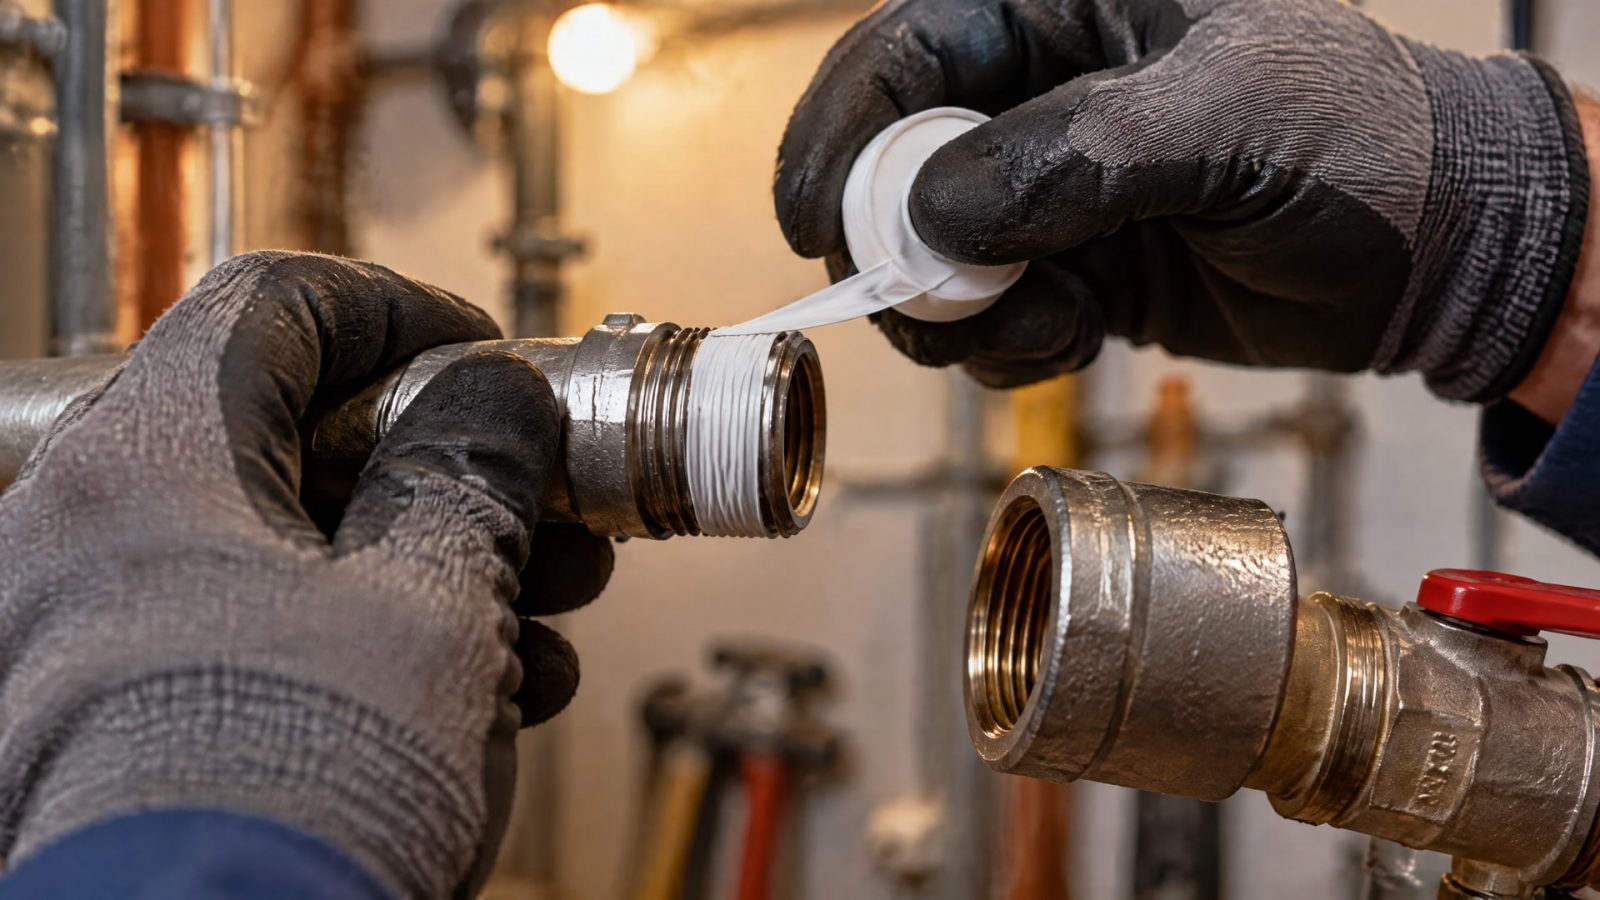
Для металлических резьбовых соединений в контакте с газом и горячей водой EN 751-2 относится к неотверждаемым уплотнительным составам, а EN 751-3 - к PTFE-лентам. Учитывайте, что это разные решения с разной логикой применения.
ISO 1179-1 описывает порты с резьбой ISO 228-1, где предусмотрено эластомерное или металл-металл уплотнение. В последнем случае важна высокая нагрузка на контактирующие поверхности. Согласно ISO 1179-4, повреждение уплотняющей поверхности может исключать безопасную повторную сборку. Поэтому при утечке нужно проверить не только резьбу, но и место, где конструкция формирует уплотнение.
Для резьбовых герметизирующих компаундов в нефтегазовой и трубной тематике применяют ISO 13678:2010. Его область связана прежде всего с составами на основе смазочной консистентной основы, поэтому стандарт не охватывает некоторые материалы, используемые только для смазки или герметизации.
ISO 10123:1990 описывает определение силы сдвига для клеевых и герметизирующих соединений. Этот метод предназначен для ранжирования материалов и контроля качества, а не служит прямым показателем работы герметика в конкретном узле. При подборе поэтому важны также требования оборудования и технические данные материала.
Как проверить результат повторной сборки
Перед сборкой убедитесь, что выбранный материал соответствует конструкции и рабочей среде.
Проверьте, что старая уплотняющая масса удалена с обеих резьб, поверхности обезжирены и высушены, а витки не повреждены. Если соединение герметизируется по отдельной контактной поверхности, оцените ее состояние отдельно от резьбы.
После нанесения состава соберите узел в соответствии с требованиями к соединению и выдержите время, указанное в технических данных герметика. Не вводите соединение в работу раньше предусмотренного срока отверждения. Если на резьбе использовали ленту или неотверждаемый состав, учитывайте правила монтажа и проверки, установленные для конкретного материала и узла.
При выявлении утечки не следует сразу добавлять материал снаружи или повторно затягивать соединение без диагностики. Сначала определите источник: резьбовой зазор, повреждение профиля или контактная поверхность. Для узла металл-металл особенно важно исключить повреждения, поскольку повторная сборка с дефектной уплотняющей поверхностью может быть небезопасной.
Часто задаваемые вопросы
Можно ли нанести новый герметик поверх старого?
Нет, перед повторным нанесением старый герметик, масло, грязь и рыхлые остатки нужно полностью удалить с обеих резьб. Затем поверхности обезжиривают и высушивают. Остатки прежнего материала мешают новому составу заполнить зазоры и могут повлиять на его отверждение или правильную посадку деталей.
Что выбрать для многоразовых резьбовых соединений?
Выбор зависит от конструкции, рабочей среды и необходимости разборки. Для простого монтажа и демонтажа рассматривают PTFE-ленту, для ремонтопригодности - неотверждаемый состав, для заполнения зазоров - анаэробный герметик. При этом сверяются со спецификацией и учитывают, где именно в узле создается уплотнение.
Подходит ли анаэробный герметик для старой резьбы?
Он может применяться после полной очистки резьбы от старого материала и загрязнений. Поверхности нужно обезжирить и высушить, а состав нанести на наружную резьбу сплошным валиком, начиная со 2-3 витка. Если резьба или уплотняющая поверхность повреждены, сначала оцените возможность безопасной повторной сборки.
Чем отличается герметизация резьбы от уплотнения металл-металл?
При герметизации по резьбе состав или лента заполняет зазоры между витками. В соединении металл-металл уплотнение формируется на контактных поверхностях, а резьба создает необходимое стягивание. Если уплотняющая поверхность повреждена или нагрузка недостаточна, герметик на резьбе не устранит причину утечки.
Заключение
Герметизация резьбовых соединений после многократной сборки начинается с диагностики: определите место уплотнения, проверьте состояние резьбы и контактных поверхностей, удалите старый материал и подготовьте детали. Затем выберите PTFE-ленту, неотверждаемый состав или анаэробный герметик с учетом конструкции, среды и необходимости обслуживания.
Практический следующий шаг - перед монтажом сверить тип соединения и требования к нему со спецификацией, затем очистить обе резьбы и проверить, нет ли повреждений. Если узел уплотняется по поверхности металл-металл, оцените ее состояние и не рассчитывайте устранить дефект одной лишь подмоткой резьбы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка дверей холодильника: выбирайте NSF H1 с учетом температуры и материала уплотнителя для герметичности и защиты от примерзания.
Узнайте, как правильно смазать контакты распределителя зажигания, чтобы предотвратить окисление и обеспечить стабильную работу двигателя.
Узнайте, как организовать точное измерение концентрации СОЖ на станке для эффективной работы оборудования.