
Антифрикционные покрытия для снижения крутящего момента в арматуре больших диаметров
Антифрикционные покрытия снижают трение между затвором или пробкой и корпусом арматуры, поэтому могут уменьшить момент, необходимый для открытия и закрытия клапана. Но одного покрытия недостаточно, чтобы заранее гарантировать конкретное снижение: на крутящий момент больших диаметров также влияют перепад давления, скорость потока, температура среды, геометрия узла и условия монтажа.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для трубопроводной арматуры и оценивают требования к его нанесению. Разберем, как работают сухие твердосмазочные покрытия, чем они отличаются от защитных систем, какие параметры учитывать при подборе и как проверять результат.
Как антифрикционные покрытия снижают крутящий момент
В арматуре большого диаметра усилие привода расходуется в том числе на преодоление трения между подвижной и неподвижной деталями.
Сухое антифрикционное покрытие образует связанную пленку с твердыми смазочными компонентами. Такая пленка снижает трение, помогает противостоять износу и заеданию, а также может уменьшать склонность узла к скачкообразному скольжению, известному как stick-slip.
Для крупной арматуры покрытие наносят на рабочие поверхности пары трения, например на запирающий элемент. При снижении сопротивления движению может уменьшиться момент срабатывания. В опубликованном примере для водопроводной арматуры дополнительное покрытие на поворотной пластине снижало трение и, соответственно, крутящий момент. Для клапана в этом материале приведены значения момента срабатывания 210 Н·м по EN 1074-6 и 280 Н·м по бельгийскому стандарту. Эти цифры относятся к конкретному примеру, а не задают универсальные значения для клапанов больших диаметров.
Важно различать два показателя: трение в контакте и момент работы всего клапана. Низкое трение покрытия само по себе не определяет момент привода. На него влияют перепад давления, скорость потока, температура среды, геометрия затвора, состояние трубопровода и качество монтажа. Поэтому снижение крутящего момента следует проверять на собранном узле, а не выводить только из характеристик покрытия.
В промышленных условиях сухую пленку выбирают не только ради легкого скольжения. Для арматуры существенны сопротивление износу, заеданию и фреттинг-коррозии, а также способность покрытия выдерживать нагрузку в контакте. Покрытие должно работать в конкретной паре трения и среде: состав, подходящий для одного узла, не становится автоматически универсальным решением для другого.
Как выбрать антифрикционное покрытие для трубопроводной арматуры
Подбор начинают с описания узла и условий эксплуатации.
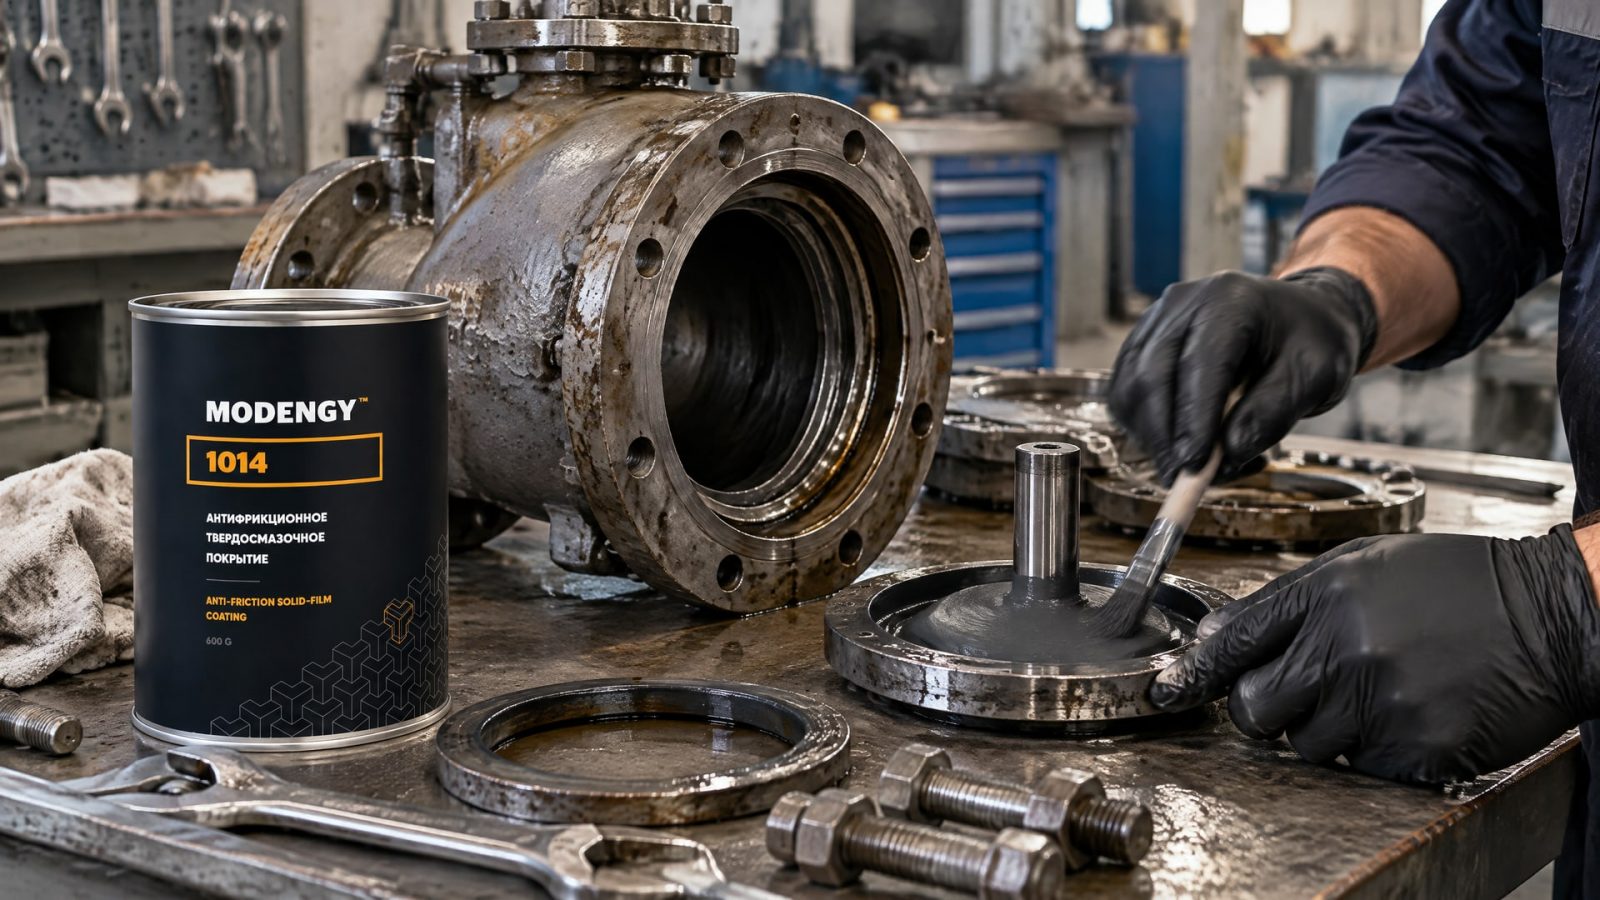
Нужно определить материал запирающего элемента и корпуса, характер контакта, частоту циклов, нагрузку, давление, температуру и состав рабочей среды. Для арматуры нефтегазового назначения отдельно проверяют химическую совместимость с газами и углеводородами. В среде с повышенным износом важны несущая способность и стойкость покрытия, а не только заявленное низкое трение.
При выборе полезно разделять покрытия по назначению. Сухие твердосмазочные системы уменьшают трение и риск заедания в паре деталей. Эпоксидные покрытия, упоминаемые в требованиях ANSI/AWWA C516 и ANSI/AWWA C550, служат для защиты поверхностей от коррозии; приведенные для них значения толщины не являются требованиями к антифрикционной пленке. В частности, для описанных стандартом поверхностей указаны минимум 8 mil сухой пленки для внутренней и части наружных поверхностей и 3 mil грунта либо 8 mil эпоксидного покрытия для наружных поверхностей надземной установки.
Эти цифры нельзя трактовать как рекомендацию наносить антифрикционный состав слоем такой же толщины. Толщина и технология нанесения зависят от системы покрытия и требований к конкретной детали. Увеличение толщины само по себе не гарантирует снижения момента: имеют значение подготовка поверхности, адгезия, равномерность пленки и соответствие покрытия режиму работы.
Если узел контактирует с химически агрессивной средой, подбор усложняется: необходимо учитывать не только трение, но и воздействие среды на покрытие и детали. При риске износа и заедания проверяют работу покрытия в заданной паре материалов и на требуемой нагрузке. Для таких условий в ассортименте MODENGY есть MODENGY 1014 на основе ПТФЭ и дисульфида молибдена. Его рассматривают как вариант антифрикционного покрытия для арматуры, когда к снижению трения добавляются требования по применению в химически агрессивной среде; совместимость с конкретной средой следует подтвердить до нанесения.
Расчет крутящего момента больших диаметров
Расчет момента привода для большого клапана не сводится к коэффициенту трения покрытия.
Динамическое усилие меняется в зависимости от перепада давления, скорости потока, температуры среды и состояния трубопровода. Значение, измеренное для одного режима, нельзя без проверки переносить на другой режим или на арматуру другой геометрии.
Для предварительной оценки используют данные производителя клапана и результаты испытаний. При проектировании больших клапанов могут потребоваться масштабные модели: они помогают оценить динамические моменты с учетом гидравлики и геометрии. Если задача связана с модернизацией уже установленной арматуры, полезно зафиксировать исходный момент открытия и закрытия, а затем сравнивать его с результатом после нанесения покрытия в сопоставимых условиях.
В материалах по водопроводной арматуре приводится пример с моментами 210 Н·м по EN 1074-6 и 280 Н·м по бельгийскому стандарту. Эти значения показывают, что нормативные и расчетные ориентиры могут различаться, но не позволяют предсказать результат для другого клапана. Их нельзя использовать вместо параметров изготовителя или испытаний конкретного изделия.
Отдельно учитывают защитные требования к поверхности. ANSI/AWWA C516 и ANSI/AWWA C550 содержат требования к эпоксидным покрытиям, в том числе толщину сухой пленки 8 mil для ряда поверхностей и 3 mil грунта для наружной поверхности надземной установки как одного из указанных вариантов. Это требования к защитной системе, а не к антифрикционному слою. При согласовании проекта нужно отдельно указать назначение каждого покрытия и не смешивать критерии защиты от коррозии с критериями снижения момента.
Для проверки результата задают измеримые условия: положение клапана, направление движения, рабочее давление, температуру и способ измерения момента. Сравнение «до и после» имеет смысл, только если испытания проводят по одной методике и на одинаковых режимах. Если момент остается высоким, причину ищут не только в трении: проверяют нагрузку на затвор, монтаж, состояние поверхностей и гидравлические условия.
Нанесение антифрикционных покрытий и контроль результата
Твердосмазочные составы наносят распылением, кистью или окунанием, если такой способ предусмотрен для конкретной системы.
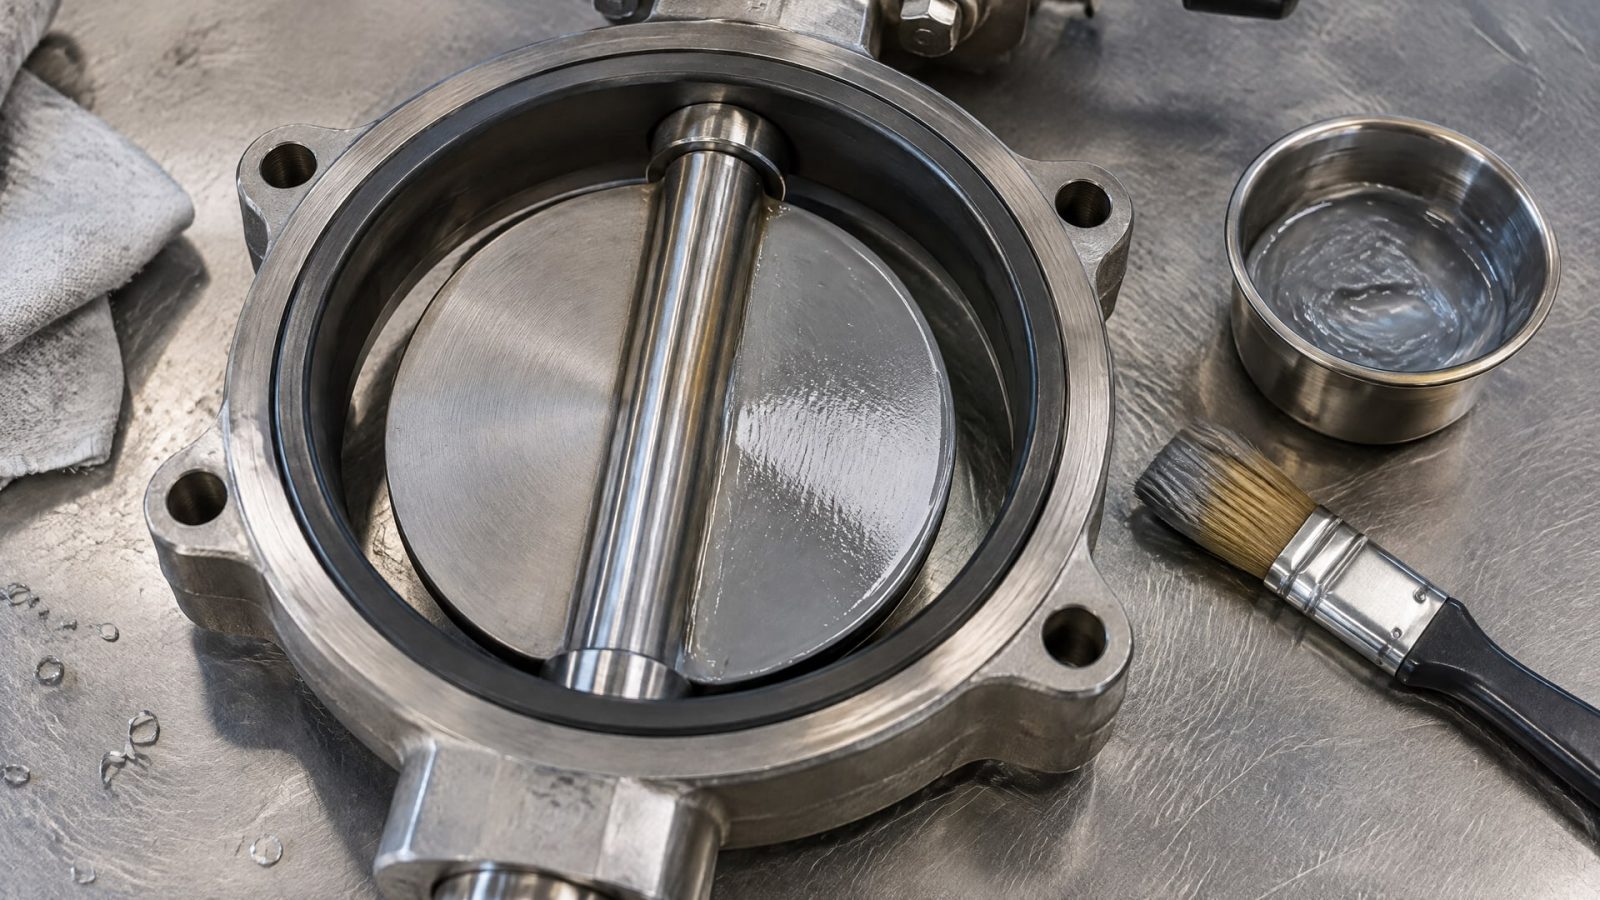
После нанесения покрытие отверждают, и на поверхности формируется связанная сухая пленка. Перед работой поверхность должна быть чистой и сухой: загрязнения и остатки прежних материалов могут помешать сцеплению и сделать результат неоднородным.
До начала работ необходимо сверить технологию нанесения с требованиями к выбранному покрытию и детали. Важны подготовка поверхности, допустимый способ нанесения и условия отверждения. Не следует переносить режимы одной системы на другую: например, для покрытий на основе нейлона 11 в прикладных материалах указаны температура термоотверждения 200-220 °C и рабочий диапазон примерно от -50 °C до +130 °C. Это характеристики конкретного класса полимерных покрытий, а не универсальные параметры сухих антифрикционных составов.
После нанесения проверяют равномерность пленки и состояние рабочей поверхности. Затем оценивают работу арматуры в цикле открытия и закрытия, фиксируя момент и условия испытания. Для крупного клапана важно проверять не только первоначальное срабатывание, но и повторяемость показателей при циклической работе. Если покрытие применяется для снижения риска stick-slip или заедания, обращают внимание на плавность перемещения и отсутствие участков с повышенным сопротивлением.
Полезно заранее согласовать критерии приемки между проектировщиком, изготовителем арматуры и исполнителем покрытия. Критерии могут включать требования к подготовке поверхности, сплошности пленки и результатам проверки момента. Значения из стандарта на защитное покрытие, например 8 mil сухой пленки для некоторых поверхностей, нельзя использовать как критерий приемки антифрикционного слоя без соответствующего требования к конкретной системе.
Какие свойства покрытия важны в эксплуатации
Низкий коэффициент трения важен, но он не описывает все эксплуатационные свойства.
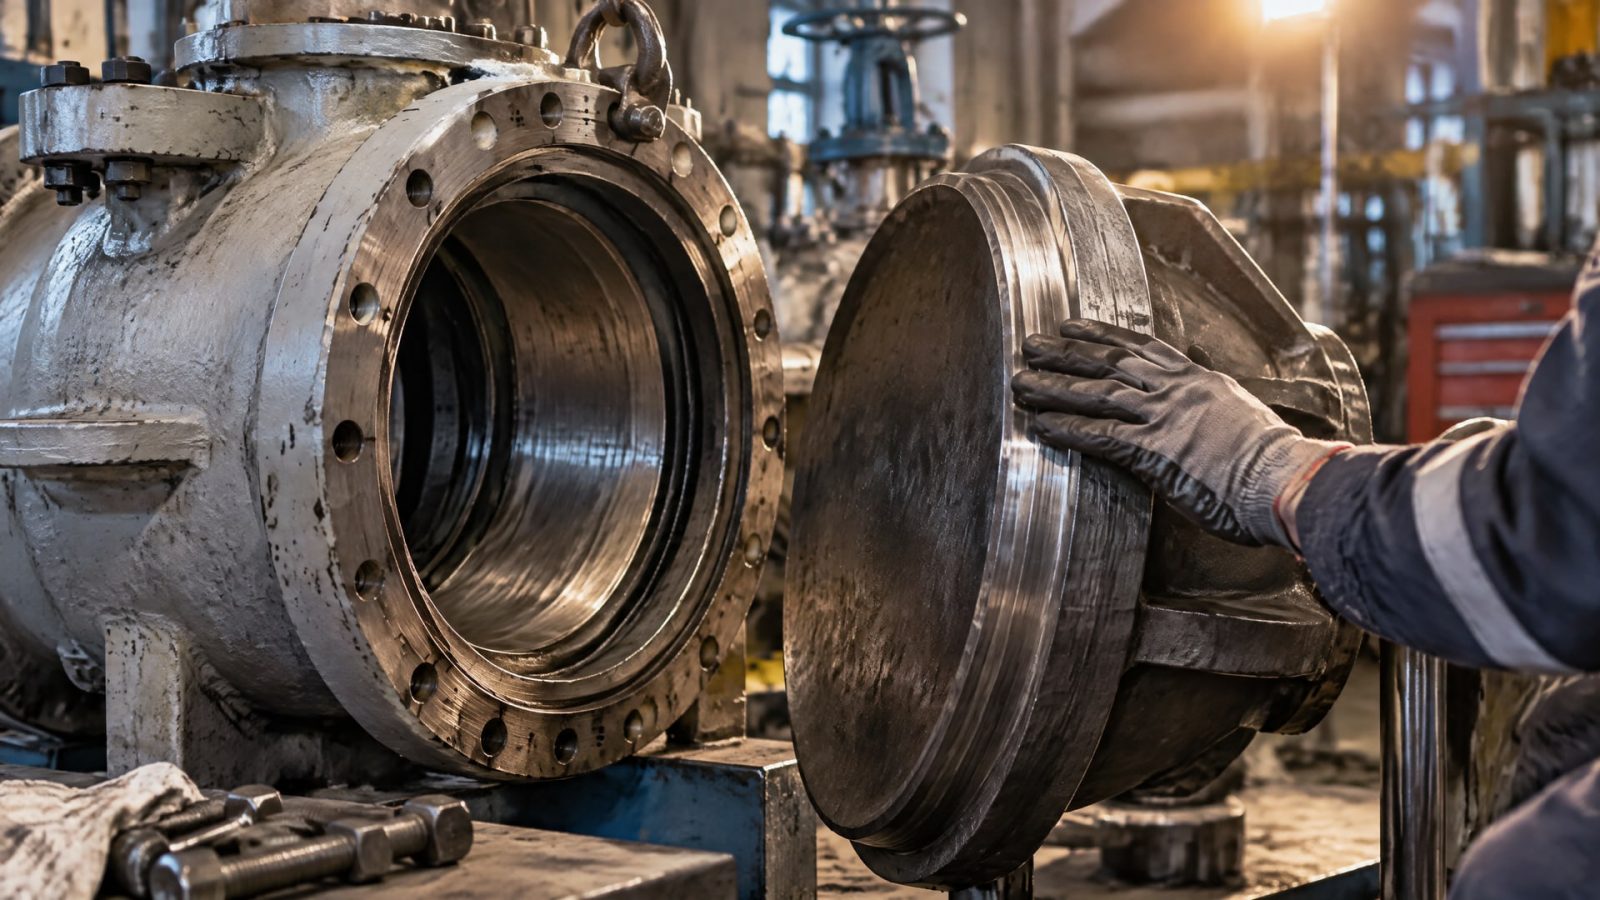
Для клапана также значимы износостойкость, сопротивление заеданию, способность выдерживать нагрузку и сохранение сцепления с поверхностью. Если детали работают под давлением или в условиях повторяющихся циклов, оценивают весь комплекс характеристик покрытия и его совместимость с материалами узла.
Для отдельных сухих антифрикционных систем в открытых описаниях приведены рабочий диапазон от -188 °C до +538 °C и коэффициент динамического трения 0,030. Эти параметры относятся к конкретному покрытию и не характеризуют класс в целом. В то же время для полимерных покрытий на основе нейлона 11 указаны диапазон примерно от -50 °C до +130 °C и отверждение при 200-220 °C. Разброс показывает, почему температурные значения нельзя переносить с одного состава на другой.
Также важно не путать антифрикционную пленку с защитным покрытием. Покрытия на основе нейлона 11 применяются в том числе для трубопроводов, фланцев и клапанов, но их температурные и технологические параметры относятся именно к этому полимерному решению. Эпоксидные системы по ANSI/AWWA C516 и ANSI/AWWA C550 предназначены для защиты поверхностей, а указанные в требованиях значения 8 mil и 3 mil не устанавливают толщину твердосмазочной пленки.
При оценке покрытия учитывают рабочую среду, материалы контактирующих деталей и режим движения. Если в узле возможны фреттинг-коррозия, stick-slip или заедание, подбирают систему с соответствующими свойствами и проверяют ее на требуемой паре трения. Отдельно проверяют химическую стойкость: само по себе снижение трения не подтверждает совместимость с любой средой.
Часто задаваемые вопросы
Может ли антифрикционное покрытие само по себе гарантировать снижение момента?
Нет. Покрытие может уменьшить трение между контактирующими деталями, но итоговый момент зависит также от перепада давления, скорости потока, температуры, геометрии клапана и монтажа. Для арматуры большого диаметра результат проверяют на конкретном узле в заданных условиях, а не определяют только по коэффициенту трения.
Какое антифрикционное покрытие подходит для химически агрессивной среды?
Подбор зависит от состава среды, материалов деталей и режима работы. Требуется подтвердить химическую совместимость конкретной системы с рабочими веществами и проверить ее свойства для заданной пары трения. Низкий коэффициент трения сам по себе не означает, что покрытие устойчиво к любым газам, углеводородам или другим средам.
Можно ли использовать толщину 8 mil для твердосмазочного покрытия?
Нет, это значение нельзя автоматически переносить на антифрикционную пленку. В ANSI/AWWA C516 и ANSI/AWWA C550 толщина 8 mil указана для определенных эпоксидных защитных покрытий. Для твердосмазочной системы толщину и способ нанесения определяют по требованиям именно к этому составу и детали.
Как проверить снижение крутящего момента после нанесения покрытия?
Сравните момент открытия и закрытия до и после обработки по одной методике и при одинаковых условиях. Зафиксируйте давление, температуру, положение клапана и способ измерения. Для большого клапана учитывайте повторяемость результата в циклическом режиме, а при необходимости опирайтесь на данные изготовителя и испытания с учетом гидравлики и геометрии.
Заключение
Антифрикционные покрытия помогают снизить трение в узле затвора, уменьшить риск заедания и добиться более плавной работы арматуры. Однако снижение крутящего момента нельзя гарантировать только выбором покрытия: необходимо учитывать давление, поток, температуру, материалы деталей и монтаж, а затем проверять клапан в сопоставимых условиях. Защитные покрытия и сухие твердосмазочные пленки решают разные задачи, поэтому требования к ним следует разделять.
Следующий шаг для инженерной службы - описать пару трения и рабочую среду, получить данные изготовителя арматуры и согласовать проверку момента до и после нанесения. Для химически агрессивной среды дополнительно подтвердите совместимость покрытия с веществами и материалами узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, стандарты, особенности выбора и применения для различных типов редукторов.
Подберите редукторное масло вязкость 320: отечественные аналоги, сравнение характеристик и условия перехода.
Узнайте, как правильно выполнить защиту контактов от окисления в гаражном освещении, чтобы обеспечить его надежную работу.